Membuka Rahasia Sinumerik 840D: Menguasai Variabel Data Alat $TC_DP untuk Pemrograman CNC Presisi

Data Alat Sinumerik 840D
Postingan ini tentang Variabel Sistem Data Alat Siemens Sinumerik 840D $TC_DP1, $TC_DP2 … $TC_DP22.
Variabel Sistem Data Alat $TC_DPx untuk Sinumerik 840D
Variabel Sistem Data Alat untuk Sinumerik 840D memberikan banyak kekuatan dan fleksibilitas kepada programmer CNC, Variabel Sistem Data Alat dapat digunakan dalam berbagai cara pada Kontrol CNC Sinumerik 840D, beberapa tercantum di bawah
- Pengambilan Data Alat (Data Alat dapat diakses)
- Pembaruan Data Alat (Data Alat dapat diperbarui)
Apa itu Data Alat Sinumerik 840D?
Semua data yang tentang alat (seperti Panjang Alat, Radius Hidung Alat dll.) disebut Data Alat. Atau Anda dapat mengatakan dengan sederhana bahwa Dimensi Alat atau Geometri Alat atau Offset Alat disebut Data Alat pada kontrol CNC Sinumerik 840D.
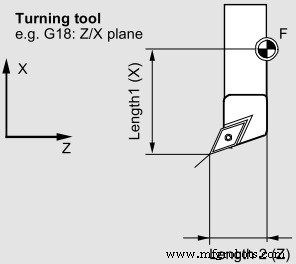
Data Alat Sinumerik 840D
Di sini beberapa Variabel Sistem Data Alat Sinumerik 840D dijelaskan,
$TC_DP1 : Tipe Alat.
$TC_DP2 : Posisi Hidung Alat 1…9
$TC_DP3 : Panjang Alat1, Tinggi Alat(X).
$TC_DP4 : Panjang Alat2, Lebar Alat (Z).
$TC_DP6 : Radius Hidung Alat.
$TC_DP12 : Wear Length1.
$TC_DP13 : Wear Length2.
Penggunaan Variabel Sistem Data Alat $TC_DP Sinumerik 840D
Anda ingin mengubah beberapa data untuk alat tertentu, maka Anda harus memberikan nilai ke variabel sistem ini sehingga dapat mengambil atau memperbarui data alat yang benar.
Persyaratan adalah sebagai berikut
Nomor T Nomor Alat (ini adalah nomor stasiun alat)
Nomor D Nomor Tepi Pemotong Alat atau Nomor Offset.
$TC_DP1[ T , D ]
Penggunaan Variabel Sistem Data Alat $TC_DP Sinumerik 840D dalam Contoh Pemrograman CNC
N10 $TC_DP3[5, 1] = 90
Dalam contoh pemrograman CNC di atas kita mengatur Panjang Alat1 untuk Alat yang berada di nomor Stasiun Alat 5 dan nomor Dnya adalah 1.
Sekarang nomor alat 5 dengan nomor D 1 memiliki Panjang Alat1 yang diatur ke 90.
Penggunaan Variabel Sistem Data Alat $TC_DP Sinumerik 840D dalam Contoh Pemrograman CNC dengan Parameter R
N10 $TC_DP1[R40, R41] = R30
Dalam pemrograman CNC di atas saya mengatur tipe alat untuk alat yang nomornya diberikan dalam R40 dan nomor Dnya diberikan R41, dan kita mengatur tipe alat yang sudah diberikan dalam R30.
Penggunaan Variabel Sistem Data Alat $TC_DP Sinumerik 840D dalam Contoh Pemrograman CNC untuk Mengambil Data Alat
N10 R10 = $TC_DP4[7, 1]
Dalam contoh pemrograman CNC di atas saya mengambil Panjang Alat2 dalam R10 untuk Nomor Alat 7 dengan nomor D 1.



