Referensi Lengkap G-Code CNC Hust untuk Kontrol Mesin Frais H4M & H4CL-M
Daftar Kode G CNC Hust untuk pemesin CNC yang bekerja pada Mesin Frais CNC dengan kontrol CNC Hust.
Kode G berikut bekerja pada,
Kontrol Mesin Frais CNC Hust H4M, Hust cnc H4CL-M dan kontrol mesin frais CNC Hust terkait.
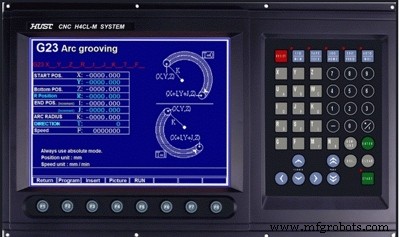
Daftar Kode G CNC Hust – Mesin Frais CNC
Daftar Kode G CNC Hust – Mesin Frais CNC
Fungsi Kode G
G00 Posisi cepat (kecepatan pengiriman cepat)
G01 Pemotongan linier (kecepatan pengiriman pemotongan)
G02 Pemotongan busur, CW (penggerot di belakang)
G03 Pemotongan busur, CCW (penggerot di belakang)
G04 Perintah diam, Berhenti sementara
G08 Hapus koordinat mesin di semua sumbu
G10 Masukkan data
G20 Pengukuran sistem dalam mode INCI
G21 Pengukuran sistem dalam mode METRIK
G22 Grooving linier
G23 Grooving busur
G24 Grooving persegi panjang
G25 Grooding lingkaran
G28 Alat bergerak ke titik referensi ke-1
G29 Kembali ke posisi yang ditentukan dari titik ref.
G30 Alat bergerak ke titik referensi ke-2 (10 grup total)
G31 Fungsi skip
G34 Siklus terpadu bor lingkaran
G35 Siklus terpadu bor sudut
G36 Siklus terpadu bor busur
G37 Siklus terpadu bor grid
G40 Kompensasi jari-jari alat – batalkan
G41 Kompensasi jari-jari alat – setel (kiri)
G42 Kompensasi jari-jari alat – setel (kanan)
G43 Kompensasi panjang alat- arah positif
G44 Kompensasi panjang alat-arah negatif
G49 Kompensasi panjang alat-batalkan
G50 Pembatalan fungsi proporsi
G51 Pengaturan fungsi proporsi
G54 Koordinat kerja pertama
G55 Koordinat kerja kedua
G56 Koordinat kerja ketiga
G57 Koordinat kerja keempat
G58 Koordinat kerja kelima
G59 Koordinat kerja keenam
G68 Pemotongan cermin sumbu X
G69 Pemotongan cermin sumbu Y
G80 Siklus terpadu bor, batalkan
G81 Siklus terpadu bor, setel
G82 Siklus terpadu bor-berhenti sementara di bawah
G83 Siklus terpadu bor lubuk dalam
G84 Siklus terpadu pemotongan tap, pengeboran benang baja
G85 Siklus bor
G86 Siklus bor-spindel berhenti di bawah
G89 Siklus bor-berhenti sementara di bawah
G90 Perintah untuk koordinat absolut
G91 Perintah untuk koordinat inkremental
G94 Pengiriman ditetapkan oleh mm/min
G95 Pengiriman ditetapkan oleh mm/revolution



