
Manufaktur industri
Industri Internet of Things | bahan industri | Pemeliharaan dan Perbaikan Peralatan | Pemrograman industri |
home  MfgRobots >> Manufaktur industri >  >> Manufacturing Equipment >> Mesin CNC

Integrasi Kontur Teroptimasi Sinumerik CYCLE95 dalam Program Pemanggilan

Diposkan oleh: BEATA

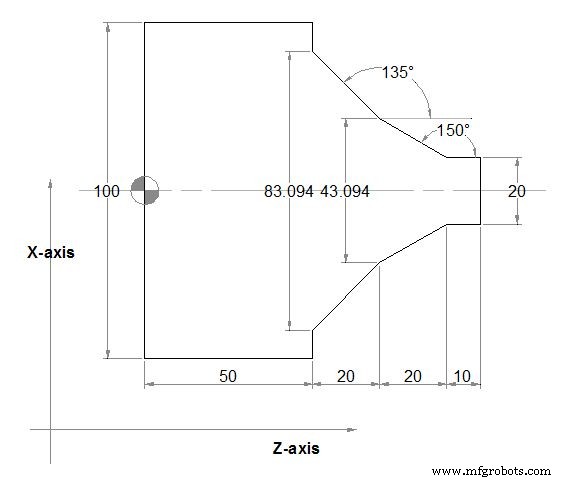
Gambar/Gambar Teknis

Integrasi Kontur Teroptimasi Sinumerik CYCLE95 dalam Program Pemanggilan

Program CNC

;Siemens Sinumerik CYCLE95 first parameter NPP ;can be given as a sepatate routine or ;can be defined inside calling program with Labels ;stock removal contour is defined in the calling program N110 G18 G90 G96 F0.8 N120 S500 M3 N130 T1 D1 N140 G0 X140 N150 Z160 N160 CYCLE95("START:END",2.5,0.8,0.8,0,0.8,0.75,0.6,1, , , ) N170 G0 X140 Z160 N175 M02 START: N180 G1 X20 Z100 F0.6 N190 Z90 N200 Z70 ANG=150 N210 Z50 ANG=135 N220 Z50 X100 END: N230 M02

Mesin CNC

  1. calloc() dalam C: Alokasi Memori Diinisialisasi Nol dan Contoh Praktis
  2. Menguasai Pemrograman CNC Berbasis Inci Fanuc G20 – Contoh Praktis
  3. Program Freesan Kantong Lingkaran L930 untuk Mesin CNC Sinumerik 840/840C
  4. Pemrograman CNC: Chamfer & Radius Menggunakan Kode-G G01
  5. Mahir Siklus Bor G81 dengan Mode Inkremental G91: Contoh Program Langkah demi Langkah
  6. Panggilan Subprogram Haas M98: Panduan Praktis & Contoh Kode
  7. Menguasai Panggilan Sub-Program Lokal Haas CNC M97: Contoh Langkah demi Langkah
  8. Siklus Penggerusan L93 Sinumerik: Contoh Program CNC untuk Penggerusan Ranah
  9. Contoh Siklus Bor Mesin Putar CNC: Sinumerik CYCLE81 untuk Pemesinan Efisien
  10. Dasar-Dasar Pemrograman CNC: Tutorial Langkah demi Langkah & Contoh Kode