Diagnosis dan Perbaikan Defek Las pada Robot Anda: Panduan Praktis
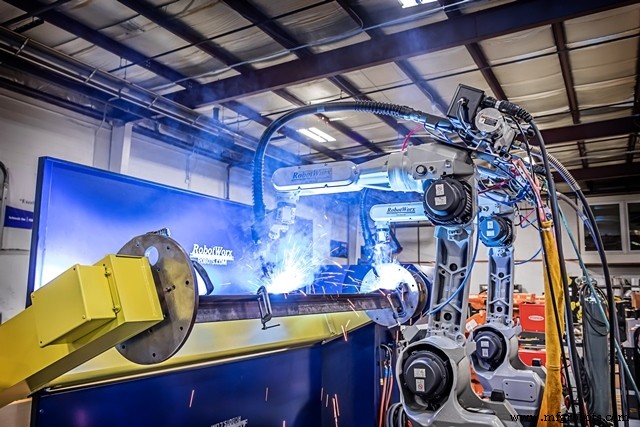
Defek las adalah sesuatu yang produsen ingin menghindari dengan segala biaya. Ketika pengelasan robot menghasilkan defek selama proses pengelasan, itu dapat mengurangi integritas las, yang dapat mengurangi kualitas produk. Itulah mengapa penting untuk memahami cara melakukan troubleshooting sistem robot Anda jika Anda melihat defek las.
Porositas adalah salah satu defek las yang paling umum. Ini dapat disebabkan oleh kebocoran gas pelindung atau bocoran katup bor pengelasan yang tersumbat. Ini dapat menyebabkan las dibuat dari undercut atau material roll dingin, yang menyebabkan defek dalam las. Ada banyak langkah yang dapat Anda lakukan untuk memeriksa masalah porositas dan defek las lainnya dalam sistem pengelasan robot Anda:
Periksa Kebocoran Gas Pelindung dan Aliran – Saat memeriksa kebocoran gas pelindung, gunakan gelembung sabun, dan pastikan semua fitting rapat. Aliran gas pelindung harus terasa keluar dari bor, tetapi tidak cukup untuk menyebabkan gangguan atau gangguan.
Periksa Percikan – Katup bor pengelasan dapat tersumbat dengan percikan seiring waktu. Lepaskan katup las dari sistem robot, periksa, dan bersihkan semua percikan las sebelum menggantinya.
Ganti Ujung Las dan Liner Secara Teratur – Ujung kontak las harus diganti harian untuk memastikan bahwa pengiriman kawat halus dan konsisten selama setiap siklus las. Liner las perlu diganti mingguan di bengkel yang beroperasi tiga shift per hari.
Periksa Kawat Las – Kawat las harus terasa kuat saat keluar dari bor las. Untuk mencegah "bird nests", rantai kawat yang menghentikan kawat dari diumpankan, balik roll drive dan tarik kawat keluar dari bor. Kemudian potong kawat yang terikatan dan ulangi melalui feeder dan kembali ke bor.
Periksa Tinggi Stick Out dan Sudut Push Pull – Tinggi stick out tipikal untuk robot las, jarak dari ujung katup bor las dan ujung ke sambungan las, adalah 5/8 inci hingga 3/4 inci. Pastikan pengukuran benar, dan periksa semua sudut push pull sistem. Baja biasanya memerlukan sudut drag sekitar 15 derajat, sementara aluminium memerlukan sudut lead 15 derajat untuk membakar oksida dengan arc.
Setelah Anda menyelesaikan semua langkah ini, Anda seharusnya dapat memperbaiki defek las, seperti porositas, dan kembali ke aplikasi las yang kuat dan awet yang akan berkualitas tinggi dan konsisten.



