Pemesinan Aluminium: Alat, Teknik, dan Operasi yang Dijelaskan
Apa Itu Pemesinan Aluminium?
Pemesinan adalah proses manufaktur pengurangan, yang berarti mencoret materi dari benda kerja untuk menciptakan bagian atau produk yang diinginkan. Proses ini sangat serbaguna dan dapat diterapkan pada berbagai substrat logam dan non-logam. Salah satu bahan yang paling umum digunakan dalam operasi pemesinan adalah aluminium.
Dengan bobot materi yang lebih ringan, kekerasan materi yang lebih rendah, dan formabilitas yang lebih besar, aluminium ideal untuk digunakan dalam pemesinan dan operasi manufaktur lainnya. Di bawah ini kami menyoroti beberapa keuntungan lainnya menggunakan aluminium untuk aplikasi pemesinan, membahas bagaimana aluminium digunakan dalam berbagai proses pemesinan, serta merincikan beberapa bagian yang umumnya diproduksi dari aluminium.
Gambaran Umum Proses Pemesinan Aluminium
“Pemesinan” adalah istilah general yang mencakup berbagai proses manufaktur pengurangan, misalnya frais, putar, dan bor. Ada juga beberapa teknologi dan teknik pemesinan, seperti pemesinan CNC, pemesinan sekrup Swiss, frais vertikal dan horisontal, serta pemesinan pembedahan listrik (EDM). Di bawah ini kami uraikan bagaimana aluminium ditangani dalam setiap metode pemesinan ini.
- Pemesinan CNC (Computer Numerical Control): Proses pemesinan CNC menggunakan perangkat lunak komputer dan peralatan kompatibel CNC untuk menggerakkan alat mesin di seluruh permukaan benda kerja. Ini memungkinkan produksi bagian dan produk aluminium CNC yang sangat presisi dan akurat.
- Pemesinan Sekrup Swiss: Pemesinan sekrup Swiss ideal untuk produksi komponen silindris kecil namun sangat presisi yang terbuat dari aluminium, seperti bagian elektronik atau medis.
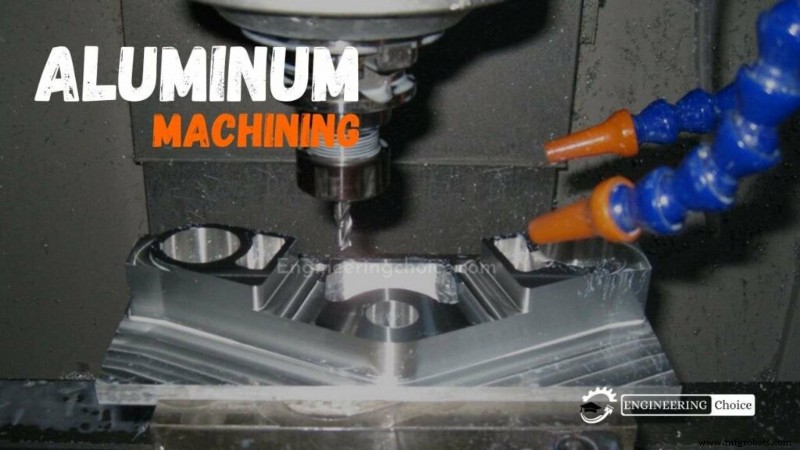
- Frais Vertikal/Horisontal: Fres adalah proses pemesinan yang menggunakan alat potong berputar untuk mencoret materi berlebih dari benda kerja. Peralatan fres dapat memiliki konfigurasi vertikal atau horisontal; unit vertikal ideal untuk kuantitas kecil bagian aluminium sederhana, sementara unit horisontal lebih sesuai untuk kuantitas besar bagian aluminium kompleks.
- Pemesinan Pembedahan Listrik (EDM): EDM menggunakan pembedahan listrik yang dihasilkan di antara dua elektroda untuk mencoret materi dari benda kerja. Meskipun umumnya digunakan untuk memproses bahan yang lebih keras dan sulit diproses secara mekanis, EDM dapat digunakan pada setiap bahan yang mengkonduksi listrik, termasuk aluminium.
Mengapa Aluminium Bisa Menantang?
Jika Anda membuat sokongan untuk Petani Joe, tidak terlalu penting seberapa efisien Anda mencoret materi. Tetapi jika Anda membuat 10.000 sokongan seminggu untuk Hustler Joe, Anda perlu melakukan pekerjaan yang tepat.
Tantangan utama dalam pemesinan aluminium secara efektif hanyalah mencapai laju pencoretan materi maksimum tanpa merusak sesuatu.
Aluminium dapat meleleh dan menempel pada alat jika terlalu panas. Jadi meskipun aluminium potongnya seperti mentega, hal itu tidak akan berlangsung lama jika aluminium menempel pada alat dan Anda akhirnya melakukan pengelasan gesekan putar daripada pemesinan.
Selain mempertahankan geser pada minimum, getaran (chatter) bisa menjadi masalah saat Anda mendorong mesin. Ini sangat menimbulkan masalah saat Anda mencoba memesinan kantong yang tampak rapi. Baiklah, cukup keluh kesah. Mari kita lihat bagaimana Anda bisa berhasil di lapangan.
Alat Pemotong untuk Aluminium
Dalam keadaan apa pun, jangan pernah menggunakan pemotong umum untuk aluminium. Secara teknis itu akan bekerja, tetapi aluminium sangat berbeda dari baja.
Berikut beberapa aspek seleksi alat yang akan membantu Anda mendapatkan hasil maksimal dari mesin Anda.
Bahan Alat Pemotong
Karbida: Semoga itu tidak perlu diragukan lagi untuk Anda. Bahkan dalam aplikasi non-berperforma, karbida akan melebihi baja kecepatan tinggi dalam nilai baik dari segi biaya alat selama masa pakai maupun finishing permukaan.
Masih ada beberapa hal baik yang harus diketahui tentang karbida yang akan membantu Anda mencocokkan alat yang sempurna untuk pekerjaan. Esensinya, kita hanya perlu memahami apa yang kita inginkan dari sebuah alat. Aluminium mudah dipotong, yang berarti alat tidak mengalami gaya impact keras saat memotong.
Yang krusial adalah mempertahankan tepi yang tajam seperti navaj. Karena alasan itulah, kita akan memilih kekerasan lebih diutamakan ketahanan untuk karakteristik materi. Ada dua hal utama yang mempengaruhi properti ini: ukuran butir karbida dan ras pengikat.
Untuk ukuran butir, butir yang lebih besar menghasilkan materi yang lebih keras, sedangkan butir yang lebih kecil menghasilkan materi yang lebih tahan impact dan lentur. Untuk aluminium, kita ingin mempertahankan ketajaman tepi, jadi kita ingin ukuran butir yang kecil untuk retensi tepi maksimal.
Faktor lainnya adalah ras pengikat. Untuk alat pemotong karbida, pengikatnya adalah kobalt. Kandungan kobalt dapat bervariasi dari 2% hingga 20%. Karena kobalt lebih lunak dari butir karbida, lebih banyak kobalt berarti alat yang lebih lentur, sedangkan lebih sedikit kobalt berarti alat yang lebih keras. Jadi, kita pada dasarnya hanya mencari pemotong karbida yang memiliki ukuran butir besar dan kandungan kobalt rendah.
Feeds dan Speeds
Banyak orang cukup menggunakan 1000 SFM untuk menghitung RPM mereka. Jika Anda melakukan ini, Anda sebenarnya tidak lebih cepat dari orang lain.
Sejujurnya, ini biasanya yang direkomendasikan untuk sebagian besar pemotong. 1000-1500 SFM adalah kecepatan yang wajar untuk memutar spindle Anda. Namun, dengan pengujian harmonik, Anda dapat mencapai 3 kali lipat kecepatan ini. Lebih lanjut nanti.
Laju pengalihan adalah tempat banyak orang ragu-ragu. Jika Anda mengalihkan endmill 1/2″ hanya 0,003″ per gigi, Anda hanya membuang waktu. Untuk produksi, Anda ingin mendorongnya setidaknya 1% dari diameter pemotong per gigi. Ini berarti endmill 1/2″ perlu dialihkan setidaknya 0,005″ per gigi. Dengan pengaturan yang stabil dan alat pendek, Anda bahkan mungkin bisa menggandakannya.
Pengecualian tunggal dari ini adalah saat Anda bekerja dengan alat kecil, seperti 1/8″ atau lebih kecil. Penghapusan kotoran dapat menjadi masalah, yang berarti Anda perlu melambatkan untuk kotoran yang lebih tipis.
Operasi Umum untuk Pemesinan Aluminium
Ini adalah daftar hal umum yang akan Anda lakukan dengan aluminium, bersama dengan beberapa tips untuk membantu Anda.
1. Facing
Jika Anda akan menggunakan shell mill, pastikan gunakan sudut rake yang sangat agresif dan insert yang dipoles. Finishingnya akan luar biasa dan Anda akan bisa benar-benar mendorong RPM.
2. Pocketing
Ini adalah sesuatu yang banyak orang tidak lakukan dengan benar. Jika Anda step over setengah diameter pemotong dan setengah ke bawah, Anda akan melakukan kesalahan karena dua alasan:
Pemotong dapat menangani lebih banyak. Gunakan hampir lebar penuh. Pilihan saya adalah 95% dari datar pemotong. Alasannya adalah pemotong akan terendap di sudut-sudut pada akhirnya. Ini berarti Anda harus melambatkan laju pengalihan agar alat tidak meledak di sudut-sudut. Jika Anda pergi ke 100% penuh, Anda mungkin mendapatkan lapisan tipis antara jalur alat karena defleksi pemotong dan materi.
Step over 50% buruk untuk harmonik saat Anda roughing pada tingkat yang memadai. Impact alat memasuki benda kerja berada pada posisi terburuk, memukul dengan setiap gigi. Bahkan menggeser alat ke 65% step over akan menghasilkan pengurangan getaran yang terlihat.
Tips lainnya adalah menggunakan diameter pemotong yang sedikit lebih kecil dari radius dalam kantong. Jika Anda menggunakan endmill 1/2″ untuk memotong kantong rad 1/4″, Anda akan cenderung menggores sudut-sudut dengan getaran saat alat mengubah arah. Pada kecepatan tinggi, alat tidak mengubah arah secara instan, yang berarti alat melepaskan tekanan pemotongan. Inilah yang menyebabkan suara derit di sudut-sudut.
Saya biasanya bertanya apakah saya bisa mengubah ukuran rad tersebut menjadi 0,265″ untuk sudut yang bersih. Ini mengurangi kontak alat dengan geometri bagian. Mesin juga dapat menangani putaran bulat pada kecepatan yang lebih tinggi. Bayangkan saja mobil di balap. Jika sudutnya tajam, mobil melambat. Jika ada radius yang lebih besar, mesin tidak perlu melambat.
Ini akan cukup menghilangkan derit di sudut-sudut yang membuat bagian Anda tidak rapi.
3. Slotting
Untuk saluran yang sangat dalam, ada dua opsi yang berhasil bagi saya: baik gunakan frais trochoidal untuk mengurangi defleksi pemotong dan getaran, atau gunakan endmill stub flute.
Secara pribadi, saya lebih suka stub flute karena alatnya jauh lebih kuat, dan Anda tidak mendapatkan gerakan yang sia-sia saat alat bergerak maju mundur. Slotting dalam adalah salah satu aplikasi di mana seringkali bernilai untuk menggunakan alat khusus.
Untuk slotting dangkal (4xD dan di bawahnya), tidak perlu pertimbangan khusus. Cukup lakukan saja.
4. Drilling
Gunakan. Bor. Tajam. Bor karbida tidak selalu jawabannya; tidak ada gunanya menggunakan bor karbida mahal jika Anda tidak memiliki spindle RPM atau volume produksi untuk memjustifikasikannya.
Secara umum, cukup gunakan bor split point 135 derajat dan Anda akan aman. Jika ada web di ujung bor, Anda memasukkan banyak panas yang tidak perlu ke dalam pemotongan.
5. Tapping
Tap umum secara teknis bekerja, tetapi tap yang khusus untuk aluminium jauh lebih andal. Mereka memiliki sudut rake yang jauh lebih agresif, yang berarti pemotongan yang lebih bersih dan panas yang lebih sedikit.
Juga, jangan ragu dengan RPM. Jika Anda tidak pernah melebihi 200 RPM pada mesin Anda, Anda hanya membuang waktu. Tentu saja, beberapa mesin sudah tua dan lelah, dan ada terlalu banyak backlash untuk memotong lebih cepat. Namun, Anda tidak akan kompetitif pada mesin ini bagaimanapun. Intinya, tappan aluminium mudah, jangan buang waktu padanya.
Cara Mendapatkan Finishing Permukaan Luar Biasa pada Aluminium
RPM tinggi. Itu bukan rahasia besar. Tingkatkan saja.
Menggunakan alat finishing yang tajam seperti navaj, helix tinggi, dan dengan sudut rake yang sangat agresif juga akan membantu Anda mendapatkan finishing permukaan yang sangat mengkilat.
Satu hal yang patut disebutkan adalah Anda tidak ingin membuang waktu membuat bagian lebih indah dari yang diperlukan. Kadang-kadang Anda hanya ingin membuat pelanggan senang dan mengagumkan mereka, tetapi ingat bahwa ada perbedaan antara mengkilat dan Ra yang tinggi.
Sangat berharga untuk melakukan perhitungan finishing permukaan sehingga Anda dapat menentukan laju pengalihan maksimum untuk pemotongan finishing Anda. Saya biasanya akan menghitungnya, lalu menguranginya sekitar 10% untuk aman. Jika Anda menempati tepi itu, Anda akan salah setengah waktu.
Keuntungan Menggunakan Aluminium dalam Operasi Pemesinan
Selain kemampuan pemesinan yang excellent, aluminium menunjukkan banyak karakteristik yang membuatnya cocok untuk digunakan dalam operasi pemesinan, seperti:
- Rasio kekuatan terhadap bobot yang tinggi: Aluminium sia kuat dan ringan, kualitas yang krusial untuk bagian yang diproses secara mekanis yang digunakan dalam aplikasi berperforma tinggi, seperti yang ditemukan di industri penerbangan dan otomotif.
- Resistensi korosi: Aluminium tersedia dalam beberapa grade, yang bervariasi dalam derajat resistensi korosi yang ditunjukkan. Dalam operasi pemesinan, salah satu grade yang paling sering digunakan—6061—menawarkan resistensi korosi yang excellent.
- Konduktivitas listrik: Aluminium menunjukkan konduktivitas listrik yang lebih besar (sekitar 37,7 juta siemens/meter pada suhu ruangan) dibandingkan logam lain yang umum diproses secara mekanis, seperti baja karbon (7 juta siemens/meter) dan baja karat (1,5 juta siemens/meter). Kualitas ini membuat bagian aluminium yang diproses secara mekanis cocok untuk digunakan sebagai komponen listrik dan elektronik.
- Potensi finishing permukaan dan anodisasi: Aluminium dengan mudah menampung berbagai proses treatment dan finishing permukaan, seperti cat, pewarnaan, dan anodisasi. Kualitas ini memungkinkan produsen untuk meningkatkan properti fungsional dan estetika bagian atau produk aluminium yang diproses secara mekanis.
- Daur ulang: Aluminium sangat dapat didaur ulang, memungkinkan produsen untuk menggunakan kembali sisa materi yang dihasilkan selama operasi pemesinan dan bahan bangunan dari produk jadi yang dibuang pada akhir masa pakainya.
- Keterjangkauan: Dibandingkan dengan bahan pemesinan lain (misalnya kuningan, titanium, dan PEEK), aluminium lebih murah tanpa mengorbankan performa secara signifikan. Selain itu, kemampuan pemesinannya menghasilkan biaya produksi yang lebih rendah, sementara bobotnya yang lebih ringan menghasilkan biaya pengiriman yang lebih rendah.
Seperti yang telah diuraikan di atas, proses pemesinan menampung berbagai bahan, mulai dari logam dan plastik hingga kertas dan kayu. Selain aluminium, beberapa bahan yang sering digunakan dalam operasi pemesinan meliputi logam lain (misalnya baja dan baja karat) serta termoplastik. Dibandingkan dengan bahan-bahan ini, aluminium menawarkan sejumlah keuntungan:
Dibandingkan dengan baja dan baja karat, aluminium menunjukkan bobot materi yang jauh lebih ringan dan kemampuan pemesinan yang lebih baik.
Bagian Aluminium yang Umum Diproses Secara Mekanis
Profesional industri menggunakan aluminium dalam operasi pemesinan untuk memproduksi berbagai bagian dan produk. Komponen ini digunakan dalam berbagai industri, termasuk:
- Otomotif
- Penerbangan
- Komunikasi
- Produk listrik dan elektronik
- Penerangan
- Medis
Contoh produk umum meliputi pin dowel, tempat perlindungan EMI, panel depan, armatur penerangan, perangkat medis, dan shaft spline.



