Jig vs Fixtures: Perbedaan Kunci dan Wawasan Desain untuk Keunggulan Manufaktur
Apa perbedaan antara jig dan fixture? Biasa melihat mereka bersama-sama. Namun, mereka tidak dapat ditukarkan meskipun tujuan mereka serupa. Mengecek bagaimana mereka digunakan untuk meningkatkan kualitas manufaktur, mengurangi biaya produksi, dan mengotomatisasi pekerjaan akan membantu kita memahami variasi halus di antara berbagai teknologi manufaktur dengan lebih baik.
Konsep manufaktur inovatif seperti Lean Production System, Cellular Manufacturing, Single Minute Exchange of Dies, dan Takt Time Analysis telah diperkenalkan ke dalam proses produksi. Untuk pendekatan inovatif ini, diperlukan berbagai alat dan perangkat pegangan pekerjaan yang efektif dan hemat biaya. Baca selengkapnya untuk mempelajari lebih lanjut tentang perbedaan antara jig dan fixture.
Apa itu Jig?
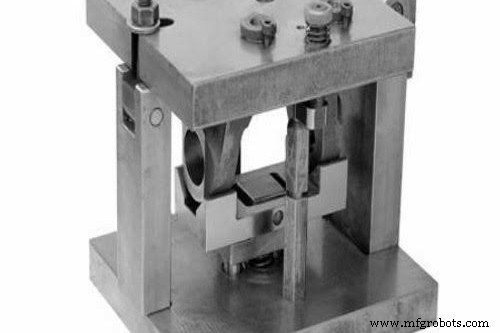
Jig adalah alat yang digunakan untuk memegang dan menempatkan benda kerja selama proses produksi, serta untuk memandu alat pemotong.
Dengan kata lain, jig memegang benda kerja dan memandu alat untuk meningkatkan kemampuan reproduksi, presisi, dan produktivitas bagian yang dipesanini.
Drill jig adalah contoh umum dari jig. Mereka memandu bor saat membuat lubang di lokasi yang diinginkan. Penggunaan drill jig secara signifikan meningkatkan kecepatan produksi.
Jenis-Jenis Jig
Berikut adalah jenis-jenis jig.
1. Template jig
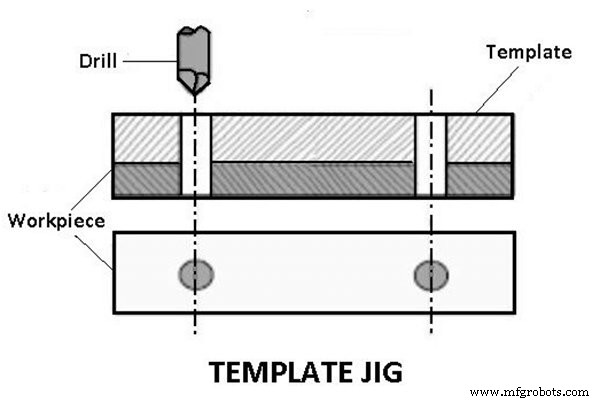
Model sederhana adalah template jig. Plat, yang memiliki dua lubang, berfungsi sebagai template untuk bagian yang akan dipesanini dan dilekatkan padanya. Lubang template digunakan sebagai panduan untuk bor, dan lubang pada benda kerja dibor pada posisi relatif yang sama dengan yang ada pada template.
2. Plate jig
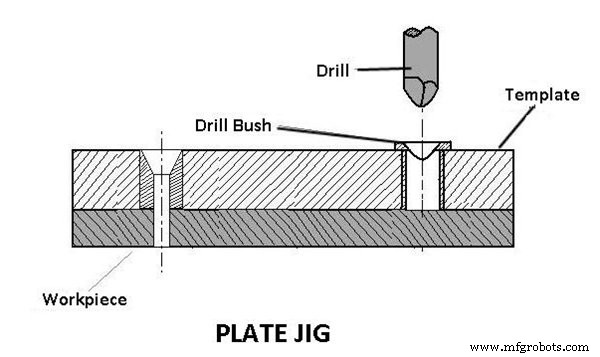
Angle plate jig digunakan untuk meningkatkan template jig, lubang bor ditambahkan ke permukaan template. Dengan plate jig, jarak lubang yang presisi dapat dipertahankan saat membor komponen besar.
3. Channel jig
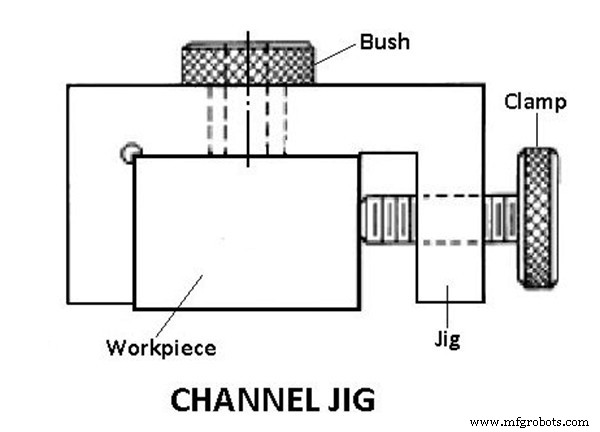
Channel jig memiliki silang yang menyerupai saluran. Memutar knob berulir menempatkan dan memekatkan komponen di dalam saluran. Drill bush berfungsi sebagai panduan untuk instrumen.
4. Diameter jig
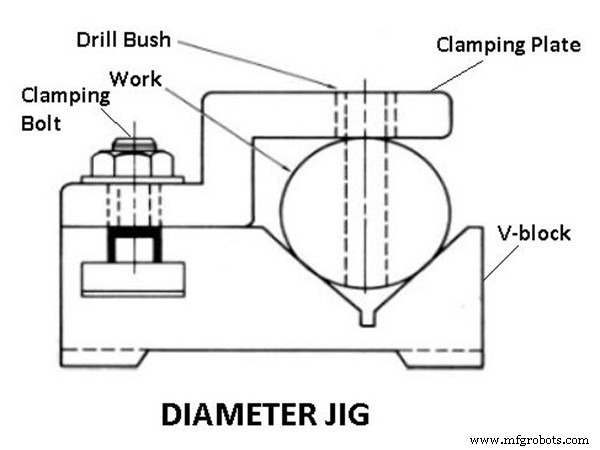
Pembuatan lubang radial pada benda kerja silinder atau bola dapat dilakukan dengan diameter jig.
5. Leaf jig
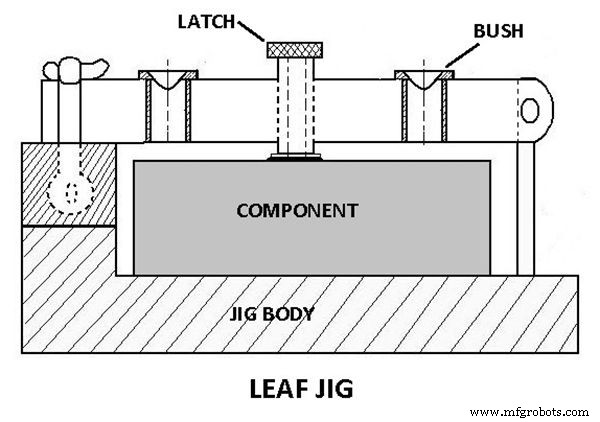
Pemuatan dan pengosongan dapat dilakukan dengan menggunakan daun pada jig.
6. Ring jig
Untuk membuat lubang pada item flens lingkaran, ring jig digunakan Lubang dibuat dengan memandu alat melalui drill bushes sementara pekerjaan dipekatkan pada badan bor.
7. Box jig
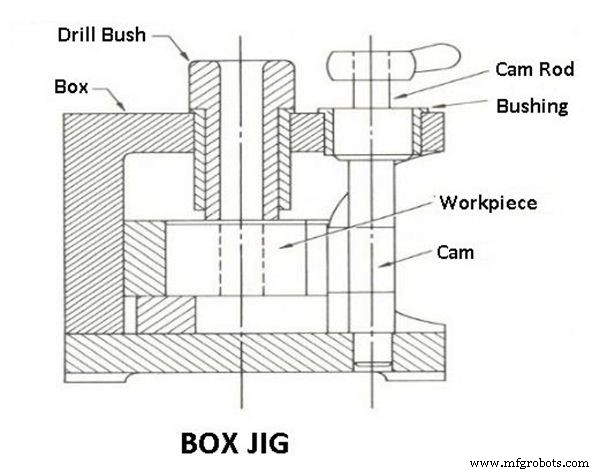
Jenis jig ini memiliki desain kotak di dalamnya item dipekatkan dengan erat sehingga dapat dibor atau dipesanini dari berbagai sudut pada waktu yang sama.
Apa itu Fixture?
Fixture digunakan dalam alat manufaktur yang memungkinkan otomatisasi dalam proses produksi. Ketika berkaitan dengan proses industri otomatis, Anda akan kesulitan menemukan satu yang tidak memiliki fixture. Fixture yang memegang dan memandu mobil selama proses pengelasan dan perakitan.
Misalnya, diperlukan untuk garis perakitan mobil. Untuk memeriksa kualitas proses pemesinan, mereka juga dapat digunakan untuk memegang suatu produk di tempat sementara pemindaian optik atau laser memeriksanya. Sangat sulit untuk melewati fasilitas produksi tanpa menemui macam-macam fixture.
Jenis-Jenis Fixture
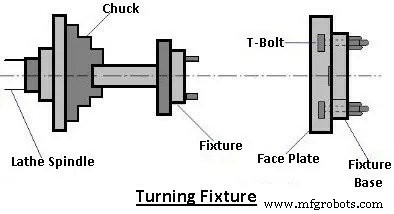
1. Turning fixture
Puteran memiliki perangkat pegangan pekerjaan yang umum seperti chuck dan collectors, antara pusat dan pada mandrel atau faceplate, sehingga mudah untuk memegang benda kerja reguler. Namun, memegang komponen yang berbentuk aneh dapat menjadi tantangan.
Dalam four-jaw chuck atau menggunakan soft jaws yang dibentuk, proyek berbentuk aneh sederhana juga dapat dipertahankan dalam chucks. Sebaliknya, benda kerja dengan bentuk kompleks harus dipekatkan dengan bantuan turning fixture. Benda kerja dipekatkan oleh fixture ini, yang biasanya dipasang pada hidung palang atau faceplate.
2. Milling fixture
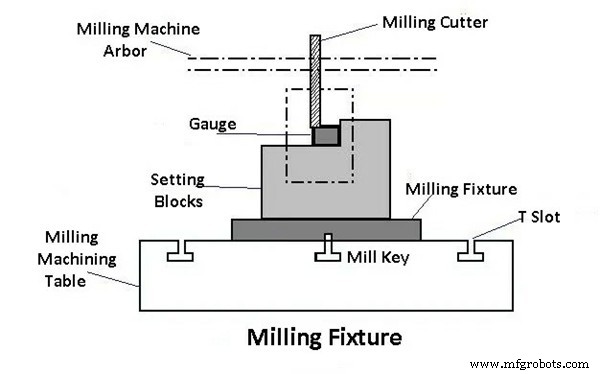
Benda kerja dipekatkan oleh milling fixture, yang biasanya dipasang pada hidung palang atau faceplate. Meja digeser dan diposisikan relatif terhadap cutter untuk mencapai hasil yang diinginkan. Sebelum memulai proses, benda kerja ditempatkan pada basis fixture dan dipekatkan.
3. Broaching fixture
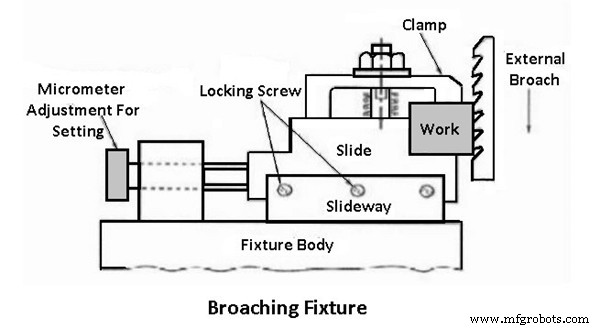
Untuk menempatkan, memegang, dan mendukung benda kerja selama operasi seperti keyway broaching dan hole broaching, fixture ini digunakan pada berbagai jenis mesin broaching Broaching internal pull-type holes dengan clamping plate sebagai fixture.
4. Grinding fixture
Mesin gerinda menggunakan berbagai fixture untuk menempatkan, memegang, dan mendukung benda kerja saat digerinda. Perangkat pegangan pekerjaan seperti chuck, mandrel, dan sebagainya dapat digunakan bersama dengan fixture ini.
5. Boring fixture
Konstruksi fixture ini tidak perlu sekuat milling fixture karena tidak akan terkena beban pemotongan berat yang sama seperti milling fixture.
6. Indexing fixture
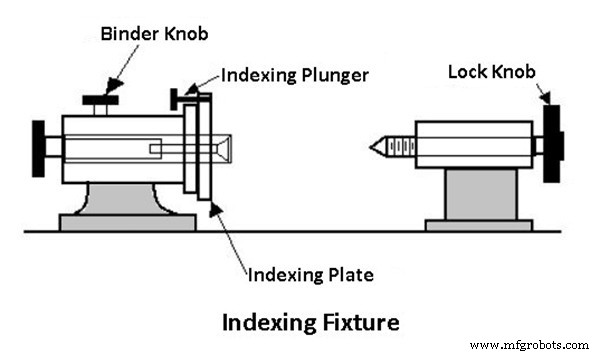
Beberapa komponen harus dipesanini pada berbagai permukaan agar permukaan atau bentuk yang dipesanini mereka terpisah secara merata. Untuk memproduksi sebanyak mungkin permukaan, elemen-elemen ini harus diindex sejumlah kali yang sesuai. Mekanisme indexing yang sesuai dibangun dalam perangkat pegangan (jig atau fixture). Indexing fixture adalah fixture yang mencakup perangkat yang dapat digunakan untuk mengindex data.
7. Tapping fixture
Untuk memotong tali pita internal dalam lubang bor, tapping fixture dirancang untuk memegang dan memastikan komponen pekerja yang identik. Komponen yang berbentuk tidak rata dan tidak seimbang akan selalu memerlukan penggunaan fixture tertentu, terutama ketika pemuatan massal tapping diperlukan.
8. Duplex fixture
Fixture yang memegang dua komponen identik pada waktu yang sama dan memungkinkan mereka dipesanini secara simultan di dua stasiun yang berbeda dikenal sebagai duplex fixture.
9. Welding fixture
Fixture untuk pengelasan dimaksudkan untuk menjaga struktur yang dielasi dari deformasi selama proses karena mereka memegang dan mendukung berbagai komponen. Pelekat harus ringan namun kokoh, dan bagian pelekat harus ditempatkan cukup jauh dari area pengelasan agar ini berhasil. Untuk menahan gaya pengelasan, fixture harus sangat padat dan kaku.
10. Assembly fixture
Tujuan dari fitting ini adalah untuk memegang berbagai bagian perakitan dalam posisi relatif yang benar.
Jigs vs. Fixtures: Apa Perbedaannya?
Jig vs fixture, apa perbedaannya? Ada dua alat utama yang digunakan dalam proses produksi massal: jigs dan fixtures. Biasa untuk orang untuk secara salah menggunakan dua nama sebagai sinonim, namun mereka sebenarnya melakukan fungsi terpisah.
Jigs memandu alat pemotong ke tempat tertentu pada benda kerja yang telah ditentukan sebelumnya. Sebuah benda kerja didukung dan ditempatkan dengan menggunakan fixtures. Tidak seperti jig, fixtures tidak memegang alat di tempat pada benda kerja.
Ketika dibandingkan dengan fixtures, jigs lebih kompak dan membutuhkan lebih sedikit beban untuk stabil saat terkena tekanan pemotongan dan getaran yang tinggi. Berlawanan dengan fixtures, jigs dapat dipegang atau dilekatkan ke meja tergantung pada pekerjaan yang sedang dilakukan dan tidak memerlukan alat tambahan.
Mengapa Jigs Dan Fixtures Penting Dalam Pemesinan CNC?
Pemilihan yang cermat dari jigs dan fixtures akan secara signifikan meningkatkan ekonomi proses pembuatan dengan memungkinkan operasi yang lancar, produksi yang disederhanakan, dan transisi proses yang cepat. Jigs dan fixtures membantu mengatasi keterbatasan mesin CNC dalam bekerja dengan suatu bagian. Mereka dirancang untuk memberikan pemasangan yang aman dan mempertahankan keandalan lokasi bagian selama proses pemesinan. Dijelaskan di bawah ini adalah berbagai peran alat dan fixturing untuk pemesinan CNC kustom:
1. Part Holding
Salah satu tujuan utama dari jigs dan fixtures adalah untuk memberikan pemasangan yang aman dari bagian selama proses pemesinan. Mereka dirancang khusus untuk cocok dengan bagian tertentu yang dipesanini. Mereka memberikan pemasangan bagian kustom kapan pun suatu bagian mungkin perlu dipegang pada sudut tertentu atau untuk dipekat pada bentuk tertentu.
Fixturing kustom yang andal sangat penting untuk mencegah ketidakakurasi yang tidak diinginkan yang disebabkan oleh getaran dan alat keluar. Beberapa contoh fixture yang digunakan sebagai part holding adalah vise, chuck, centers, milling fixture, dan berbagai holding plate.
2. Parts Protection
Salah satu peran jigs dan fixtures adalah mereka melindungi bagian kerja saat pemesinan. Mereka sangat membantu untuk mempertahankan finishing permukaan yang diinginkan dan mempertahankan runout yang benar.
Sleeve, bushing, dan masking fixture biasanya dirancang untuk bagian kustom di mana finishing permukaan dikontrol. Ini dilakukan untuk melindungi permukaan bagian jadi dari chip logam/swarf dari berbagai proses pemesinan untuk bagian kerja. Selain itu, machining center kustom dirancang khusus untuk melayani bagian kustom dengan panggilan ketat pada runout keseluruhan.
3. Location Control/ Fool Proofing
Jigs dan Fixtures sangat penting dalam mempertahankan akurasi dimensi dan lokasi. Mereka memegang benda kerja di lokasi dan orientasi yang benar selama proses pemesinan. Untuk alasan ini, ini membuat fixture menjadi cara yang nyaman untuk menyuntikkan foolproofing dalam proses untuk meminimalkan kesalahan karena faktor manusia.
Fixtures mengontrol lokasi, orientasi, dan stabilitas dengan membatasi derajat kebebasan dalam bagian kerja. Ini dilakukan dengan menggunakan pin, clamps, planes, dan fasteners dalam merancang fixture yang diperlukan. Planes memberikan dukungan untuk bagian, clamps memungkinkan pemasangan yang dapat disesuaikan sambil tetap memiliki kemudahan untuk dilepas, dan pin memberikan kontrol lokasi presisi untuk fitur tertentu.
Dalam pemesinan bagian kustom, fitur seperti lubang dan slot dikontrol pada lokasi tertentu yang mungkin sulit untuk dipesanini karena beberapa keterbatasan pemasangan, dan itulah mengapa fixture dirancang. Fixtures adalah cara paling andal untuk memesinan fitur bagian yang sulit.
4. Part Consistency
Fixtures memungkinkan untuk memesinan beberapa bagian kustom sambil mempertahankan kualitas mereka. Mereka memastikan kualitas konsisten dari bagian ke bagian. Contoh kontrol fitur yang membutuhkan konsistensi adalah flatness, parallelism, perpendicularity.
5. Set up Reduction
Fixtures adalah cara yang bagus untuk menghilangkan proses pemeriksaan yang melelahkan saat memuat bagian. Fixture yang dirancang untuk bagian tertentu membuat seluruh proses CNC menjadi operasi plug and play. Pekerja operator hanya akan memuat sebagian pekerja karena semua kontrol lokasi yang diperlukan dan referensi bagian sudah dielola dalam fixture. Banyak pembuat pemesinan CNC melakukan ini dalam proses mereka untuk menghemat waktu setup berharga untuk proses penambahan nilai lainnya. Beberapa contoh fixture yang mengurangi waktu setup adalah SMED (single minute exchange of die) Fixtures, Milling Fixtures, soft jaws, hex milling fixtures, dan banyak lagi.
Metode dan Langkah Dasar untuk Membuat Jigs dan Fixtures
Persiapan pra-desain untuk merancang jig dan fixture informasi asli termasuk yang berikut.
(1) Perhatian desain, diagram bagian jadi, diagram kosong, dan rute proses dan informasi teknis lainnya.
Memahami persyaratan teknologi pemesinan dari setiap proses, program penempatan dan pekat, isi proses dari proses sebelumnya, situasi kosong, mesin bor yang digunakan dalam pemesinan, alat, pengukuran inspeksi, toleransi pemesinan dan jumlah pemotongan, dll.
(2) Memahami jumlah produksi dan kebutuhan akan jig dan fixture. Secara kasar tentukan jumlah jig dan fixture yang diperlukan.
(3) Memahami parameter teknis utama dari mesin bor yang digunakan, kinerja, spesifikasi, akurasi dan bagian struktur jig yang berhubungan dengan ukuran kontak, dll.
(4) Stok bahan jig dan fixture. Berikut adalah bahan yang digunakan untuk membuat jig dan fixture: baja keras, abu-abu cast iron, plastik, carbide, epoxy resins, stainless steel, bronze, low melt alloy steel. Anda dapat memilih bahan yang tepat sesuai dengan proyek pemesinan.
Pertimbangan Desain Jigs dan Fixtures
Desain jig dan fixture umumnya memiliki struktur tunggal, memberikan kesan bahwa struktur tidak terlalu kompleks, terutama sekarang hydraulic fixture lagi hits, membuat struktur mekanis aslinya sangat disederhanakan, tetapi jika proses desain tidak dipertimbangkan secara detail akan pasti menyebabkan masalah yang tidak perlu. Oleh karena itu, titik-titik berikut perlu dipertimbangkan saat merancang jig dan fixture.
(1) Toleransi kosong dari bagian yang dipesanini. Jika ukuran kosong terlalu besar, akan menghasilkan interferensi. Jadi pastikan untuk menyiapkan gambar kosong sebelum desain. Biarkan cukup ruang.
(2) Evakuasi chip dari fixture lancar. Karena ruang pemesinan mesin terbatas, jig dan fixture sering dirancang untuk ruang yang lebih kompak, yang sering diabaikan dalam proses pemesinan chip yang tersimpan di ujung mati fixture.
Masalah lain adalah bahwa itu dapat menyebabkan aliran chip tidak lancar, membawa banyak masalah untuk pemesinan di masa depan. Jadi di awal proses sebenarnya harus mempertimbangkan masalah yang timbul dalam proses pemesinan. Lagipula, jig dan fixture adalah untuk meningkatkan efisiensi dan memudahkan operasi.
(3) Keterbukaan keseluruhan jig dan fixture. Mengabaikan keterbukaan akan menyebabkan operator kesulitan memuat kartu, yang memakan waktu dan tenaga.
(4) Prinsip teori dasar desain jig dan fixture. Setiap set jig dan fixture harus melalui banyak kali aksi pekat dan lepaskan, jadi mungkin dapat memenuhi persyaratan pengguna di awal.
Jig dan fixture harus memiliki retensi akurasi, jangan dirancang sesuatu yang bertentangan dengan prinsip. Bahkan jika Anda dapat melakukannya saat ini, itu tidak akan berkelanjutan di jangka panjang. Desain yang baik harus bertahan terhadap ujian waktu.
(5) Ketergantungan elemen penempatan. Elemen penempatan sangat aus. Jadi harus dipertimbangkan untuk penggantian yang cepat dan mudah. Sebaiknya jangan dirancang untuk bagian yang lebih besar.



