Menguasai Interpolasi Busur G02/G03 dalam CNC: Contoh Langkah demi Langkah
Artikel ini menjelaskan penggunaan Kode G G02 G03. Kode G G02, G03 digunakan untuk Interpolasi Busur dalam pemrograman CNC.
Interpolasi Busur Kode G G02 G03
Kode G G02 Interpolasi Busur Searah Jarum Jam.
Kode G G03 Interpolasi Busur Berlawanan Jarum Jam.
Ada beberapa artikel/contoh program CNC tentang interpolasi busur Kode G, berikut adalah daftar beberapa artikel sehingga ahli CNC dapat dengan mudah menavigasi melalui berbagai artikel pemrograman CNC.
Contoh Program CNC Interpolasi Busur Kode G G02 G03 (Contoh Busur Kode G)
- Tutorial Interpolasi Lingkaran CNC G02 G03
- Contoh Pemrograman Bubut CNC Fanuc
- Contoh Pemrograman CNC Kode G G02 Interpolasi Busur Searah Jarum Jam
- Fanuc G20 Pengukuran dalam Inci dengan Contoh Program CNC
- Latihan Pemrograman Busur CNC
- Pemrograman CNC untuk Pemula Contoh Pemrograman CNC
- Contoh Pemrograman Bubut CNC
Ini adalah contoh pemrograman CNC baru yang menunjukkan penggunaan interpolasi busur Kode G G02 G03.
Contoh Program Kode G G02 G03
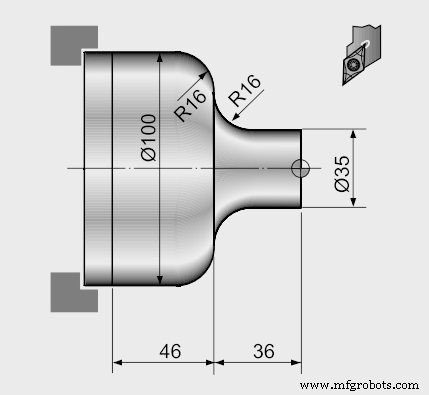
Contoh Program Interpolasi Busur Kode G G02 G03
N20 G50 S2000 T0300 G96 S200 M03 G42 G00 X35.0 Z5.0 T0303 M08 G01 Z-20.0 F0.2 G02 X67.0 Z-36.0 R16.0 G01 X68.0 : G03 X100.0 Z-52.0 R16.0 G01 Z-82.0 G40 G00 X200.0 Z200.0 M09 T0300 M30
Contoh Program Kode G G02 G03 I & K
Interpolasi Busur Kode G G02 G03 dapat diprogram dengan dua cara,
G02 X... Z... R... G02 X... Z... I... K...
Berikut adalah program CNC yang sama tetapi versi ini menggunakan I & K dengan Kode G G02 G03.
N20 G50 S2000 T0300 G96 S200 M03 G42 G00 X35.0 Z5.0 T0303 M08 G01 Z-20.0 F0.2 G02 X67.0 Z-36.0 I16.0 K0 G01 X68.0 : G03 X100.0 Z-52.0 I0 K-16.0 G01 Z-82.0 G40 G00 X200.0 Z200.0 M09 T0300 M30



