Panduan Langkah demi Langkah: Frais Lingkaran Penuh pada Mesin CNC Menggunakan G-Code Praktis
Cara frais lingkaran penuh, tidak masalah di bawah ini adalah contoh program G-code CNC yang menunjukkan cara memprogram lingkaran penuh pada mesin frais CNC.
Seringkali prajurit CNC harus menyelesaikan komponen yang memerlukan pemesinan lingkaran penuh terkadang di dalam lingkaran penuh terkadang Anda harus memprogram lingkaran penuh di luar.
Contoh G-code ini akan menunjukkan kepada Anda cara memprogram lingkaran penuh dari luar.
Contoh Program CNC Lingkaran Penuh
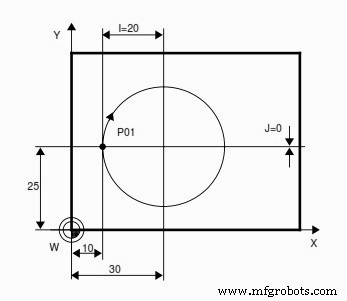
Cara Frais Lingkaran Penuh Program CNC
N05 G00 X10 Y25 Z1 S1250 M3 N10 G01 Z-5 F100 N15 G02 X10 Y25 I20 J0 F125 N20 G00 Z100 M5 N25 X-20 N30 M30
Cara Memprogram Penjelasan Lingkaran Penuh
Ringkasan
N05 Tool rapid traverse (G00) ke titik P01.
N10 Infeed (G01) ke Z-5
N15 Plane X-Y dipilih secara otomatis (G17). Alat bergerak searah jarum jam di sekitar lingkaran penuh (G02).
N20/N25 Rapid traverse (G00) retraction.
N30 Akhir program (M30).
Penjelasan
1: Titik awal alat adalah N05 X10 Y25 ini adalah titik P01
2: Sekarang kita ingin lingkaran lengkap jadi kita akan menggunakan G02 atau G03 G-code interpolasi lingkaran
Jika Anda ingin lingkaran searah jarum jam Anda akan menggunakan G02 seperti yang ditunjukkan dalam program ini.
tetapi jika Anda ingin lingkaran berlawanan jarum jam maka gunakan G03 G-code.
3: Dengan G02 kita akan memberikan koordinat titik akhir lingkaran,
karena untuk lingkaran penuh titik awal dan titik akhir tetap sama,
jadi kita akan menggunakan koordinat X,Y yang sama
G02 X10 Y25
4: Sekarang untuk menyelesaikan G02 G-code kita harus memberikan koordinat titik pusat lingkaran,
I – Jarak dari titik awal lingkaran ke titik pusat lingkaran dalam sumbu X.
J – Jarak dari titik awal lingkaran ke titik pusat lingkaran dalam sumbu Y
jadi G02 X10 Y25 I20 J0
untuk menunjukkan cara mengukur I dan J nilai I dan J diberikan secara terpisah dalam gambar di atas.



