Pemrograman Bor Live Tooling pada CNC Haas: Orientasi Spindel & Kode-M
Pemrograman Bor Live Tooling
Ini adalah contoh pemrograman bor live tooling yang menunjukkan penggunaan alat terpacu (live tooling) dan orientasi spindel pada mesin bor CNC Haas.
Untuk pengantar singkat tentang live tooling dan Kode-M terkait pada mesin bor CNC Haas baca
- Definisi Live Tooling Bor CNC dan Kode-M CNC Haas Terkait
- M19 Orientasi Spindel – M119 Orientasi Spindel Sekunder
- Kode-M Bor CNC Haas
- Kode-G Bor CNC Haas
Kode Program Contoh Live Tooling
Untuk contoh program CNC yang sama yang menggunakan C-axis untuk kontrol spindel baca Contoh Pemrograman Bor C-Axis dengan Live Tooling pada CNC Haas
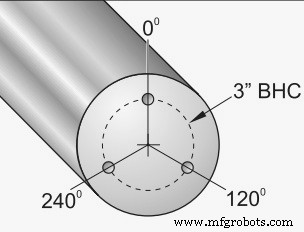
Contoh Program CNC Orientasi Spindel M19 CNC Haas
O0050 N10 T101 N15 G54 N20 G00 X3.0 Z0.1 N25 G98 N30 M19 P0 N35 M14 N40 M133 P2000 N45 G01 Z-0.5 F40.0 N50 G00 Z0.1 N55 M19 P120 N60 M14 N65 G01 Z-0.5 N70 G00 Z0.1 N75 M19 P240 N80 M14 N85 G01 Z-0.5 N90 G00 Z0.1 N95 M15
Penjelasan Kode Program CNC
N25 G98 Avancemen per menit.
G98 Avancemen per menit digunakan dalam program ini sebagai gantinya G99 avancemen per revolusi spindel, karena dengan sebagian besar kode live tooling G98 (avancemen per menit) digunakan karena spindel tidak berputar pada rpm tinggi.
N30 M19 P0 Orientasi spindel.
Opsi Orientasi Spindel M19 memungkinkan pemosisian spindel ke sudut tertentu yang diprogram, untuk info lebih lanjut baca M19 Orientasi Spindel – M119 Orientasi Spindel Sekunder.
N35 M14 Klem Spindel Utama atau menyalakan rem spindel.
N40 M133 P2000 Nyalakan live tool ke depan 2000 rpm.
N95 M15 Matikan rem spindel utama.



