Memahami Live Tooling Bor CNC & Kode-M Haas: Panduan Lengkap
Definisi Live Tooling Bor CNC
Opsi live tooling bor CNC memungkinkan Anda untuk menggerakkan alat terpacu aksial atau radial untuk melakukan operasi sekunder seperti pemboran atau tapping, baik pada muka bagian maupun di sekitar diameter. Spindel utama menyediakan indeksing dalam peningkatan yang presisi untuk pemosisian dan repeatabilitas bagian.
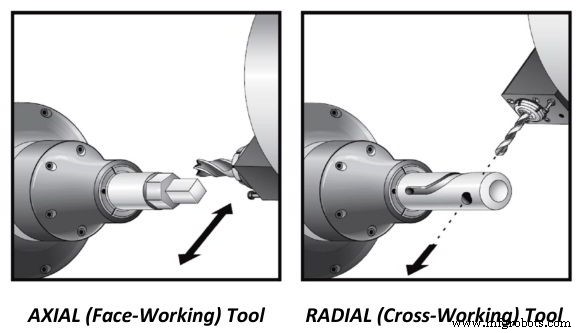
alat live bor CNC aksial dan radial
Sebelum menggunakan live tooling pada mesin bor CNC, mesin bor CNC harus disiapkan untuk operasi live tooling.
misalnya,
- Setel parameter Parameter CNC Haas Live Tooling dengan Siklus G81, G82, G83, G85, G89, G95
- Penggerak live tool harus terhubung.
- Live tool harus berputar maju/mundur dengan kecepatan yang diprogram.
- Klem/Buka klem spindel utama untuk operasi.
- Orientasi spindel dapat digunakan.
- C-Axis dapat digunakan untuk operasi live tooling yang lebih presisi.
- Di akhir live tool harus dihentikan
- Penggerak live tool harus dilepas (pada beberapa mesin CNC penggerak live tooling secara otomatis dilepas saat Anda memutar turun alat).
Kode-M Live Tooling Bor CNC Haas
Berikut adalah kode-M yang sebagian besar digunakan saat menggunakan live tooling pada mesin bor CNC Haas.
M133 Live Tool Drive Forward
Menyalakan motor live tooling ke (PXXXX)rpm, misalnya,
M133 P1000
program CNC di atas menyalakan live tooling maju ke 1000 rpm.
Ketika live tooling terhubung motor live tool berputar lambat selama beberapa milidetik untuk menghubungkan gear kastil.
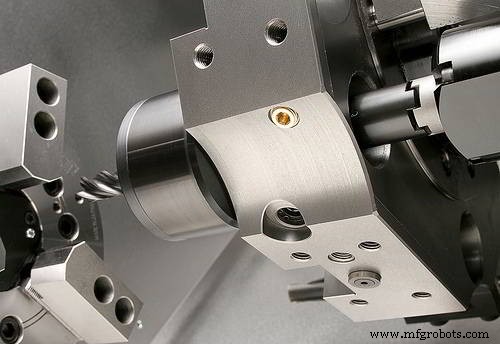
Live Tooling Bor CNC
M134 Live Tool Drive Reverse
Menyalakan motor live tooling arah balik ke (PXXXX)rpm, misalnya,
M134 P1000
program CNC di atas menyalakan live tooling balik ke 1000 rpm.
M135 Live Tool Drive Stop
M135 menghentikan live tool.
M14 Klem Spindel Utama / M15 Buka Klem Spindel Utama
M14 Klem Spindel Utama atau menyalakan rem spindel.
M15 membuka klem atau mematikan rem spindel. Spindel akan secara otomatis membuka klem saat penggantian alat diperintahkan atau saat kecepatan spindel baru diperintahkan. Juga saat tombol RESET ditekan spindel akan membuka klem.
M19 Orientasi Spindel
Opsi Orientasi Spindel memungkinkan pemosisian spindel ke sudut tertentu yang diprogram.
M19 akan mengorientasi spindel ke posisi nol. Nilai P atau R dengan M19 digunakan untuk mengorientasi spindel ke posisi tertentu (dalam derajat).
M119 akan mengorientasi spindel sekunder.
Baca M19 Orientasi Spindel – M119 Orientasi Spindel Sekunder.
Untuk contoh program CNC yang menggunakan M19 Orientasi spindel baca Kode Pemrograman Bor Live Tooling – Orientasi Spindel CNC Haas
M154 C-Axis Engage / M155 C-Axis Disengage
M154 C-Axis Engage
M155 C-Axis Disengage
Kode ini mengaktifkan dan menyalakan serta mematikan motor C-axis.
C-axis menyediakan gerakan spindel dua arah presisi tinggi yang sepenuhnya diinterpolasi dengan gerakan X dan/atau Z. Kecepatan spindel dari .01 hingga 60 RPM dapat diperintahkan.
Untuk contoh program CNC C-axis baca Contoh Pemrograman Bor C-Axis dengan Live Tooling pada CNC Haas



