Haas RSJC: Stop, Jog, dan Lanjutkan Efisien untuk Freesan dan Bor CNC
Run Stop Jog Continue (RSJC) adalah fitur kontrol CNC yang tersedia pada mesin frees dan bor Haas.
Ringkasan Haas Run Stop Jog Continue (RSJC)
RSJC memungkinkan Anda untuk menghentikan program yang berjalan, jog menjauh dari bagian dan kemudian melanjutkan eksekusi program. Setelah alat menjauh dari bagian, insert yang aus atau alat yang patah dapat diganti dan/atau fitur kritis dapat diperiksa. Kemudian program dapat dilanjutkan.
Beberapa Perhatian!
Gunakan hati-hati, saat program dilanjutkan, OLD atau offset yang saat ini aktif akan digunakan untuk posisi kembali dan mesin tidak akan kembali melalui jalur yang sama yang Anda jog menjauh. Jika mengganti alat, panjang harus sama dengan alat sebelumnya (disarankan alat setter offline).
Haas Run Stop Jog Continue – Langkah demi Langkah
Untuk mengaktifkan RSJC tekan FEED HOLD pada titik berhenti yang nyaman dalam program.
Tekan Z, X atau Y pada keypad diikuti dengan tombol HAND JOG untuk mengaktifkan sumbu yang dipilih.
Kontrol akan menyimpan posisi X, Y, dan Z saat ini. Sumbu selain X, Y, dan Z tidak dapat di-jog.
“JOG AWAY” ditampilkan di bagian bawah layar dan kontrol akan berbicara, mengonfirmasi RSJC aktif:
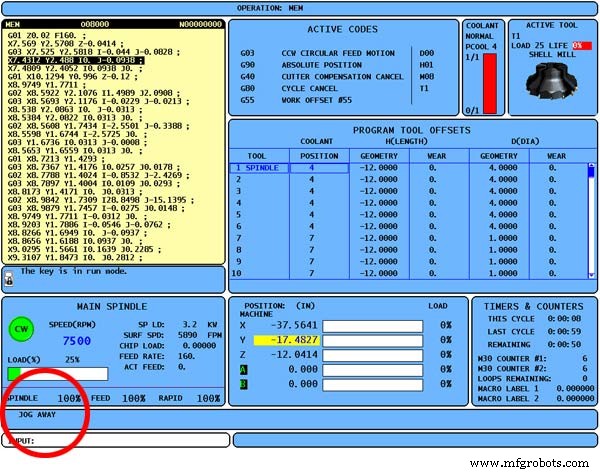
Haas Run Stop Jog Continue RSJC
Sekarang Anda dapat menggunakan handle jog, handle jog remote, tombol jog, atau jog-lock untuk bergerak menjauh dari bagian.
Anda dapat menggunakan tombol kontrol seperti AUX CLNT (TSC), atau COOLNT untuk menyalakan/mematikan pendingin (AUX CLNT membutuhkan spindel tidak berputar dan pintu tertutup).
Spindel dapat dikontrol dengan menekan CW, CCW, Stop, dan Tool Release.
Jika perlu, insert alat dapat diganti.
Jog ke posisi yang secepat mungkin ke posisi yang disimpan di mana RSJC diaktifkan, atau ke posisi yang akan memiliki jalur rapid tanpa hambatan kembali ke posisi yang disimpan.
Kembali ke mode sebelumnya dengan menekan MEM, MDI, atau DNC.
Kontrol hanya akan melanjutkan jika mode yang berlaku saat dihentikan dimasukkan kembali.
Tekan Cycle Start.
Kontrol akan menampilkan pesan “Jog Return” dan rapid X dan Y pada 5% ke posisi tempat Feed Hold ditekan dan kemudian kembali sumbu Z.
Jika Feed Hold ditekan selama gerakan ini, gerakan sumbu mesin frees akan jeda dan menampilkan pesan “Jog Return Hold”. Tekanan Cycle Start akan menyebabkan kontrol melanjutkan gerakan Jog Return.
Saat gerakan selesai, kontrol akan kembali ke keadaan feed hold. Tekan Cycle Start lagi dan program melanjutkan operasi normal.



