Menguasai Subprogram CNC: Panduan Esensial untuk Prajurit
Pemrogram CNC dan prajurit harus sehari-hari menangani berbagai macam komponen dengan berbagai macam operasi pemesinan.
Agar dapat mengikuti pace, mereka menerapkan berbagai teknik.
Apa itu Sub Programming?
Salah satu teknik yang paling banyak digunakan adalah Sub-programming.
Sub-programming mudah digunakan dan dipahami dengan perintah sederhana seperti M98, M99 Anda dapat mencapai fleksibilitas yang lebih besar.
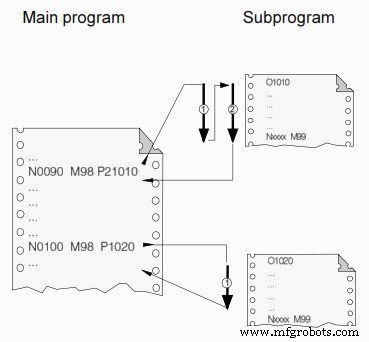
Subprogram adalah program CNC biasa yang dipanggil dari sebuah program (biasanya disebut program utama) untuk menambahkan jenis operasi pemesinan yang dapat diulang.
Contoh Subprogram CNC
- Pemrograman Sub Fanuc
- Contoh Subprogram Fanuc
- Benang Multi Start dengan Siklus Pengeboran Benang Fanuc G76
Dasar Pemrograman Sub CNC
Untuk Sub Programming Tidak Diperlukan Keterampilan Tambahan
Anda (prajurit CNC / pemrogram CNC) tidak perlu mempelajari G-code atau gaya pemrograman baru, semuanya yang Anda gunakan adalah pengetahuan pemrograman CNC yang Anda miliki.
Subprogram seperti program biasa yang kami tambahkan, tulis, ubah, dan hapus sehari-hari.
Subprogram CNC Akhir dengan M99
Perbedaan penting antara program utama dan subprogram adalah bahwa
program utama diakhiri dengan M30 tetapi
subprogram diakhiri dengan M99
Penamaan Subprogram CNC
Subprogram adalah program CNC biasa, jadi diberi nama (diberi nomor) dengan cara yang sama seperti O0001, O0005, dst.
Cara Memasukkan Subprogram CNC?
Subprogram dimasukkan dengan cara yang sama dalam kontrol mesin CNC, seperti pembuatan program CNC lainnya.
Panggilan Subprogram CNC
Subprogram dapat dipanggil dari program utama berkali-kali di berbagai lokasi.
Bahkan subprogram dapat memanggil subprogram lain.
Biasanya subprogram dapat diselang hingga empat level.
Cara memanggil subprogram baca Pemrograman Sub Fanuc
Akhir Subprogram CNC
Ketika sub-program diakhiri dengan M99, kontrol dikembalikan ke program pemanggil (program utama), dan eksekusi program dimulai dari titik tersebut onwards.
Contoh
Jika program utama (O0001) memanggil subprogram (O0002) dan subprogram itu memanggil subprogram lain (O0003).
Jadi saat O0003 setelah penyelesaian pemesinannya akan diakhiri dengan M99, kontrol akan dikembalikan ke O0002 dan pemesinan akan berlanjut hingga sub-program itu diakhiri dengan M99, pada panggilan tersebut kontrol akan kembali ke O0001 dan itu akan terus dieksekusi hingga mencapai M30, yang akan mengakhiri program.



