Menguasai Haas CNC G10: Pengaturan Offset Alat & Kerja yang Tepat melalui G-Code
Biasanya prajurit CNC secara manual memasukkan/mengatur offset alat melalui panel kontrol mesin CNC.
Tetapi jika Anda ingin mengatur offset alat dan offset kerja melalui program, Anda dapat menggunakan G-Code Pengaturan Offset Terprogram Haas CNC G10.
Menyediakan alat dan offset kerja di dalam program sangat nyaman, sehingga jika prajurit CNC lain mengubah offset alat untuk penggunaan mereka Anda tidak perlu khawatir, karena kode Set Offset G10 akan menimpa nilai lama dengan nilai offset terprogram Anda.
G-Code Fanuc G10 terkait untuk Pengaturan Offset Terprogram Mesin CNC
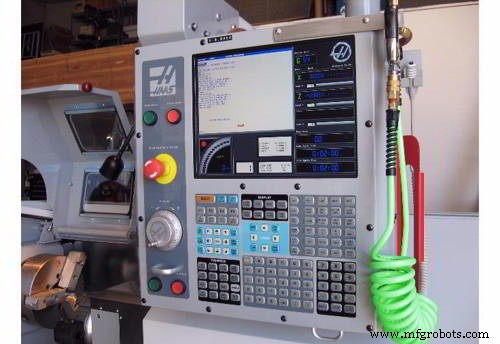
Tornos Haas CNC
Pengaturan Offset Terprogram G10 Tornos Haas CNC
G10 memungkinkan pemrogram untuk menetapkan offset dalam program. Penggunaan G10 mengganti entri manual offset
(misalnya. Panjang dan diameter alat, dan offset koordinat kerja).
Pemrograman Set Offset G10 Tornos Haas CNC
G10 L P Q R
L – Memilih kategori offset.
- L2 Asal koordinat kerja untuk COMMON dan G54-G59
- L10 Offset geometri atau shift
- L1 atau L11 Tool wear
- L20 Asal koordinat kerja aux untuk G110-G129
P – Memilih offset tertentu.
- P1-P50 Mereferensikan offset geometri, wear atau work (L10-L11)
- P51-P100 Mereferensikan offset shift (YASNAC) (L10-L11)
- P0 Mereferensikan offset koordinat kerja COMMON (L2)
- P1-P6 G54-G59 mereferensikan koordinat kerja (L2)
- P1-P20 G110-G129 mereferensikan koordinat aux (L20)
- P1-P99 G154 P1-P99 mereferensikan koordinat aux (L20)
Q – Arah hidung alat imajiner
R – Radius hidung alat
U – Jumlah inkremental yang akan ditambahkan ke offset sumbu X
W – Jumlah inkremental yang akan ditambahkan ke offset sumbu Z
X – Offset sumbu X
Z – Offset sumbu Z
Contoh Pemrograman Set Offset G10 Haas CNC
G10 L2 P1 W6.0
Gerakkan koordinat G54 sebesar 6.0 unit ke kanan
G10 L20 P2 X-10.Z-8.
Setel koordinat kerja G111 ke X-10.0, Z-8.0
G10 L10 P5 Z5.00
Setel offset geometri Alat #5 ke 5.00
G10 L11 P5 R.0625
Setel offset Alat #5 ke 1/16”



