Menguasai Siklus Pemutaran G20 pada Tornos Fanuc 21TB CNC
Siklus pemutaran longitudinal G20 untuk kontrol CNC Fanuc 21 TB adalah G-code modal.
Siklus pemutaran G20 dapat digunakan untuk pemutaran lurus dan pemutaran taper juga.
Siklus pemutaran G20 mudah untuk diprogram dan dipelajari.
Siklus pemutaran G20 digunakan untuk pemutaran sederhana namun beberapa pass mungkin dengan menentukan lokasi sumbu X dari pass tambahan.
Kode program CNC di bawah ini juga menunjukkan fungsionalitas yang sangat kuat dari siklus pemutaran G20 yaitu bahwa prajurit CNC dapat mengontrol kedalaman potong setiap pass dari siklus pemutaran G20 yang tidak dapat dicapai dengan Siklus Boring Canned lainnya seperti Siklus Pemutaran Kasar G71.
Format Siklus Pemutaran G20 untuk Pemutaran Lurus
G20 X… Z… F…
atau
G20 U… W… F…
X – Diameter yang akan dipotong (absolut).
Z – Titik akhir dalam sumbu z (absolut).
F – Laju feed.
U – Diameter yang akan dipotong (inkremental).
W – Titik akhir dalam sumbu z (inkremental).
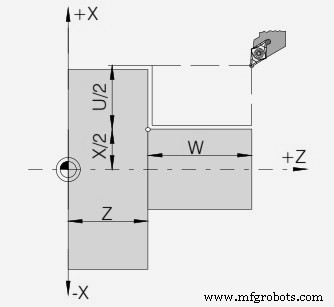
Siklus Pemutaran G20 – Tornos Fanuc 21 TB CNC
Format Siklus Pemutaran G20 untuk Pemutaran Taper
G20 X… Z… R… F…
atau
G20 U… W… R… F…
X – Diameter yang akan dipotong (absolut).
Z – Titik akhir dalam sumbu z (absolut).
R – Dimensi taper inkremental dalam X dengan arah (+/-)
F – Laju feed.
U – Diameter yang akan dipotong (inkremental).
W – Titik akhir dalam sumbu z (inkremental).
Seperti prajurit CNC dapat menggunakan nilai X atau U untuk nilai kontur, dengan cara yang sama Z atau W dapat digunakan atau Anda bahkan dapat mencampur nilai absolut (X, Z) dan inkremental (U, W).
Contoh Kode Program CNC Siklus Pemutaran G20
G96 S200 M03 G00 X56.0 Z2.0 G20 X51.0 W-20.0 F0.25 X46.0 X41.0 X36.0 X31.0 X30.0 G00 X100 Z100 M30
Penjelasan Kode Program CNC
Seperti yang Anda lihat dalam kode program CNC di atas,
Alat berada di titik X56 Z2,
Potong pertama dilakukan di X51 dan alat bergerak W-20 dalam sumbu Z.
Potong kedua dilakukan di X46
Potong ketiga dilakukan di X41
…
Potong terakhir dilakukan di X30
Fungsi Siklus Pemutaran G20
Seperti yang Anda pelajari dari kode program CNC di atas, Anda akan memperhatikan bahwa,
1 – dengan G20 baik nilai absolut (X51.0) dan inkremental (W-20.0) digunakan untuk membuat potong.
2 – Jika kode di atas juga menunjukkan fungsionalitas yang sangat kuat dari siklus pemutaran G20 yaitu bahwa prajurit CNC dapat mengontrol kedalaman potong setiap pass dari siklus pemutaran G20 yang tidak dapat dicapai dengan Siklus Boring Canned lainnya seperti Siklus Pemutaran Kasar G71.
Jadi Anda akan memperhatikan lima potong pertama berukuran 5mm dalam namun yang terakhir hanya 1mm dalam.
Pembatalan Siklus Pemutaran G20
Siklus pemutaran G20 adalah G-code modal.
“Modal” G-code berarti mereka tetap berlaku hingga dibatalkan atau diganti dengan G code yang bertentangan.
Artinya siklus pemutaran G20 tetap aktif hingga perintah gerak lain diberikan seperti G00, G01 dst. Seperti dalam contoh program CNC di atas G code G20 dibatalkan dengan G code G00.



