Panduan Siklus Bor Radial Fanuc G87 untuk CNC Lathes – Seri 21i/18i/16i
Siklus Bor Radial G87
Siklus Bor Radial Fanuc G87 mengaktifkan siklus bor sisi radial dengan alat gerak.
Siklus Bor Radial Fanuc G87 bekerja pada FANUC SERIES 21i/18i/16i– TA dan kontrol CNC kompatibel.
Contoh Contoh Pemrograman Siklus Bor Radial Fanuc G87
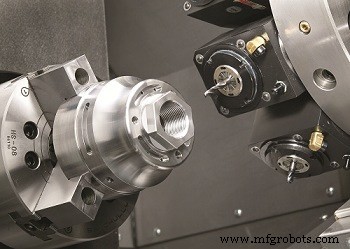
Pemrograman
G87 X F Q P R
Parameter
| Parameter | Deskripsi |
|---|
| X | Nilai absolut pada akhir bor |
| F | Laju'avance bor (dalam mm/menit) |
| Q | Kedalaman potongan (dalam ribuan) |
| P | Jeda di dasar lubang (dalam ribuan detik) |
| R | Jarak inkremental dari titik awal siklus ke titik awal lubang |
Urutan Pemesinan
Dengan Siklus Bor Radial Fanuc G87 bor melakukan serangkaian peck, dengan ukuran yang diperlukan, mengundercut atau memecahkan irisan dan kembali dengan travers cepat di akhir siklus ke titik awal atau ke titik R.
Batalkan G87
Untuk membatalkan Siklus Bor Radial G87 gunakan G80 atau fungsi G apa pun dari grup 01, yaitu G0, G1, G2, atau G3.
Parameter Terkait
Siklus Bor Radial G87 dapat digunakan dengan pemecahan irisan atau undercutting, tergantung pada nilai parameter 5101 bit
2 (jika 0 pemecahan irisan,
jika 1 undercutting)
secara default bit ini diatur ke 1 untuk undercutting.
Parameter 5114 menentukan:
– dalam kasus undercutting, jarak di mana bor harus berhenti terhadap titik terakhir
yang tercapai saat memasuki ulang lubang setelah undercutting.
– dalam kasus pemecahan irisan, seberapa jauh bor harus mundur antara satu potongan dan berikutnya untuk bor



