Contoh Pemrograman CNC Langkah demi Langkah Siklus Bor CYCLE81 Sinumerik 840D
Contoh kode pemrograman CNC yang menunjukkan bagaimana seorang prajurit CNC dapat menggunakan Siemens Sinumerik 840D Drilling Centering Cycle CYCLE81.
Contoh kode di bawah ini menunjukkan berbagai metode bor dengan siklus bor CYCLE81.
Ringkasan Singkat SINUMERIK CYCLE81
CYCLE81 (RTP, RFP, SDIS, DP, DPR)
RTP – Plane Kembali atau Plane Retraksi (absolut)
RFP – Plane Referensi (absolut)
SDIS – Jarak Keamanan (masukkan tanpa tanda)
DP – Kedalaman bor akhir (absolut)
DPR – Kedalaman bor akhir relatif terhadap plane referensi (masukkan tanpa tanda)
Untuk penjelasan terperinci baca Sinumerik 840D CYCLE81 Drilling Centering Cycle Programming.
Kode pemrograman di bawah ini menggunakan kedua metode menentukan kedalaman bor akhir Absolut (DP) dan Relatif terhadap plane referensi (DPR).
Contoh Program Siklus Bor CYCLE81 Sinumerik 840D
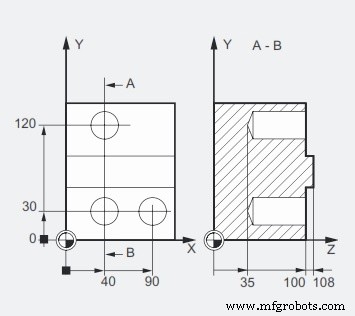
Contoh Pemrograman Sinumerik 840D CYCLE81
N10 G0 G90 F200 S300 M3 N20 D1 T3 Z110 N21 M6 N30 X40 Y120 N40 CYCLE81(110, 100, 2, 35) N50 Y30 N60 CYCLE81(110, 102, , 35) N70 G0 G90 F180 S300 M03 N80 X90 N90 CYCLE81(110, 100, 2, , 65) N100 M30
N10 Kecepatan bor, arah dan feed dll.
N20 alat dibawa ke titik awal dalam sumbu Z.
N30 Posisi bor pertama X40 Y120.
N40 bor akan mencapai posisi RFP + SDIS 100 + 2 dengan cepat
dan akan mulai bor sampai mencapai DP yang diberikan 35
dan akan retrasi ke RTP yang adalah 110.
N50 Posisi bor berikutnya Y30
N60 bor akan mencapai posisi RFP + SDIS 102 + 0 dengan cepat (karena SDIS dihilangkan).
dan akan mulai bor sampai mencapai DP yang adalah 35
dan akan retrasi ke RTP yang adalah 110.
N70 Beberapa perubahan feed.
N80 Posisi bor X90
N90 bor akan mencapai posisi RFP + SDIS 100 + 2 dengan cepat
Karena kedalaman bor absolut dihilangkan
sekarang kontrol CNC akan menghitung kedalaman bor akhir dengan menggunakan nilai Relatif terhadap titik referensi (DPR)
Kedalaman bor akhir (DPR) = Posisi plane referensi (RFP) – Posisi titik kedalaman akhir 35 (lihat dimensi dalam gambar di atas)
DPR = 100 – 35
DPR = 65



