Teknik Pengulangan Subprogram Efisien untuk Kontur Pengerukan Mesin Frais CNC Fanuc
Contoh pemrograman CNC yang sangat sederhana yang menunjukkan bagaimana suatu kontur dapat diulang beberapa kali dengan manfaat tambahan pengerukan. Seperti pengerukan bor, kali ini pengrajin CNC melakukan pengerukan pada kontur spesifik mesin frais CNC.
Apa itu Sub Programming Fanuc baca Fanuc Sub Programming
Pengerukan Kontur Mesin Frais CNC
Subprogram adalah campuran sederhana instruksi G-code. Program utama O4000 memanggil subprogram O4001 untuk diulang 10 kali
M98 P104001
Subprogram memotong kontur dengan membuat kedalaman potong 2mm setiap kali (dalam Pemrograman Inkremental G91)
G1 G91 Z-2 (Kedalaman pengerukan inkremental)
Kemudian subprogram kembali ke Pemrograman Absolut G90 yang membuat pemrograman kontur menjadi mudah. Jadi program ini memotong kontur spesifik 20mm dalam dengan mengambil 10 pengerukan sebesar 2mm masing-masing.
Contoh Pengulangan Subprogram Mesin Frais Fanuc
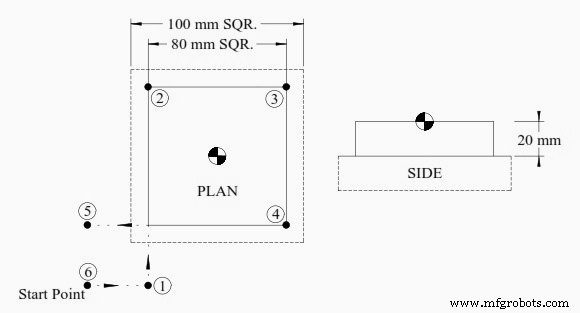
Pengerukan Kontur – Contoh Pengulangan Subprogram Mesin Frais Fanuc
O4000 T1 M6 G0 G90 G40 G21 G17 G94 G80 G54 X-75 Y-75 S? M3 (Titik Awal) G43 Z100 H1 Z5 G1 Z0 F? M98 P104001 (Panggil sub-program & ulangi 10 kali) G0 G90 Z100 M30
Subprogram
Sub program di bawah ini membuat potong dalam mode Pemrograman Inkremental G91 kemudian beralih kembali ke mode Pemrograman Absolut G90 untuk pengolahan kontur.
O4001 G1 G91 Z-2 (Kedalaman pengerukan inkremental) G90 G41 X-40 D? M8 (Gerak Absolut ke posisi 1 dengan kompensasi - Nyalakan pendingin) Y40 (Gerak ke posisi 2.) X40 (Gerak ke posisi 3.) Y-40 (Gerak ke posisi 4.) X-75 (Gerak ke posisi 5 - Jauh dari bahan - diameter cutter) G40 Y-75 (Batalkan kompensasi) M99



