Menguasai Siklus Pengulangan Pola G73 Fanuc – Contoh Program CNC Sederhana
Siklus pengulangan pola G73 Fanuc membantu pengrajin CNC untuk memrogram/memelihara/men-debug program pengikisan bahan kasar dengan mudah. Siklus terpadu Fanuc lainnya seperti G71 siklus penggelindungan longitudinal atau G72 siklus pemukaan mengikis bahan kasar dengan mengambil potong lurus. Tetapi siklus pengulangan pola G73 Fanuc mengikis bahan kasar dengan mengambil potong sepanjang kontur. Jadi dari potong pertama siklus pengulangan pola G73 memotong bentuk yang sama seperti komponen finishing.
Format Siklus Pengulangan Pola G73 Fanuc
G73 U W R G73 P Q U W F
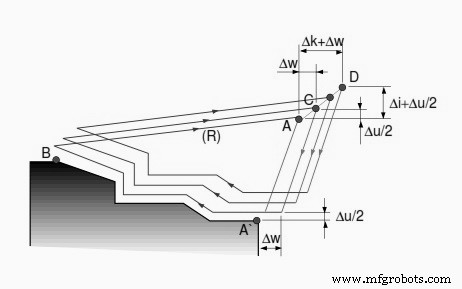
Siklus Terpadu Pengulangan Pola G73 Fanuc
Blok Program CNC Pertama G73
U – jarak lolos dan arah di sumbu X (nilai radius). Ini adalah jumlah bahan yang akan dipotong di sumbu x.
W – jarak lolos dan arah di sumbu Z. Ini adalah jumlah bahan yang akan dipotong di sumbu z.
R – jumlah pembagian. Jumlah kontur akan diulang.
Blok Program CNC Kedua G73.
P – nomor urutan mulai.
Q – nomor urutan akhir.
U – bahan biaya finishing di sumbu x.
W – bahan biaya finishing di sumbu z.
F – kecepatan pengiriman pemotongan (selama siklus terpadu G73).
Contoh Program Siklus Pengulangan Pola G73 Fanuc
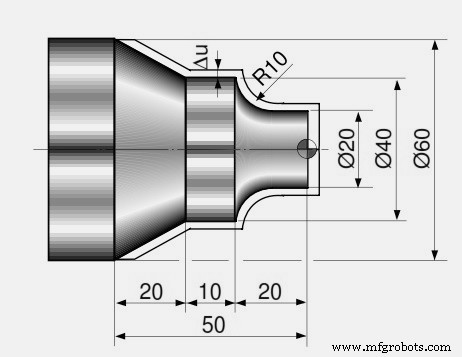
Contoh Program CNC Dasar Siklus Terpadu Pengulangan Pola G73 Fanuc
N10 G50 S2000 T0300 G96 S200 M03 G00 X35.0 Z5.0 T0303 Z0 G01 X-1.6 F0.2 G00 X70.0 Z10.0 G73 U3.0 W2.0 R2 G73 P12 Q16 U0.5 W0.1 F0.25 N12 G00 G42 X20.0 Z2.0 G01 Z-10.0 F0.15 G02 X40.0 Z-20.0 R10.0 G01 Z-30.0 X60.0 Z-50.0 N16 G40 U1.0 G70 P12 Q16 G00 X200.0 Z200.0 T0300 M30



