Kuasai Siklus Pemukaan G72 Fanuc: Panduan Lengkap & Tips Pemrograman
Siklus Pemukaan G72 Fanuc
Jika Anda telah menghabiskan beberapa waktu di mesin CNC dengan kontrol Fanuc di bengkel mesin CNC, maka Anda pasti telah menggunakan Siklus Terpadu Pemukaan G72 dan siklus pemutaran CNC G71.
Karena pemrograman siklus CNC dalam kontrol CNC Fanuc itu mudah.
Mengapa kita menggunakan siklus CNC baca keuntungan dan kerugian siklus pemrograman CNC. Dalam postingan ini saya akan menjelaskan penggunaan dan pemrograman Siklus Terpadu Pemukaan G72 pada kontrol CNC Fanuc.
Untuk siklus pemutaran Fanuc G71 baca artikel ini tentang G71.
Kontrol CNC Fanuc digunakan secara luas, tidak diragukan lagi salah satu kontrol CNC favorit programmer CNC, karena kemudahan pemrograman dan ketahanannya.
Pemrograman
G72 W R G72 P Q U W
Parameter
Blok Pertama
| Parameter | Deskripsi |
|---|
| W | Kedalaman potongan. |
| R | Nilai kembali setelah potongan selesai. |
Blok Kedua
| Parameter | Deskripsi |
|---|
| P | Nomor blok awal kontur. |
| Q | Nomor blok akhir kontur. |
| U | Tunjangan finishing di sumbu x. |
| W | Tunjangan finishing di sumbu z. |
| S | Kecepatan spindle selama siklus G71. |
| F | Laju pakan (menggantikan laju pakan yang diberikan antara blok P dan blok Q) |
| S | Kecepatan Spindle (menggantikan kecepatan spindle yang diberikan antara blok P dan blok Q) |
Catatan
P & Q – Blok program CNC antara nomor blok P dan nomor blok Q akan diulang hingga dimensi akhir tidak tercapai.
F (laju pakan) – Manfaat menggunakan F (laju pakan) di blok kedua G72 adalah bahwa selama siklus pemukaan mesin akan menggunakan laju pakan ini, dan akan mengabaikan laju pakan apa pun yang diberikan antara blok P dan blok Q program.
Laju pakan yang diberikan antara blok P dan blok Q program hanya akan digunakan jika Anda memanggil Siklus Finishing G70 nanti dalam program dengan nomor blok P dan blok Q yang sama.
Ini adalah cara yang sangat nyaman memberi programmer CNC kesempatan untuk mempertahankan laju pakan yang berbeda untuk “potongan pemukaan kasar” dan “potongan finishing akhir”.
S (kecepatan spindle) – bekerja dengan cara yang sama untuk mempertahankan kecepatan yang berbeda untuk potongan kasar dan potongan finishing.
Contoh Siklus Pemukaan G72 Fanuc
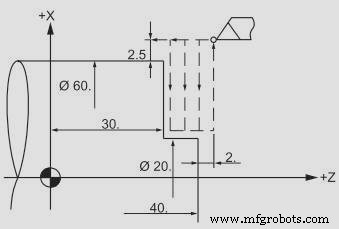
Siklus Terpadu Pemukaan CNC Fanuc G72
N5 G00 X65 Z42 N6 G72 W2 R2 N7 G72 P8 Q9 U0 W0 F0.3 N8 G00 Z30 N9 G01 X20



