Panduan Komprehensif G-Code Centroid M-Series untuk Pemesinan Frais CNC
Daftar lengkap Kode G Centroid M-Series (Mesin Frais CNC).
Sebuah baris tertentu dalam program mungkin berisi lebih dari satu Kode G.
Jika beberapa Kode G dari satu grup digunakan dalam baris yang sama, hanya Kode G yang ditentukan terakhir yang akan tetap aktif.
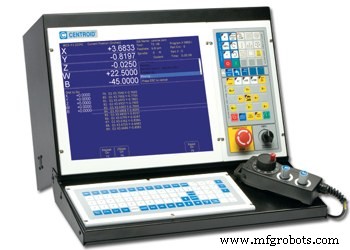
Kode G Centroid M-Series
Manual Operator Centroid M-Series
Pemesin CNC dapat secara gratis mengunduh Manual Operator Centroid M-Series dari situs web Centroid
Unduhan Gratis Manual Pemrograman Operasi CNC CENTROID
Kode G Centroid M-Series
Deskripsi Kode G
G00 Posisi Cepat
G01 Interpolasi Linier
G02 Interpolasi Lingkaran atau Helis CW
G03 Interpolasi Lingkaran atau Helis CCW
G04 Dwell
G09 Percepatan Berkurang dan Berhenti (dahulu dikenal sebagai Exact Stop)
G10 Pengaturan Parameter
G17 Pemilihan Bidang Interpolasi Lingkaran XY
G18 Pemilihan Bidang Interpolasi Lingkaran ZX
G19 Pemilihan Bidang Interpolasi Lingkaran YZ
G20 Pilih Satuan Inci
G21 Pilih Satuan Metrik
G22 Envelop Kerja On
G23 Envelop Kerja Off
G28 Kembali ke Titik Referensi
G29 Kembali dari Titik Referensi
G30 Kembali ke Titik Referensi Sekunder
G40 Batalkan Kompensasi Penggerot
G41 Kompensasi Penggerot Kiri
G42 Kompensasi Penggerot Kanan
G43 Kompensasi Panjang Alat (+)
G43.3 Kompensasi Panjang Alat (+) dengan Kompensasi Miring Sumbu
G44 Kompensasi Panjang Alat (-)
G49 Batalkan Kompensasi Panjang Alat
G50 Skalasi/Pencerminan Off (Opsional)
G51 Skalasi/Pencerminan On (Opsional)
G52 Offset Asal Sistem Koordinat Lokal
G53 Posisi Cepat dalam Koordinat Mesin
G54 Pilih Sistem Koordinat Kerja #1
G55 Pilih Sistem Koordinat Kerja #2
G56 Pilih Sistem Koordinat Kerja #3
G57 Pilih Sistem Koordinat Kerja #4
G58 Pilih Sistem Koordinat Kerja #5
G59 Pilih Sistem Koordinat Kerja #6
G61 Modal Decel dan Stop (dahulu dikenal sebagai Mode Exact Stop)
G64 Pemilihan Mode Halusan / Batalkan Modal Decelerate dan Stop
G65 Panggil Macro
G68 Rotasi Koordinat On
G69 Rotasi Koordinat Off
G73 Bor Peck Tinggi Kecepatan
G74 Pemotongan Tap G
G76 Siklus Bor Halus
G80 Batalkan Siklus Terpadu
G81 Bor dan Bor Senterling
G82 Bor dengan Dwell
G83 Bor Lubuk Dalam
G84 Pemotongan Tap
G85 Bor
G89 Bor dengan Dwell
G90 Mode Posisi Absolut
G91 Mode Posisi Inkremental
G92 Setel Posisi Absolut
G93 Inverse Time On
G93.1 Velocity Scrubber untuk Data Inverse Time Halus
G94 Inverse Time Off
G98 Kembali ke Titik Awal
G99 Kembali ke Titik R
G117 Rotasi Pemilihan Bidang XY
G118 Rotasi Pemilihan Bidang ZX
G119 Rotasi Pemilihan Bidang YZ
G173 Bor Peck Tinggi Kecepatan Majemuk
G174 Pemotongan Tap Majemuk
G176 Siklus Bor Halus Majemuk
G180 Batalkan Siklus Terpadu Majemuk
G181 Bor dan Bor Senterling Majemuk
G182 Bor dengan Dwell Majemuk
G183 Bor Lubuk Dalam Majemuk
G184 Pemotongan Tap Majemuk
G185 Bor Majemuk
G189 Bor dengan Dwell Majemuk



