Panduan Langkah demi Langkah: Pengaturan Work Offset pada Hermle UWF‑851 CNC Mill dengan Kontrol Siemens Sinumerik 810
Artikel ini secara singkat menjelaskan seluruh proses Pengaturan Work Offset pada Hermle UWF 851 CNC Mill dengan Kontrol CNC Siemens Sinumerik.
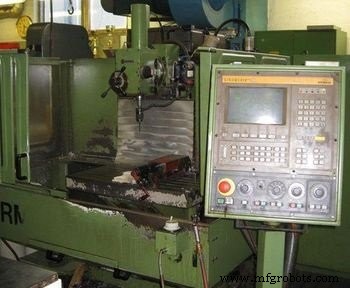
Hermle UWF 851 CNC Mill dengan Kontrol CNC SINUMERIK 810
Tahan pekerjaan di cap dengan kedalaman 5 hingga 10 mm.
Persiapan Frezes
Kencangkan (genggam) frezes Ø 12 mm di Tool Holder menggunakan Tool Holder Tightening Fixture.
Ambil Tool Holder yang sama di tangan kiri Anda dan tekan Tombol Penggantian Alat untuk membuka Mekanisme Penggantian Alat yang terletak di sisi kanan kepala mesin pemotong CNC.
Tempatkan tool holder di kepala mesin dan dorong ke atas, dengan tangan lain tekan Tombol Penggantian Alat Menutup di samping Tombol Penggantian Alat.
Pilih Jog Mod dan tekan > (Tombol Halaman Berikutnya) untuk menemukan halaman Over Store. Pilih halaman Over Store.
Masukkan S = 450 (kecepatan rpm) dan M = 03 (putaran searah jarum jam).
Tekan tombol Cycle Start. Spindel akan mulai berputar.
Pilih Incremental Mod. Dalam Mod ini, kalibrasi 1 (0,001 mm), 10 (0,01 mm), dan 100 (0,1 mm) dapat diatur untuk penggunaan Hand Wheel.
Sumbu seperti X, Y, Z, C-axis dapat dipilih dari area keypad.
Pengaturan Work Offset Sumbu X
Pilih kalibrasi 100 (0,1) dan tekan X untuk mengaktifkan sumbu X untuk gerakan.
Gunakan Hand Wheel untuk menggerakkan frezes lebih dekat ke pekerjaan di sisi yang ditunjukkan pada gambar di bawah (sumbu X).

Pengaturan Work Offset di Sumbu X
Berikan frezes sedikit kedalaman (5-10 mm).
Sekarang gerakkan lagi di sumbu X dan ketika Anda cukup dekat sehingga tidak dapat melihat celah antara pekerjaan dan frezes, kurangi kalibrasi Incremental Mod ke 10 (0,01 mm), letakkan sepotong kertas antara frezes dan pekerjaan.
Terus gerakkan perlahan, pada suatu titik kertas Anda akan terpotong, berhenti di sana, ini adalah nilai posisi sumbu yang diperlukan untuk pengaturan offset.
Memasukkan Nilai Sumbu X ke Zero Offset
Bawa halaman Zero Offset di layar kontrol CNC dengan menekan tab halaman Setting Data dan kemudian tab halaman Zero Offset.
Masukkan nilai sumbu X yang diambil di langkah di atas ke Zero Offset (G54 X = ……………….).
Pengaturan Work Offset Sumbu Y
Pilih Incremental Mod 100 (0,1 mm). Pilih sumbu Z untuk menggerakkan frezes ke atas.
Pilih sumbu Y untuk menggerakkan frezes menuju sisi yang ditunjukkan pada gambar di bawah.

Pengaturan Work Offset Sumbu Y
Pilih sumbu Z untuk mengambil kedalaman frezes 5-10 mm.
Pilih sumbu Y untuk mendekati pekerjaan.
Ketika Anda sudah cukup dekat sehingga tidak dapat melihat celah antara pekerjaan dan frezes, kurangi kalibrasi Incremental Mod ke 10 (0,01 mm), letakkan sepotong kertas antara frezes dan pekerjaan.
Terus gerakkan perlahan, pada suatu titik kertas Anda akan terpotong. Sekarang ini adalah posisi sumbu Y yang akan digunakan untuk pengaturan Zero offset.
Memasukkan Nilai Sumbu Y ke Zero Offset
Tekan tab halaman Setting Data dan kemudian tab halaman Zero Offset untuk membawa halaman Zero Offset. Sekarang masukkan nilai sumbu Y yang diambil di langkah di atas dengan
Letakkan nilai di Zero Offset (G54 Y = ………………… ).
Sekarang pilih Incremental Mod 100 (0,1 mm). Pilih sumbu Z untuk menggerakkan frezes ke atas.
Belum Selesai…
Setelah prosedur di atas selesai, ketika program Anda berjalan di Automatic Mod, frezes Anda akan memulai (G00 X0 Y0) pekerjaan di titik yang ditunjukkan di bawah ini yang salah.

Pengaturan Work Offset posisi alat yang salah
Langkah Terakhir
Yang kita inginkan adalah frezes memulai di Titik Tengah tepat di atas titik awal pekerjaan, di mana dua sisi (yang nilainya diukur di atas) bertemu.
Karena ini adalah titik yang benar dari mana semua dimensi komponen dihitung, lihat gambar.

Pengaturan Work Offset posisi alat yang benar
Untuk memperbaiki posisi frezes, kita akan mengurangi Radius frezes yang 6 mm (karena frezes kita Ø12 mm) dari sumbu X dan menambahkan 6 mm ke sumbu Y di nilai Zero Offset X, Y.



