Referensi Kode G Milltronics Centurion 7: Daftar Lengkap Kode G
Milltronics Centurion 7
Daftar lengkap Fungsi Persiapan Milltronics Centurion 7 (KODE G).
Fungsi Persiapan Milltronics Centurion 7 (KODE G) digunakan jika operator CNC memprogram Centurion 6/7 dalam mode teks atau mode MDI. Mereka juga dihasilkan dari program conversational Centurion.
Jika Anda berencana untuk menggunakan mode pemrograman teks, perhatikan kode Centurion ini dengan cermat.
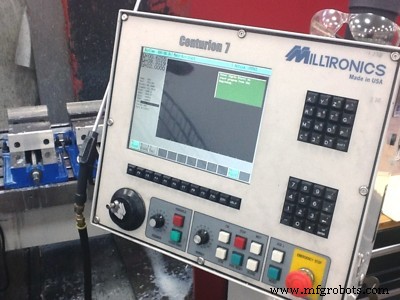
Milltronics Centurion 7
Kode G Milltronics Centurion 7
| Kode G | Fungsi |
|---|
| G00 | Posisi Cepat |
| G01 | Interpolasi linier |
| G02 | Interpolasi lingkaran/heliks CW |
| G03 | Interpolasi lingkaran/heliks CCW |
| G04 | Diam |
| G09 | Berhenti tepat |
| G10 | Set data on |
| G11 | Set data off |
| G12 | Bersihkan floating zero |
| G17 | Bidang XY |
| G18 | Bidang XZ atau ZX |
| G19 | Bidang YZ |
| G20 | Input inci |
| G21 | Input metrik |
| G22 | Pemeriksaan zona aman on |
| G23 | Pemeriksaan zona aman off |
| G24 | Bersihkan kantong lingkaran |
| G25 | Finish dalam lingkaran |
| G26 | Finish luar lingkaran |
| G28-G30 | Kembali titik referensi |
| G31 | Z ke jarak aman |
| G32 | Z ke penggantian alat |
| G33 | Siklus pemukaan |
| G34 | Bersihkan kantong persegi panjang |
| G35 | Finish dalam persegi panjang |
| G36 | Finish luar persegi panjang |
| G39 | Siklus bor penggiling geser |
| G40 | Batal kompensasi pemotong |
| G41 | Kompensasi pemotong kiri |
| G42 | Kompensasi pemotong kanan |
| G43 | Offset H ditambahkan |
| G44 | Offset H dikurangkan |
| G45 | Kompensasi pemotong kiri otomatis |
| G46 | Kompensasi pemotong kanan otomatis |
| G47 | Kompensasi pemotong otomatis off |
| G49 | Batal offset H |
| G50 | Batal skala |
| G51 | Set skala |
| G52 | Set sistem koordinat lokal |
| G53 | Sistem koordinat mesin |
| G54 | Sistem koordinat kerja 1 (G540…G549) |
| G55-G59 | Sistem koordinat kerja 2-6 (G5#0…G5#9) |
| G60 | Posisi satu arah |
| G61 | Mode berhenti tepat |
| G63 | Mode tapping |
| G64 | Mode pemotongan |
| G65 | Non-gerakan / Panggilan Program |
| G68 | Set rotasi |
| G69 | Batal rotasi |
| G70 | Batal cermin |
| G71 | Set cermin |
| G72 | Rutin lubang sekrup |
| G73 | Siklus bor peck kecepatan tinggi (Woodpecker) |
| G74 | Tapping tangan kiri |
| G75 | Counter bore |
| G76 | Fine bore |
| G77 | Siklus bor kustom |
| G78 | Bor manual |
| G79 | Siklus bor kustom |
| G80 | Batal siklus canned |
| G81 | Bor |
| G82 | Bor/diam |
| G83 | Peck/bor |
| G84 | Tapping tangan kanan |
| G85 | Bor |
| G86 | Bor cepat |
| G87 | Bor belakang |
| G88 | Hard tap |
| G89 | Bor/diam |
| G90 | Dimensi absolut |
| G91 | Dimensi inkremental |
| G92 | Ubah sistem koordinat kerja (Set fl. zero) |
| G93 | Mode feed waktu terbalik |
| G94 | Feed per menit |
| G95 | Feed per revolusi |
| G98 | Kembali level awal siklus canned |
| G99 | Kembali level titik R siklus canned |
| G271 | Bersihkan Kantong |
| G666 | Lingkaran Poligon |
| G990 | Simpan parameter |
| G991 | Baca parameter |
| G995 | Baca parameter byte |
| G996 | Set parameter byte |
| G997 | Paksa error |
| G998 | Beep |



