Kuasai Siklus Pemboran G81 dengan Mode Inkremental G91: Contoh Pemboran Berulang Praktis
Contoh program CNC ini menjelaskan penggunaan siklus pemboran G81 tetapi kali ini alat tidak ditempatkan dengan cara biasa (mode pemrograman absolut G90) tetapi kali ini Mode Pemrograman Inkremental G91 digunakan.
Contoh kode pemrograman ini juga menjelaskan penggunaan parameter siklus pemboran G81 K (jumlah ulang), yang biasanya tidak digunakan.
Format Siklus Pemboran G81
G81 X_ Y_ Z_ R_ F_ K_ ;
X_ Y_: Data posisi lubang
Z_ : Kedalaman Z (alat akan bergerak dengan avancemen ke kedalaman Z mulai dari level R)
R_ : Jarak dari level awal ke level R
F_ : Kecepatan avancemen potong
K_ : Jumlah ulang (jika diperlukan)
Parameter siklus pemboran G81 K (jumlah ulang). Pada kontrol CNC yang berbeda parameter ini memiliki huruf yang ditetapkan berbeda seperti pada,
- Fanuc menggunakan huruf K untuk jumlah ulang.
- CNC Haas menggunakan huruf L untuk jumlah ulang.
- Kontrol CNC Fagor menggunakan huruf N untuk jumlah ulang.
Gerakan inkremental dalam siklus terpadu sering berguna sebagai hitungan ulang, yang dapat digunakan untuk mengulang operasi dengan gerakan X atau Y inkremental antara setiap siklus.
Kode CNC G81 Siklus Pemboran dengan G91 Pemrograman Inkremental
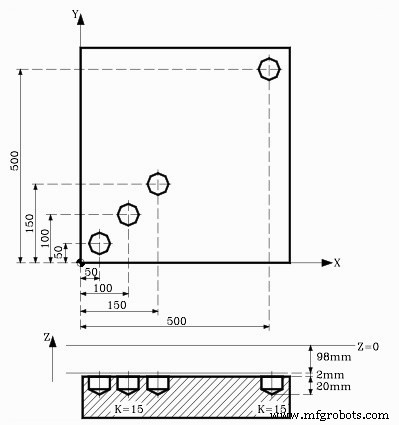
G81 Siklus Pemboran – Contoh Kode Pemboran Berulang dalam Mode Inkremental G91
N10 T1 M6 N20 G00 G90 X0 Y0 Z0 N30 S1450 M03 N40 G81 G99 G91 X50 Y50 Z-120 R-98 K3 F350 N50 G98 G90 G00 X500 Y500 N60 G80 N70 G90 X0 Y0 N80 M30
Penjelasan
N40 G81 G99 G91 X50 Y50 Z-120 R-98 K3 F350
K3 berarti siklus pemboran G81 akan diulang tiga kali.
Mode inkremental G91 membuat alat bergerak setiap kali X50 dan Y50
Jadi lubang pertama akan berada di X50 Y50
Lubang kedua akan berada di X100 Y100 karena
X100 = X50(nilai sebelumnya) + X50 (inkremen)
Y100 = Y50(nilai sebelumnya) + Y50 (inkremen)
Lubang ketiga akan berada di X150 Y150 karena
X150 = X100(nilai sebelumnya) + X50 (inkremen)
Y150 = Y100(nilai sebelumnya) + Y50 (inkremen)
N50 G98 G90 G00 X500 Y500
Posisi lubang keempat diberikan dengan Mode Pemrograman Absolut G90.
Kode di atas hanya mungkin jika Anda menggunakan Mode Pemrograman Inkremental G91 dengan Siklus Pemboran G81, tetapi jika Anda mencoba menggunakan Mode Pemrograman Absolut G90 dengan G81 seperti di atas Anda akan melihat alat akan mengulang pemboran pada posisi yang sama.



