Siklus Putaran Fanuc G71 yang Dioptimalkan untuk Presisi Pemesinan CNC
Siklus Putaran Fanuc G71
Siklus putaran G71 digunakan untuk penghapusan material kasar dari komponen putaran CNC. Siklus putaran G71 memudahkan pemotongan diameter besar. Pemotongan dapat dilakukan dalam garis lurus sederhana atau kontur kompleks juga dapat dipemesin dengan sangat mudah.
Melalui parameter siklus putaran G71, pemesin CNC dapat mengontrol
- Kedalaman potong.
- Tinggi retaksi.
- Toleransi finishing di sumbu x dan z.
- Pesan pemotongan siklus, kecepatan spindle.
Pemrograman
G71 U... R... G71 P... Q... U... W... F... S...
Parameter
Blok pertama
| Parameter | Deskripsi |
|---|
| U | Kedalaman potong. |
| R | Tinggi retaksi. |
Blok kedua
| Parameter | Deskripsi |
|---|
| P | Nomor blok awal kontur. |
| Q | Nomor blok akhir kontur. |
| U | Toleransi finishing di sumbu x. |
| W | Toleransi finishing di sumbu z. |
| F | Laju makan selama siklus G71. |
| S | Kecepatan spindle selama siklus G71. |
Ringkasan Siklus Putaran G71
- Siklus putaran G71 memotong seluruh kontur berulang kali yang diberikan dalam blok P Q.
- Kedalaman setiap potong dapat dikontrol dengan nilai U blok pertama.
- U W blok kedua adalah toleransi finishing yang dapat diberikan jika Anda ingin melakukan potong finishing dengan siklus finishing G70.
- F adalah pesan pemotongan dan S adalah kecepatan spindle (diberikan dalam blok kedua) yang digunakan selama siklus putaran G71.
Catatan – F dan S yang diberikan di dalam blok P Q tidak akan digunakan selama siklus putaran G71, mereka digunakan dengan siklus finishing G70 jika dipanggil nanti.
Kerja Siklus Putaran G71
N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75
Ketika siklus putaran G71 dijalankan, seluruh operasi akan dilakukan dalam urutan berikut,
Potong pertama
1 – Alat akan bergerak di sumbu x U (kedalaman potong) dalam dengan pesan yang diprogram dari titik awal.
2 – Alat akan berjalan dengan pesan di sumbu z (titik tujuan di sumbu z diberikan dalam blok P Q)
3 – Alat secara cepat menarik R jumlah di sumbu x dan z (pada 45 derajat).
4 – Alat secara cepat berjalan di sumbu z ke titik awal
Potong berikutnya
5 – Alat secara cepat bergerak ke kedalaman potong terakhir.
6 – Alat bergerak dengan pesan di sumbu x U dalam (kedalaman potong U blok pertama).
7 – Alat dengan pesan bergerak di sumbu z (titik tujuan diberikan dalam blok P Q).
8 – Alat secara cepat menarik di sumbu x dan z jumlah R (45 derajat).
9 – Alat secara cepat bergerak ke titik awal hanya di sumbu z.
Urutan operasi ini berlanjut hingga titik tujuan di sumbu x tercapai.
Jika toleransi finishing diberikan, alat tidak akan membuat diameter dan panjang yang tepat yang diberikan dalam blok P Q tetapi akan meninggalkan toleransi tersebut, Toleransi finishing ini dapat nanti dipemesin dengan memanggil siklus finishing G70.
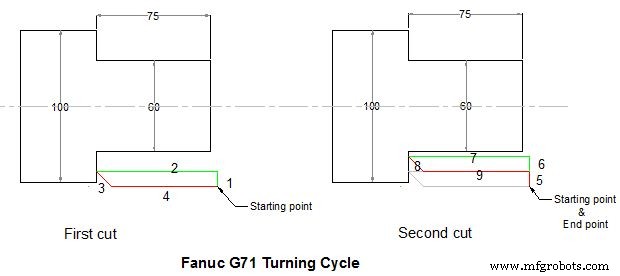
Siklus Putaran Fanuc G71
Contoh Fanuc G71
Ini adalah program bagian CNC yang menunjukkan bagaimana siklus putaran G71 dapat digunakan, ini adalah program untuk gambar yang diberikan di atas
N50 G00 X106 Z5 M3 S800 N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75
Dalam program ini siklus putaran G71 akan terus mengulangi kontur yang diberikan di dalam blok P Q seperti yang ditunjukkan di bawah ini
N80 G00 X60 N90 G01 Z-75
Dua blok program CNC ini memberi tahu kami bahwa kita ingin menghapus materi hingga X60 dalam dan Z-75 dalam panjang.
Kedalaman potong diberikan dalam blok pertama U10 jumlah retaksi juga diberikan R10.
Toleransi finishing di sumbu x adalah U3 tetapi tidak ada toleransi finishing yang diberikan di sumbu z W0.
Siklus Finishing G70
Jika Anda memprogram siklus putaran G71 dengan toleransi finishing, maka toleransi finishing tersebut dapat dihapus dengan siklus finishing G70.
Siklus finishing G70 mengulangi seluruh kontur seperti G71, tetapi dalam satu potong untuk menghapus toleransi finishing.
Mengapa Menggunakan Siklus Finishing G70
Karena materi dapat dihapus dengan siklus putaran G71, tetapi jika Anda ingin pesan pemotongan dan kecepatan spindle yang berbeda untuk potong terakhir, maka disarankan Anda menggunakan siklus finishing G70.
Siklus finishing G70 menggunakan nilai F dan S yang diberikan di dalam blok P Q yang diprogram. (G71 menggunakan nilai F S yang diberikan di dalam blok kedua G71.)
Contoh Fanuc G70
N50 G00 X106 Z5 M3 S800 N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75 F0.15 N100 G00 X200 Z100 N110 G92 S1200 N120 T3 G96 S150 M03 N130 G00 X106 Z5 N140 G70 P80 Q90 N150 G00 X200 Z100 N160 M30
Contoh G70 G71

Contoh Siklus Putaran Kasar G71
O0004 G00 X200 Z10 M3 S800 G71 U2 R1 F200 G71 P80 Q120 U0.5 W0.2 N80 G00 X40 S1200 G01 Z-30 F100 X60 W-30 W-20 N120 X100 W-10 G70 P80 Q120 M30



