Fanuc G72.1 Salin Bentuk Rotasional: Menguasai Replikasi Bentuk pada Mesin Frais CNC
Fanuc G72.1 Salin Bentuk Rotasional
Menggunakan Kode G Salin Bentuk Rotasional G72.1, bentuk yang ditentukan oleh subprogram dapat dihasilkan berulang kali dengan Gerakan Rotasional.
Pemrograman
G72.1 P... L... X... Y... R...
Parameter
| Parameter | Deskripsi |
|---|
| P | Nomor subprogram |
| L | Jumlah kali operasi diulang |
| X | Pusat rotasi pada sumbu X |
| Y | Pusat rotasi pada sumbu Y |
| R | Pengesaran sudut (nilai positif menunjukkan pengesaran sudut berlawanan jarum jam. Tentukan nilai inkremental.) |
Data Kode G
| Modal/Non-Modal | Grup Kode G |
|---|
| Non-Modal | 00 |
Catatan Pemrograman
Catatan
- Dalam blok G72.1, alamat selain P, L, X, Y dan R diabaikan.
- P, X, Y dan R harus selalu ditentukan.
- Jika L tidak ditentukan, bentuk disalin sekali.
- Koordinat pusat rotasi diperlakukan sebagai nilai absolut bahkan jika ditentukan dalam mode inkremental.
- Tentukan inkremen pada pengesaran sudut di alamat R. Pengesaran sudut (derajat) untuk bentuk ke-N dihitung sebagai berikut: Rx(N-1).
Blok pertama subprogram
Selalu tentukan perintah gerakan dalam blok pertama subprogram yang melakukan salinan rotasional. Jika blok pertama hanya berisi nomor program seperti O00001234; dan tidak memiliki perintah gerakan, gerakan mungkin berhenti di titik awal bentuk yang dibuat oleh salinan ke-n (n = 1,2, 3, ...).
Contoh program yang salah
O00001234 ; G00 G90 X100.0 Y200.0 ; ; ; M99 ;
Contoh program yang benar
O00001000 G00 G90 X100.0 Y200.0 ; ; ; M99 ;
Keterbatasan
Menentukan dua atau lebih perintah untuk menyalin bentuk
G72.1 tidak dapat ditentukan lebih dari sekali dalam subprogram untuk membuat salinan rotasional (Jika dicoba, alarm PS0900 akan terjadi).
Dalam subprogram yang menentukan salinan rotasional, namun, salinan linier (G72.2) dapat ditentukan. Demikian pula, dalam subprogram yang menentukan salinan linier, salinan rotasional dapat ditentukan.
Perintah yang tidak boleh ditentukan
Dalam program yang melakukan salinan rotasional, hal berikut tidak boleh ditentukan:
Perintah untuk mengubah bidang yang dipilih (G17 hingga G19)
Perintah untuk menentukan koordinat polar (G16)
Perintah kembali ke posisi referensi(G28)
Peralihan sumbu
Rotasi sistem koordinat (G68)
Penskalaan (G51)
Cermin program (G51.1)
Perintah untuk salinan rotasional dapat ditentukan setelah perintah rotasi sistem koordinat, penskalaan, atau cermin program dieksekusi.
Blok tunggal
Penghentian blok tunggal tidak dilakukan dalam blok dengan G721.1 atau G72.2.
Contoh Pemrograman G72.1
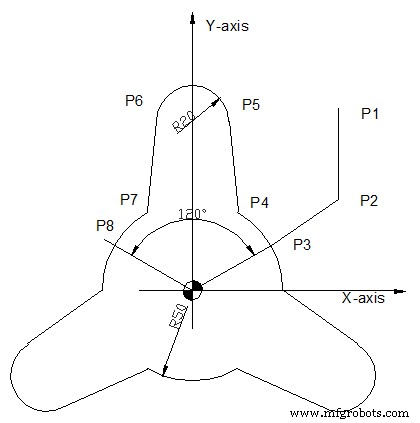
Program utama
O1000 ; N10 G90 G00 X80. Y100. ; (P1) N20 Y50. ; (P2) N30 G01 G17 G42 X43.301 Y25. D01 F100 ;(P3) N40 G72.1 P1100 L3 X0 Y0 R120. ; N50 G90 G40 G01 X80. Y50. ; (P2) N60 G00 X80. Y100. ; (P1) N70 M30 ;
Sub program
O1100 G91 G03 X-18.301 Y18.301 R50. ; (P4) N100 G01 X-5. Y50. ; (P5) N200 G03 X-40. I-20. ; (P6) N300 G01 X-5. Y-50. ; (P7) N400 G03 X-18.301 Y-18.301 R50. ; (P8) N500 M99 ;



