Menguasai Pengepadatan Aspal: Teknik Kunci untuk Permukaan Tahan Lama
Pengepadatan aspal adalah bagian penting dari proses pengaspalan fleksibel. Produksi, penurunan dan pengepadatan campuran aspal panas (HMA) atau campuran aspal hangat (WMA) terbatas waktu — itulah mengapa keterlambatan tidak dapat diizinkan dalam proses konstruksi ini. Bahkan keterlambatan sedang dapat mengganggu kemampuan untuk mencapai tujuan akhir dari perawatan umur panjang.
Mengetahui cara melakukan setiap tahap proses pengepadatan aspal penting — mengikuti praktik terbaik sangat krusial. Berikut adalah hal-hal paling penting yang perlu diketahui tentang setiap langkah.
TIGA TAHAP PENGEPADATAN ASPAL
Secara historis, industri pengaspalan telah mengakui bahwa ada banyak aktivitas yang terlibat dalam penghapusan ruang udara dari bahan perapian. Ini dicapai selama tiga tahap pengepadatan aspal:
Screed paver adalah alat pertama yang digunakan untuk meningkatkan kapasitas beban bahan perapian selama proses penurunan.
Pengepadatan giling adalah tahap berikutnya. Terlepas dari aplikasi, spesifikasi bahan, jenis paver dan variabel lainnya, satu atau lebih kompaktor digunakan untuk meningkatkan densitas perapian lebih lanjut.
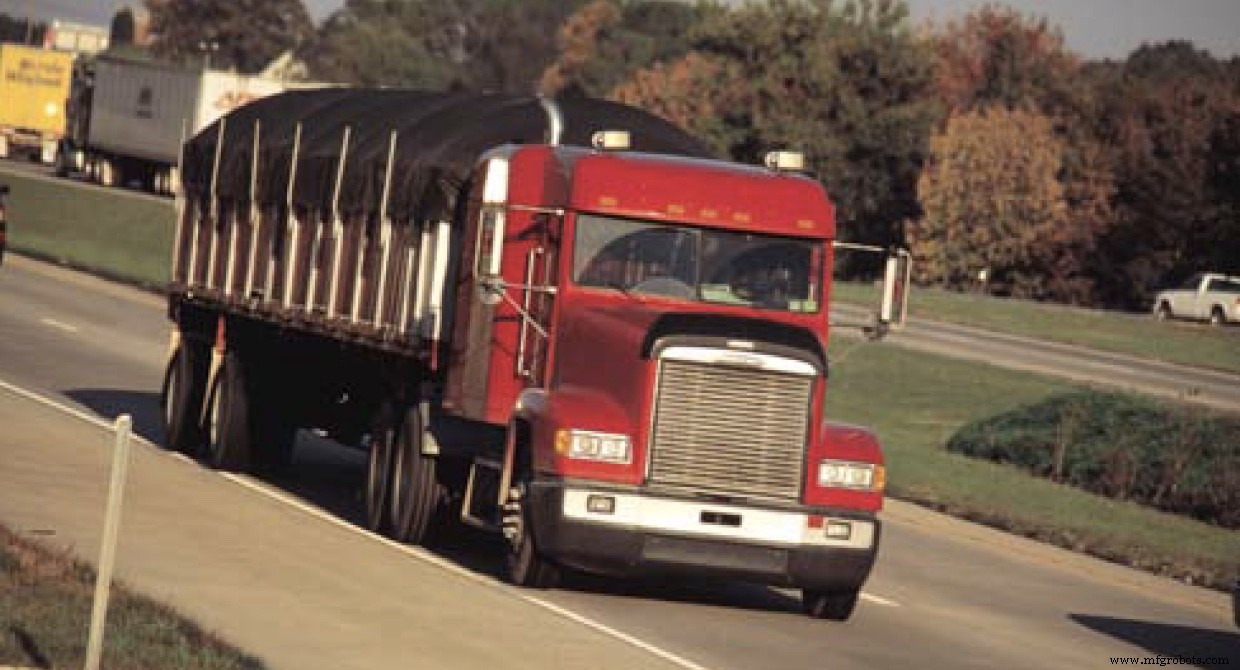
Tahap akhir adalah pengepadatan lalu lintas melalui kendaraan darat. Industri mengakui bahwa volume lalu lintas truk berat yang tinggi akan mengurangi ruang udara perapian lebih lanjut. Ini benar bahkan saat perawatan telah dipadatkan dengan benar selama tahap konstruksi penurunan dan pengepadatan giling.
Mari kita lihat lebih dalam prosedur setiap tahap.
PROSES PENGEPADATAN SCREED PAVER
Banyak variabel mempengaruhi kemampuan screed paver untuk menghapus ruang udara dari campuran aspal perapian. Terlepas dari jenis screed, bobotnya, kecepatan penurunan dan variabel lainnya, densitas bahan setelah penurunan dapat berkisar dari rendah 70 persen densitas relatif hingga tinggi 90 persen densitas relatif — bahkan lebih tinggi dalam beberapa kasus. Screed, yang menggunakan pengaruh getaran selama penurunan, umumnya menghasilkan densitas keseluruhan yang sedikit lebih rendah, tetapi mampu kecepatan penurunan yang lebih cepat untuk aplikasi di mana produktivitas lebih penting. Screed bergetar mengizinkan kecepatan penurunan secepat 100 kaki (30 meter) per menit.
Screed pemukul dilengkapi dengan satu atau dua tamper bar biasanya akan menghasilkan densitas yang lebih tinggi, tetapi mereka akan mencapai ini pada kecepatan penurunan yang lebih lambat. Kecepatan maju screed pemukul dibatasi oleh frekuensi pemukul dan oleh lebar tamper bar, yang berkaitan dengan permukaan kontak. Kecepatan penurunan menggunakan screed tamper bar jarang lebih cepat dari 33 kaki (10 meter) per menit. Ini umumnya dianggap terlalu lambat untuk jenis penurunan aspal yang biasanya dilakukan di Amerika Utara.
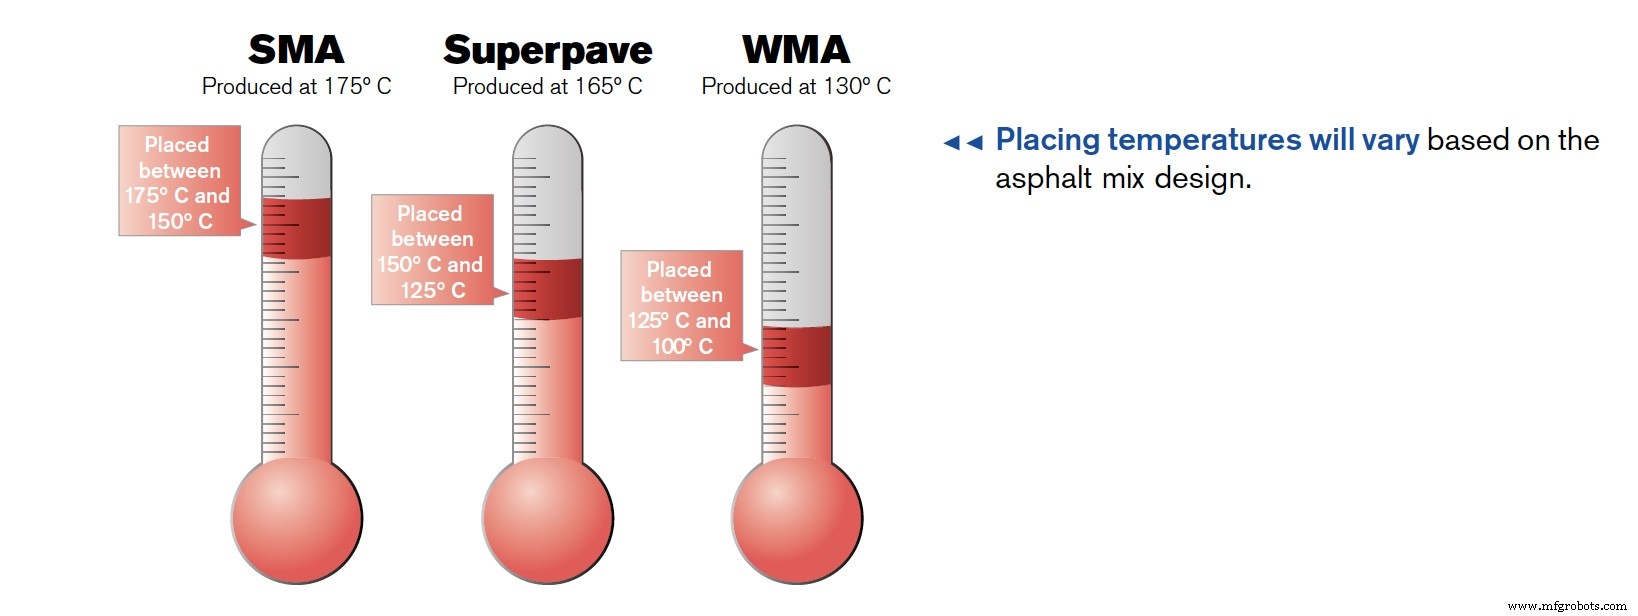
Suhu tempat perawatan dilebur oleh paver finisher penting untuk pengepadatan yang berhasil, tetapi tergantung pada bahan. Campuran aspal mastic batu (SMA) diproduksi dengan pengikat yang relatif kaku dan agregat yang sering kali berblok dan kasar. SMA biasanya diproduksi pada suhu lebih tinggi dari 350° Fahrenheit (176° Celsius) dan dilebur sebelum campuran mendiin di bawah 300° Fahrenheit (149° Celsius).
Campuran Superpave yang mengandung pengikat dimodifikasi polimer diproduksi dan diproses pada suhu tinggi yang sama. Campuran Marshall dengan pengikat aspal rapi dibuat pada suhu yang sedikit lebih rendah untuk mencegah kerusakan pengikat karena panas berlebihan. Campuran ini biasanya dilebur pada suhu antara 250° hingga 300° Fahrenheit (121° hingga 149° Celsius). Campuran teknologi baru, disebut campuran aspal hangat (WMA), mengizinkan suhu pencampuran dikurangi hingga 100° Fahrenheit (38° Celsius) untuk penghematan energi yang signifikan selama produksi.
Waktu pemrosesan untuk semua campuran ini sekitar durasi yang sama. Keseragaman suhu selama proses penurunan sangat penting untuk mencapai kandungan ruang udara perawatan yang seragam dan kapasitas beban.
PROSES PENGEPADATAN GILING
Proses pengepadatan giling adalah bagian integral dari konstruksi perawatan fleksibel berkualitas tinggi. Saat mengikuti paver dengan screed bergetar, kompaktor perlu meningkatkan densitas bahan sebesar 20 persen dalam rata-rata. Ini harus diselesaikan sebelum suhu campuran perawatan aspal menurun di bawah batas kerjanya. Terlepas dari properti campuran dan variabel lainnya, batas suhu rendah ini dapat semanggi 175° Fahrenheit (80° Celsius) atau dingin 120° Fahrenheit (50° Celsius), terlepas dari desain campuran dan properti pengikat aspal semen.
Penggulingan awal adalah bagian paling penting dari proses pengepadatan aspal dan menghasilkan sebagian besar ruang udara yang dihapus dari struktur perawatan. Penting untuk memilih jenis dan ukuran peralatan pengepadatan yang tepat untuk penggulingan awal dan untuk menutupi seluruh permukaan perawatan secara seragam.
Memilih kompaktor awal sering dilakukan berdasarkan lebar penggulingannya dan mengoptimalkan cakupan seragam dari panel perawatan. Misalnya, jika lebar penurunan adalah 12 kaki (3,66 meter), kompaktor awal dengan lebar drum 79 inci (2 meter) dapat menutupi lebar panel dalam dua lemparan berdampingan dengan overhang yang cukup di tepi drum dan selimutan di tengah.
Memilih kompaktor awal dengan lebar drum yang lebih sempit akan mengurangi produktivitas karena tiga lemparan berdampingan akan diperlukan untuk menutupi panel dengan benar. Memilih kompaktor awal dengan lebar drum yang lebih lebar tidak akan meningkatkan produktivitas. Faktanya, ini dapat menyebabkan densitas panel yang tidak seragam ketika selimutan berlebihan terjadi dalam pola gulungan.
Kompaktor yang mengikuti kompaktor awal juga harus dipilih sehingga kereta kompaktor mencapai kedua tujuan densitas dan kehalusan sambil mempertahankan keseimbangan produktivitas yang ditetapkan oleh kereta penurunan.
PROSES PENGEPADATAN LAHIR LINTAS
Badan dan kelompok riset di dalam industri konstruksi perawatan fleksibel telah membuktikan bahwa perawatan menerima pengurangan ruang udara lebih lanjut melalui efek beban lalu lintas pada perawatan. Tes Jalan AASHO adalah serangkaian eksperimen yang dilakukan oleh Asosiasi Pejabat Jalan Tol Negara Bagian Amerika Serikat pada akhir tahun 1950 untuk menentukan kinerja struktur perawatan di bawah beban. Laporan Khusus yang diterbitkan setelah tes ini menunjukkan bahwa kerusakan perawatan yang paling besar disebabkan oleh lalu lintas truk tol. Beban hukum untuk truk sumbu tandem adalah 48.000 pound (21.770 kg) pada sumbu trailer dan 12.000 pound (5440 kg) pada sumbu traktor. Seorang semi, pada saat itu dilengkapi dengan ban bias-ply diisi hingga 70-80 psi (4,8-5,5 bar), ditemukan menyebabkan lebih banyak kerusakan perawatan dari lebih dari 50.000 mobil penumpang dan pickup.
Kemampuan untuk dengan benar merancang dan membangun struktur perawatan fleksibel memungkinkan pengepadatan lalu lintas terjadi tanpa menciptakan kegagalan perawatan dini atau kerusakan permukaan perawatan yang berlebihan. Perhatian pada detail selama proses pemilihan bahan, desain perawatan dan aktivitas konstruksi lapangan akan menghasilkan perawatan fleksibel umur panjang yang hanya memerlukan pemeliharaan rutin. Pengepadatan aspal yang berhasil membuka jalan ke tanggung jawab fiskal, menjaga masyarakat yang berkendara bahagia, dan juga membantu menghindari keterlambatan lalu lintas di zona konstruksi.




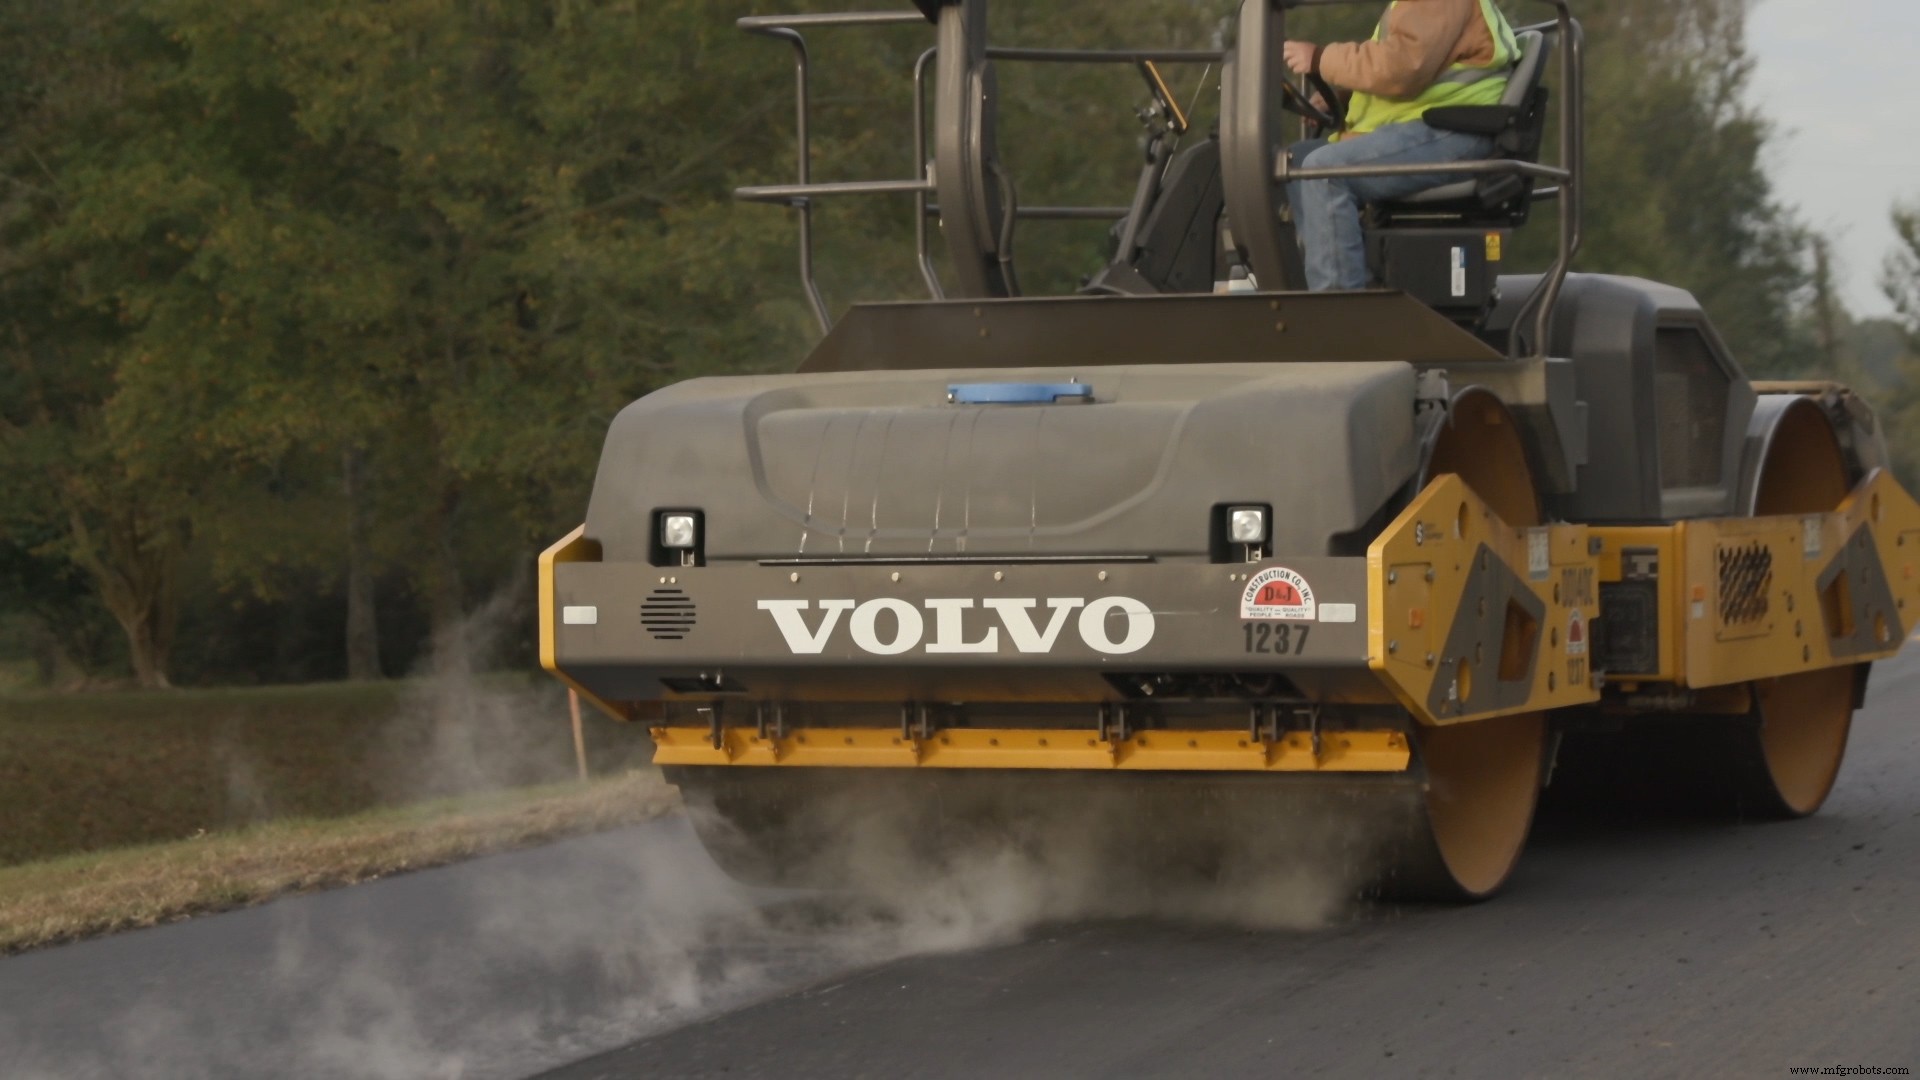 Penggulingan awal adalah bagian paling penting dari proses pengepadatan aspal dan menghasilkan sebagian besar ruang udara yang dihapus dari struktur perawatan. Penting untuk memilih jenis dan ukuran peralatan pengepadatan yang tepat untuk penggulingan awal dan untuk menutupi seluruh permukaan perawatan secara seragam.