5 Cara Offset Kerja Eksternal Meningkatkan Efisiensi Mesin CNC
Semua pusat pengolahan CNC memiliki bentuk pengaturan sistem koordinat kerja, biasa disebut offset pemegang, yang digunakan untuk menentukan lokasi asal program. Programmer memilih setiap asal, posisi yang digunakan untuk menentukan koordinat program, berdasarkan bagaimana benda kerja ditempatkan selama pemasangan. Memilih asal program yang logis memudahkan programmer menentukan koordinat yang diprogram dan orang pemasangan menetapkan nol program selama pemasangan.
Dalam penggunaan normal, setiap offset pemegang digunakan untuk menentukan jarak dan arah di setiap sumbu dari posisi home mesin ke asal program. Ini sering melibatkan pengukuran yang memakan waktu menggunakan sondas palang, indikator jarum, atau penemukan tepi. Jika perangkat pemegang benda untuk pekerjaan berulang terkalibrasi, pengukuran ini hanya perlu dilakukan sekali. Jika tidak, pengukuran harus diulang setiap kali pekerjaan dijalankan.
Karena metode yang baru saja dijelaskan begitu populer, Anda mungkin tidak tahu bahwa ada alternatif yang lebih baik. Dengan CNC FANUC, offset kerja eksternal (sistem koordinat kerja nomor nol) memungkinkan Anda menggeser titik referensi untuk entri offset pemegang dari posisi home mesin ke lokasi yang lebih logis.
Bagaimana offset kerja eksternal dapat membantu Anda?
Berikut lima cara offset kerja eksternal dapat membantu.
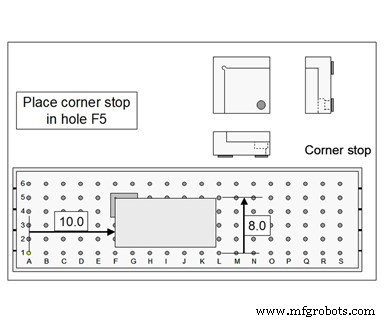
Pertama, offset kerja eksternal harus diterapkan ketika Anda tahu (atau dapat dengan mudah menghitung) jarak dari posisi yang diketahui/konsisten ke setiap asal program. Misalnya, dengan pusat pengolahan vertikal, Anda mungkin memasang perangkat pemegang benda terkalibrasi pada subplate seperti yang ditunjukkan dalam ilustrasi di kanan.
Dengan jenis perangkat pemegang benda ini, Anda dapat dengan mudah menghitung jarak di X dan Y antara permukaan lokasi (asal program XY) ke lubang kiri bawah. Dalam contoh ini, lubang-lubang berada pada pusat presisi 2 inci. Anda juga dapat menentukan jarak di sumbu Z antara permukaan lokasi sumbu Z dan atas subplate.
Di register X dan Y offset kerja eksternal, masukkan jarak di X dan Y dari posisi home mesin ke lubang kiri bawah (lubang A1). Di register Z, masukkan jarak dari hidung palang ke atas subplate. Dari titik ini, entri offset pemegang Anda dapat ditentukan dari lubang kiri bawah di XY dan atas subplate di Z.
Ini akan menghilangkan kebutuhan untuk mengukur nilai penetapan asal program. Tentu saja, Anda dapat menggunakan perintah pengaturan data (G10) untuk menentukan nilai terkait dari dalam program, menghilangkan kebutuhan orang pemasangan untuk memasukkannya secara manual. Ini secara efektif menghilangkan tugas penetapan nol program dari pemasangan.
Kali kedua offset eksternal dapat membantu adalah pada pusat pengolahan horizontal yang memiliki meja putar persegi. Permukaan lokasi untuk sebagian besar pemegang diukur dari pusat meja. Jadi, mungkin lebih baik untuk menggeser titik referensi ke pusat meja di XY dan permukaan meja di Z. Dengan cara ini, nilai penetapan nol program dapat ditentukan dari gambar pemegang. Lagi, entri ini dapat diprogram dengan perintah G10.
Ketiga, offset kerja eksternal dapat membantu Anda menangani ketidakkonsistenan sumbu palang dari satu pusat pengolahan ke pusat yang lain. Jika Anda merasa perlu menggunakan nilai kompensasi panjang alat yang berbeda untuk alat pemotong yang sama berdasarkan mesin yang digunakan, gunakan offset eksternal (register Z) untuk menentukan jumlah ketidaksesuaian. Dengan cara ini, alat pemotong dapat dengan mudah dibagi antara mesin.
Keempat, jika Anda telah mengalami kecelakaan (tabrakan), Anda mungkin menemukan sumbu sedikit tidak rata, berarti nilai penetapan nol program untuk pemasangan terkalibrasi tidak lagi benar. Gunakan offset kerja eksternal untuk menentukan jumlah ketidakrataan di setiap sumbu. Untuk contoh subplate yang dijelaskan sebelumnya, ini akan sederhana seperti mengukur ulang jarak XY ke lubang kiri bawah dan atas subplate di Z.
Kelima, Anda dapat meningkatkan register Z offset kerja eksternal saat pengujian dry run untuk menjaga alat pemotong lebih jauh dari titik akhir sumbu Z mereka. Ini membuat pengujian dry run lebih aman.



