Menguasai Pemesinan Plastik CNC: Keunggulan Niche
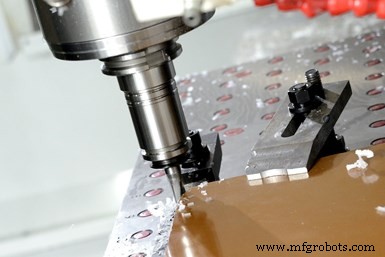
Pemesinan plastik menantang dalam hal alat, workholding dan manajemen virsian (dan debu). (Kredit foto: K&E Plastics.)
Sementara ada keuntungan menjadi bengkel mesin CNC niche, ada tantangan yang khas juga. K&E Plastics di Bennington, Vermont, adalah contohnya.
Seperti yang namanya implikasikan, bengkel kontrak ini fokus sepenuhnya pada pemesinan engineering plastics — baik thermoplastics maupun thermosets — dan telah melakukannya sejak Peter Broderson mendirikan K&E pada tahun 1966. Putranya, Eric, kini presiden perusahaan.
Karena tidak terlalu banyak bengkel yang spesialis dalam pemesinan plastik, termasuk thermosets seperti G7 dan G10 yang diisi kaca abrasif, ada persaingan yang lebih sedikit dibandingkan dengan yang memesinan aluminium, steel dan logam konvensional lainnya. Namun, ketidakrakan terhadap plastik oleh vendor peralatan dan alat berarti K&E terkadang dibiarkan sendiri untuk mengeluarkan strategi untuk memesinan bahan-bahan tersebut secara efektif.
Saya mempelajari beberapa tantangan tersebut saat mengunjungi K&E pada tahun 2013 untuk menulis kisah pertama saya tentang bengkel. Kebutuhan akan koleksi debu. Kesulitan memasang fixture plastik. Masalah alat yang datang dengan pemesinan thermosets yang diisi kaca. Daftarnya terus berlanjut…
Meskipun saya tidak dapat secara fisik kembali mengunjungi K&E untuk kisah ini, saya sangat menghargai untuk terhubung kembali dan mendengar tentang teknologi dan proses baru yang ditambahkan bengkel untuk menjadi lebih mampu dan efektif dalam pemesinan plastik. Ini termasuk melihat alat dan workholding secara berbeda, dan menambahkan lathe Swiss-type pertamanya untuk mencapai toleransi yang lebih ketat dan produksi yang lebih cepat dari bagian kompleks yang terbuat dari thermoplastics seperti polyetheretherketone (PEEK) yang sebelumnya berjalan pada lathe gang-tool tradisional. Mesin itu juga memungkinkan bengkel untuk membawa pekerjaan yang sebelumnya di-outsource kembali ke dalam rumah.
Peluang Baru, Pendekatan Baru
Awalnya, K&E fokus pada bagian plastik sepenuhnya untuk aplikasi listrik dengan sifat isolasi listrik yang excelente dari bahan (lihat sidebar di bawah). Ketika Broderson mengambil alih menjalankan bisnis dari ayahnya 27 tahun yang lalu, dia mencoba untuk mendiversifikasi perusahaan dengan mengejar aplikasi non-listrik di industri medis dan penerbangan angkasa. Hari ini, juga mengejar peluang di teknologi energi baru, seperti mobil listrik, sel bahan bakar dan penyimpanan energi. Bengkel bersertifikat ISO 9001:2015, memiliki registrasi International Traffic in Arms Regulations (ITAR) dan bersertifikat sebagai bagian dari Joint Certification Program (JCP), yang memungkinkannya untuk memenangkan kerja pertahanan rahasia. Ini juga memiliki sertifikasi dengan program Historically Underutilized Business Zones (HUBZone) yang membantu bisnis kecil di komunitas perkotaan dan pedesaan mendapatkan akses prioritas ke peluang procurement federal.
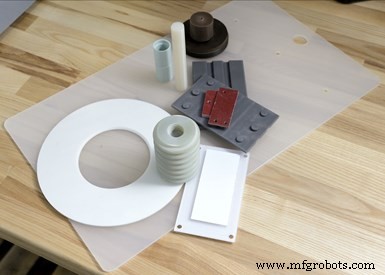
K&E memesinan hanya plastik (termasuk thermoplastics dan thermosets) untuk industri seperti listrik, penerbangan angkasa dan medis. Ini juga melihat peluang di aplikasi energi baru, seperti sel bahan bakar, mobil listrik dan penyimpanan energi.
Fasilitas 30.000 kaki persegi bengkel mencakup berbagai CNC routers, VMCs dan lathes — 28 secara keseluruhan. Mayoritas dari mereka adalah model Haas Automation. Lathe Swiss-type yang dibelinya pada tahun 2018 adalah model Tsugami S205 (selengkapnya nanti). Bergantung pada bahan, ini mungkin memesinan bagian dengan pendingin atau kering dengan bantuan cold-air guns untuk mendinginkan operasi pemotongan dan membantu memecah virsian.
Pendingin terkadang digunakan untuk thermoplastics yang tidak diisi. Pendingin berbasis minyak tidak dapat digunakan karena sering merusak plastik. Sebaliknya, K&E menggunakan pendingin berbasis air seperti Trim Microsol 585XT dari Master Fluid Solutions. Dikatakan ini adalah pendingin mikroemulsi semisintetik dengan lubricity tinggi yang menawarkan umur sump yang lebih lama dan kontrol busa yang lebih baik dibandingkan semisintetik generasi sebelumnya.
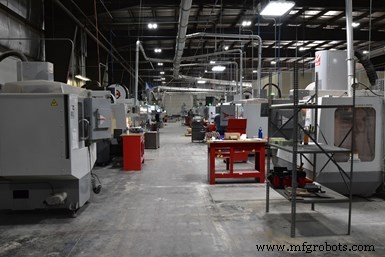
Bengkel K&E unik karena memiliki saluran udara yang menghubungkan peralatan yang memesinan plastik kering ke salah satu dari dua sistem koleksi debu sentral.
Namun, banyak thermosets diproses kering. Bahan-bahan ini sering diisi kaca atau bahan abrasif lainnya yang membuat debu saat diproses. Koleksi debu yang efektif sangat penting untuk mempertahankan lingkungan kerja yang bersih dan memperpanjang umur alat mesin. Faktanya, saluran udara yang digunakan untuk koleksi debu adalah yang memberikan penampilan khas pada bengkel.
Saluran udara diarahkan ke workzone dari setiap peralatan yang memproses bagian plastik kering. Bengkel baru-baru ini menambahkan sistem koleksi debu kedua 18.000 cfm, yang memungkinkannya untuk menambahkan hingga 12 machining center lagi untuk memproses bagian kering.
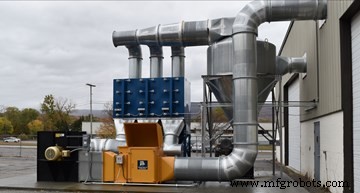
Bengkel baru-baru ini memasang sistem koleksi debu kedua 18.000 cfm, yang memungkinkannya untuk menambahkan hingga 12 machining center lagi untuk memproses plastik kering.
Panas adalah masalah besar saat memproses plastik apa pun. Pembakaran bahan mungkin terjadi saat alat berjalan terlalu cepat. Selain itu, tanpa evakuasi virsian yang efektif, bahan yang diproses dapat kembali melekat pada workpiece. Geometri flute alat memainkan peran kunci dalam mengeluarkan virsian dan menjauhkannya dari workpiece, seperti halnya cold-air jets. Namun, laminat thermoset seperti G7 dan G10 juga rentan terhadap delaminasi, tergantung pada kekuatan ikatan resin dan bagaimana bagian diproses.
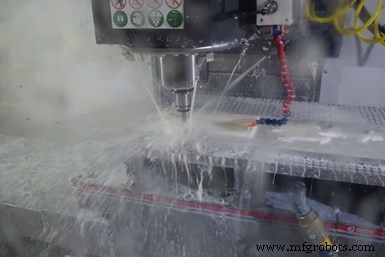
Thermoplastics umumnya diproses menggunakan pendingin berbasis air. Pendingin berbasis petroleum dapat merusak bahan plastik.
Bengkel baru-baru ini mulai menggunakan cutting tools dari Datron Dynamics. Salah satu contoh adalah end mill carbide single-flute berdiameter 6 mm, dipoles. Menurut perusahaan, proses grinding multistage menghasilkan tepi yang tajam dan dipoles untuk pemesinan tanpa virsian, mengurangi atau menghilangkan kebutuhan untuk finishing tangan bagian.
Yang lain adalah end mill carbide dengan lapisan diamond amorf untuk komposit dari Harvey Tool. Dikatakan ini cocok untuk roughing dan semifinishing bahan komposit dengan konsentrasi serat atau isian tinggi, seperti G10 dan FR4, karena geometri yang dioptimalkan dengan chipbreakers yang secara efisien memotong serat dan memendekkan virsian untuk pengeluaran virsian yang lebih baik.
Selain itu, K&E sekarang menggunakan gun drills dari Sterling ketika diperlukan untuk berulang kali menghasilkan lubang dalam yang akurat dengan finishing permukaan berkualitas.
Bengkel juga mulai standarisasi pada sistem pegang alat PowRgrip dari Rego-Fix untuk machining center-nya. Alasannya adalah sistem pegang alat konvensional menyebabkan runout sejauh 0,002 inci, yang tidak dapat diterima untuk fitur bagian dengan toleransi yang sangat ketat. "Sekarang kita berada di 4 tenths runout," kata Broderson, "memberikan kita finishing permukaan yang lebih baik dan kurang aus alat, sambil mencapai toleransi pemesinan yang diperlukan."
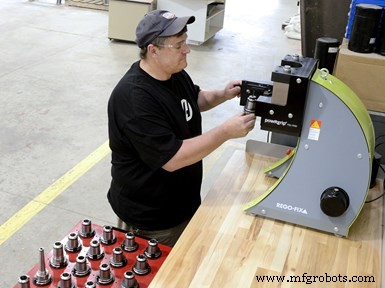
Bengkel telah mulai standarisasi pada sistem pegang alat di mana press hidrolik memasukkan atau mengeluarkan collet dari pegang alat. Setiap collet memiliki taper self-locking yang dangkal dan ditekan ke dalam pegang alat dengan gaya 9 ton. Broderson mengatakan pegang alat ini menawarkan runout dan kekakuan yang lebih baik dibandingkan model tradisional.
Sistem ini terdiri dari pegang alat collet-style yang presisi dan press hidrolik benchtop yang digunakan untuk memasukkan atau mengeluarkan collet dari pegang alat. Collet memiliki taper self-locking yang dangkal dan ditekan ke dalam pegang alat dengan gaya 9 ton. Ini juga memiliki persegi yang bersentuhan dengan pegang alat saat ditekan masuk. Desain positive stop ini memungkinkan penggunaan built-in backup screw untuk menetapkan panjang alat secara akurat. Pegang alat ini menampilkan gaya clamping yang tinggi dan redaman getaran, dan total indicator runout (TIR) ≤ 3 mikron pada rasio panjang terhadap diameter 3:1. Rego-Fix mengatakan sistem pegang alat ini juga memungkinkan pergantian alat yang lebih cepat dan lebih aman dibandingkan sistem shrink-fit. Rangkai alat baru dikatakan membutuhkan waktu kurang dari 10 detik. "Bengkel kami saat ini memiliki sekitar 800 pegang alat ini, tetapi kami terus menambahkan lebih banyak," kata Broderson.
Untuk workholding, beberapa mesin menggunakan vacuum chucks untuk mempercepat perpindahan dan memungkinkan alat untuk mengakses lima sisi bagian. Demikian pula, K&E mulai menggunakan foundation plates umum yang dilengkapi dengan Chick vises. Broderson mengatakan karena Chick vises menawarkan repeatabilitas penempatan yang lebih baik dan plates dipasang di lokasi umum, probing selama setup tidak diperlukan dibandingkan saat bengkel sekedar membekukan vises ke meja mesin. Bengkel juga menyimpan dan menyimpan vise jaws untuk digunakan saat pekerjaan berulang.
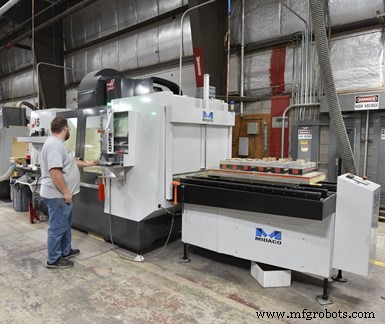
Untuk meningkatkan waktu aktif spindle untuk VMC ini, K&E menambahkan sistem pallet-changing sehingga pekerjaan dapat diatur offline sementara yang lain masih sedang diselesaikan di dalam mesin. Ini telah dilakukan untuk dua VMC lainnya.
Untuk memaksimalkan waktu aktif spindle untuk tiga VMC, K&E menambahkan Midaco pallet changer ke masing-masing. Ini memungkinkan setiap mesin untuk terus menjalankan pekerjaan sementara bahan baru difixture di pallet di luar mesin. Setelah pekerjaan selesai, pallet-nya keluar dan pallet baru dengan pekerjaan berikutnya yang difixture masuk.
Mengapa Menambahkan Swiss-Type?
Broderson mengatakan sebelum menambahkan S205 beberapa tahun yang lalu, K&E telah meng-outsource pekerjaan ke bengkel screw machine untuk pekerjaan tertentu. Seiring waktu, jumlah pekerjaan yang di-outsource terus meningkat. Selain itu, tingkat sisa atau reject untuk pekerjaan dengan toleransi ketat yang berjalan pada beberapa lathe gang-tool terkadang lebih tinggi dari yang diinginkan. Bengkel menentukan bahwa Swiss-type dengan desain bus pengaroh tanda tangan dan kemampuan multifungsi akan memberikan akurasi yang diperlukan dan memungkinkan bengkel untuk menjaga pekerjaan tersebut di dalam rumah.
Tsugami S205 dengan kapasitas diameter bar 20 mm dan Edge Technologies Minuteman 320 SE bar feeder dibeli melalui distributor Tsugami/REM Sales, The Robert E. Morris Company. John Ricardi, account manager perusahaan, mengatakan mesin termasuk sistem pengiriman pendingin 1.000 psi (utama untuk kontrol virsian) serta unit koleksi mist, conveyor virsian, chute khusus untuk menerima bagian panjang dari subspindle dan kemampuan konversi convertible/chucker.
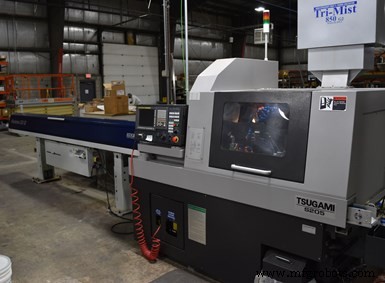
Bar feeder yang menampung bar panjang 10 kaki memungkinkan Swiss-type pertama bengkel untuk berjalan tanpa pengawasan dalam rentang waktu yang lebih lama daripada bar feeder pada lathe gang-type yang menjalankan bar panjang 4 kaki.
Mungkin poin jual terbesar untuk mesin ini adalah bahwa dirancang untuk berjalan dengan pendingin berbasis air sehingga tidak merusak workpiece plastik seperti pendingin berbasis minyak. Ricardi mengatakan tekanan udara positif untuk alat dan spindle mencegah pendingin memasuki bearing dan mencuci pelumasnya. Selain itu, pelumas berbasis air juga digunakan dalam channel sets bar feeder.
Swiss-type digunakan untuk bagian yang memerlukan toleransi yang sangat ketat. Broderson mengatakan tekanan alat dapat menyebabkan taper terbentuk saat menjalankan bagian plastik pada lathe konvensional. Bus pengaroh tanda tangan Swiss-type menyediakan dukungan di potong untuk menghilangkan masalah ini. Selain itu, mesin sangat repeatable, katanya. Setelah proses diatur, tidak ada lagi proses cut, measure dan repeat. Plus, bar feeder memiliki kapasitas untuk menjalankan bar panjang 12 kaki. K&E biasanya menjalankan bar panjang 10 kaki, yang memungkinkan rentang waktu pemesinan tanpa pengawasan yang lebih lama dibandingkan lathe konvensional dengan bar feeder empat kaki. Untuk bahan seperti PEEK, biasanya memesan barstock yang digiling ke +0,002 inci / -0 inci.
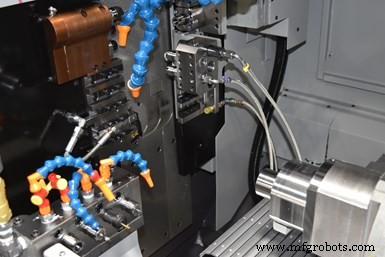
Lathe Swiss-type, yang berjalan menggunakan pendingin berbasis air, dikatakan mencapai toleransi yang lebih ketat dan produksi yang ditingkatkan untuk bagian thermoplastic yang sebelumnya dijalankan bengkel pada lathe CNC gang-tool tradisional. Mesin juga memungkinkan bengkel untuk membawa pekerjaan yang sebelumnya di-outsource kembali ke dalam rumah.
Dikatakan demikian, bengkel dapat melepaskan bus pengaroh dan mengoperasikan mesin sebagai lathe chucker konvensional, menjalankan pekerjaan dengan pendekatan pemesinan yang sama seperti lathe standar.
Broderson mengatakan salah satu kurva pembelajaran terbesar adalah menentukan seberapa besar tekanan yang akan digunakan pada pompa pendingin volume tinggi untuk menghapus virsian dan melindungi bagian tanpa mengubah dimensi bagian yang diproses. Jika tekanan terlalu tinggi, arus pendingin dapat mengubah dimensi bagian plastik. Bengkel juga mengalami twisting pada beberapa bahan barstock karena spindle mesin naik ke kecepatan dengan sangat cepat. Perbaikannya adalah menaikkan kecepatan lebih lambat. Tantangan lain adalah mempelajari fitur mana pada bagian yang dapat diproses dan kapan sekuensnya.
Masalah Bahan
Salah satu tantangan keseluruhan yang Broderson katakan bengkelnya sedang hadapi adalah variabilitas bahan plastik. Meskipun dia mencoba membeli dari supplier di Amerika Serikat, bahkan beberapa di antaranya menjual bahan yang diproduksi di luar negeri. "Kami harus sangat spesifik saat memesan," katanya.
Dalam satu contoh, bengkel memesan bahan FR4 untuk pekerjaan, menyesuaikan proses pemesinannya untuk batch bahan tersebut. Kemudian memesan batch lain saat pekerjaan kembali. Namun, meskipun batch kedua memenuhi klasifikasi NEMA yang sama untuk penutup listrik, variasi dengan resin dan filler kaca cukup besar sehingga data potong dan alat yang digunakan dalam batch FR4 sebelumnya tidak kompatibel dengan batch baru. "Menahan dua thou dalam bahan seperti ini sudah sulit, tetapi variasi antara batch membuatnya lebih sulit."
Dasar-dasar Thermosets, Thermoplastics
K&E memiliki 54 tahun pengalaman bekerja dengan engineering plastics. Bengkel mengatakan thermosets cocok untuk aplikasi yang memerlukan resistensi panas yang tinggi dan isolasi listrik. Polymers yang bersilang dalam thermosets membentuk ikatan tidak dapat dibalik, menghilangkan risiko produk meleleh jika panas diterapkan kembali. Mereka juga menawarkan properti aus dan stabilitas dimensi yang sangat baik sambil lebih ringan dari logam.
Karena pelet thermoplastic melunak saat dipanaskan dan cair sebagai tambahan panas, proses kuring sepenuhnya dapat dibalik karena tidak ada ikatan kimia yang terjadi. Ini memungkinkan thermoplastics untuk diubah bentuk dan didaur ulang tanpa memengaruhi negatif properti fisik bahan. Thermoplastics menawarkan manfaat, termasuk resistensi kimia, resistensi tabrakan, isolasi listrik, penyerapan kelembaban rendah, koefisien geser rendah, mengurangi aus pada bagian pasangan dan eliminasi pelumasan selama operasi produk.



