Menguasai Pengelasan Stainless Steel: Teknik dan Tips
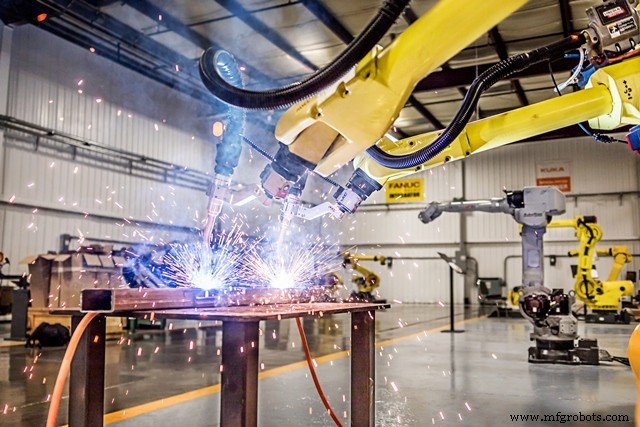
Pengantar Stainless Steel
Sebelum menangani pengelasan stainless steel, seseorang harus memberikan deskripsi longgar tentang bahan. Stainless steel mewakili kelas bahan besi yang memiliki resistensi tertentu terhadap karat dan korosi di beberapa lingkungan, karena keberadaan kromium dalam komposisinya. Kromium membantu menghasilkan lapisan oksida kromium yang tahan dan tidak meluap di permukaan bahan, yang melindungi permukaan dari karat dan korosi. Seseorang harus sadar bahwa ekspresi "stainless steel" mewakili kelas besar bahan yang berbeda. Ini bukan istilah teknis yang mengidentifikasi logam tertentu dan tidak dapat digunakan untuk tujuan praktis seperti pembelian.
Tiga Kelas
Tiga kelas stainless steel yang lebih umum – Austenitic, Ferritic, dan Martensitic – ditunjukkan dengan merujuk pada struktur metalurginya. Lebih spesifik, mereka menggunakan pengidentifikasi yang merujuk pada tampilan mikrostruktur mereka, seperti yang terlihat di bawah mikroskop atau difraksi sinar X. Mikrostruktur ini mungkin ada pada baja tertentu, sehingga digunakan untuk menunjukkan struktur yang mendominasi dalam stainless steel. Properti setiap kelas dapat mempengaruhi proses pengelasan dengan cara yang berbeda, jadi penting untuk mengidentifikasi jenis mana yang digunakan terlebih dahulu.
1. Austenitic
Saat mengelasi stainless steel, stainless steel Austenitic dianggap yang paling mudah dielasi dari ketiga kelas. Mereka dikenal sebagai "300 series", yang merujuk pada klasifikasi standar yang dimulai oleh American Iron and Steel Institute (AISI) dan Society of Automotive Engineers (SAE). Sub-kelas penting, dikenal sebagai "18/8", memiliki elemen pelingkungan yang 18 persen kromium dan delapan persen nikel.
Ciri-ciri utama stainless steel Austenitic adalah sebagai berikut:
- Tidak magnetik atau hanya sedikit magnetik
- Tidak diserang oleh larutan 10 persen asam nitrat (HNO3) dalam alkohol
- Tidak mengeras dengan perawatan panas apa pun
- Strain hardening - Cukup duktile dan mudah dibentuk secara mekanis yang meningkatkan kedua kekerasan dan kekuatan
- Mudah dielasi, dengan perlindungan yang diperlukan
- Koefisien ekspansi termal sebesar 30-40 persen, kadang-kadang hingga 50%
Saat mengelasi stainless steel, dua karakteristik terakhir mempengaruhi hasil dengan berbagai cara, menghasilkan deformasi yang lebih besar dari pada baja lain.
Tidak semua stainless steel Austenitic dari seri 300 memiliki kelewatan yang sama. Penambahan sulfur atau selenium yang digunakan untuk meningkatkan kemesinan (seperti dalam Type 303) menghasilkan kerusakan panas pengelasan yang parah, yang membuat bahan tertentu ini "tidak dapat dielasi".
Gunakan hati-hati saat mengelasi stainless steel Austenitic. Karakteristik tahan korosi stainless steel ini dapat terganggu secara berdampak buruk oleh proses sensitivasi, yang terjadi pada interval suhu dari 600 hingga 900 Celsius (1100 hingga 1650 Fahrenheit). Ini mempromosikan pengumpukan karbida kromium di batas biji dan kehilangan kromium anti-korosi yang paralel dari logam dasar.
Rentang suhu di atas terjadi secara alami, bukan di zona las di mana suhu lebih tinggi dan hanya berlangsung untuk waktu singkat, tetapi di dua strip logam di setiap sisi benang las. Ini adalah Zona Terpengaruh Panas (HAZ) di mana efek berbahaya terjadi.
Di sambungan yang tersentisasi, kromium, yang merupakan bahan utama "stainless", menjadi terasing atau diambil dari permainan dan secara lokal tidak tersedia untuk tindakan pelindung. Jika tidak ditangani dengan benar, pengelasan stainless steel 18/8 dapat menyebabkan kehilangan properti pelindungnya di jalur yang tersentisasi, dan bahan yang dielasi menjadi rawan terhadap serangan antarbiji di lingkungan yang mengkorosi.
Ada tiga strategi yang dapat diterapkan untuk mengurangi efek buruk dari proses sensitivasi dalam stainless steel seri 300. Satu adalah menggunakan versi karbon sangat rendah (misalnya 304L di mana L singkatan dari low-carbon) di mana tidak banyak karbon yang tersedia untuk membuat karbida kromium.
Strategi lain adalah menggunakan jenis logam dasar yang berbeda yang termasuk titanium (type 321) atau columbium (type 347), yang akan membentuk karbida titanium atau columbium, sehingga karbon menjadi tidak tersedia untuk kromium selama proses sensitivasi. Ini meninggalkan kromium bebas untuk melakukan tugas anti-korosinya.
Catatan: Logam isian untuk bahan ini, jika diperlukan, harus selalu berupa columbium. Mengapa? Karena titanium reaktif dan tidak mudah dipulihkan selama penyetoran. Ini berarti itu tidak akan tersedia saat dibutuhkan paling banyak. Columbium sebaliknya tidak reaktif. Ini akan tetap di tempat selama proses peleburan, dan ketika bahan dipanaskan ke rentang suhu sensitivasi, itu akan melakukan tugas untuk menghasilkan karbida columbium, menyelamatkan hari.
Strategi ketiga adalah melakukan perawatan panas solusi pada suhu tinggi (1050 Celsius atau 1900 Fahrenheit), yang akan memperbaiki kerentanan korosi. Strategi ini memasukkan larutan padat karbida kromium, yang berasal selama proses sensitivasi pengelasan stainless steel 18/8 reguler. Proses ini, namun, menghadapi masalah seperti pembentukan oksida berat jika tidak dilakukan dalam vakum atau atmosfer pelindung lain, bebas dari kontaminan. Type 309 dan 310, yang digunakan untuk aplikasi suhu tinggi, dan type 316 atau lebih baik type 316L yang digunakan untuk tahan korosi yang ditingkatkan, umumnya tidak rawan terhadap sensitivasi dan digunakan dengan logam isian dengan komposisi serupa.
2. Ferritic
Kelas kedua stainless steel disebut stainless steel ferritic. Baja ini ferromagnetis, tetapi tidak dapat mengeras dengan perawatan panas. Ini adalah jenis stainless steel umum yang digunakan di komponen exhaust mobil. Jumlah terbatas struktur ferritic, ketika hadir dalam struktur terutama austenitic, dianggap bermanfaat karena mengurangi kemungkinan kerusakan panas. Pengelasan stainless steel ferritic dapat dilakukan dengan mudah menggunakan proses pengelasan arc, baik dengan logam isian ferritic atau austenitic. Perawatan panas setelah las mungkin diperlukan untuk meningkatkan properti.
3. Martensitic
Stainless steel Martensitic magnetik dan sepenuhnya dapat mengeras melalui perawatan panas. Pengelasan stainless steel jenis ini tidak direkomendasikan, meskipun dapat dilakukan dengan teknik khusus. Pengelasan dapat menghasilkan retakan, terutama jika kandungan karbon tidak cukup rendah. Perawatan panas awal dan pasca mungkin diperlukan.
Satu Kelas Akhir
Untuk menyelesaikan gambaran umum pengelasan stainless steel, seseorang harus menyebutkan kelas keempat bahan yang tidak disebutkan di atas – stainless steel yang dapat mengeras melalui presipitasi (PH), yang cukup mudah dielasi. Namun, instruksi yang tepat harus diikuti mengenai perawatan panas untuk mengembangkan properti yang diperlukan.
Proses Pengelasan untuk Stainless Steel
Ada banyak jenis pengelasan yang dapat digunakan saat mengelasi stainless steel. Semuanya memiliki keuntungan dan kerugiannya, dan semuanya memerlukan instruksi spesifik untuk memastikan las yang kuat dan kuat setiap kali.
Pengelasan Gesekan
Pengelasan gesekan stainless steel hampir tidak masalah, kecuali untuk jenis stainless steel yang mudah dipotong yang seharusnya tidak dielasi sama sekali. Ini digunakan untuk mengelasi stainless steel tidak hanya dengan workpiece stainless steel lain, tetapi juga dengan logam lain seperti tembaga dan aluminium. Seseorang harus selalu sadar tentang tipe dan kondisi bahan sebelum pengelasan, serta efek panas di sekitar sambungan. Beberapa elemen seperti sulfur atau selenium dapat mengakibatkan kesalahan akhir sambungan las.
Pengelasan Resistensi
Pengelasan resistensi dapat digunakan pada sebagian besar stainless steel. Stainless steel austenitic seri 300 dapat dengan mudah menggunakan pengelasan resistensi, sama seperti baja ferritic. Namun, stainless steel martensitic dapat menimbulkan masalah karena hasil lasnya rapuh, jika tidak lunak secara memadai dengan perawatan temper pasca las.
Proses pengelasan resistensi saat ini digunakan pada stainless steel dengan adaptasi untuk menangani perbedaan dalam resistansi listrik dan konduktivitas termal rendah, serta koefisien ekspansi termal tinggi, suhu leleh tinggi, dan kekuatan tinggi pada suhu tinggi. Gaya elektrode lebih tinggi, sementara waktu dan arus lebih rendah untuk baja karbon rendah.
Semua stainless steel tidak hanya harus dibersihkan dari kotoran, minyak, lem, atau cat sebelum proses pengelasan resistensi (atau proses pengelasan apa pun), tetapi juga harus dibersihkan dari lapisan oksida kromium yang terbentuk secara alami. Ini harus dihapus dengan cuci besi stainless steel.
Pengelasan Arc
Pengelasan arc dapat digunakan saat mengelasi stainless steel, asalkan flux yang tepat digunakan. Ini membuat proses ini jauh lebih praktis untuk pengelasan TIG, kecuali tidak ada pilihan lain yang tersedia. Pengelasan TIG stainless steel menghilangkan semua jejak sisa flux pada bagian setelah proses pengelasan, yang memperpanjang operasi dan meningkatkan biaya. Pengelasan arc umumnya digunakan, dengan memperhatikan kelas dan kondisi bahan yang dielasi, serta mengawasi sensitivasi dan deformasi.
Semua jenis proses arc dapat digunakan untuk mengelasi stainless steel dengan perhatian yang wajar terhadap bentuk sambungan, dimensi, dan persiapan. Secara khusus Shielded Metal Arc Welding (SMAW) banyak digunakan karena fleksibilitasnya. Harap diperhatikan bahwa elektrode ada dalam dua jenis terkait komposisi penutupnya, yang dapat mempengaruhi pilihan arus yang digunakan.
Ada banyak logam isian yang dapat digunakan selama proses arc. Klasifikasi untuk logam isian stainless steel dapat ditemukan dalam spesifikasi American Welding Society's AWS A5.9/A5.9M:2006 – Specification for Bare Stainless Steel Welding Electrodes and Rods.
Pengelasan Sinar Elektron
Pengelasan sinar elektron (EBW) stainless steel dilakukan dengan mudah dengan hasil yang baik, bahkan dalam las yang sangat dalam. Rasio kedalaman terhadap lebar yang luar biasa memungkinkan EBB untuk menyatukan konfigurasi yang tidak mungkin dengan cara lain. Dengan masukan panas yang rendah dan zona terpengaruh panas yang terbatas, seringkali tidak ada kerusakan yang mencolok pada properti mekanik sehingga perawatan panas lebih lanjut tidak diperlukan.
Pengelasan Laser
Pengelasan laser juga dapat digunakan saat mengelasi stainless steel, asalkan langkah pengamanan ada untuk mengisolasi las dari udara dan membatasi properti kerusakan yang diperoleh selama perawatan panas.
Pada akhirnya, pengelasan stainless steel bukanlah proses yang rumit sama sekali. Ini hanya memerlukan beberapa perhatian pada detail ketika datang ke bahan workpiece, logam isian, dan jenis pengelasan yang digunakan. Jika semuanya memadai, Anda dapat berhasil mengelasi bagian stainless steel Anda.
Hubungi RobotWorx
Apakah Anda tertarik untuk mempelajari lebih lanjut tentang pengelasan stainless steel atau robot yang dapat melakukan jenis pengelasan ini? Maka Anda sebaiknya menghubungi RobotWorx! RobotWorx menyediakan solusi dari beberapa perusahaan robotika, termasuk Fanuc, Motoman, KUKA, Universal Robots, dan ABB. Kami memiliki berbagai robot yang dapat cocok dengan kebutuhan pengelasan stainless steel Anda. Untuk informasi lebih lanjut, hubungi RobotWorx secara online atau di 877-762-6881.



