Meningkatkan Berkelanjutan dalam Proses Manufaktur Laser
Laser digunakan dalam berbagai proses manufaktur, dan dalam beberapa tahun terakhir spektrumnya telah menjadi semakin luas. Baik VCSELs dalam teknologi sensor, laser biru dan hijau untuk pengelasan sel baterai, laser serat daya tinggi dalam manufaktur additif, atau laser cascade kuantum dalam teknologi medis, teknologi laser saat ini merevolusi banyak industri. Namun satu hal yang mencolok—bahkan di pabrik produksi modern, kesempatan untuk membuat proses berbasis laser lebih berkelanjutan dengan mengukur sistem laser itu sendiri sering diabaikan.
Ada banyak teknologi dan instrumen baru yang berkontribusi pada peningkatan kualitas produksi dalam proses berbasis laser sambil menyederhanakan dokumentasi dan menghemat sumber daya. Saat ini, bahkan mungkin untuk mengkarakterisasi seluruh caustics sinar dengan pengukuran sepenuhnya otomatis yang netral waktu siklus selama pemuatan sangat singkat sel robot atau dalam kamar konstruksi yang tertutup dalam manufaktur additif.
Seperti Paradoks dengan Risiko
Selama bertahun-tahun ada keyakinan yang bertahan bahwa sinar laser, per se, adalah “bebas perawatan,” karena tidak pernah “tumpul” seperti alat. Bahkan sekarang, masih ada perusahaan yang berinvestasi dalam fasilitas produksi terbaru tetapi mengukur laser terlalu jarang dan menggunakan teknologi pengukuran yang ketinggalan zaman. Kenyataannya proses laser berubah seiring waktu. Orang di industri mulai menyadari seberapa penting memeriksa sinar laser yang difokuskan. Selain tuntutan yang meningkat pada kualitas komponen dan tekanan ekonomi yang dihadapi banyak perusahaan, keberlanjutan menjadi faktor keputusan yang krusial. Namun di sini, teknologi laser dan kesadaran lingkungan harus berjalan bersama. Tujuannya sederhana:
Tidak ada limbah;
Konsumsi bahan yang dikurangi;
Konsumsi energi yang lebih rendah;
Minimisasi pekerja ulang.
Saat merancang proses, satu hal harus diingat: laser hanya bekerja sebaik pengiriman sinarnya. Dan komponen bawaan itu aus dan kotor seiring waktu. Ini sering menyebabkan diameter fokus tumbuh secara keseluruhan atau posisi fokus bergeser, yang juga menghasilkan diameter sinar yang lebih besar. Dalam kedua kasus, ini mengurangi densitas daya pada tingkat proses. Jika perubahan ini tidak terdeteksi, biaya tambahan akan timbul – bahan yang terbuang dalam bagian cacat dan/atau waktu dan tenaga kerja yang terbuang dalam memecahkan masalah. Untuk mengkomensasi perubahan dalam proses tanpa sebenarnya memperbaiki sumbernya, pengguna memegang pada pengurangan kecepatan proses dan/atau peningkatan daya laser. Keduanya mengarah pada konsumsi energi dan gas proses yang lebih tinggi. Dengan kata lain... tidak ada yang ingin atau mampu membayarnya saat ini!
Kualitas Fokus dan Biaya Satuan
Untuk meningkatkan keberlanjutan proses laser, seseorang dapat memulai dari beberapa titik masuk yang berbeda. Pertama, sangat penting untuk mengetahui bagaimana perilaku fokus sinar secara keseluruhan dan bagaimana perubahan daya laser dan posisi fokus akan mempengaruhi proses. Penyelidikan ini biasanya dilakukan selama pengembangan.
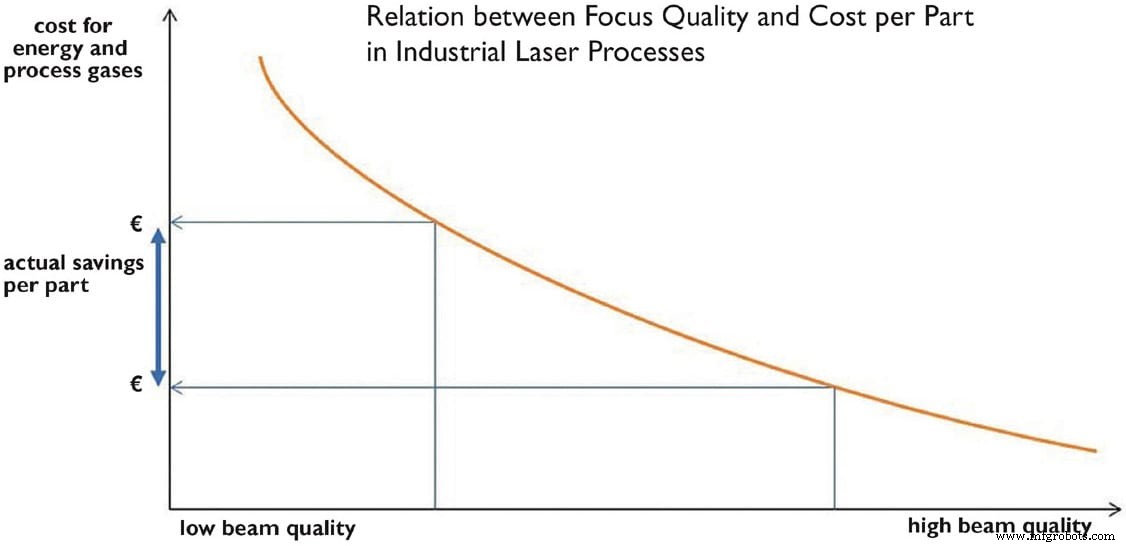
Namun, setelah proses laser dioperasikan, pengukuran dapat memberitahu apakah laser masih bekerja di lingkungan produksi seperti saat pengembangan. Seiring berlangsungnya operasi, tugas pemeliharaan penting termasuk memeriksa lensa optis dan jendela pelindung – dan mengganti jika perlu. Jika terjadi kesalahan dan tolakan, disarankan untuk memiliki strategi pengukuran yang jelas yang mendefinisikan cara segera mendapatkan sistem laser kembali beroperasi.
Prosedur berikut biasanya memberikan hasil yang baik:
- Periksa penyesuaian sinar di nozzel pemotongan (jika relevan).
- Ganti jendela pelindung.
- Periksa penyesuaian jalur sinar.
- Periksa output laser untuk daya dan profil sinarnya.
Parameter pusat yang harus diukur adalah daya laser, diameter fokus, posisi fokus (x, y, z), pergeseran fokus, profil sinar dan divergensi, kualitas sinar M2, serta BPP (produk parameter sinar). Namun, untuk semua pengukuran ini, pertanyaan teknologi pengukuran mana yang harus digunakan tidak boleh diputuskan sepenuhnya berdasarkan daya laser; penting juga untuk mengetahui densitas daya laser.
Densitas daya laser didefinisikan sebagai daya per satuan area (watt/cm2). Perubahan diameter fokus – misalnya, karena lensa yang tidak didinginkan dengan baik atau jendela pelindung yang kotor – memiliki pengaruh langsung pada densitas daya sinar laser dan dapat memiliki beberapa konsekuensi:
Kecepatan perjalanan mungkin harus dikurangi.
Kualitas bagian yang diproses dalam proses pemotongan atau pengelasan mungkin menurun.
Waktu produksi dan konsumsi daya dapat meningkat, begitu juga kebutuhan akan gas mahal yang digunakan dalam proses.
Wilayah yang terkena panas (HAZ) akan lebih luas, memerlukan finishing pasca proses lebih banyak seperti meratakan, membuang burr, atau mengkilap. Dalam keadaan tertentu, kehilangan kualitas produk yang tidak terdeteksi dapat mengarah pada kekuatan yang menurun – cacat yang, setelah dikenali, dapat mengakibatkan pengembalian barang yang mahal.
Efek teknis ini tak terelakkan menimbulkan beban signifikan pada biaya dan keberlanjutan. Semakin besar deviasi kualitas sinar di titik proses, semakin banyak yang dihabiskan untuk energi dan gas proses.
Pengukuran Daya yang Efisien
Bahkan dengan korelasi yang jelas ini, kritikus sering mengklaim bahwa pengukuran sinar laser terlalu mahal dan instrumen terlalu rapuh. Namun, teknologi baru tersedia yang dioptimalkan untuk aplikasi industri.
MKS Instruments, misalnya, baru-baru ini memperkenalkan gauge daya baru yang tidak hanya mencakup berbagai aplikasi laser, tetapi juga cukup kecil, kompak, dan robust. Ophir Ariel menentukan daya laser hingga 8 kW berdasarkan pengukuran energi yang cepat. Bahkan dalam mode berkelanjutan, daya hingga 500W dapat diukur. Berbagai rentang panjang gelombang — 440-550nm, 900-1100nm, 10.6 μm dan 2.94 μm — dapat dikalibrasi dan diukur dengan satu perangkat. Difusor yang disertakan dapat dengan mudah dipasang sehingga instrumen juga bekerja dengan densitas daya tinggi, seperti ketika diameter sinar kecil.
Diberikan jenis pengaturan industri di mana pengukuran laser digunakan, desain sistem perlu robust; idealnya tahan getaran, debu, dan air; tanpa kebutuhan pendingin dengan air atau udara. Ini memungkinkan pengukuran di dalam kamar konstruksi tertutup, seperti yang sering diperlukan dalam manufaktur additif atau sel robot. Pengukuran harus dapat dibaca melalui Bluetooth menggunakan aplikasi atau di PC, dan ditampilkan langsung pada layar resolusi tinggi. Secara alternatif, mereka dapat disimpan dalam memori internal dan ditransfer melalui antarmuka USB-C. Pengembang, operator, dan teknisi servis dapat mendapatkan kesan pertama tentang kualitas proses dengan segera menentukan daya laser dengan instrumen kompak ini.
Proses Otomatis
Untuk pengukuran kinerja dalam sistem produksi laser otomatis, ada sistem kompak dan robust yang tersedia yang beroperasi tanpa kebutuhan pendingin air. Sistem semacam ini mengukur sinar laser dengan cepat dan andal, dan mentransmisikan data ke penyimpanan data pusat melalui antarmuka jaringan yang sesuai. Sistem semacam ini mencakup antarmuka RS232 standar. Sistem yang lebih modern, seperti Ophir Helios Plus, juga memiliki antarmuka Profinet atau Ethernet/IP. Menggunakan metode pengukuran termal, perangkat semacam ini dapat menentukan daya laser hingga 10 kW atau lebih dalam hitungan detik.
Bahkan dalam proses yang sangat kompleks, seperti pengelasan paket baterai atau manufaktur sel bahan bakar, pengukuran proaktif daya laser dapat cepat dan presisi. Namun, harus diperhatikan bahwa pengukuran daya laser hanya memberikan sekilas pertama ke dalam proses yang lebih kompleks.
Untuk menarik kesimpulan yang andal tentang caustics sinar laser, seseorang memerlukan sistem pengukuran berbasis kamera atau metode kontak nol untuk pengukuran. Gambar 3, kiri, menunjukkan perangkat pengukuran berbasis kamera yang harus dipindahkan sepanjang sumbu z untuk menemukan posisi fokus berdasarkan profil sinar yang ditentukan. Oleh karena itu, perubahan cepat dalam posisi fokus sulit terdeteksi. Di kanan adalah representasi skematis dari teknologi pengukuran kontak nol, yang menunjukkan bahwa caustic seluruh sinar dicatat sekaligus. Di sini, perubahan posisi fokus terlihat segera dan terpecahkan dalam ruang dan waktu.

Secara khusus di bidang produksi otomatis, pengukuran kontak nol dari sinar laser terbukti memiliki masa depan yang cerah. Di area sensitif, seperti pembuatan transmisi atau paket baterai, produk baru menggabungkan beberapa metode pengukuran dalam satu sistem. Dalam sistem Ophir BeamWatch Integrated, misalnya, caustics sinar dapat dicatat menggunakan teknologi pengukuran kontak nol; kepala pengukuran yang didinginkan air untuk laser daya tinggi menentukan daya laser; dan data pengukuran diteruskan ke jaringan produksi melalui antarmuka terintegrasi (Profinet, Ethernet/IP, CC-Link, GigE). Berbagai kepala pengelasan dan parameter juga dapat diuji. Dengan menangkap sinar pada tingkat frame video, pergeseran fokus dapat terdeteksi hampir secara real-time, seperti yang ditunjukkan pada Gambar 4. Di sini, jendela pelindung yang kotor adalah penyebab pergeseran fokus.

Keberlanjutan yang Lebih Besar
Sistem laser adalah pusat dari berbagai proses manufaktur yang kompleks. Berkat inovasi baru dalam teknologi pengukuran, produsen dan pengguna sekarang memiliki berbagai opsi untuk secara proaktif mengukur sinar laser. Parameter laser kunci dapat dicatat dan disesuaikan dengan cepat dan akurat. Ini memastikan bahwa proses berjalan dalam kondisi optimal, tidak ada biaya tambahan karena energi dan bahan yang terbuang, dan produk yang diproduksi memenuhi persyaratan kualitas tertinggi. Teknologi pengukuran untuk laser memberikan kontribusi signifikan pada produksi berkelanjutan.
Artikel ini ditulis oleh Christian Dini, Direktur Bisnis Pengembangan, Ophir (North Logan, UT). Untuk informasi lebih lanjut, kunjungi di sini .



