Komponen Overmolding Hibrida Merevolusi Pasar Komposit
Kompleksitas dan kekuatan. Komponen seperti bracket B untuk rak penyimpanan pesawat menunjukkan kompleksitas tinggi dan persyaratan kekuatan tinggi — kombinasi yang sangat cocok untuk teknik overmolding hibrida. Sumber, semua gambar | TxV Aero Composites
Seringkali di pasar penerbangan, OEM bersedia membayar lebih untuk komponen komposit, tahu bahwa investasi akan mengembalikan dividen dalam penghematan bahan bakar karena berat ringan komponen, umur yang lebih lama karena lebih sedikit aus dan kerusakan, atau pengurangan lainnya dalam biaya operasional dan pemeliharaan. Pandangan "siklus hidup produk" ini telah membuka banyak pasar dan aplikasi untuk komposit. Yang lebih tidak biasa adalah komponen komposit yang biaya akuisisi sendiri lebih rendah dari versi logam. Namun ini sedang berubah. Beberapa proses pembuatan komposit otomatis baru mulai memiringkan skala ke arah komposit, dan di antaranya adalah proses overmolding hibrida yang dikembangkan oleh TxV Aero Composites (Bristol, R.I., AS).
Sebuah joint venture dari Tri-Mack Plastics Manufacturing (Bristol, R.I., AS) dan Victrex (Thornton Cleveleys, Inggris), TxV telah maju teknik overmolding hibrida-nya ke titik status produksi komersial. Perusahaan telah bekerjasama dengan SFS intec Aircraft Components (Althengstett, Jerman) untuk meredesain dan memproduksi secara komersial bracket rak penyimpanan pesawat yang sebelumnya terbuat dari aluminium kelas penerbangan. Cerita keberhasilan itu sendiri, bracket juga menunjukkan potensi overmolding hibrida dan pita serarah serat karbon/polyaryletherketone (PAEK) VICTREX AE 250 untuk penghematan bobot dan biaya yang berharga dalam banyak aplikasi penerbangan — keuntungan yang dicapai dengan mengganti proses pengolahan logam subtraktif dengan proses komposit di mana bahan ditambahkan, tidak dikurangi.
Dari pengurangan ke penambahan
Pengepres dan bengkel mesin yang memproduksi komponen logam pada mesin CNC memanggil diri mereka sendiri "pembuat kerupuk," karena alasan yang jelas bahwa proses mereka memotong bahan yang tidak diperlukan dari mentah logam untuk membuat komponen, menciptakan kerupuk logam. Kerupuk ini mewakili aspek yang mahal dari pengolahan logam, baik dibuang, dikirim ke pengurai, atau direproses secara internal. Dalam kasus bracket rak penyimpanan atas SFS intec, 60 hingga 70% aluminium menjadi sisa selama beberapa langkah pemotongan yang diperlukan untuk memesinnya.
Tingkat sisa yang tinggi ini membuat biaya bahan baku untuk versi komposit net-shape atau near-net-shape dari bracket mungkin lebih rendah dari biaya bahan logam. "Kami dapat bersaing dengan aluminium yang lebih murah (per pon) karena kerupuk; jika rasio beli-ke-terbang adalah 8:1, sebagian besar aluminium yang dibeli menjadi sisa," kata Jonathan Sourkes, manajer akun senior TxV. "Faktor lain adalah waktu setiap komponen yang dihabiskan dalam pemotongan. Kami dapat membuat bagian [komposit] dalam menit, bukan jam."
Di luar biaya bahan baku, versi komposit dari komponen seperti bracket — yang memiliki geometri kompleks dan memerlukan performa pemikul beban tinggi — tidak pernah ekonomis secara berkelanjutan menggunakan opsi manufaktur yang tersedia secara historis. Di satu sisi, jika komponen dibuat dengan penguatan serat chop yang murah dalam proses rendah sentuh kecepatan tinggi seperti injeksi, komponen tidak akan mencapai performa pemikul beban yang cukup. Di sisi lain, jika dibuat dengan penguatan serat berkelanjutan yang beban tinggi melalui proses rendah kecepatan sentuh tinggi, biasanya melibatkan layup manual, produksi akan terlalu lambat dan/atau mengenakan biaya manufaktur yang akan membuat produk akhir terlalu mahal.
Karena hambatan ini untuk aplikasi komposit baru dari jenis ini, industri komposit secara keseluruhan telah mengabdikan sumber daya signifikan untuk mengembangkan proses otomatis yang dapat memproduksi komponen semacam itu dengan tingkat produksi yang cukup tinggi dan kemampuan pemikul beban yang cukup untuk memenuhi kebutuhan dan spesifikasi pelanggan penerbangan. Dengan pandangan pada produksi komersial dari komponen komposit semacam itu, TxV lahir pada 2017 khusus untuk mempercepat adopsi komersial proses manufaktur inovatif untuk aplikasi komposit berbasis polyketone di seluruh industri penerbangan.
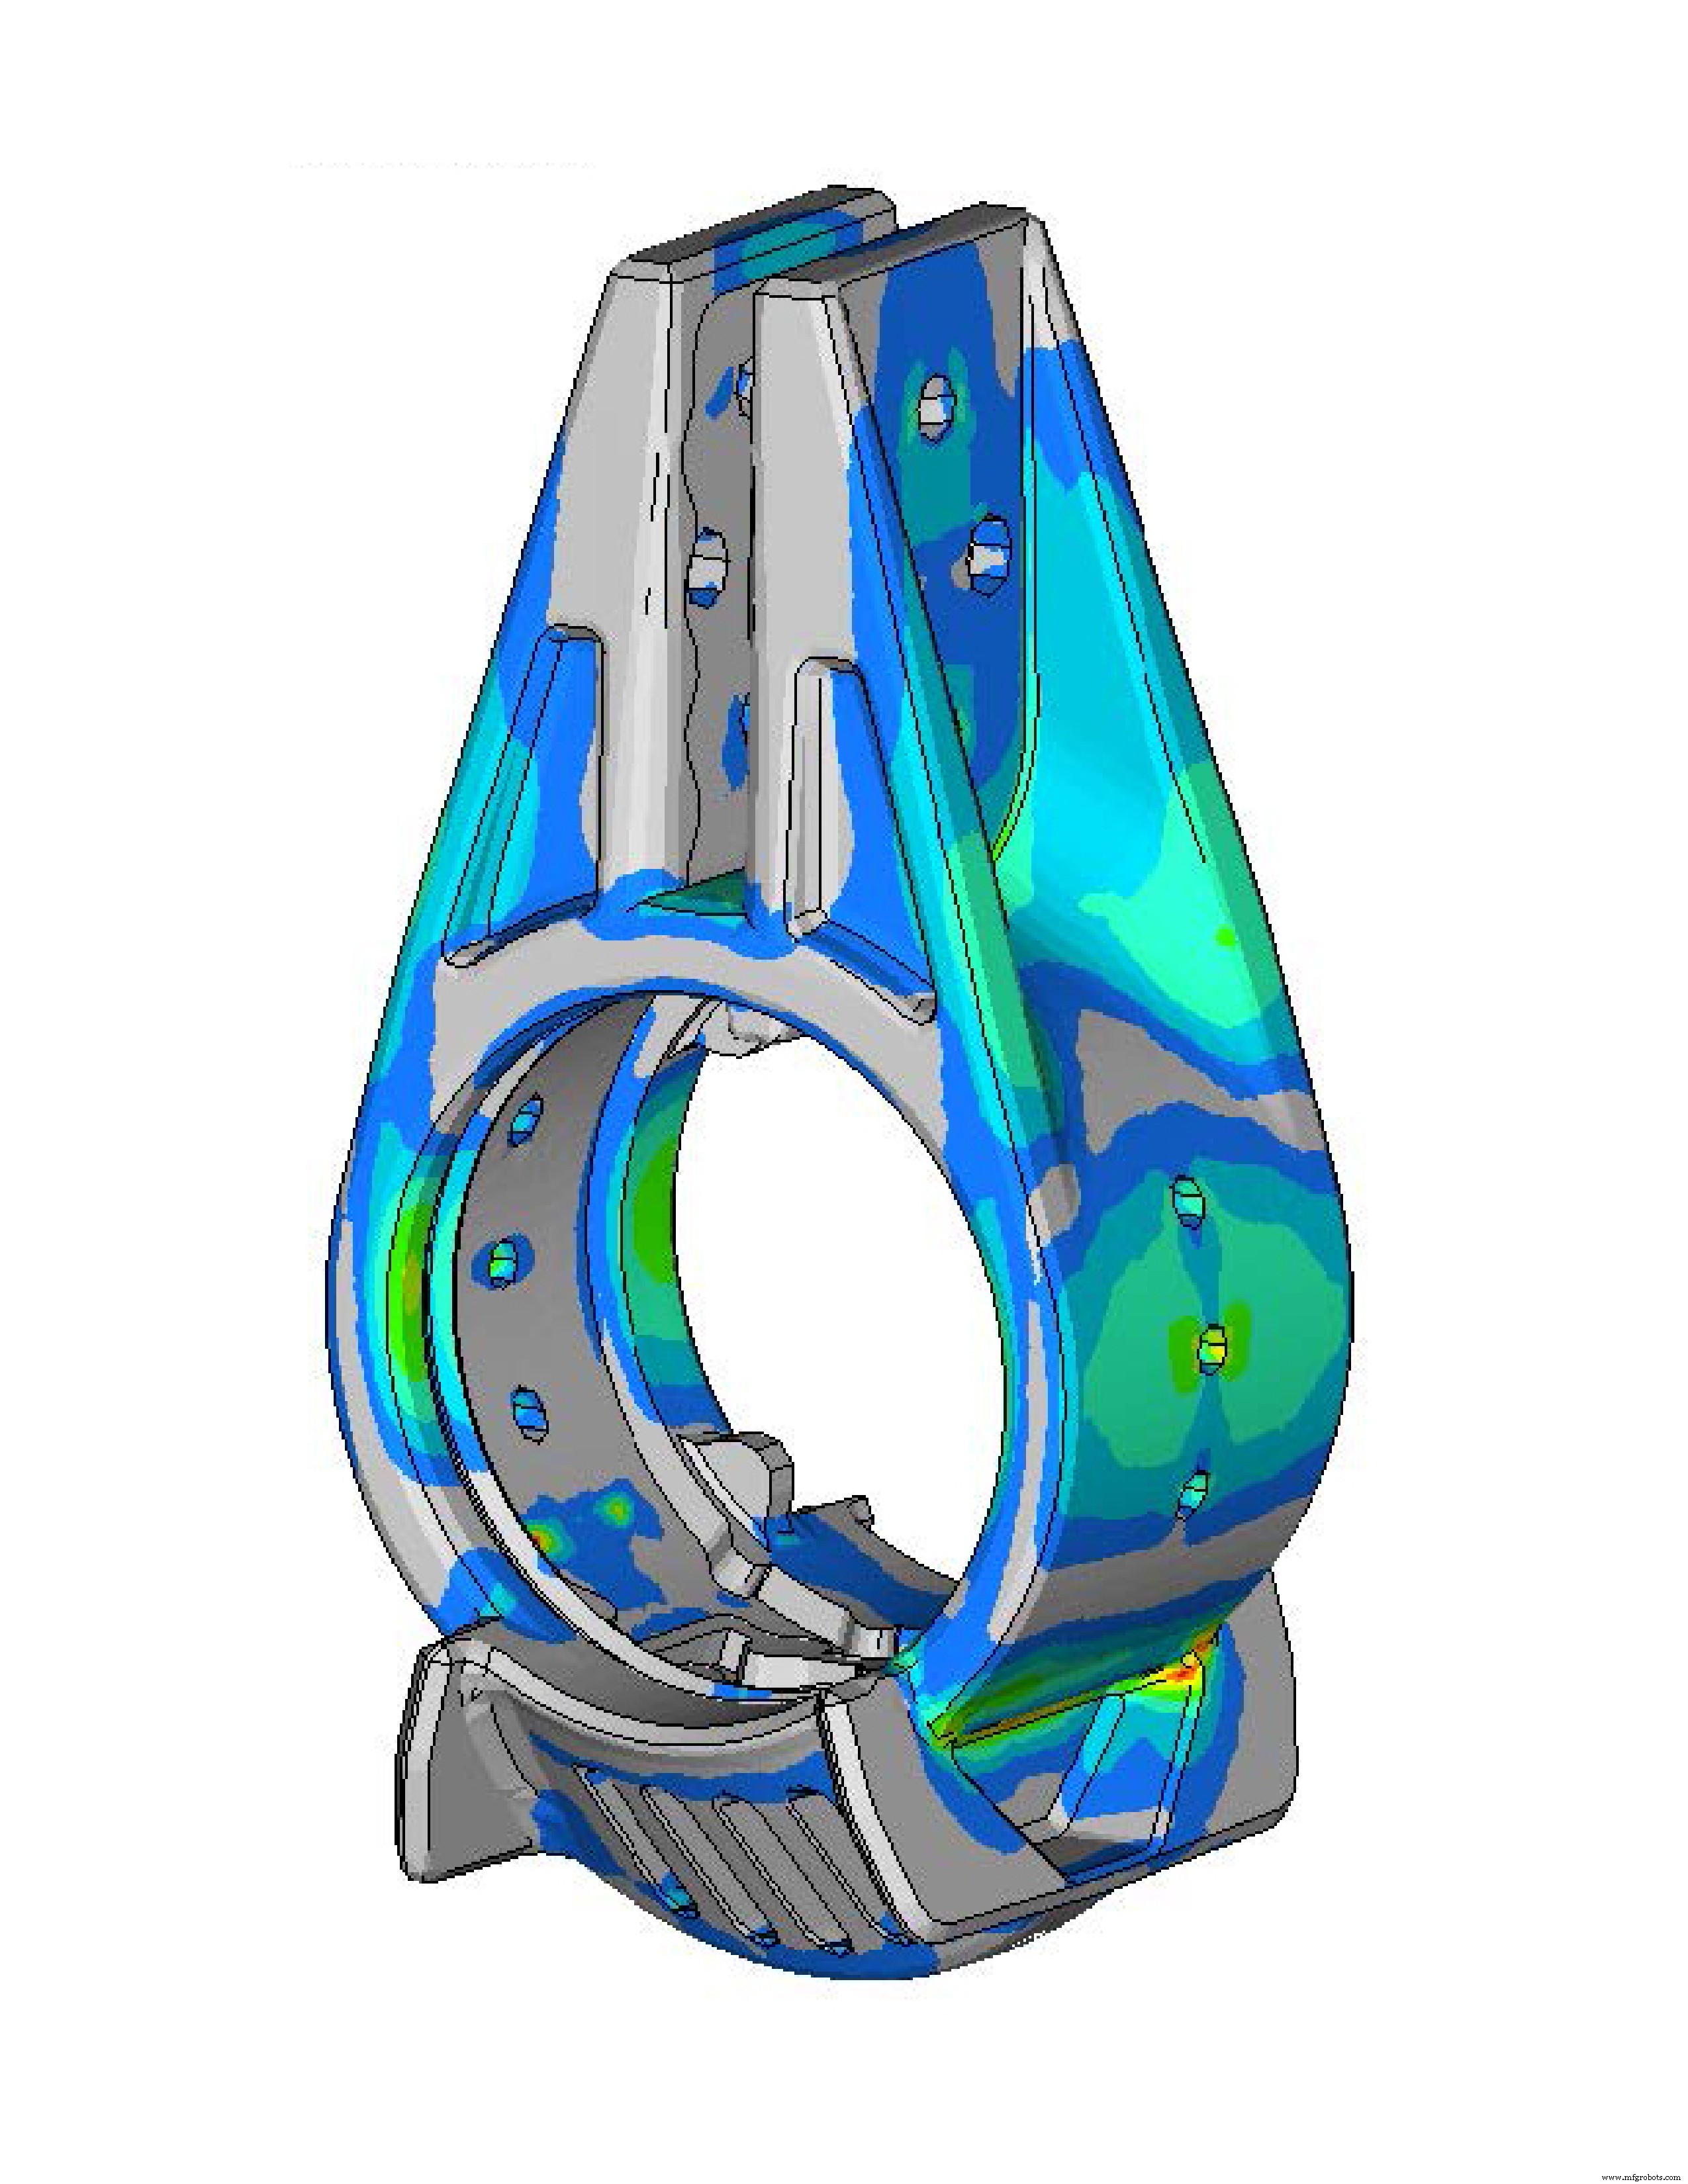
Prototipe virtual. Menggunakan data milik yang dikembangkan untuk memakrakteristik hubungan antara laminat dan overmold, TxV mengulang layup dan orientasi ply tanpa harus memproduksi dan menguji prototipe fisik. Iterasi berlanjut hingga stres terlihat, seperti yang digambarkan di sini, berada dalam rentang kasus beban yang diberikan.
Solusi hybrid overmolded TxV menggabungkan dua kemajuan kunci ke dalam seni terdepan dalam fabrikasi komponen komposit. Pertama, mengotomatiskan produksi bagian komponen yang memerlukan kekuatan atau kekakuan penguatan serat berkelanjutan. Kedua, memanfaatkan kecepatan injeksi untuk menyelesaikan geometri kompleks komponen. Secara lebih spesifik, menghasilkan laminat yang disesuaikan untuk menangani beban, yang kemudian di-overmold untuk mengaktifkan dan menciptakan geometri bagian akhir. Teknik hibrida, menurut Sascha Costabel, kepala inovasi di SFS intec Aircraft Components, "adalah opsi yang baik untuk komponen yang harus menahan tingkat stres mekanis tinggi dan geometri yang memerlukan beberapa langkah pemrosesan di mana machining konvensional digunakan."
Bekerjasama dengan SFS intec adalah pilihan yang bagus, kata Sourkes. "Sebagai pemimpin global dalam sistem lampiran, SFS selalu melakukan sesuatu yang sangat menarik. Mereka sangat inovatif dan bersedia berinvestasi dalam teknologi baru," katanya. SFS intec juga memiliki hubungan yang kuat dengan pelanggan pesawatnya, katanya, dan mereka memiliki kemampuan untuk melakukan proses kualifikasi — kunci untuk adopsi industri penerbangan terhadap komponen yang diredesain.
Bracket rak penyimpanan pesawat, khususnya disebut sebagai "B bracket," dipilih sebagai komponen lampiran pertama untuk redesi komposit karena mewakili komponen yang sulit untuk dirancang dan diproduksi. Setelah rekayasa kolaboratif, konsep bagian dan desain, dan pemodelan performa melalui alat analisis elemen hingga (FEA) Altair (Troy, Mich., AS), tim proyek mengulang dari artikel pertama untuk memvalidasi, menguji dan membuktikan model. Desain untuk manufaktur adalah pusat dalam pengembangan bracket komposit, yang memanfaatkan keuntungan manufaktur penempatan pita otomatis untuk elemen terjamin serat berkelanjutan dan injeksi kecepatan tinggi untuk elemen terjamin serat chop.
Membangun B brackets
Salah satu aspek kunci proses overmolding hibrida adalah penggunaan polimer yang berbeda dari kelas yang sama. PAEK berfungsi sebagai resin matriks untuk bagian komposit serat berkelanjutan dari bracket, sementara polyetheretherketone (PEEK) digunakan di area yang di-overmold. VICTREX PAEK dan PEEK memiliki resistensi fatigue, kimia dan korosi yang unggul; resistensi asap, api dan toksisitas yang baik; formabilitas yang cepat; dan kemampuan pengelasan. VICTREX AE 250, PAEK dengan titik leleh lebih rendah (LM PAEK), menawarkan suhu leleh 40 derajat C lebih rendah dari PEEK. "Saat PEEK yang cair mengalir di atas permukaan komposit LM PAEK, suhu leleh yang lebih rendah memungkinkan penempelan yang kuat," menjelaskan Sourkes.
Bahan baku spesifik untuk B bracket adalah pita PAEK terjamin serat karbon serarah VICTREX AE 250 (58% serat karbon) dengan lebar dua inci; dan PEEK 150CA30 yang diisi serat karbon pendek VICTREX (30% serat karbon). Bahan-bahan ini memasok sel produksi overmolding hibrida, yang membuat bracket melalui proses multi-langkah berikut.
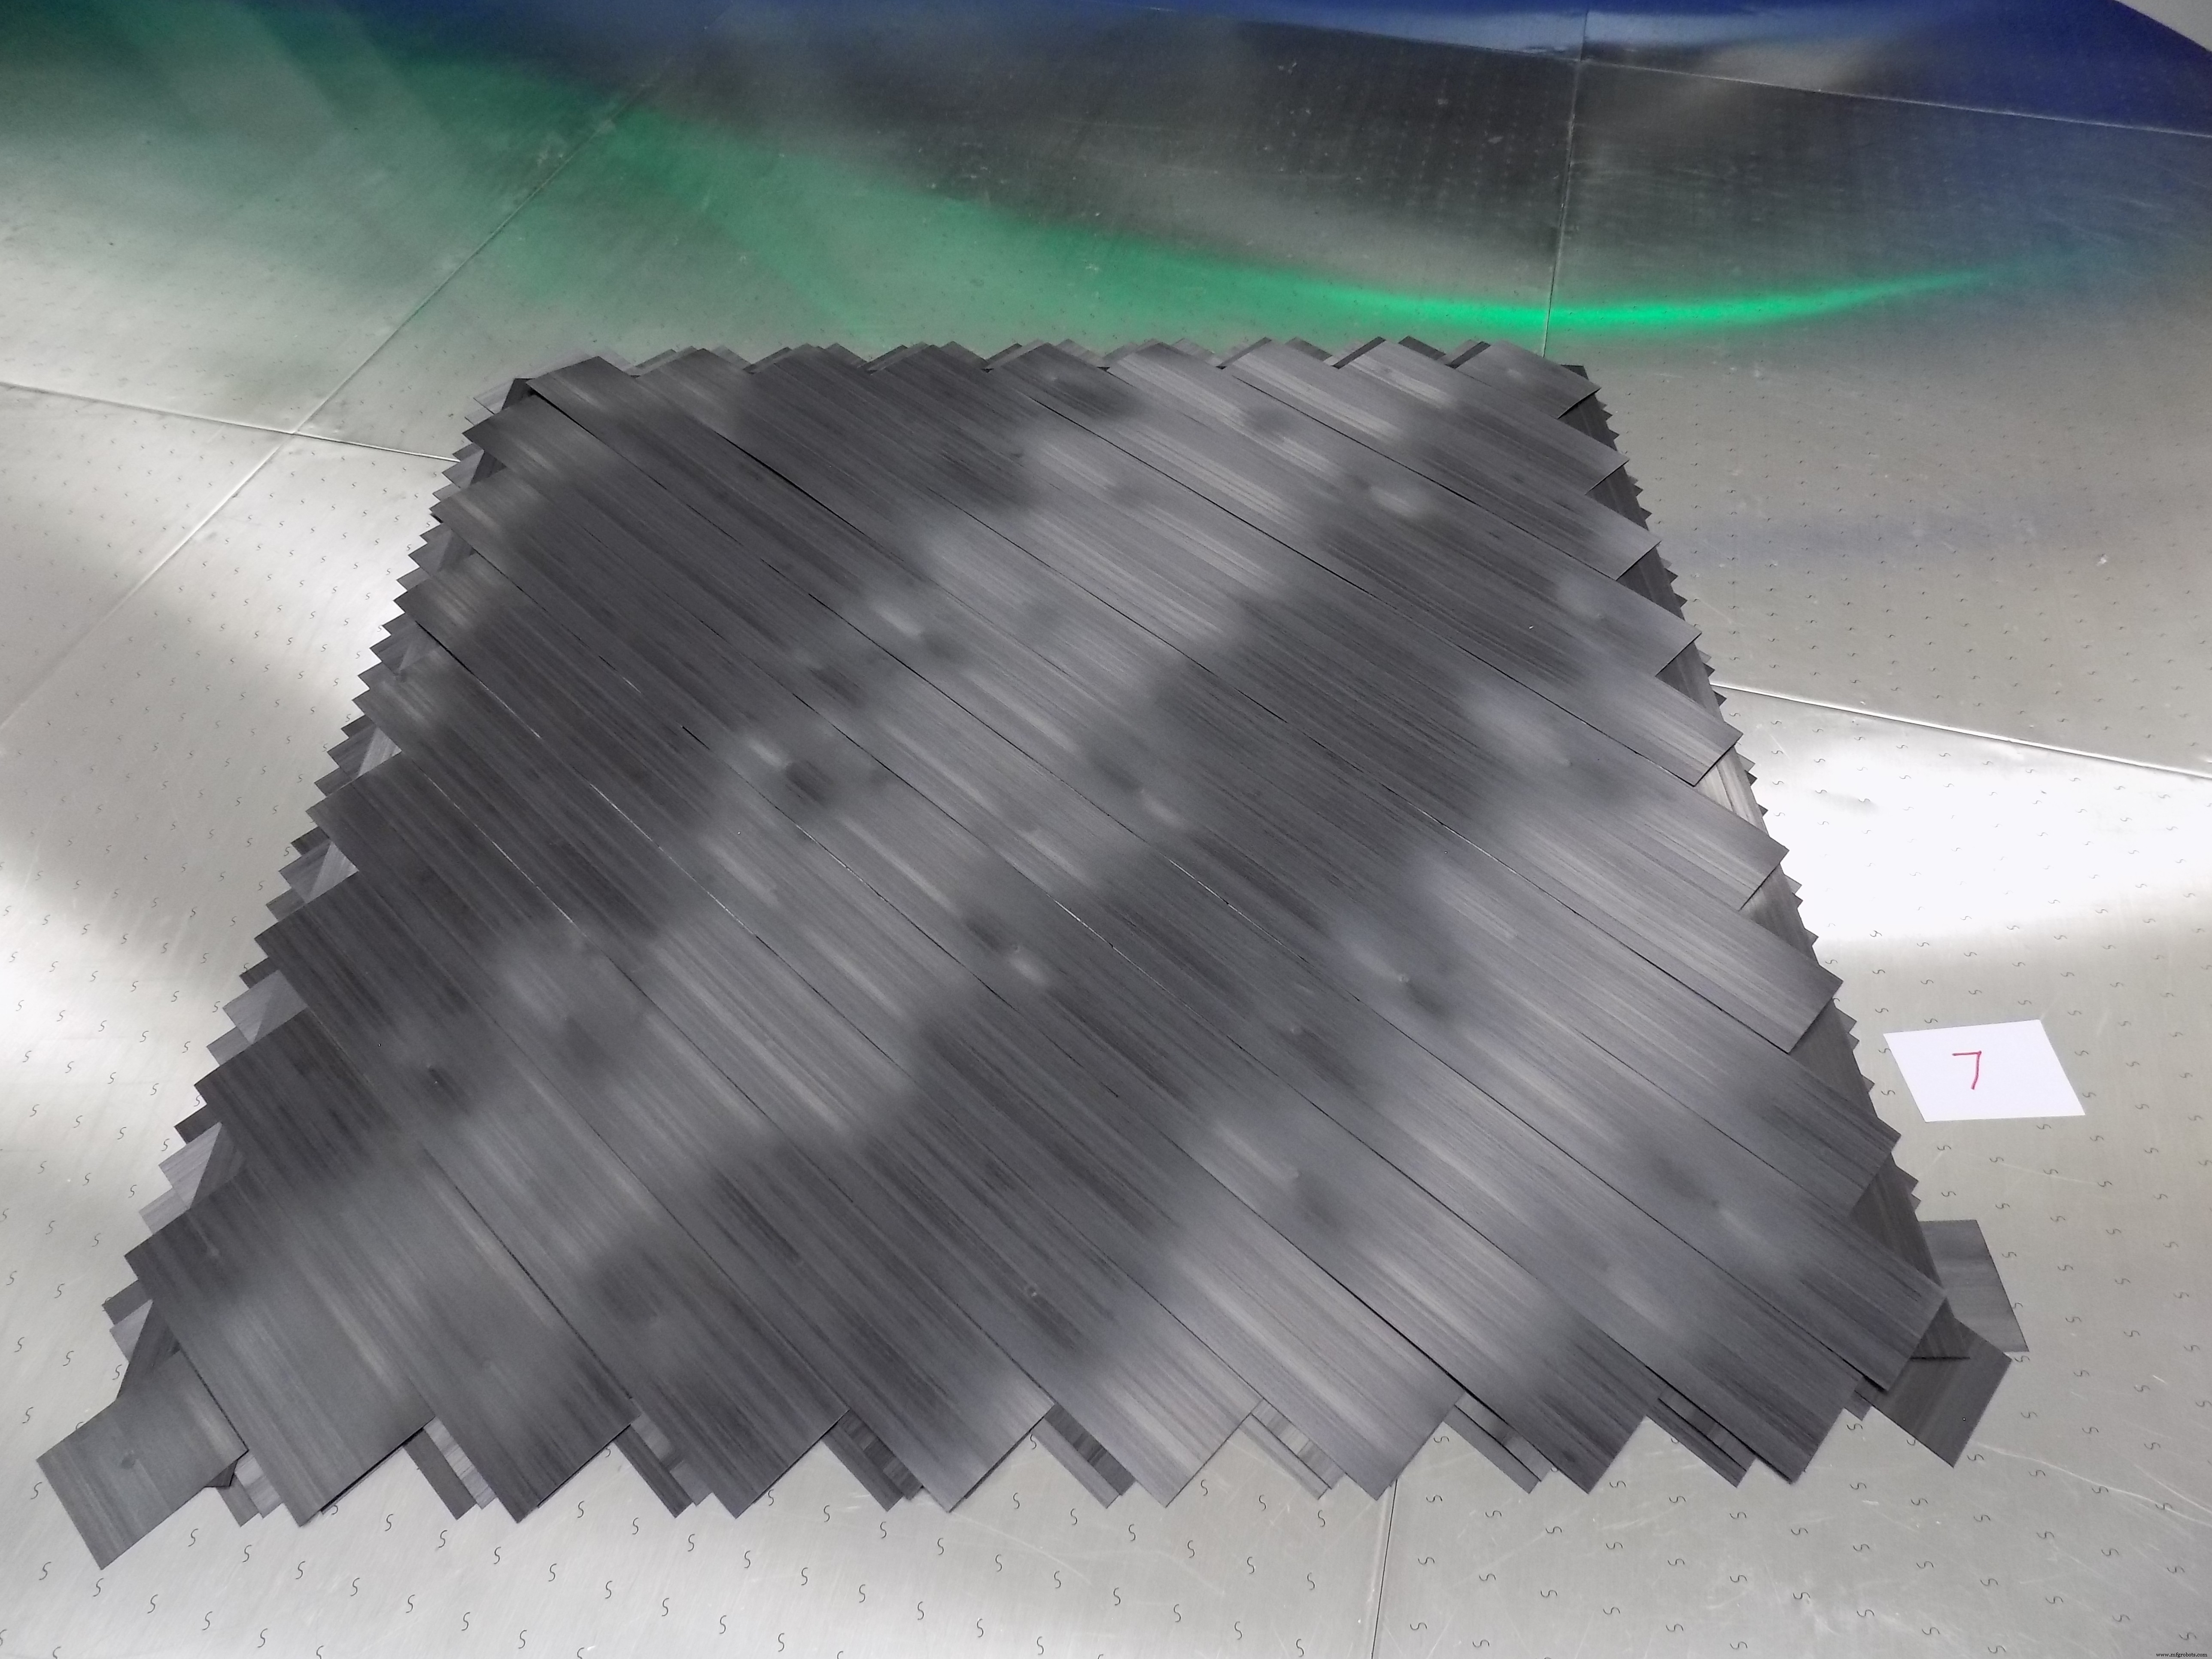
Langkah 1. Sistem penempatan pita otomatis Dieffenbacher Fiberforge 2000 menghasilkan blank laminat yang disesuaikan.
Pertama, pita serat karbon/PAEK ditempatkan dalam blank yang disesuaikan menggunakan sistem penempatan pita Dieffenbacher (Eppingen, Jerman) Fiberforge 2000. "Mesin ini saat ini salah satu sistem penempatan pita tercepat di dunia," mengakui Sourkes. Dilengkapi dengan robot untuk memuat dan memuat ulang gulungan pita, sehingga dapat berjalan tanpa henti, meminimalkan waktu sentuh manual. Layup dirancang sehingga celah antara pita diminimalkan. Setiap ply blank yang disesuaikan B bracket diperiksa sebelum ply berikutnya ditempatkan. Proses dilakukan di area yang dikontrol lingkungan untuk meminimalkan potensi objek dan puing asing (FOD).
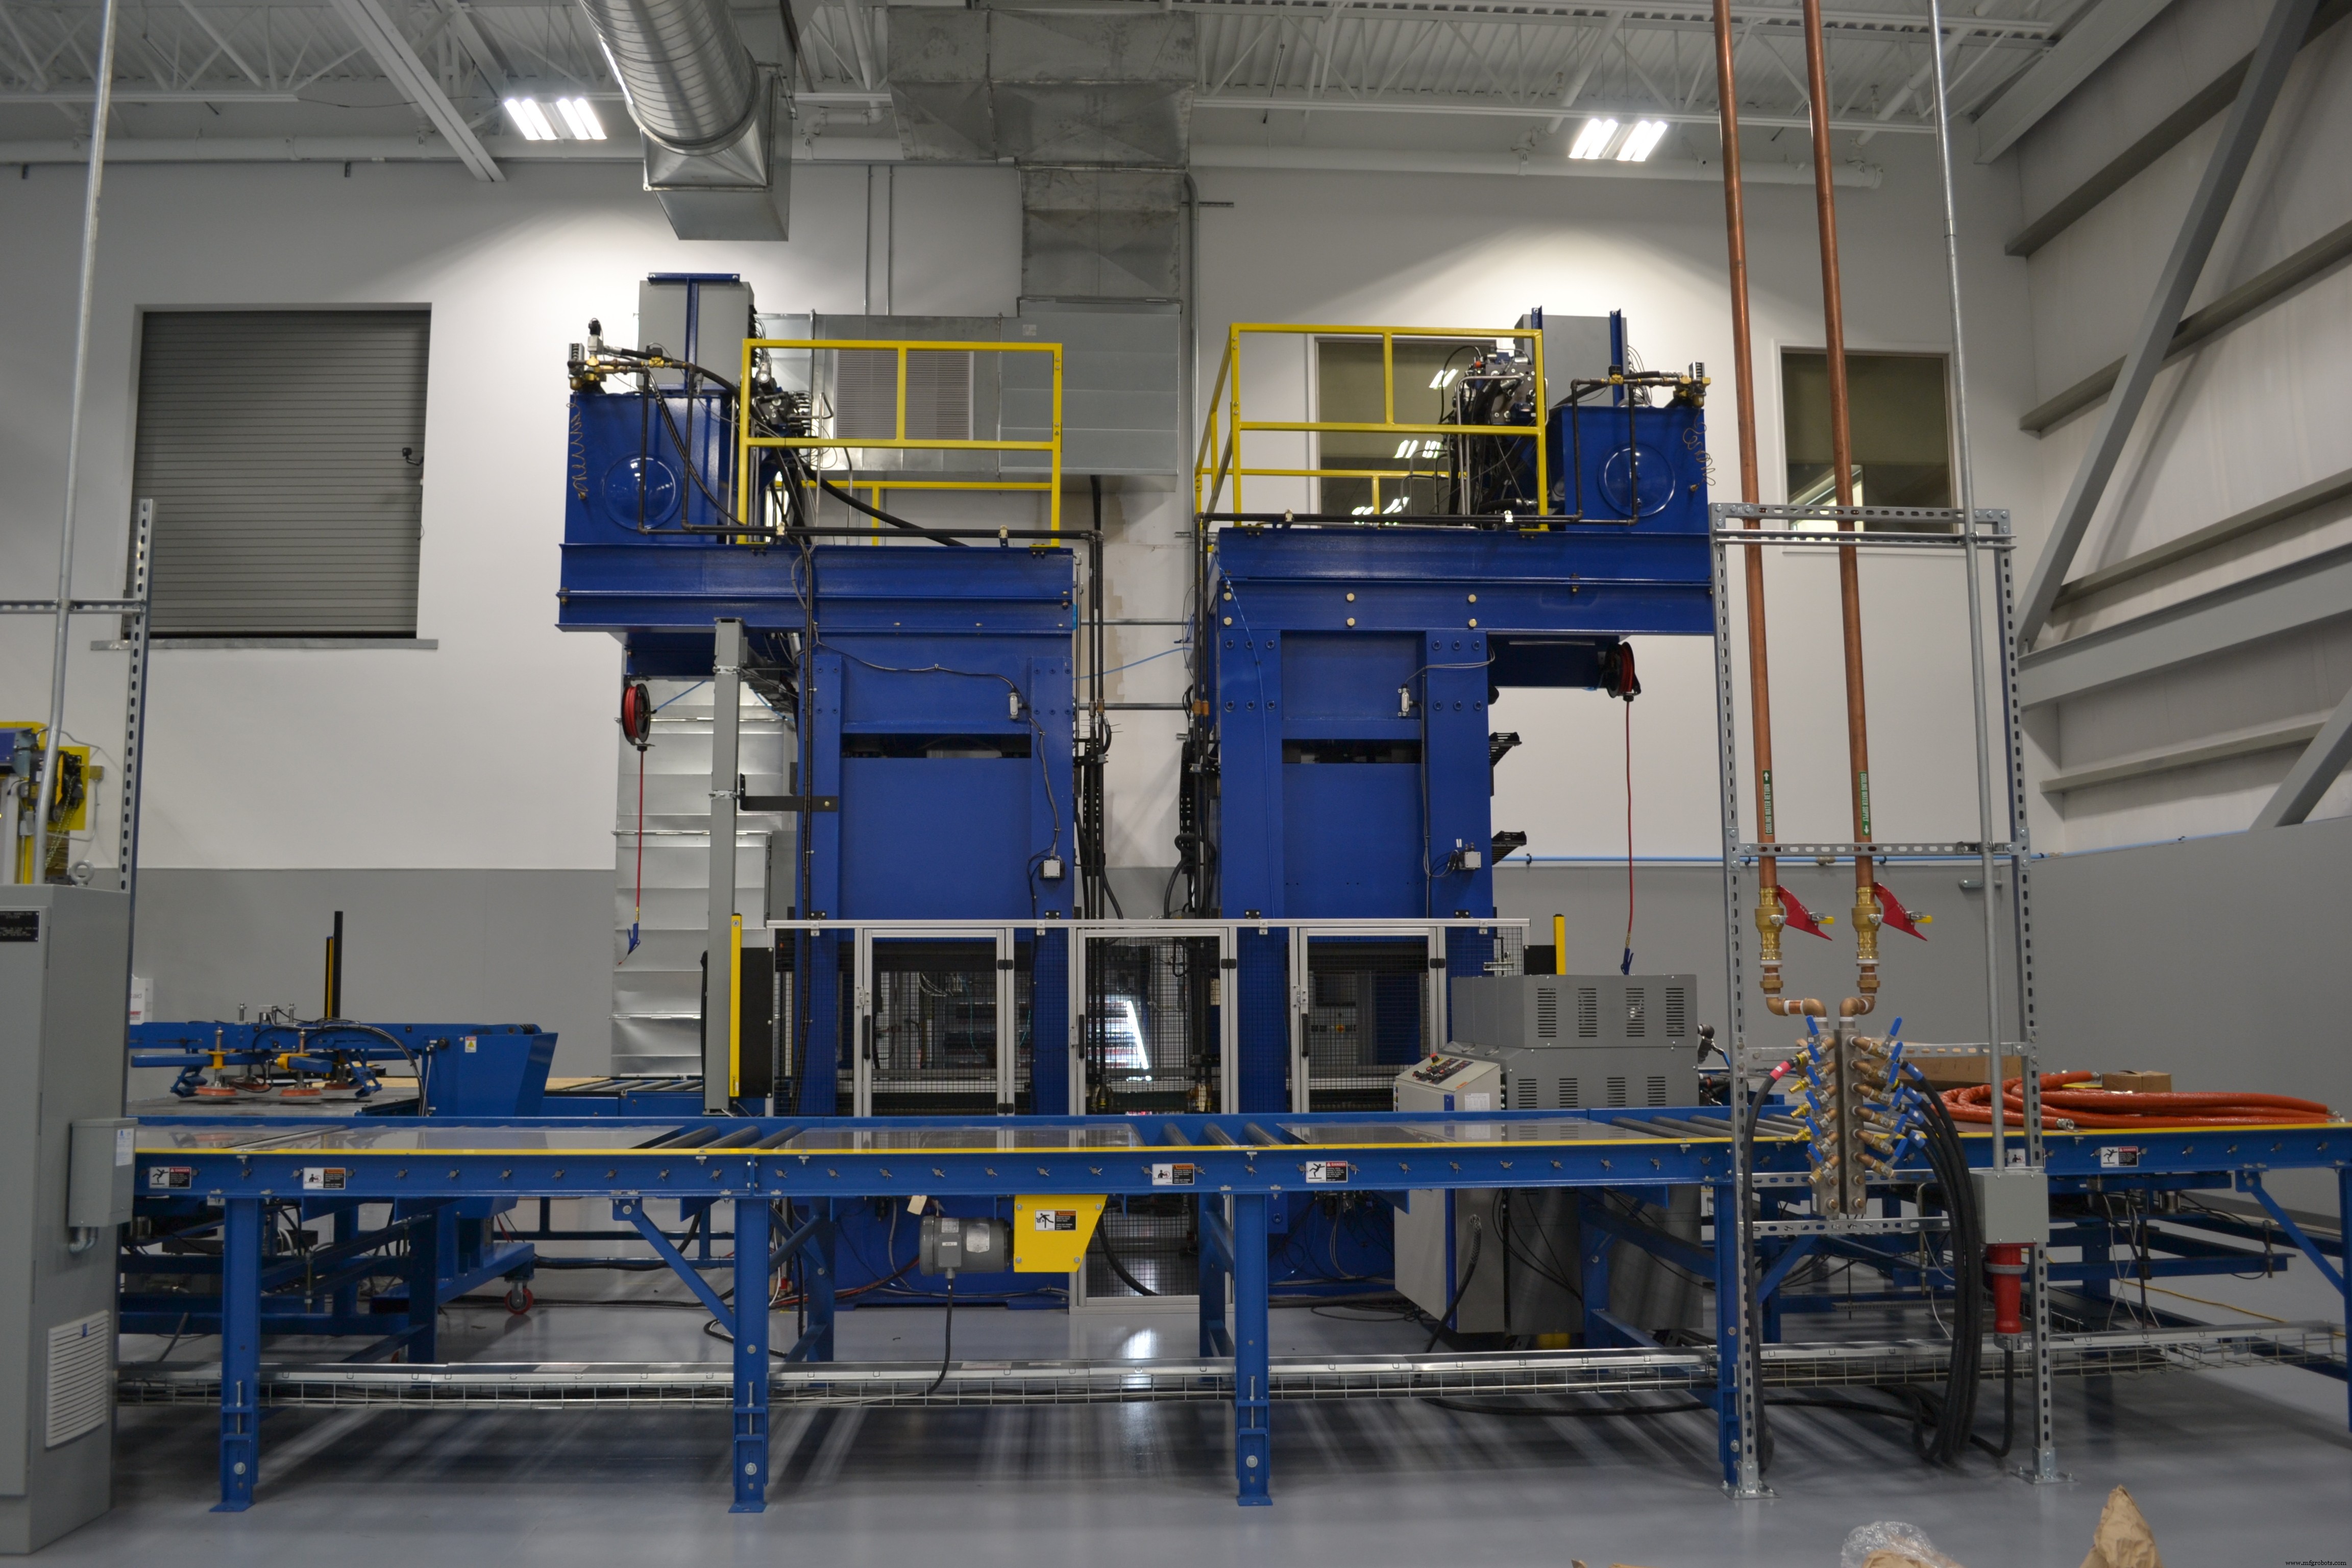
Blank yang disesuaikan kemudian dikonsolidasikan dalam sel otomatis khusus yang memerlukan penanganan manual minimal untuk memuat dan membongkar laminat. Dalam sel, platins panas yang cocok press-konsolidasikan panel, menghilangkan void. Platins dingin yang cocok kemudian mendinginkan panel. Dua set platins, yang dipertahankan pada suhu, jauh lebih efisien dibandingkan press statis dengan satu set platins. "Hasilnya adalah waktu siklus yang drastis dikurangi yang diukur dalam menit versus jam," ujar Sourkes.
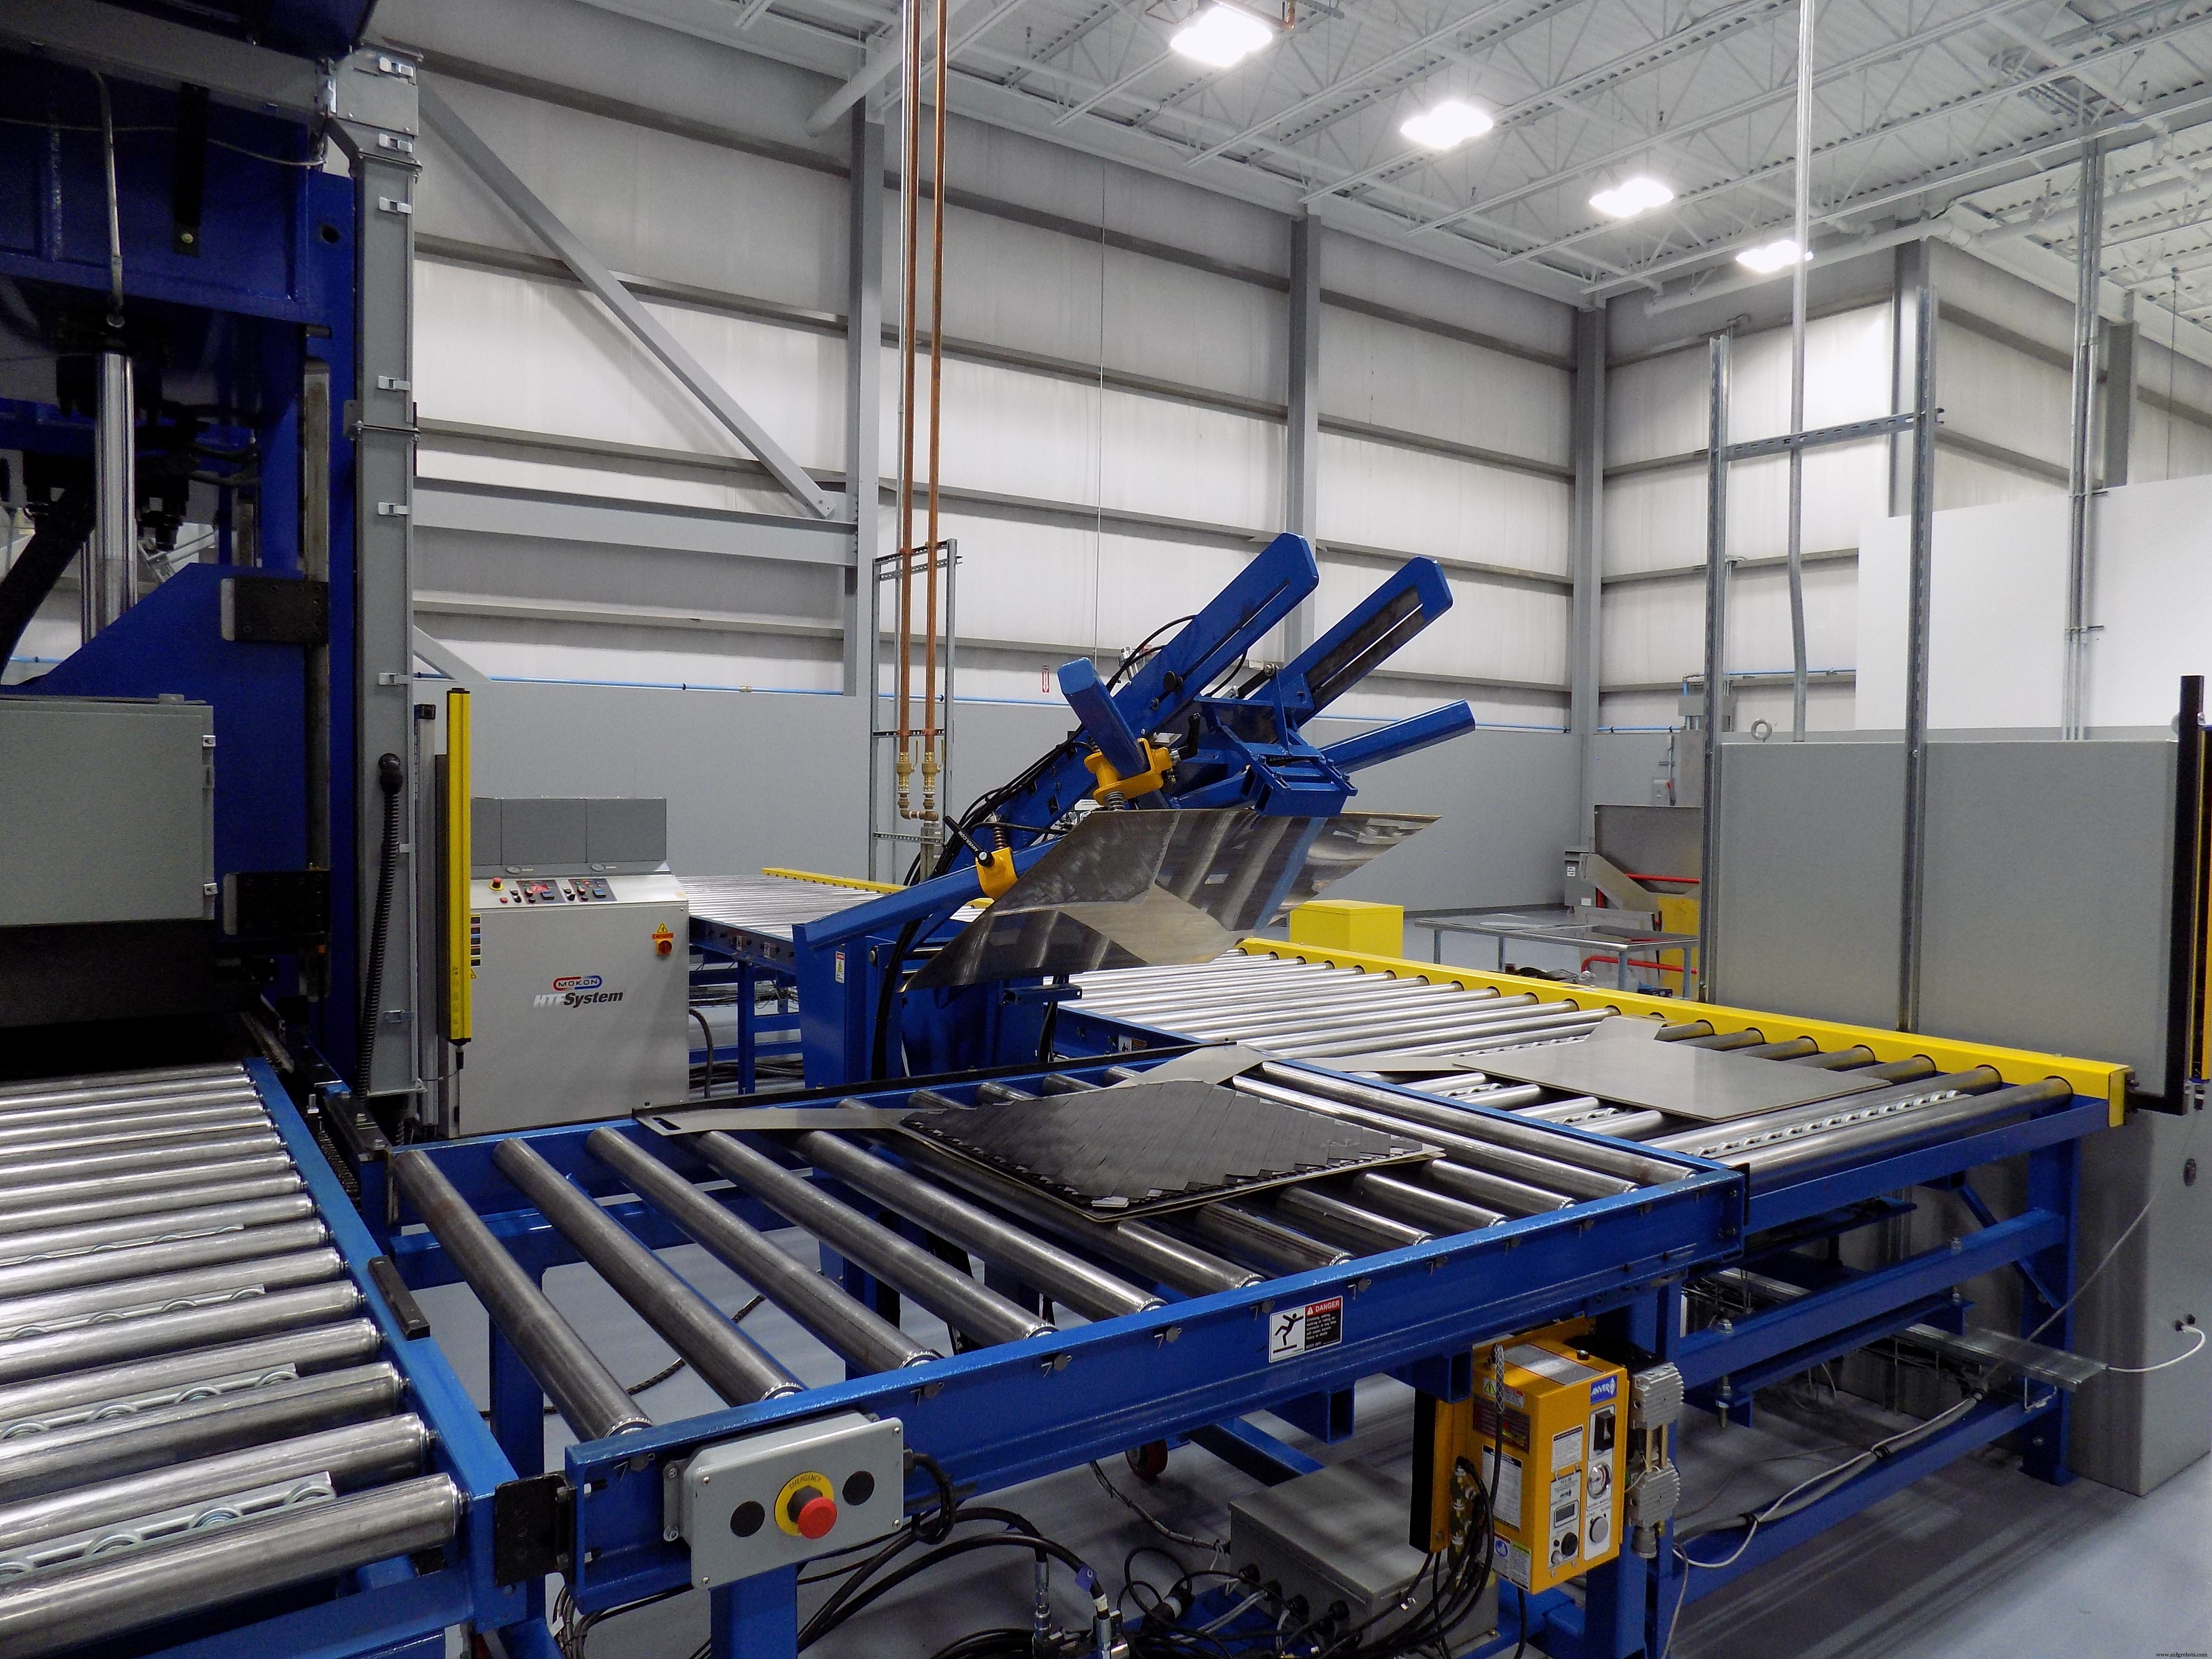
Langkah 2. Blank yang disesuaikan dikonsolidasikan dalam sel konsolidasi otomatis khusus, yang memiliki dua set platins yang dipertahankan pada suhu (satu panas, satu dingin) untuk mempercepat langkah ini.
Preform laminat yang dikonsolidasikan kemudian diproses lebih lanjut dalam sel kerja milik untuk membentuk bentuk utama bracket (Langkah 3). Insert serat karbon/PAEK akhir kemudian dipotong dari blank yang terbentuk menggunakan pemotong air-jet Flow International (Kent, Wash., AS) (Langkah 4)
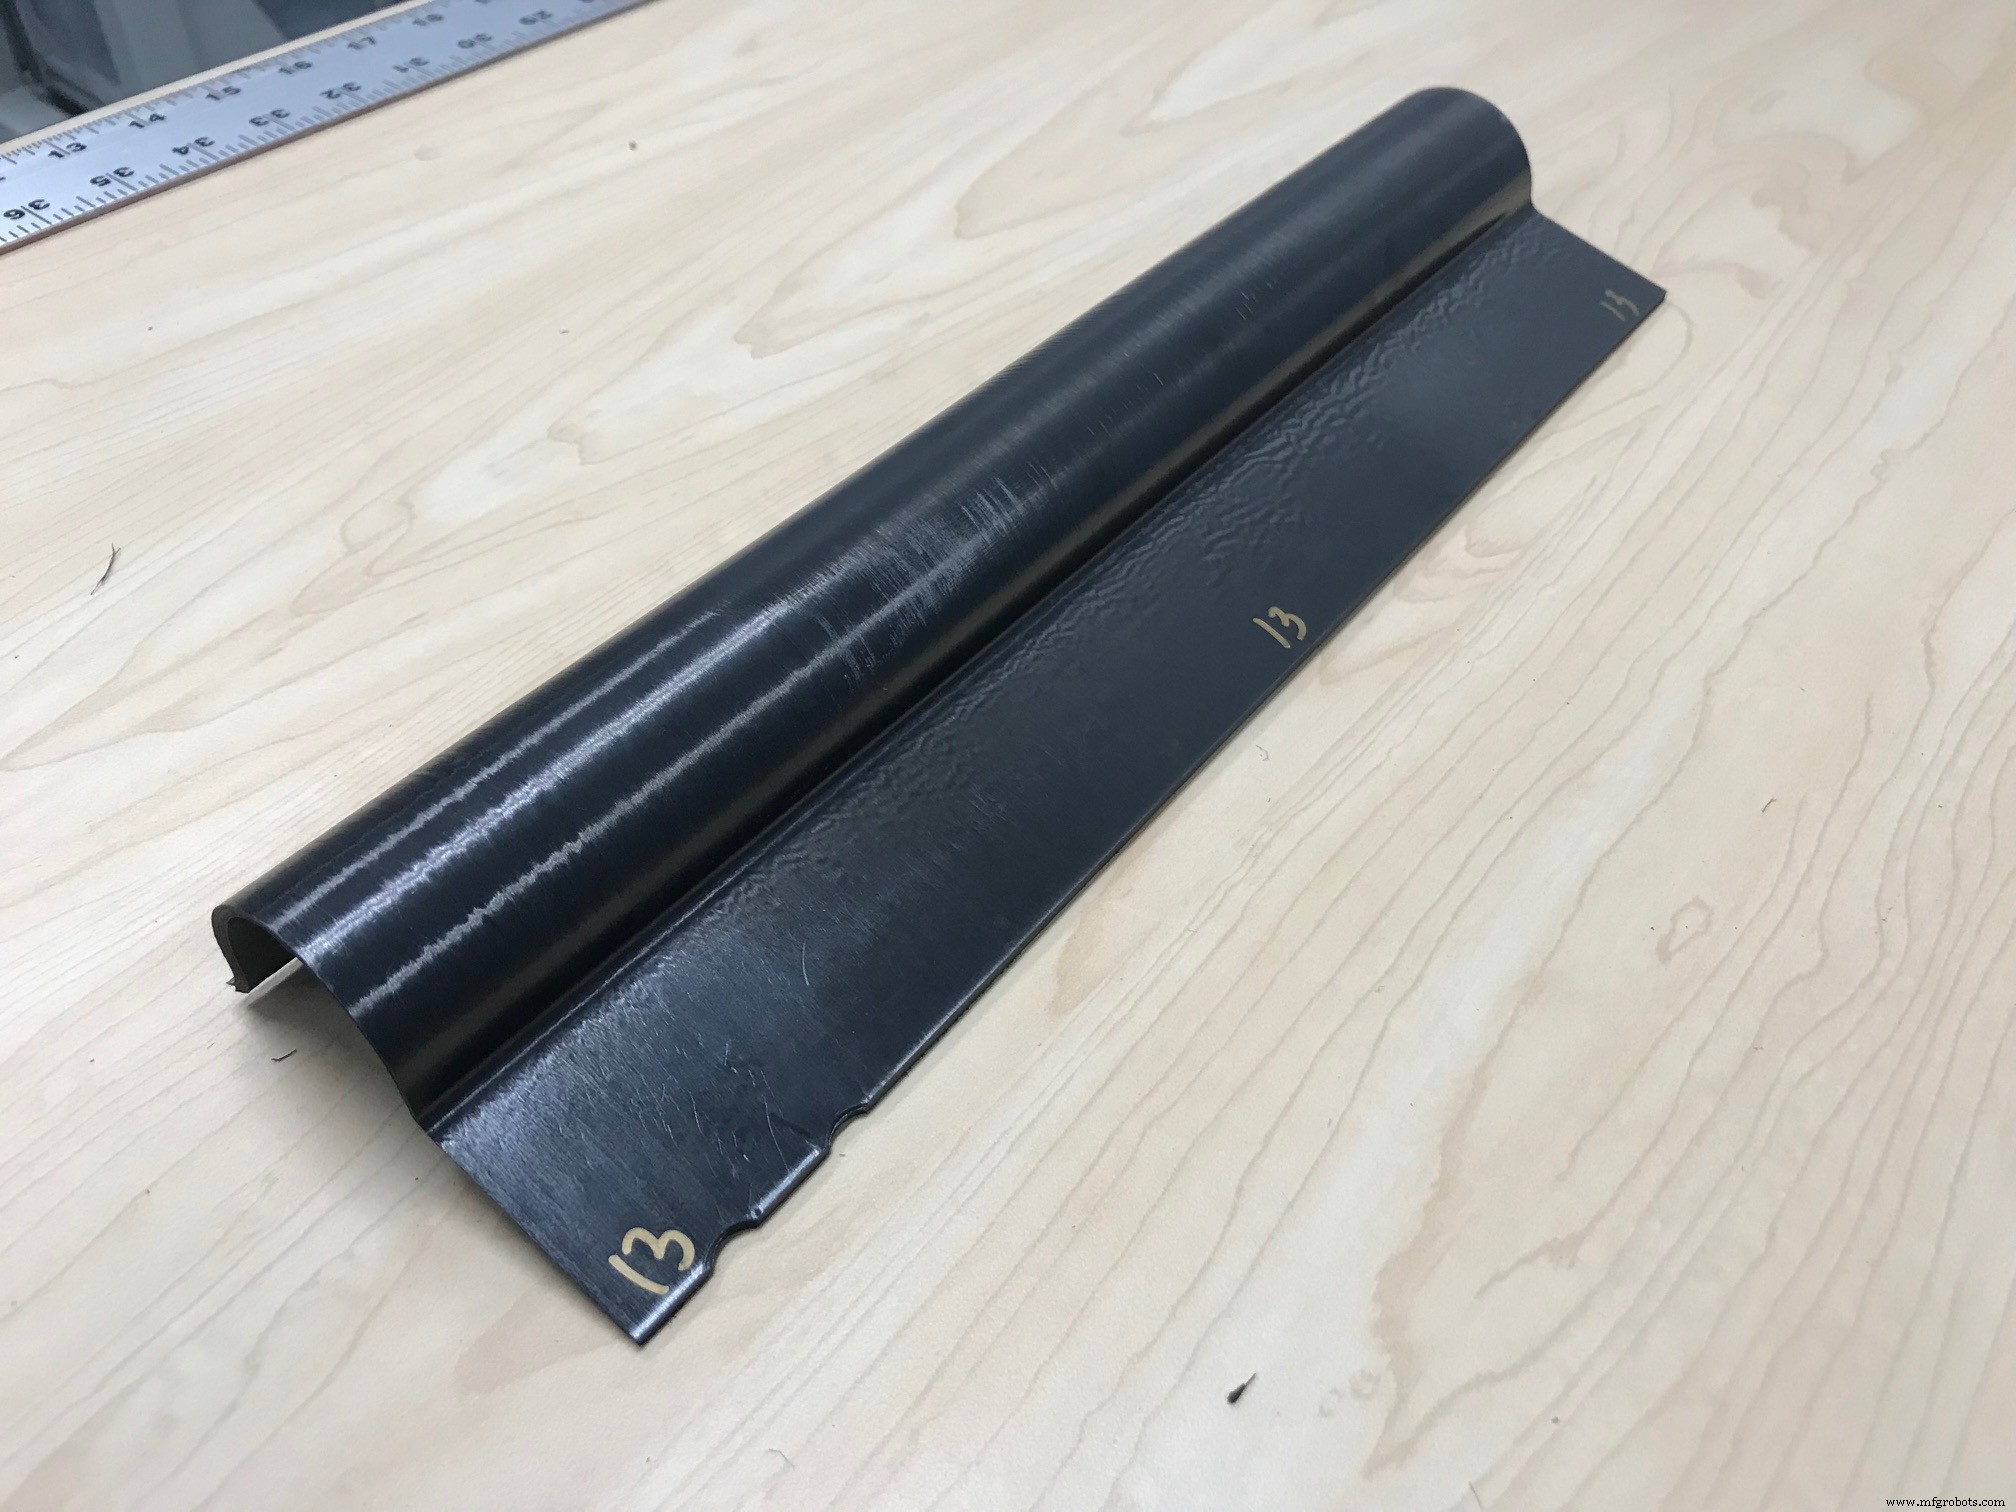
Langkah 3. Sel kerja milik membentuk bentuk utama bracket.
Dalam menentukan ukuran blank yang disesuaikan, Sourkes menandatangani bahwa tradeoff harus dipertimbangkan untuk setiap proyek. "Kami dapat menyesuaikan ukuran laminat sehingga kami dapat mengeluarkan tiga atau empat persegi panjang dari satu blank persegi. Dengan menempatkan blank sebesar mungkin, kemudian memotongnya menjadi preform, Anda memaksimalkan rasio beli-ke-terbang; tetapi memotong preform berarti lebih banyak waktu untuk operasi pemotong air-jet." Dalam proyek B bracket, setiap laminat yang dikonsolidasikan dipotong menjadi beberapa preform
Selanjutnya adalah langkah overmolding, yang dilakukan dengan mesin injeksi suhu tinggi Engel (Schwertberg, Austria) (Langkah 5). Insert ditempatkan dalam ruang injeksi yang kemudian diisi dengan PEEK cair. Insert ditempatkan dalam ruang injeksi yang diisi dengan PEEK cair, yang melelehkan lapis atas laminat VICTREX AE 250 untuk menciptakan komponen yang melelehkan kuat.
Jika diperlukan, komponen diselesaikan melalui pemesinan ke bentuk net. "Sementara tujuan kami adalah molding bagian near-net," mengakui Sourkes, "seringkali beberapa tingkat pemesinan minimal yang diperlukan setelahnya untuk membersihkan geometri proses." Pemesinan dapat dilakukan dengan pemotong air-jet atau pemesinan CNC.
Hasil yang membuka jalan baru
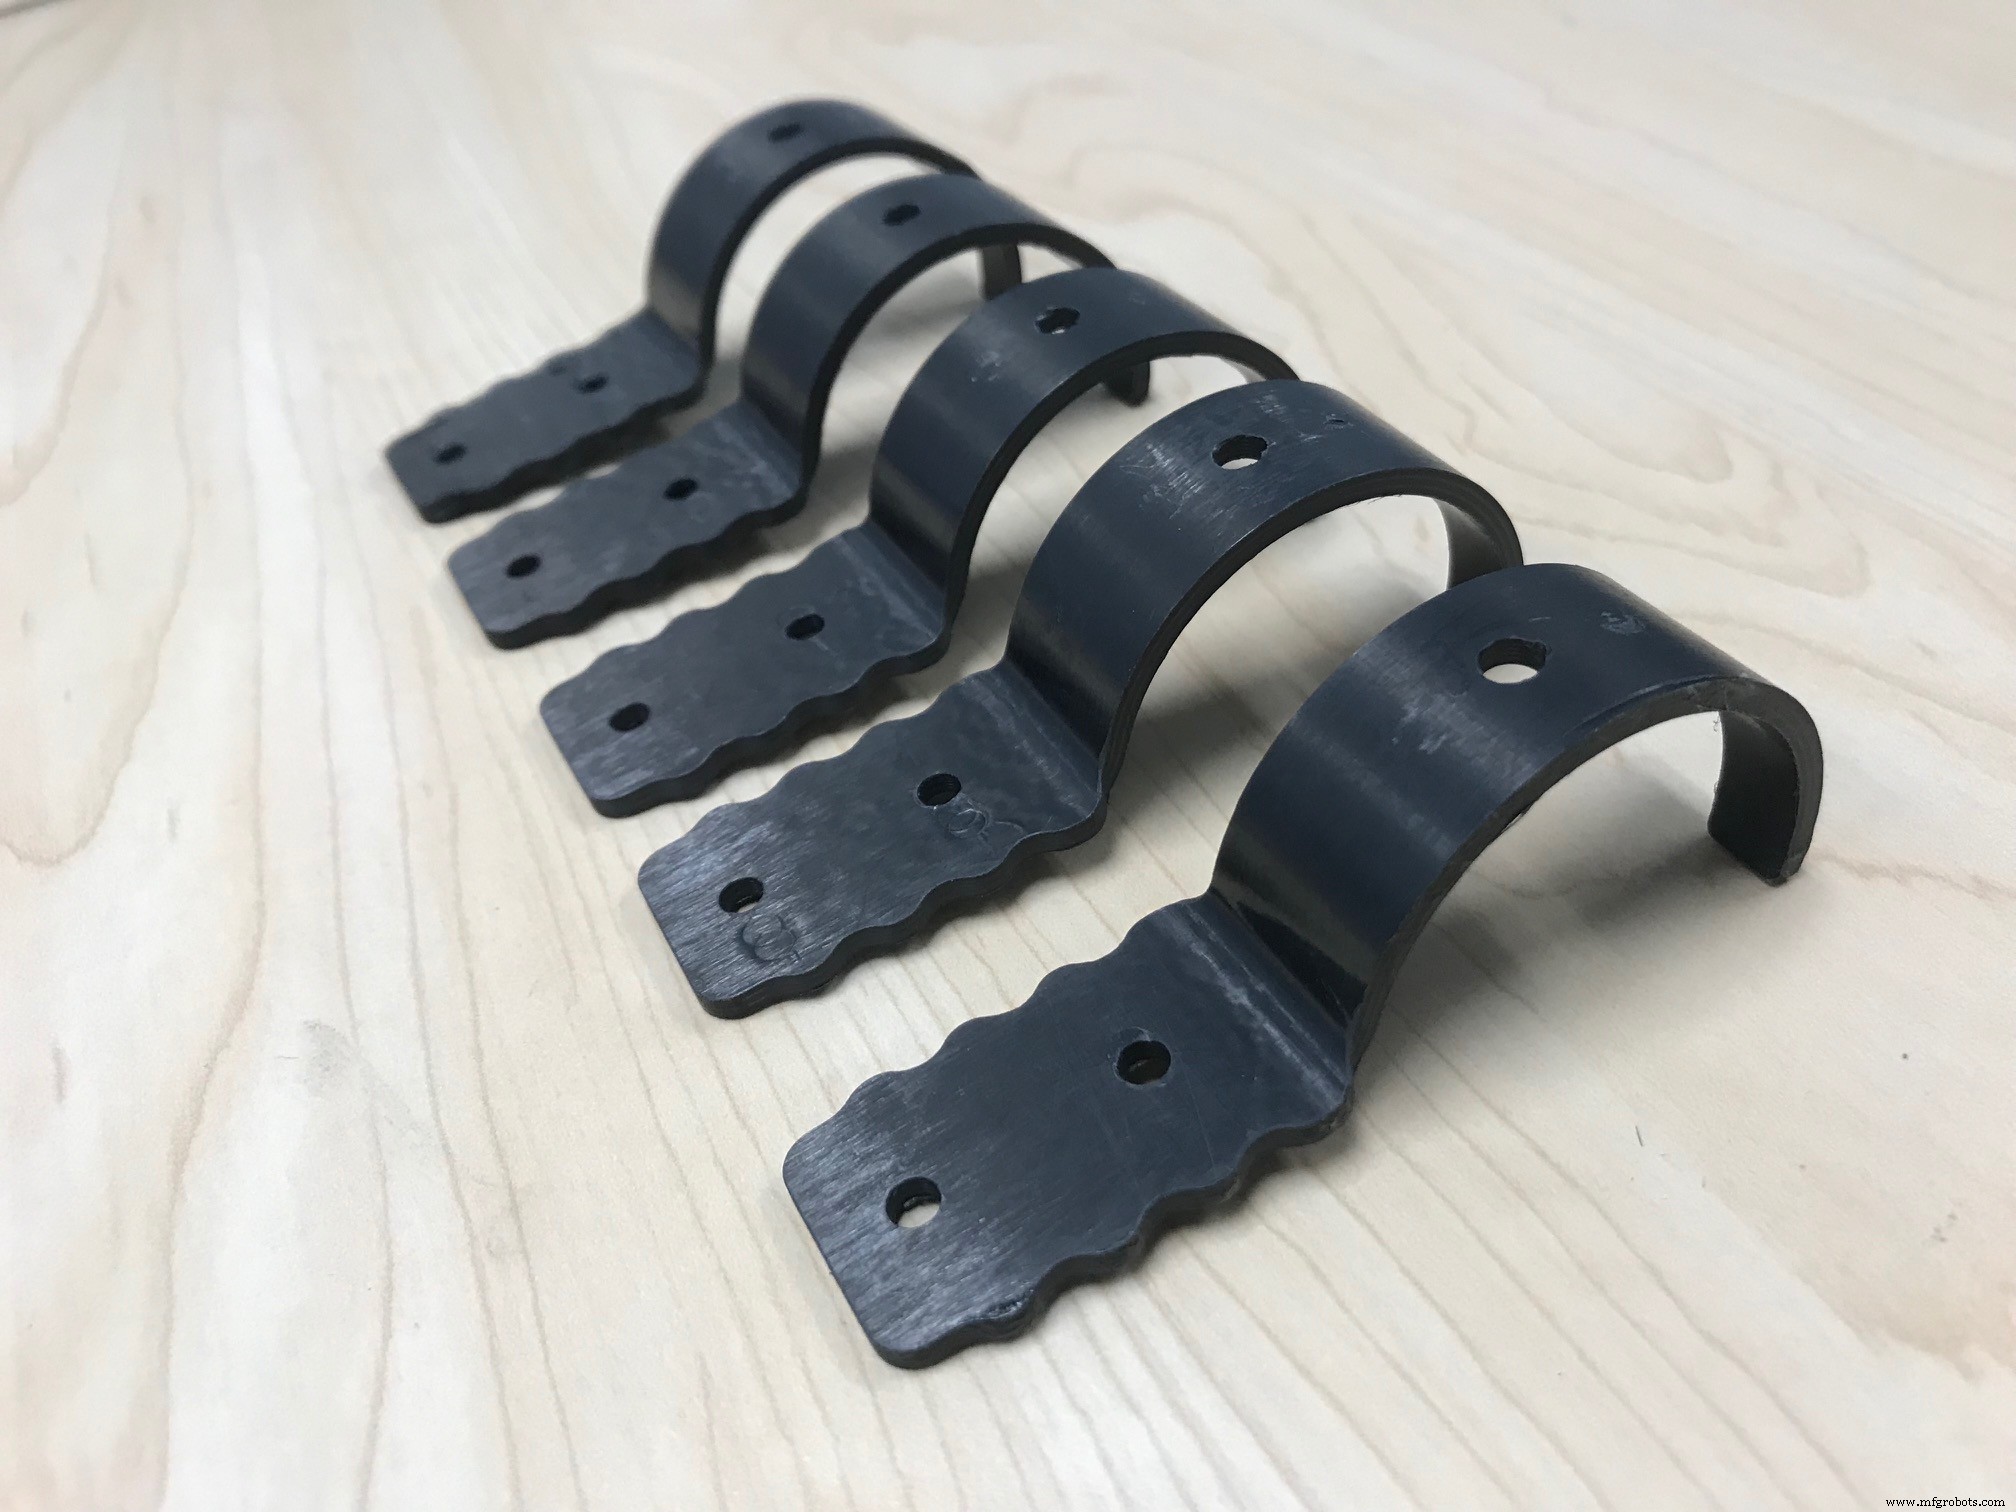
Langkah 4. Pemotong air-jet Flow International memotong insert serat karbon/PAEK dari blank yang terbentuk. Dua insert digunakan dalam setiap bracket.
Dalam manufaktur bracket SFS intec, proses overmolding hibrida TxV mencapai waktu siklus tiga menit, dan rasio beli-ke-terbang 1.06:1. "Ini adalah penggunaan bahan yang efisien dan proses manufaktur yang cepat yang memungkinkan kami memproduksi bagian komposit termoplastik bernilai tambah, dan yang memungkinkan pengurangan biaya sistem dibandingkan desain logam yang ada," menekankan Sourkes. "Secara efektif kami mengganti bahan baku yang lebih murah dengan rasio beli-ke-terbang yang tinggi dan waktu pemrosesan yang signifikan dengan solusi bahan yang dirancang dengan baik." Hasilnya adalah penghematan bobot dalam rentang 30 hingga 40% dan penghematan biaya dalam rentang 20 hingga 30% dalam penggantian yang sebanding, yaitu bagian pengganti yang mengikuti spesifikasi geometris dan operasional yang sama dengan komponen yang ada. "Penghematan bobot khususnya dapat sebesar 60% ketika kami diberikan kesempatan untuk meredesain sistem bagian sepenuhnya," katanya.
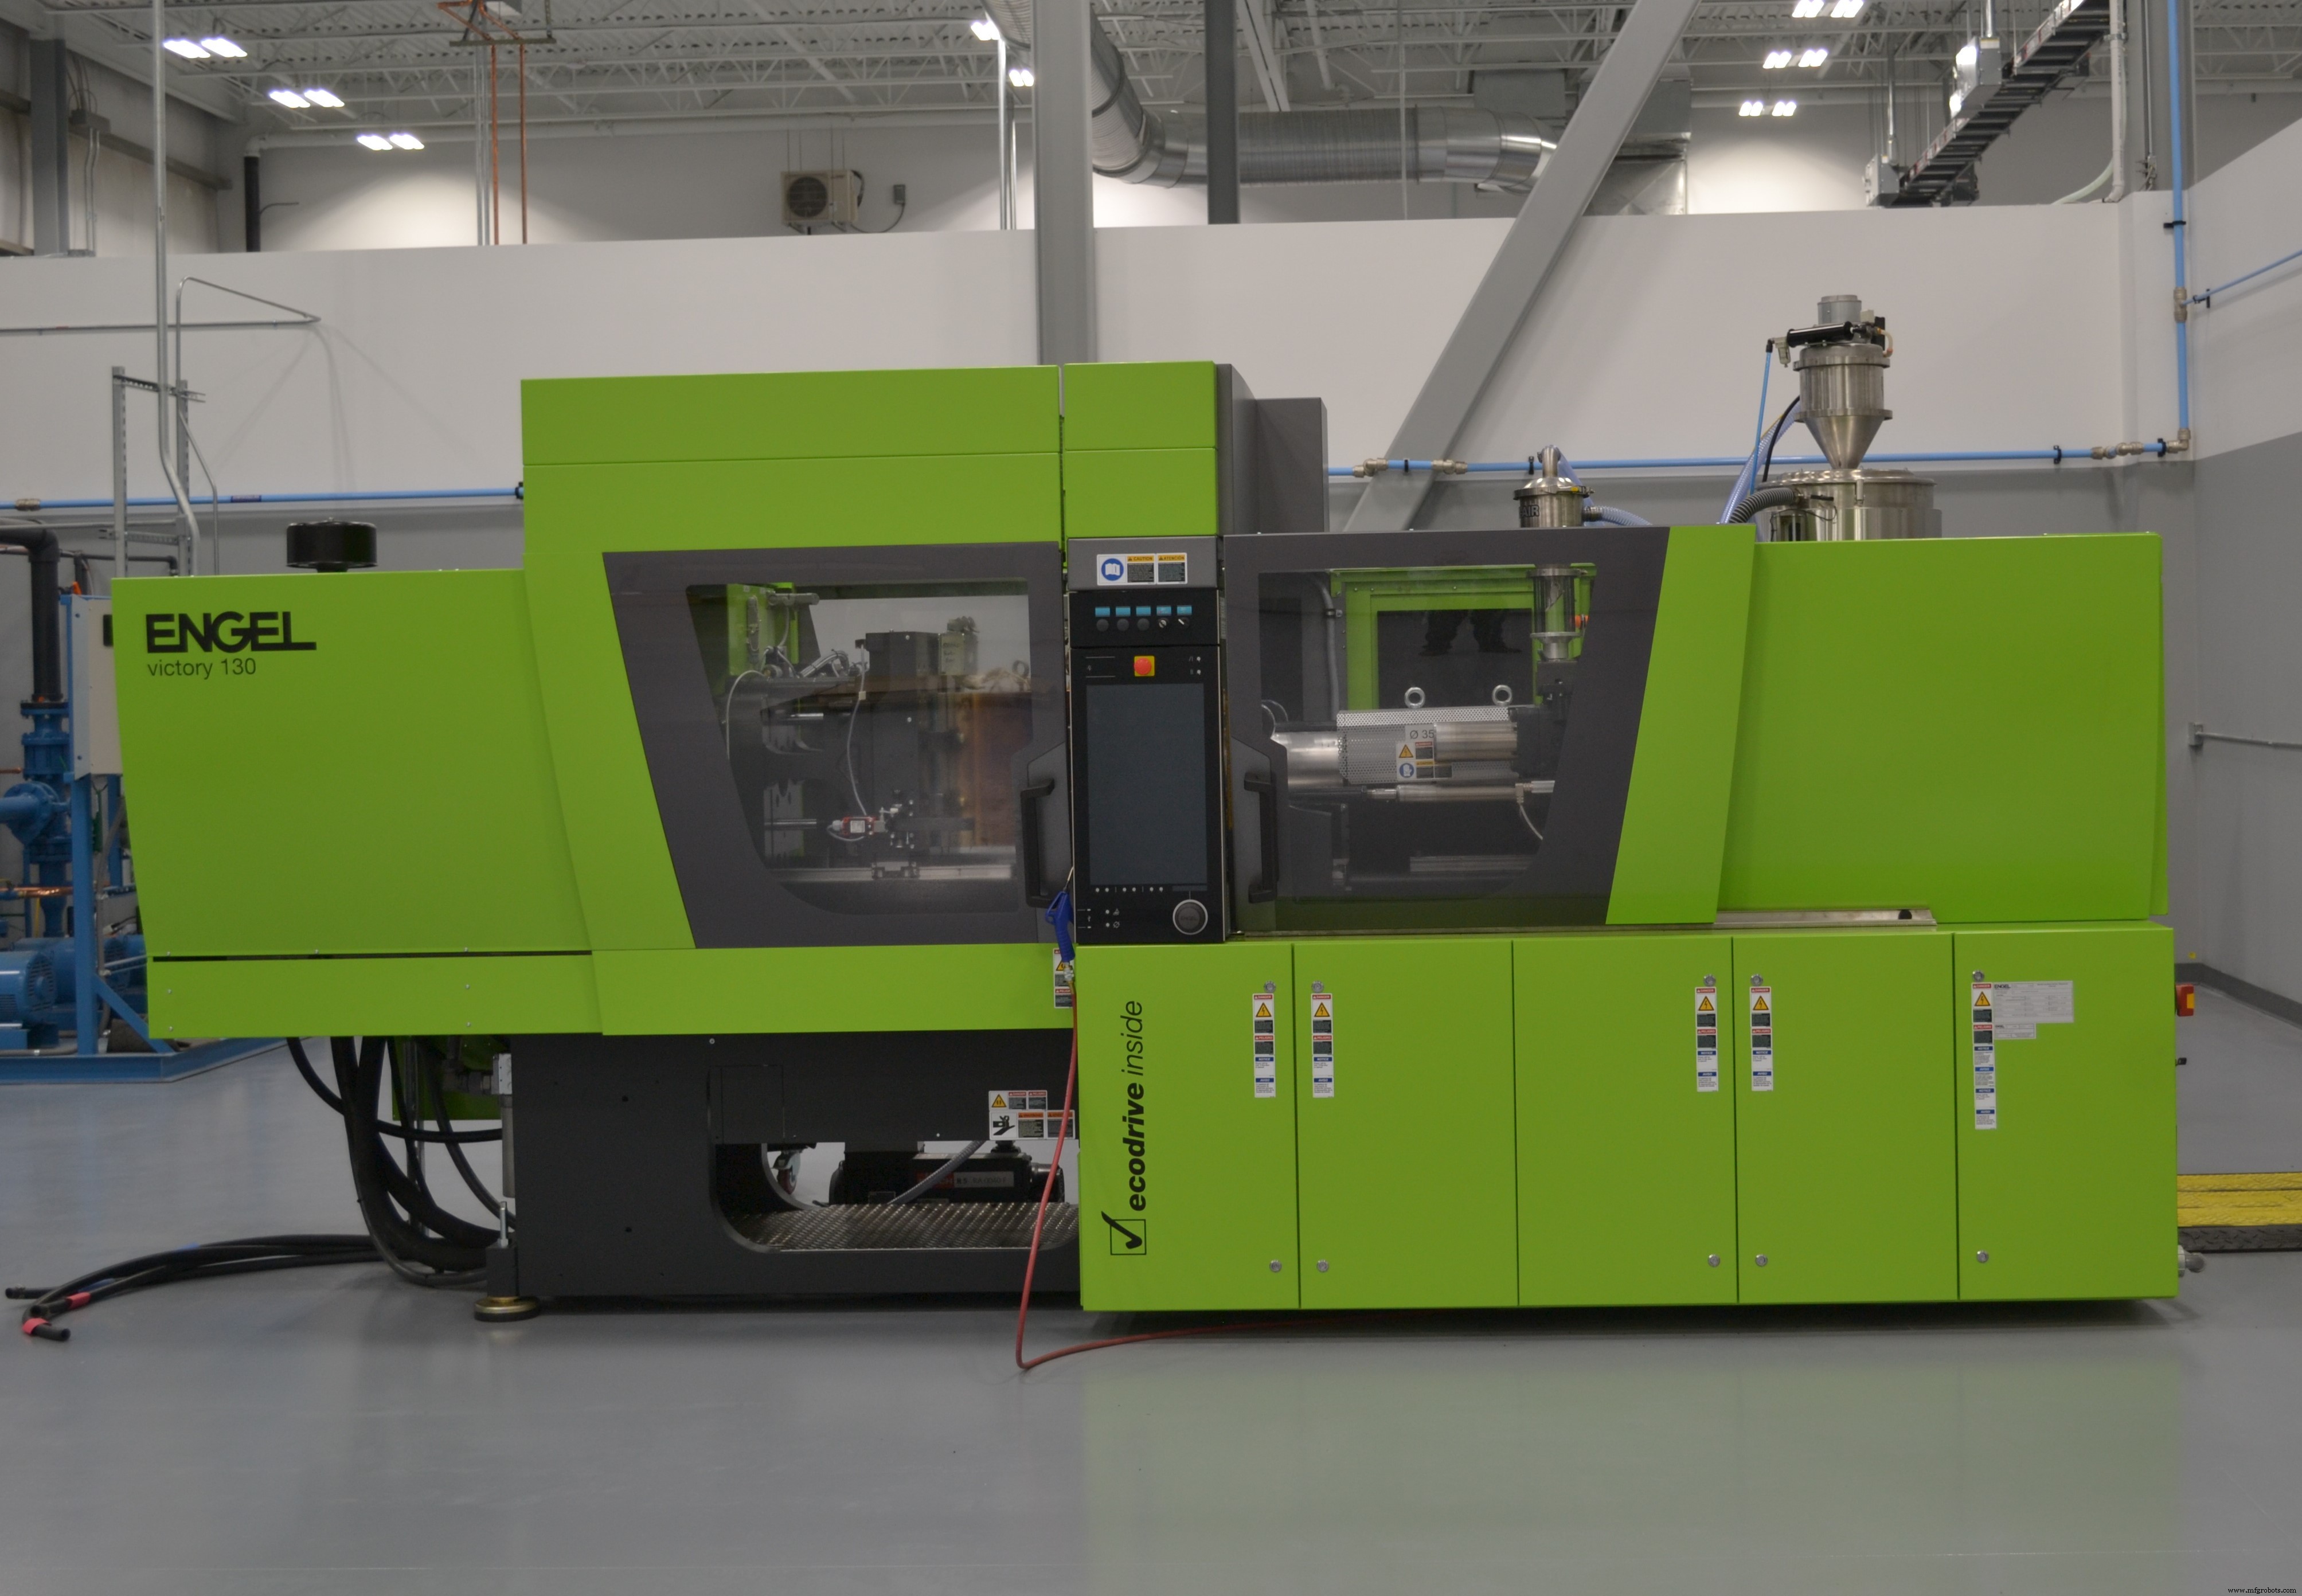
Langkah 5. Mesin injeksi Engel yang dioptimalkan untuk overmolding hibrida PEEK menyelesaikan bagian komposit dengan overmolding insert.
Bracket serat karbon/PAEK/PEEK juga telah mengurangi jumlah bagian: TxV dan SFS setuju untuk injeksi overmold hidung spreader di bawah bagian dalam operasi yang sama yang digunakan untuk mengaktifkan dan menambahkan fitur lain. Sebelumnya, hidung spreader terbuat dari PEEK dan kemudian dipegang oleh dua rebus. Dengan demikian, konsolidasi menghasilkan pengurangan jumlah bagian dan eliminasi langkah rangkaian.
Keahlian dari dua perusahaan yang meluncurkan TxV tanpa ragukan telah mengaktifkan keberhasilan overmolding hibrida. Sourkes menjelaskan bahwa, setelah mengembangkan bahan dan teknologi pemrosesan PAEK, Victrex pertama kali menjelajahi peluang dengan mitra bisnis yang ada. "Namun, perusahaan dengan keahlian injeksi tidak memiliki keahlian untuk bekerja dengan komposit terjamin serat berkelanjutan, dan sebaliknya." Victrex dan Tri-Mack bekerjasama selama beberapa tahun sebelum membentuk TxV pada 2017 dan membangun pusat excellence polyketone komposit yang dibangun khusus, yang sangat terotomatisasi dan dirancang untuk produksi serial tingkat tinggi.
Ketika diminta untuk membandingkan proses dan hasil TxV dengan pendekatan manufaktur konvensional, Sourkes menandatangani bahwa B bracket tidak dapat diterapkan pada pendekatan manufaktur komposit standar. "Ini akan sangat tantang tanpa memesin bracket dari billet komposit — yang akan melanggar biaya," katanya.
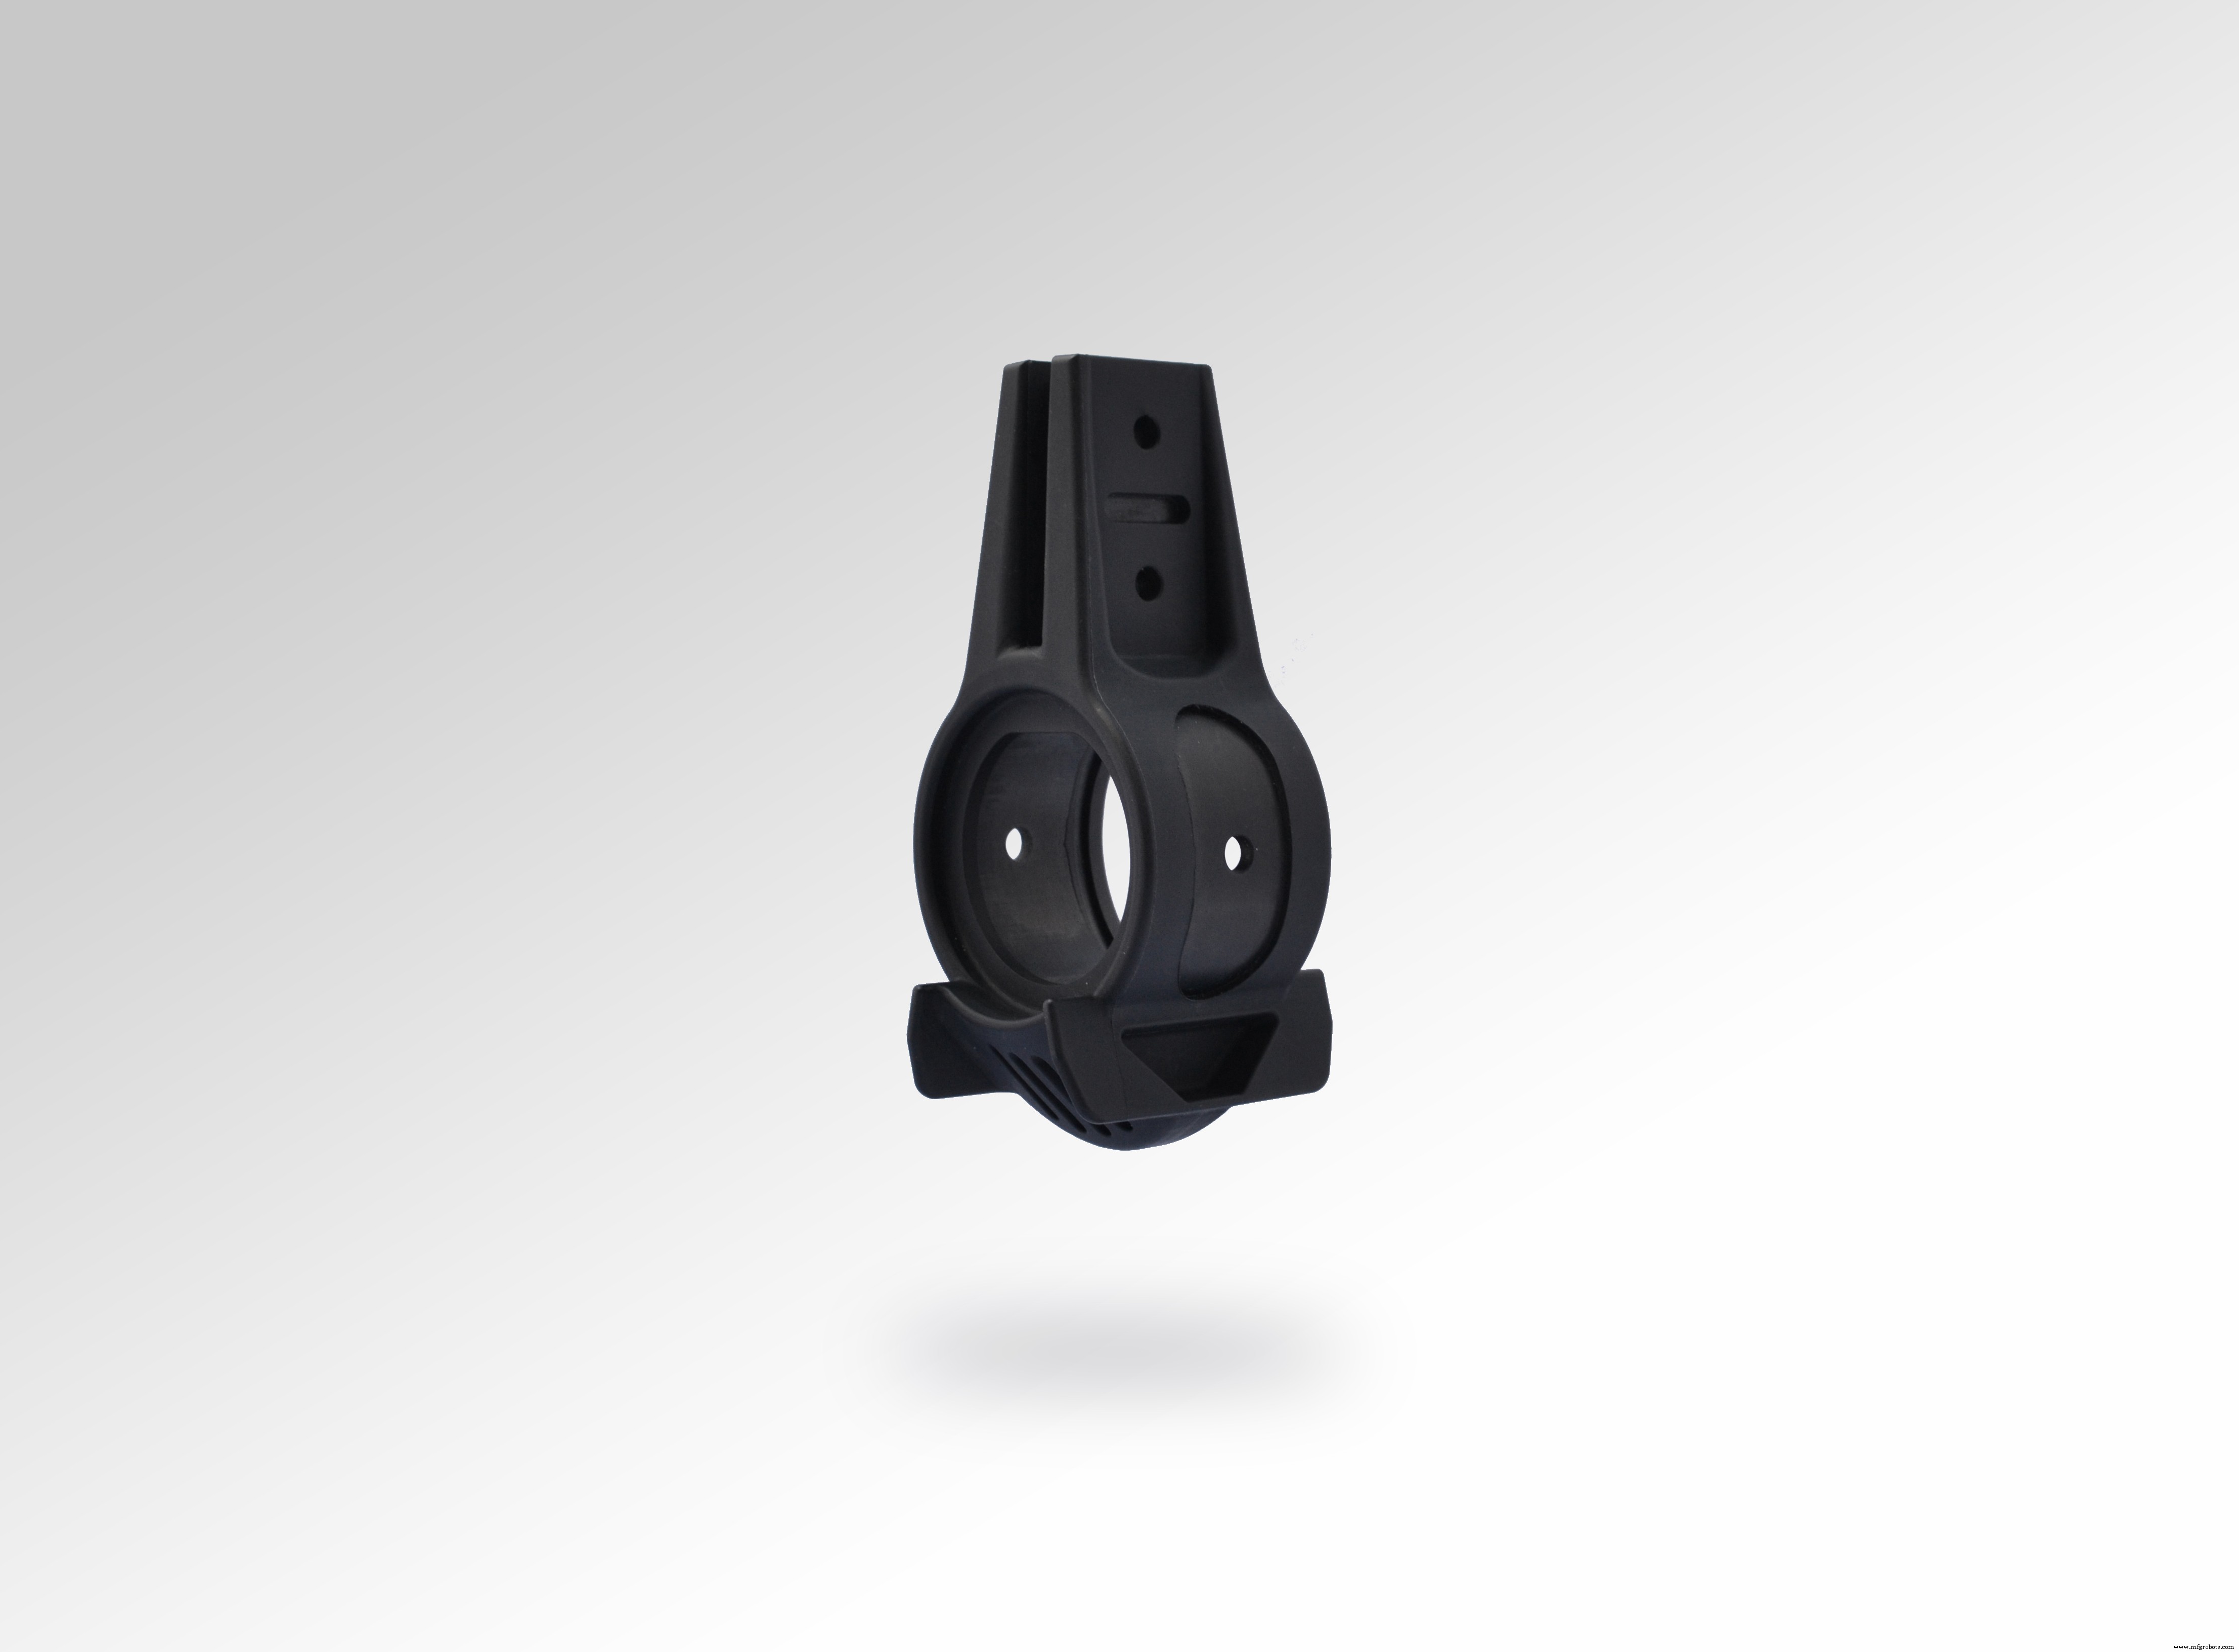
Langkah 6. B bracket akhir diproduksi dengan waktu siklus tiga menit, rasio beli-ke-terbang 1.06:1, dan penghematan bobot 30 hingga 40%.
Kualifikasi kemudian terbang
Memanfaatkan kemampuan SFS intec untuk menjalankan kualifikasi, kedua perusahaan telah melanjutkan dengan sertifikasi melalui "point design," yang berarti hanya geometri bagian tertentu ini yang mendapatkan persetujuan penerbangan. Bagian diproduksi dan dikecualikan pada uji yang tertuang dalam dokumen kualifikasi. "Karena bagian adalah bracket rak overhead, beban operasional cukup mudah dicapai," catat Sourkes. "Namun, persyaratan performa melebihi beban yang umum dan harus mencakup beberapa manouver start dan landing yang ekstrim." Saat CW menutup cetak, paket kualifikasi telah diajukan dan menunggu tanda tangan akhir dari pengawas spesifikasi. TxV dan SFS intec berharap bagian akan terbang awal 2020.
Setelah B bracket kualifikasi, TxV akan meningkatkan ke volume produksi. Sementara perusahaan menggunakan garis overmolding hibrida yang ada untuk memproduksi bracket ini, Sourkes menekankan bahwa perusahaan memiliki mandat ganda — baik untuk membuat bagian dengan teknologi dan untuk mendukung produsen industri yang tertarik dalam mengadopsi teknologi sendiri. Dengan kata lain, produsen komposit dapat mengadopsi teknik manufaktur ini di fasilitas mereka sendiri.
Bracket komposit seperti produk SFS intec memiliki potensi untuk mengambil pasar yang cukup besar untuk jenis komponen ini. Pesawat komersial menggunakan ribuan bracket dan lampiran sistem, berkontribusi pada biaya dan bobot yang signifikan terhadap pesawat keseluruhan. "Kami yakin bahwa komponen komposit termoplastik akan memainkan peran yang semakin besar dalam manufaktur pesawat," mengantisipasi Costabel.



