MMF #5: Menguasai Penggabungan Komponen dalam Bagian 3D‑Printed dengan Printer Markforged
Markforged Mechanical Features (MMF) adalah seri posting yang menguraikan praktik terbaik yang terbukti untuk merancang komponen teknik konvensional dan fitur mekanis yang dioptimalkan untuk pencetakan 3D terkuat komposit pada mesin Markforged.
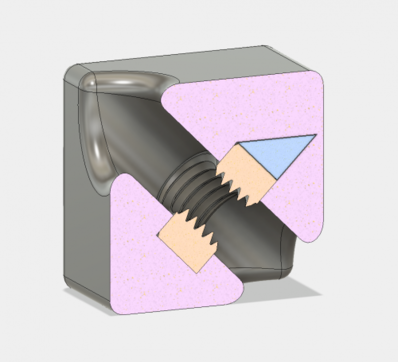
Minggu lalu kami menunjukkan bagaimana mencetak baut di atas dapat membuat koneksi yang kokoh pada bagian kekuatan industri. Entri ini memperluas konsep tersebut dengan mendemonstrasikan cara menyematkan komponen yang berbeda—atau bahkan bahan yang berbeda—langsung ke dalam cetakan. Tekniknya sederhana: mulai cetakan, jeda pada lapisan yang telah ditentukan, masukkan komponen, dan lanjutkan. Printer kemudian akan membangun di atas bagian yang disematkan.
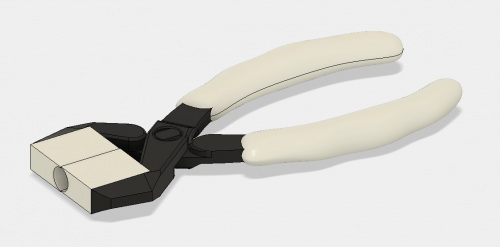
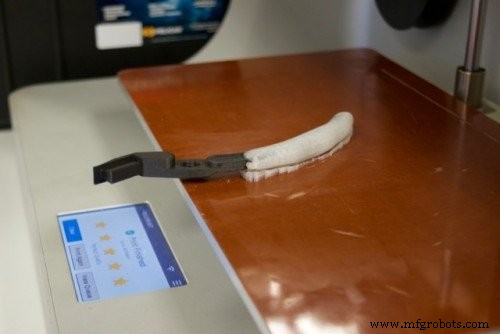
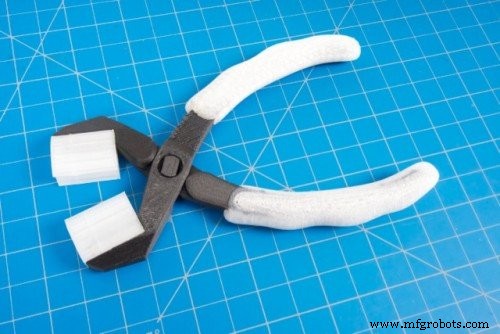
Penyematannya ideal untuk mengintegrasikan elektronika, membuat bagian multimaterial, atau memprototipe komponen berbiaya tinggi sebelum berkomitmen pada produksi skala besar. Sebagai ilustrasi, saya merancang sekumpulan tang 3-in-1 dengan badan Onyx yang kaku dan penguat fiberglass, serta pegangan nylon ergonomis.
Dalam desain ini, rahang tang dicetak dari Onyx, sedangkan pegangan—yang terbuat dari nylon tahan lama—disisipkan selama jeda. Hasilnya adalah alat yang terasa kokoh namun nyaman.
Penyematan bekerja sama seperti desain untuk perakitan: Anda harus membuat rongga yang dapat menampung bagian yang akan Anda masukkan. Berikut adalah panduan langkah demi langkah untuk pemodelan dan pencetakan dengan komponen yang disematkan.
Merancang Rongga
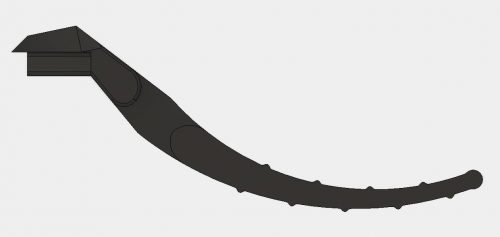
Mulai dengan memilih wajah bangunan yang akan mengekspos permukaan atas rongga. Untuk tang, rongga berada di bagian bawah pegangan. Buat rongkos dengan mengurangi bagian yang disematkan dari geometri inan—memastikan atap rongga datar. Jika bagian yang disematkan memiliki chamfer atau fillet, hapuslah; printer memerlukan permukaan rata untuk beristirahat.
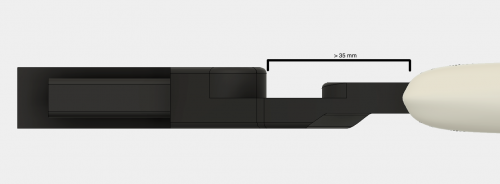
Selanjutnya, verifikasi bahwa tidak ada bagian dari komponen yang disematkan yang melebihi langit-langit rongga atau terlalu dekat dengan kepala ekstruder. Pada Mark Two, nozzle berada sekitar 35 mm dari depan kepala cetak. Bagian yang menonjol di dalam zona ini berisikan tabrakan. Letakkan rongga sehingga bagian yang disematkan menonjol ke depan printer, menjaga ruang kosong di atas 35 mm.
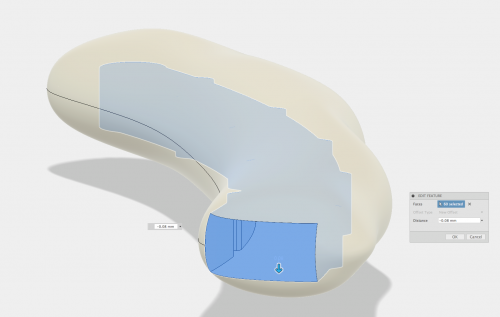
Setelah mengurangi, terapkan offset toleransi sekitar 0,08 mm pada semua permukaan rongga. Buffer ini menjamin pas yang rata saat cetakan dilanjutkan, mencegah masalah adhesi lapisan atau gangguan mekanis.
Jika atap rongga tidak teratur, pertimbangkan untuk menambahkan sisipan sekunder yang menyesuaikan geometri atas bagian yang disematkan. Strategi ini, yang dijelaskan dalam posting baut mencetak sebelumnya kami, memastikan pas yang aman. Jika tidak, membidik atap sedikit di atas komponen dapat bekerja, tetapi mungkin membuat bagian sedikit longgar.
Saat mungkin, hindari bahan dukungan untuk menjaga rongga tetap bersih. Jika dukungan tidak terhindari—seperti untuk geometri pegangan kompleks—hapus sebelum memasukkan komponen; plat bangunan kinematik Markforged membuat pemasangan tanpa gangguan.
Memasukkan Jeda di Eiger
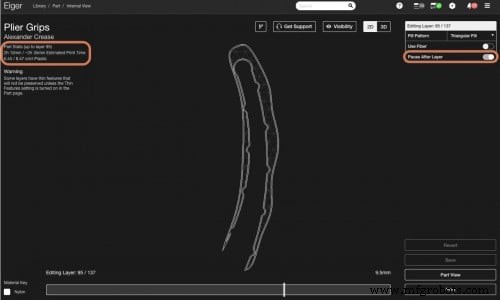
Buka tampilan internal Eiger dan tambahkan jeda tepat sebelum lapisan yang memulai atap rongga. Catat durasi jeda yang diharapkan untuk mengatur waktu intervensi Anda dengan akurat. Menonaktifkan dukungan disarankan jika desain Anda tidak memerlukannya; jika Anda memerlukan dukungan, mereka dapat dihapus setelah cetakan jeda.
Letakkan model Anda pada plat bangunan sehingga Anda dapat mencapai rongga dengan cepat. Untuk tang, rongga berada di dekat depan, yang memungkinkan pemasangan rahang yang cepat.
Menambahkan Komponen
Waktu sangat krusial. Printer Markforged adalah mesin FFF: filament memanas, diekstruder, dan kemudian mendingin, menyebabkan penyusutan ringan. Jika jeda terlalu lama, lapisan sebelumnya mungkin kehilangan adhesi, melemahkan cetakan. Kerjakan dengan cepat—ideally dalam jendela jeda yang Anda catat di Eiger.
Jika rongga memerlukan dukungan—seperti dasar pegangan kompleks—hapus segera setelah cetakan jeda dan sebelum memasukkan bagian. Plat bangunan kinematik kemudian kembali ke posisi aslinya, siap untuk cetakan yang dilanjutkan.
Masukkan komponen rata dengan—atau sedikit di bawah—lapisannya yang jeda. Bagian yang terangkat dapat menyebabkan kepala cetak macet atau filament tersumbat, merusak cetakan.
Setelah bagian ditempatkan, lanjutkan cetakan. Plat bangunan Markforged akan terkunci kembali secara otomatis, dan printer akan terus menambahkan bahan di atas bagian yang disematkan.
Jika bagian yang disematkan bukan cetakan Markforged, lapisi permukaan atas rongga dengan lapisan tipis lem pengikat plat bangunan standar printer sebelum memasukkan. Lem ini meningkatkan adhesi antara pegangan nylon dan struktur di bawahnya.
Setelah mencetak dua tang dan memasang pin kecil di persimpangan, hasil akhir adalah alat fungsional dengan rahang yang dapat ditukar dan pegangan ergonomis—sepenuhnya terintegrasi dalam satu bangunan.
File untuk diunduh:
Tang dan pin MFP (Onyx + fiberglass)
Pegangan MFP (Nylon)
Rahang Kustom MFP (Nylon)
Tang STL
Pin STL
Pegangan STL
Rahang Kustom STL
Aplikasi Lainnya
Mencetak di atas membuka berbagai kemungkinan: dari rangkaian elektromekanis sepenuhnya terintegrasi hingga prototipe multimaterial dan bagian overmolded. Baik Anda menyematkan baut tersembunyi, bantalan, atau elektronika, prinsip desain rongga yang sama berlaku. Bagikan proyek Anda sendiri di Twitter, Instagram, atau Facebook untuk bergabung dengan komunitas.