Cara Pembuatan Fitting Pipa Pengecoran: Standar, Bahan, dan Teknik Manufaktur
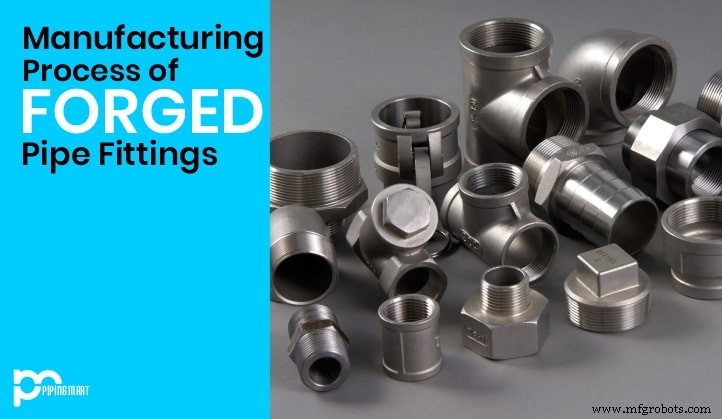
Fitting pipa adalah komponen esensial dalam sistem plomberi dan piping industri, mengarahkan aliran cairan dan gas sambil menyediakan koneksi, perubahan arah, dan penyesuaian ukuran. Jenis umum meliputi siku, tee, pengurang, tutup, dan flang, masing-masing dirancang untuk melakukan fungsi spesifik seperti menghubungkan bagian, mengubah jalur aliran, atau mengurangi diameter pipa.
Fitting pipa pengecoran—tersedia dalam konfigurasi socket-weld dan threaded—mematuhi standar industri yang ketat seperti ASME B16.11, MSS SP‑79/83/95/97, dan BS 3799 Inggris. Standar ini memastikan akurasi dimensi, integritas tekanan, dan kualitas bahan untuk jadwal bore nominal di seluruh berbagai aplikasi.
Fitting pengecoran biasanya terbuat dari baja karbon tahan kekuatan tinggi (A105), nikel, atau legasi stainless steel, memberikan daya tahan dan resistensi korosi. Mereka diberi rating untuk kelompok tekanan dari 2000 # hingga 9000 #, membuatnya cocok untuk penggunaan industri berat di sektor petrokimia, pembangkit listrik, dan minyak & gas.
Proses Manufaktur Utama untuk Fitting Pipa Pengecoran
- Metode Monaka (Double-Weld Seam) – Dua bagian komplementer dari billet dipotong simetris, ditekan bersama, dan di-las, mirip dengan kue Jepang “Monaka.” Teknik ini ideal untuk menghasilkan siku diameter besar dan bentuk kompleks sambil mempertahankan integritas struktural.
- Metode Hydraulic Bulge (Cold-Forming) – Tekanan internal dan pakan aksial membentuk tabung menjadi geometri yang diinginkan. Analisis elemen hingga dan uji bulge hidrolik menentukan perilaku bahan, memastikan kontrol yang tepat atas produk akhir.
- Metode Hot Forming atau Extrusion – Billet panas dipaksa melalui cetakan, menciptakan potongan pengecoran dengan distorsi minimal. Varian mencakup extrusion maju dan mundur, dengan pelumas untuk mengurangi gesekan dan aus alat.
- Metode Deep Drawing untuk Tutup – Lembaran logam ditekan ke dalam cetakan untuk membentuk tutup bulat atau tidak beraturan. Proses ini bergantung pada kelembutan logam dan stres yang dikontrol untuk mencapai bentuk yang diinginkan tanpa retakan.
- Metode Flare untuk Stub Ends – Stub ends atau flange lap-joint diproduksi dengan meluaskan ujung blok pengecoran, diikuti oleh pemesinan ke dimensi yang tepat. Metode ini memastikan muka flang yang andal dan las seam yang kuat.
Setiap proses dipilih berdasarkan geometri yang diperlukan, rating tekanan, dan kompatibilitas bahan, memastikan fitting pipa pengecoran memenuhi standar tertinggi kinerja dan keamanan.



