Merevolusi Desain Otomotif: Penggabungan Hybrid Logam–Komposit Termoplastik Terotomatisasi
Mengaktifkan penggabungan skala industri
FlexHyJoin menunjukkan proses produksi massal untuk menghasilkan penstur atap komposit termoplastik dengan braket logam yang diweld untuk dirangkaikan ke dalam badan putih logam, seperti use case proyek, mobil kota Fiat Panda. Sumber | IVW
Struktur hybrid logam-komposit terus menjadi minat untuk aplikasi otomotif dan penerbangan luar angkasa, menawarkan pengurangan berat dan performa yang ditingkatkan dengan menempatkan "material yang tepat di tempat yang tepat." Komposit termoplastik (TPC) menarik untuk struktur multi-material ini karena pemrosesan yang cepat, termasuk kemampuan untuk diweld dan di termoform. Namun, penggabungan komposit ke logam hingga saat ini sebagian besar mengandalkan pemasang mekanis, yang memerlukan pemborosan lubang yang merusak serat beban. Pengikatan adhesif juga telah digunakan, namun sejumlah termoplastik sulit untuk diikat dengan cara ini; juga, adhesif menambahkan material dan berat. Misalnya, BMW i3, yang menggunakan chassis plastik terkawat serat karbon (CFRP) dan panel badan plastik, menggunakan 16 kilogram adhesif, yang sebagian membatalkan potensi penghematan berat komposit.
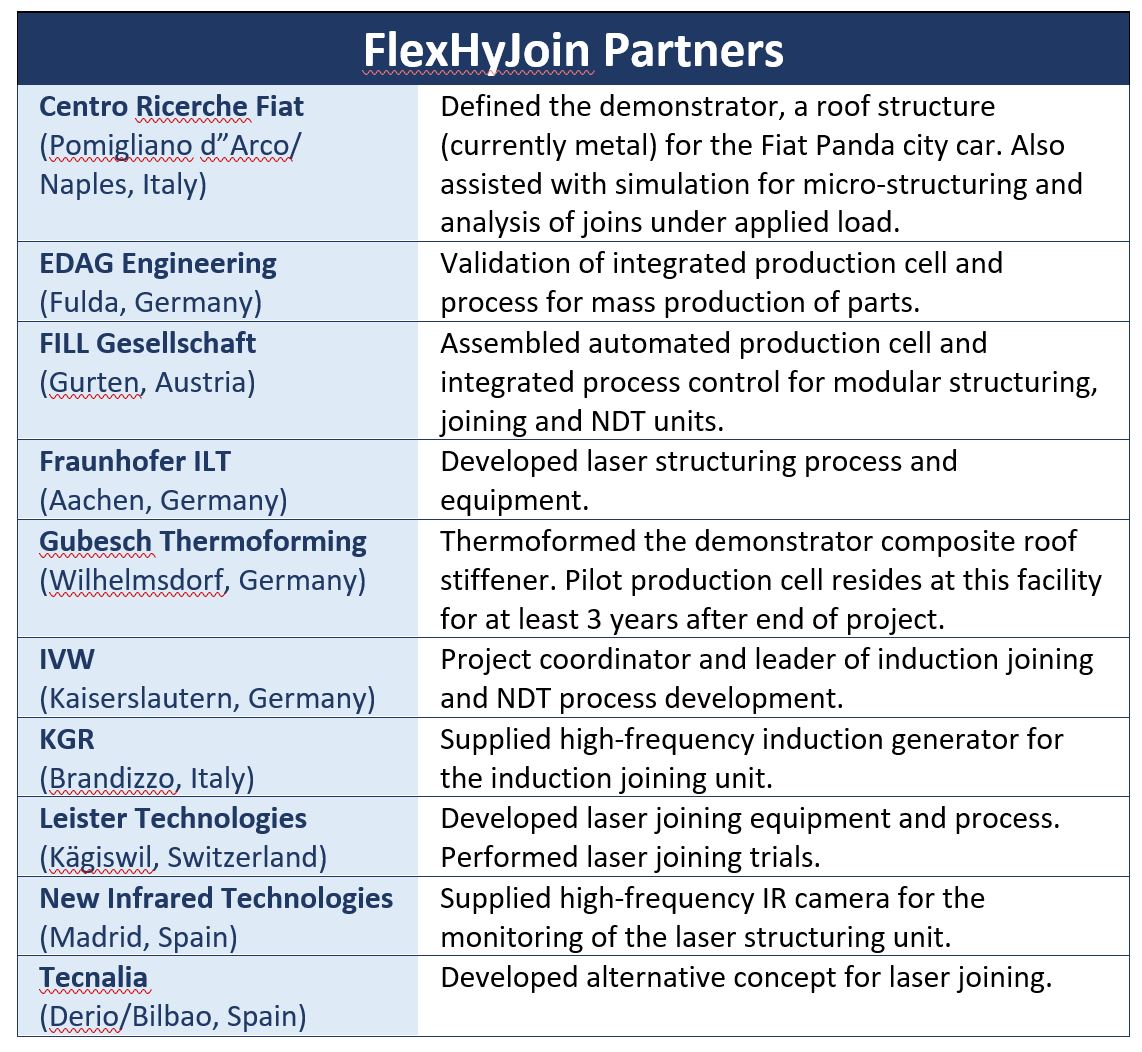
FlexHyJoin adalah proyek yang didanai oleh program penelitian dan inovasi Horizon 2020 Uni Eropa, dilaksanakan dari Oktober 2015 hingga Desember 2018, yang mencoba untuk mengatasi tantangan penggabungan bagian TPC dan logam. Koordinasi oleh Institut für Verbundwerkstoffe (IVW) — sebuah lembaga penelitian nirlaba dari negara bagian Rheinland-Pfalz dan Universitas Teknis Kaiserslautern, Jerman — FlexHyJoin menghimpun 10 partner dari seluruh Eropa untuk mengembangkan proses otomatis yang memungkinkan struktur atap otomotif TPC dirangkaikan ke dalam badan putih logam (BIW). Strategi adalah untuk menghasilkan gabungan yang netral berat dan kuat tinggi — tanpa adhesif atau pemasang — dengan pra-pengaturan laser braket logam dan melampirkan ini ke penstur atap melalui penggabungan induksi dan laser. Ini dicapai dalam satu sel produksi otomatis dengan kontrol proses terintegrasi dan pengujian non-destruktif inline (NDT).
Demonstrator Hybrid dalam 140 Detik
Mitra proyek Centro Ricerche Fiat (Pomigliano d’Arco/Naples, Italia) menyediakan spesifikasi untuk bagian demonstrator — penstur atap untuk mobil kota Fiat Panda yang saat ini dibuat dari baja. Untuk FlexHyJoin, bagian ini termoform dari komposit termoplastik (Fig. 1) oleh Gubesch Thermoforming (Wilhelmsdorf, Jerman) menggunakan organosheet kain serat kaca/poliamida 6 (PA6) Tepex Dynalite 102 tebal 1,5 milimeter yang disuplai oleh Bond-Laminates (Brilon, Jerman). Untuk menggabungkan penstur atap TPC ini ke dalam BIW baja Panda, serangkaian braket samping (kiri dan kanan) yang terbuat dari baja DC04 tebal 0,7 milimeter di laser join ke ujung-ujung. Braket tengah yang terbuat dari bahan yang sama dilampirkan menggunakan pengelasan induksi. FlexHyJoin menunjukkan bahwa kedua metode penggabungan dapat digunakan untuk produksi struktur hybrid industri.
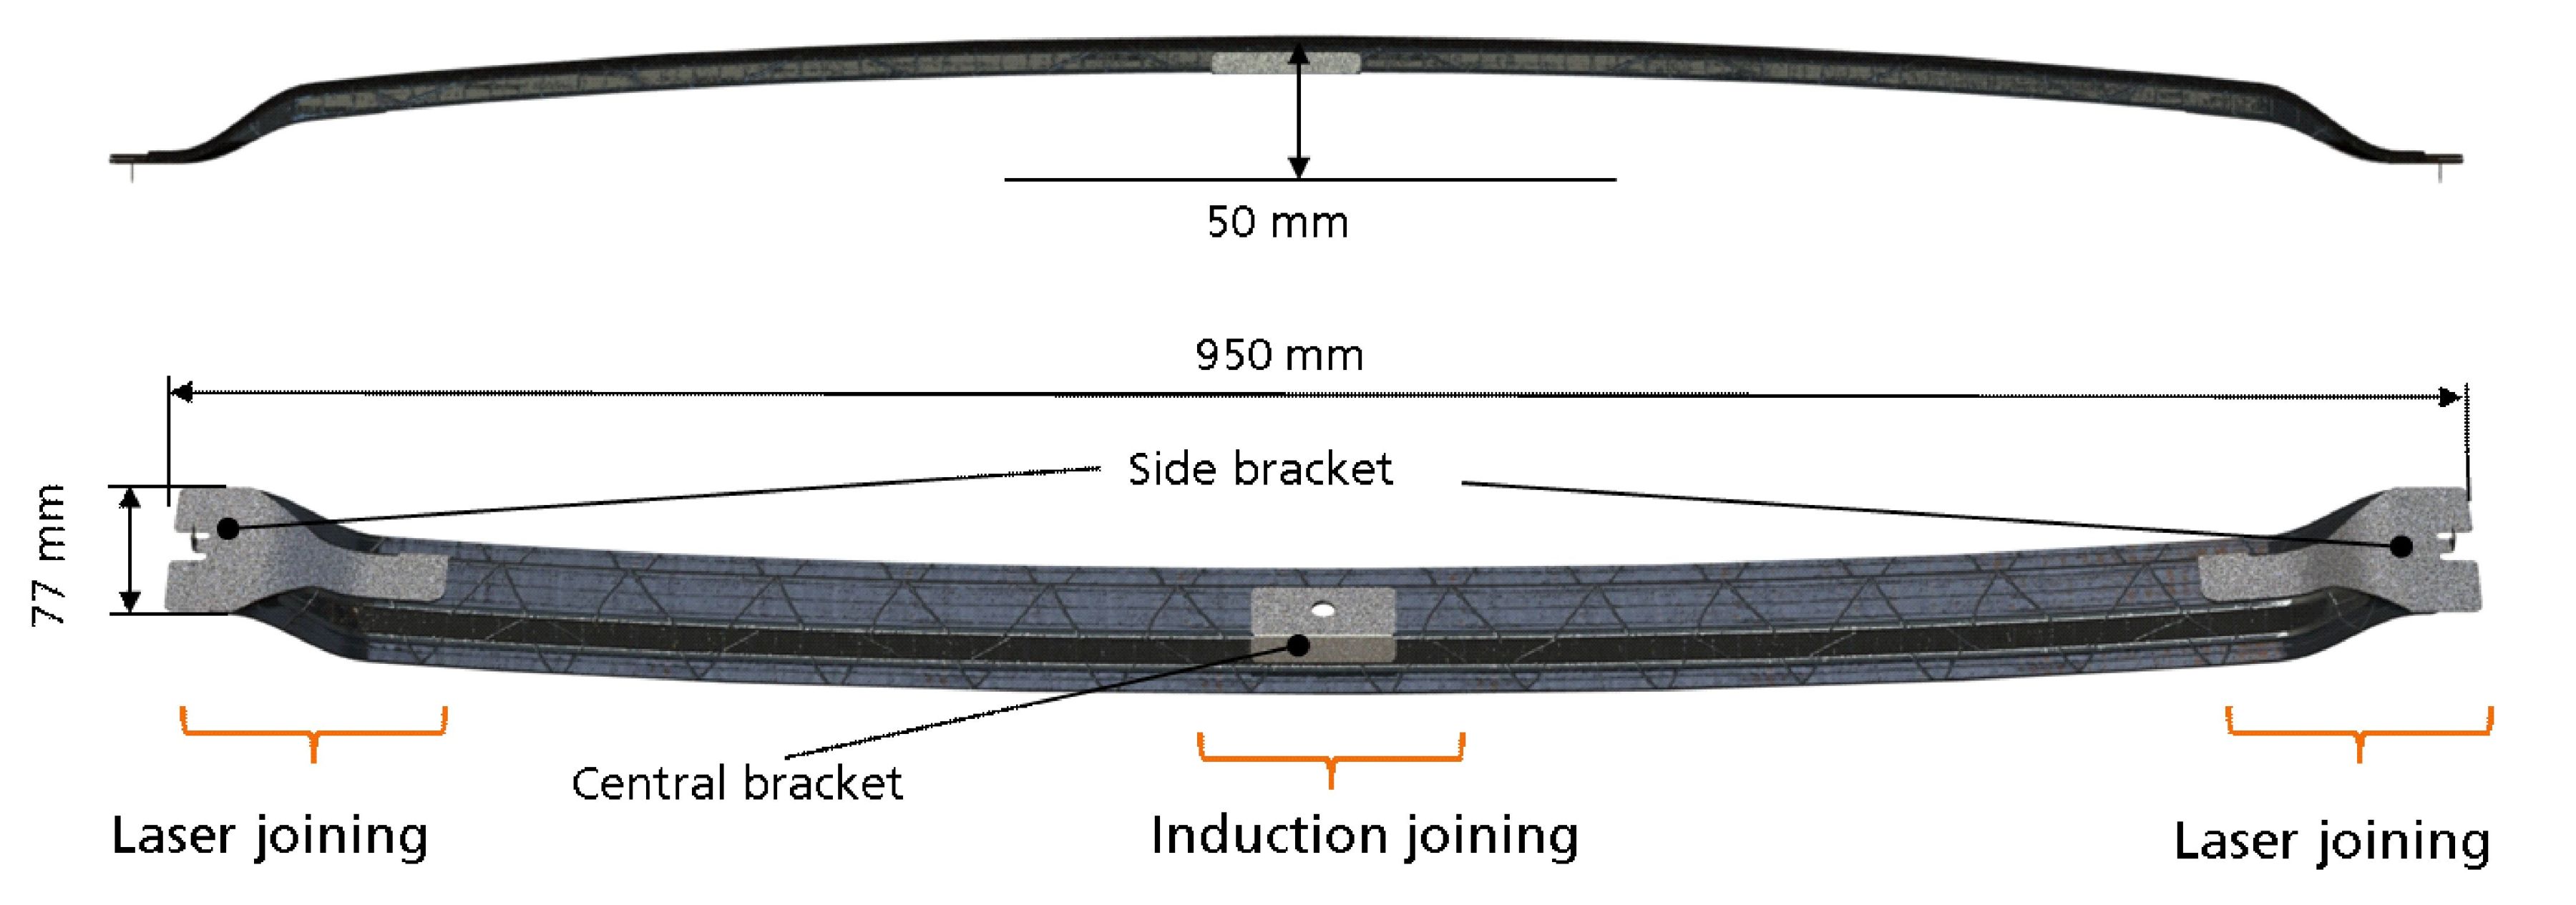
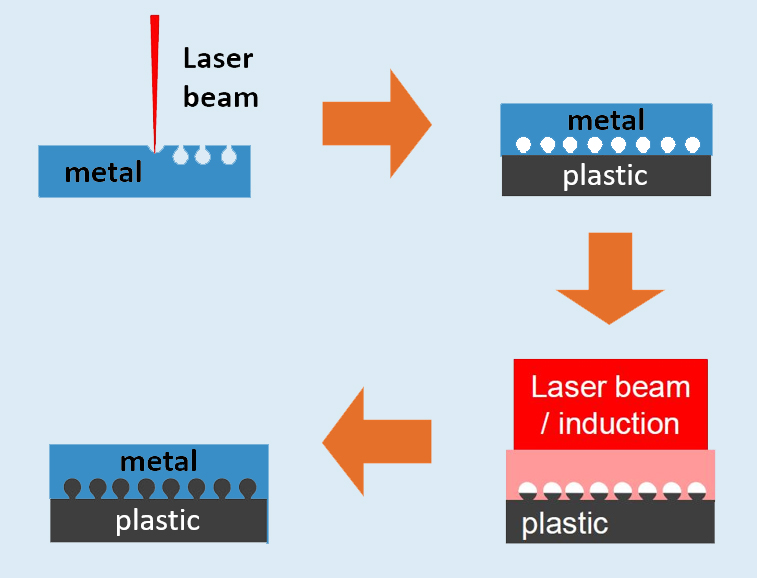
Fig. 1 Struktural Permukaan untuk Penggabungan Hybrid
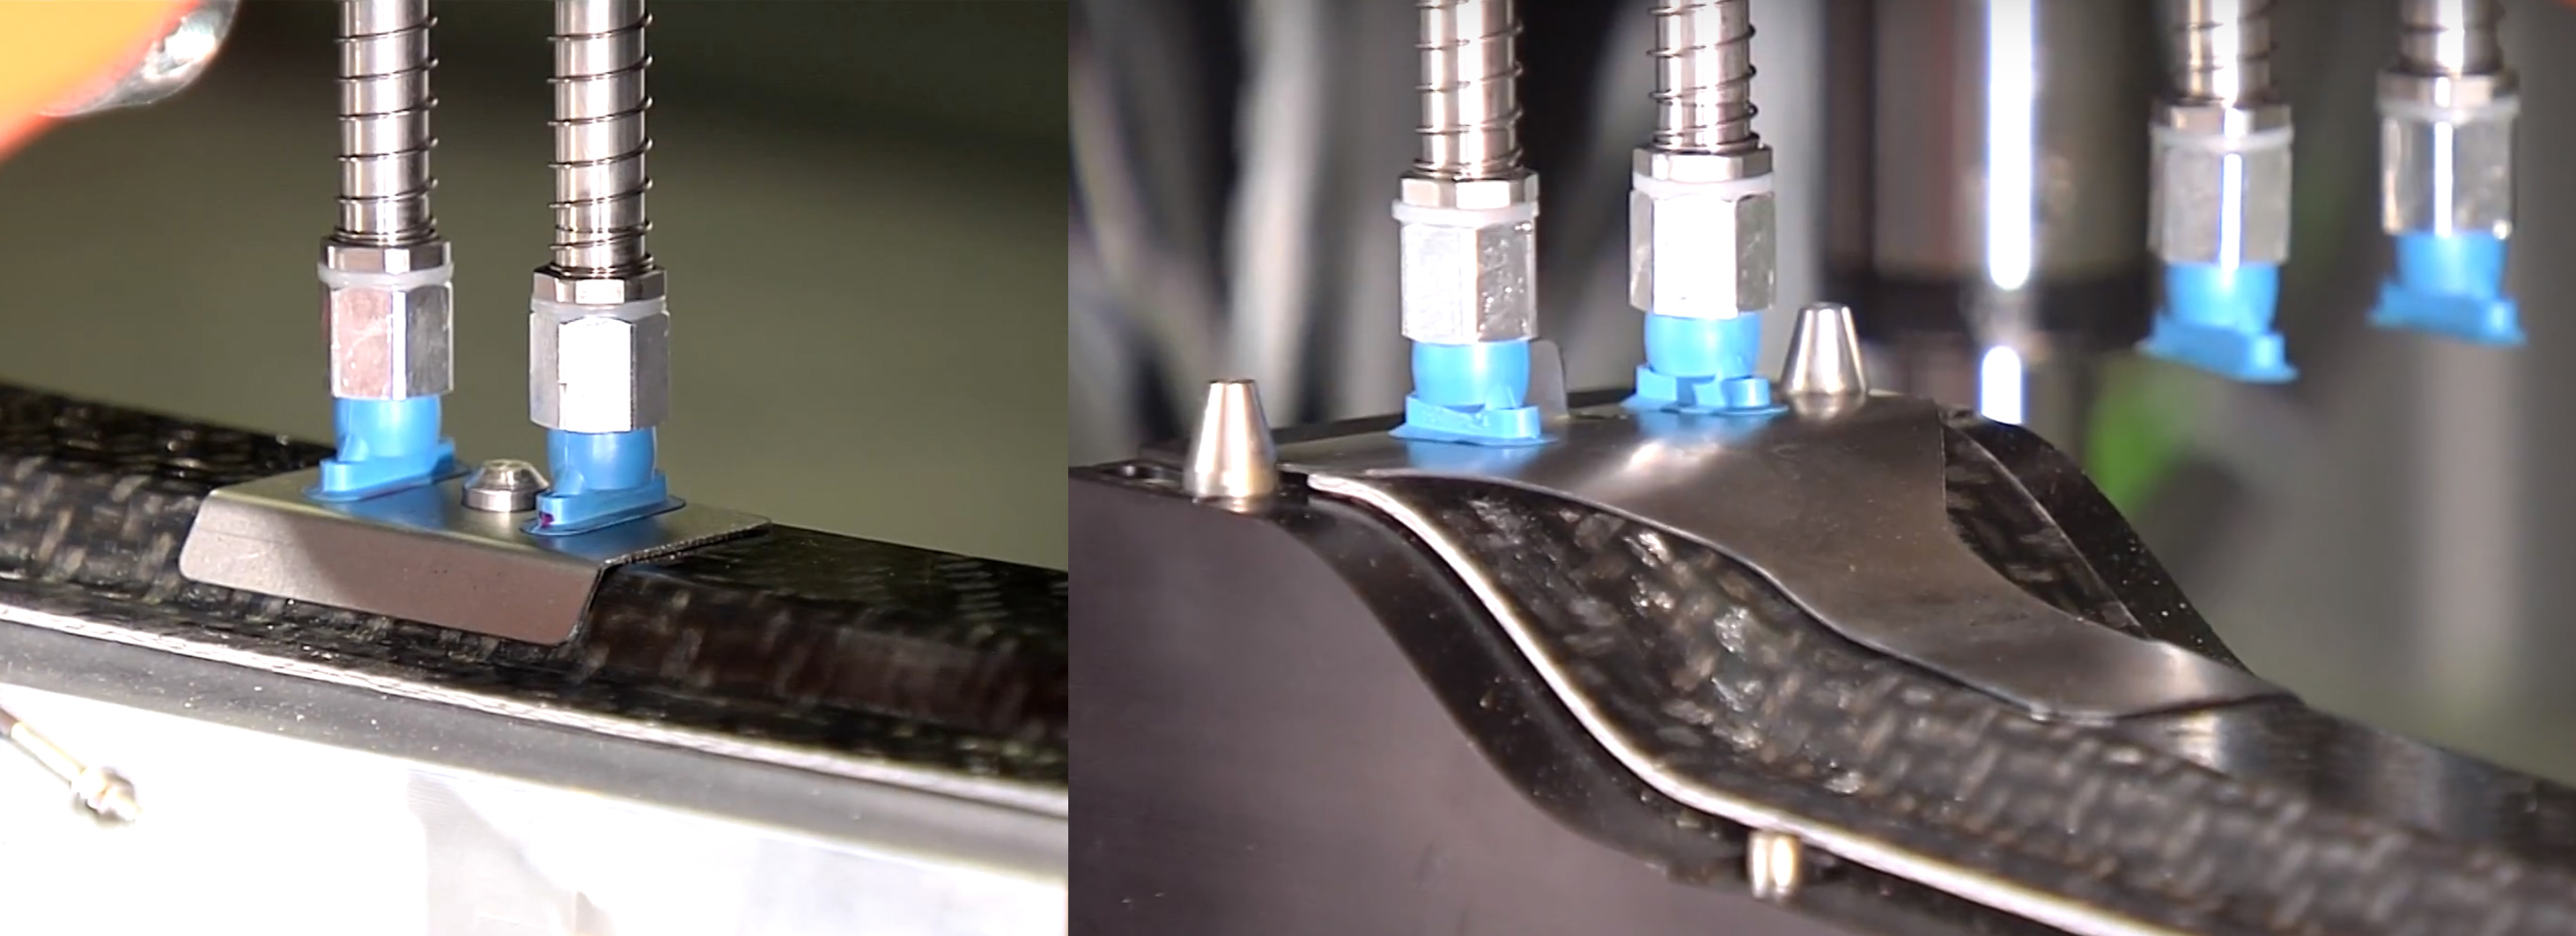
FlexHyJoin menunjukkan pengelasan laser dan induksi dari braket baja ke penstur atap GF/PA6 yang diestamp (atas). Gabungan hybrid ini bergantung pada perawatan permukaan braket logam untuk menciptakan undercut, yang diisi dengan plastik yang meleleh selama proses penggabungan (bawah).
Sumber | IVW
Cukup melelehkan matriks PA6 ke atas braket baja tidak akan menghasilkan gabungan dengan kekuatan yang cukup untuk memenuhi persyaratan struktural. Oleh karena itu, diperlukan perawatan permukaan laser sebelum penggabungan. "Permukaan braket distruktur oleh laser untuk menciptakan undercut," menjelaskan Johannes Voithofer, manajer proyek di Fill Gesellschaft (Gurten, Austria), yang bertugas merakit dan mengintegrasikan sel produksi otomatis. "Braket yang telah dirawat ditempatkan di atas bagian komposit. Panas dan tekanan kemudian diterapkan selama penggabungan, menyebabkan matriks PA6 dari komposit mengalir ke undercut yang diinduksi laser [lihat Fig. 1]." Proses struktur ini dikembangkan oleh mitra lain, Fraunhofer Institute for Laser Technology (ILT, Aachen, Jerman), dan menghasilkan gabungan logam-komposit yang menggabungkan adesi material serta penguncian mekanis.
Bagian yang digabung kemudian dipindahkan ke stasiun NDT tempat mereka di-scan untuk cacat menggunakan jenis termografi. "Lampu sorot halogen digunakan untuk pemanasan modulasi permukaan komposit," menjelaskan Vitalij Popow, asosiasi penelitian IVW dan pemimpin pengembangan NDT dan kontrol proses FlexHyJoin. "Ini menghasilkan lapangan temperatur yang osilasi dalam struktur komposit. Kami menganalisis respons termal pada permukaan seiring waktu dan mengidentifikasi cacat dalam gabungan. Pengujian yang sepenuhnya otomatis diselesaikan dalam sel produksi untuk setiap komponen yang diproduksi. Validasi proses dilakukan pada sekitar 400 gabungan."
Sel produksi otomatis FlexHyJoin, sebagaimana saat ini dikonfigurasi, menjalankan struktur laser, penggabungan dan NDT secara paralel dengan waktu siklus 81 detik, 98-108 detik dan 100 detik, masing-masing, tidak termasuk waktu transfer robot bagian di antara stasiun. Voithofer mengatakan waktu siklus per bagian hybrid yang selesai sekitar 140 detik.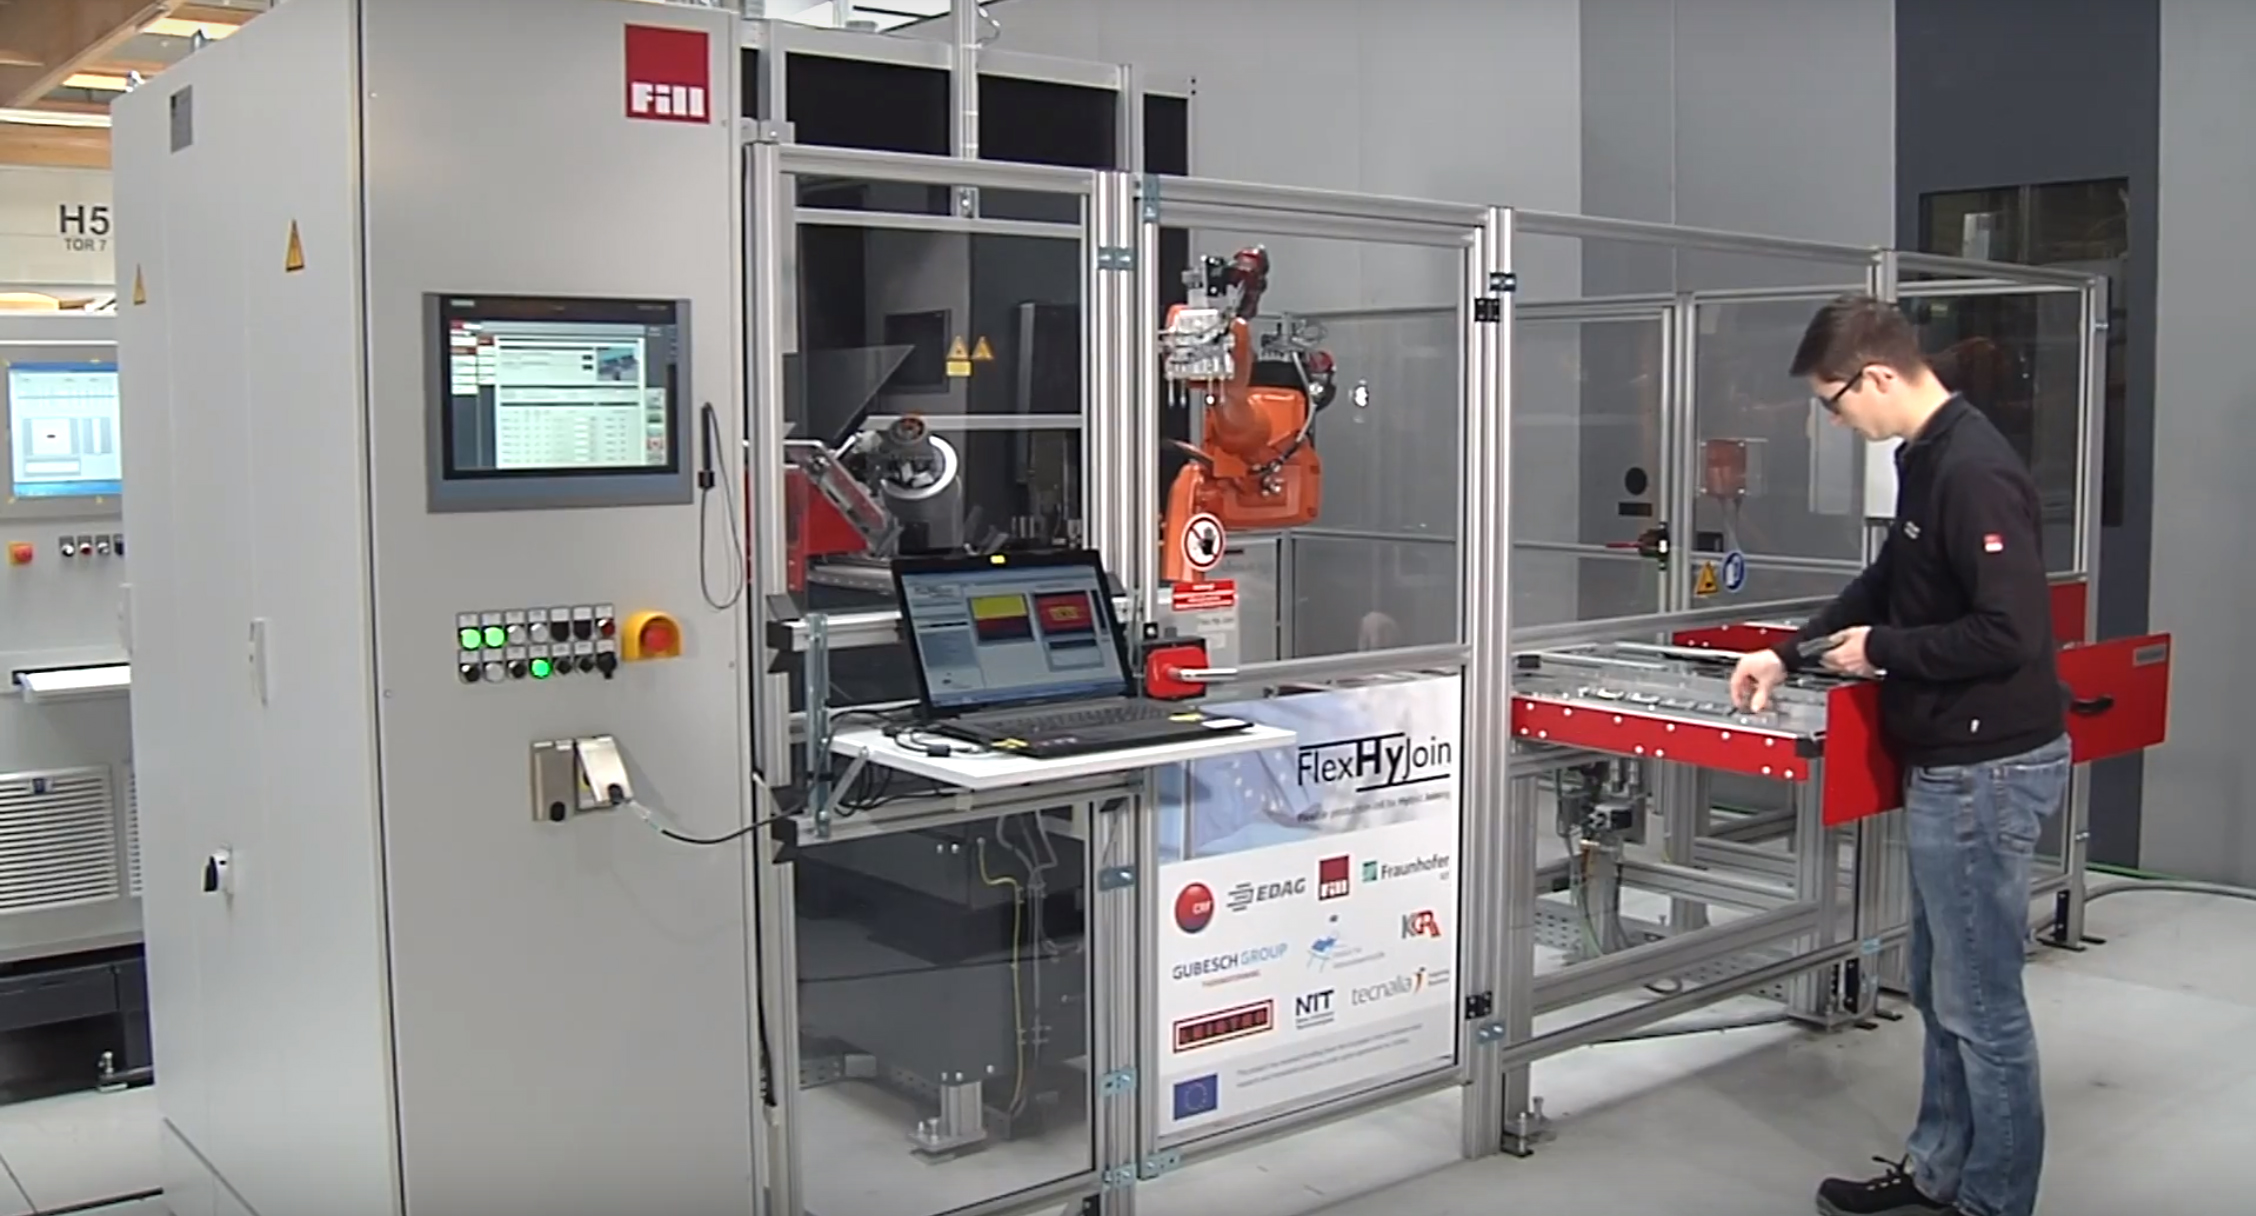
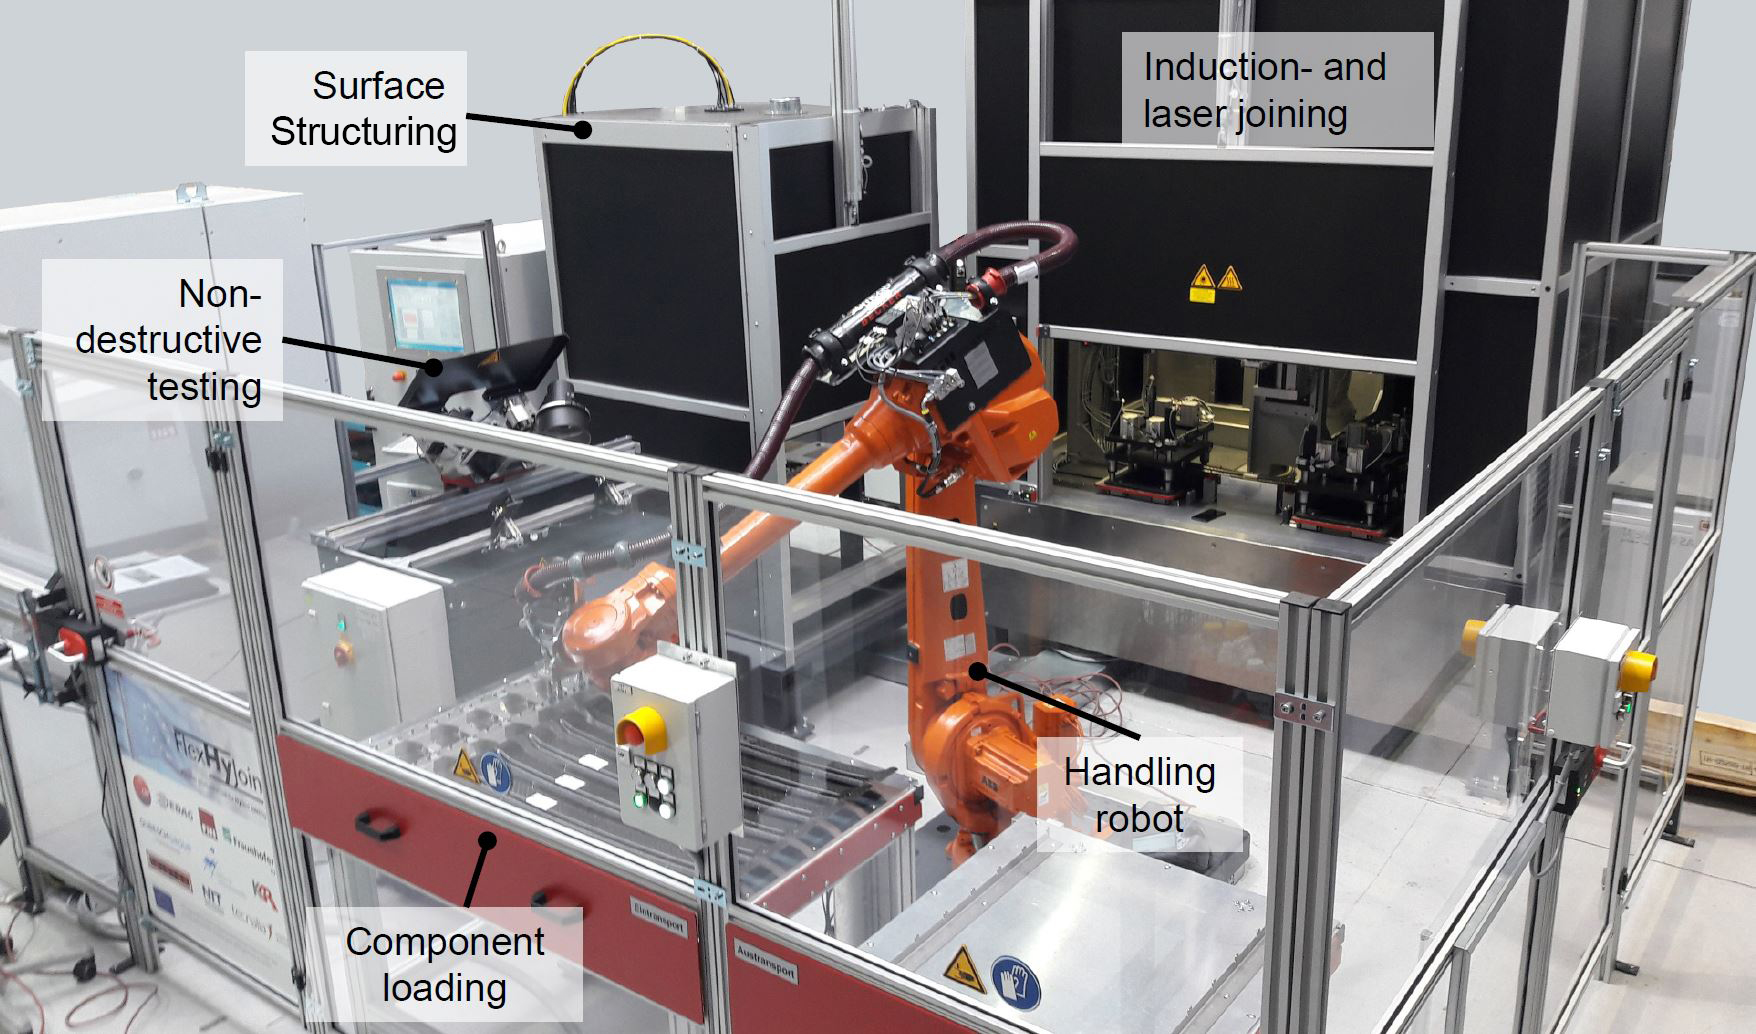
Fig. 2 Mengaktifkan Penggabungan Hybrid Skala Industri
Sel produksi pilot FlexHyJoin menawarkan tiga stasiun modular untuk struktur permukaan, penggabungan dan NDT. Robot penanganan tunggal sel mentransfer komponen dari laci pemuatan ke setiap stasiun ini, meletakkan bagian hybrid yang selesai di laci yang berdekatan. Sumber | IVW dan Fill
Struktur Laser
Proses struktur laser menghasilkan garis dengan geometri undercut pada permukaan penggabungan braket logam. Untuk FlexHyJoin, undercut mengukur 75 mikrometer lebar dan 215 mikrometer dalam. Pengukuran ini, serta jumlah garis dan pola garis secara keseluruhan dapat disesuaikan, dan idealnya disesuaikan untuk memenuhi persyaratan bagian dan waktu siklus.
"Posisi serta jumlah mikrostruktur pada permukaan penggabungan dapat disesuaikan dengan beban pada komponen," menjelaskan Stefan Weidmann, asosiasi penelitian IVW dan pemimpin tim pengembangan unit pengelasan induksi FlexHyJoin. "Jarak antara mikrostruktur dapat dikurangi di area yang sangat terbebani pada permukaan penggabungan dan ditingkatkan di area yang kurang terbebani untuk memungkinkan proses mikrostruktur yang efisien."
Struktur dicapai dengan ablasi permukaan braket logam menggunakan laser serat single-mode daya tinggi yang disuplai oleh IPG Photonics (Burbach, Jerman). Laser YLR-1000-WC ini memiliki keluaran maksimum 1.000 watt pada panjang gelombang emisi 1.070 nanometer. "Kami menggunakan laser serat single-mode untuk proses mikrostruktur karena kemampuan fokus yang tinggi, mempertahankan ukuran titik sekitar 40 mikrometer," menjelaskan Christoph Engelmann, pemimpin tim pemrosesan polimer di Fraunhofer ILT.
Laser terkandung dalam kepala optik yang dipasang pada lengan robot ABB 1200. "Di dalam kepala optik, kami memiliki dua cermin galvano untuk menembuskan beam di bidang kerja 240 milimeter x 240 milimeter," rinci Engelmann. "Selanjutnya, ada satu lensa yang dapat bergerak untuk melacak ketinggian z (z-shifter). Kami hanya menggunakan robot untuk memosisikan kepala scan di atas komponen logam, kemudian beam ditembuskan oleh cermin dan posisi z untuk setiap garis mikrostruktur disesuaikan oleh z-shifter. Dengan cara ini, tidak ada gerakan kepala selama pemrosesan. Dengan cara ini, kami dapat merawat bagian 2.5D, tetap pada posisi z yang sama untuk setiap garis diskret tetapi dapat menyesuaikan di antara garis."
"Dari alasan keselamatan, baik unit struktur maupun penggabungan dilindungi," menjelaskan Voithofer, menunjukkan kabinet hitam dalam sel produksi pilot (Fig. 2). Dengan demikian, gerbang/pintu otomatis tetap diturunkan selama operasi laser, membuka untuk pengambilan bagian yang selesai dan pemasukan bagian baru.
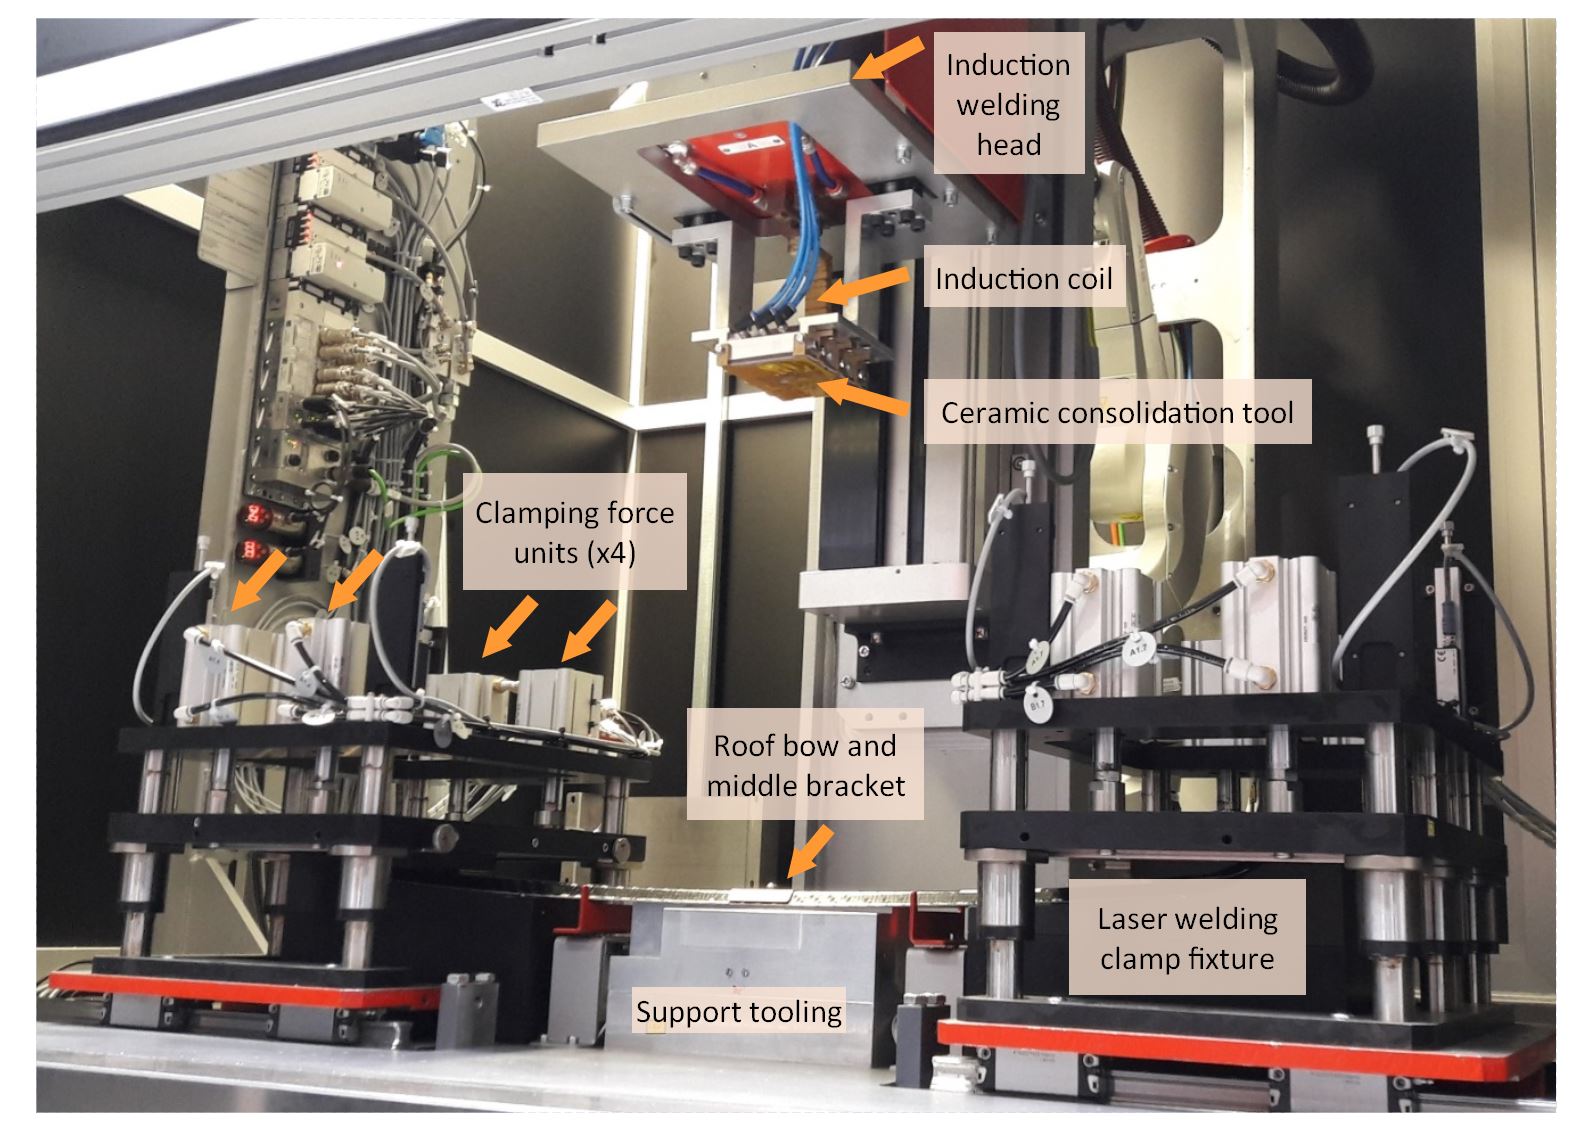
Fig. 3 Sel Penggabungan Induksi dan Laser
Dalam sel penggabungan, pengelasan induksi digunakan untuk melampirkan braket tengah sementara pengelasan laser digunakan untuk menggabungkan braket samping kiri dan kanan di setiap ujung busur atap komposit. Sumber | IVW dan Fill
Pengelasan Induksi dan Laser
Bersebelahan dengan sel struktur adalah sel penggabungan, yang terdiri dari dua operasi yang berbeda: pengelasan induksi dari braket tengah dan pengelasan laser dari braket samping kiri dan kanan. "Untuk bagian yang lebih besar dengan kompleksitas sedang seperti braket tengah, pengelasan induksi adalah metode penggabungan yang lebih sesuai," kata Weidmann. "Alat konsolidasi keramik dengan induktor memberikan tekanan pada area penggabungan dan transparan untuk medan elektromagnetik, menghasilkan input energi yang efisien ke dalam braket logam untuk pemanasan. Ini nyaman untuk bentuk datar, tetapi lebih menantang untuk bentuk kompleks, seperti geometri braket samping. Dengan demikian, lebih efektif untuk menggunakan pengelasan laser untuk ini." Weidmann menambahkan, "Pengelasan induksi paling baik untuk bagian besar dan kompleksitas sedang, sementara pengelasan laser lebih sesuai untuk bagian dengan kompleksitas tinggi."
Lubang yang dibor di penstur atap komposit menyelaraskannya di atas alat dukungan, yang dibentuk untuk melengkungnya dengan penstur yang telah termoform. Lubang yang dipotong laser di braket tengah menempatkannya di atas penstur atap sementara braket samping diselaraskan oleh bentuknya yang cocok dengan ujung penstur atap.
"Braket tengah digabung menggunakan discontinuous pengelasan induksi. "Ini pada dasarnya press joining quasi-statis," kata Weidmann, "yang berarti ini adalah proses statis, mencapai gabungan area di satu tempat, tetapi ada gerakan dalam arah z karena ketebalan komposit berubah sedikit karena tekanan konsolidasi yang diterapkan selama (induksi) penggabungan."
Unit pengelasan induksi berisi generator frekuensi tinggi KGR (Brandizzo, Italia) untuk menyediakan medan listrik bergantian ke koil induksi. Kepala dipindahkan melalui motor listrik dan spindle (Fig. 3) sehingga alat konsolidasi keramik menekan ke bawah pada braket logam. Koil induksi dalam alat konsolidasi menyebabkan logam memanas, yang melelehkan matriks komposit dan menciptakan gabungan. "Tekanan diterapkan selama pemanasan dan pendinginan," catat Weidmann.
Pengelasan laser dari braket samping dimulai bersamaan dengan pengelasan induksi. Dua perangkat clamping, yang terletak di setiap sisi alat dukungan, dapat memberikan gaya clamping 4.000 Newton pada braket samping. "Clamping diperlukan untuk meminimalkan celah antara komponen komposit dan logam," menjelaskan Voithofer. "Ini mencegah rongga dalam gabungan." Setelah gaya clamping diterapkan, kepala laser bergerak ke posisi. Dilengkapi dengan laser diode LineBeam yang disuplai oleh Leister Technologies (Kägiswil, Swiss). Johannes Eckstaedt dari Leister menjelaskan bahwa laser ini memiliki daya keluaran maksimum 600 watt pada panjang gelombang emisi 980 nanometer. Beam dibentuk menjadi garis 27 milimeter x 1 milimeter oleh lensa optik, dan difokuskan pada braket logam. Kepala laser dipasang pada lengan robot yang memungkinkan ia bergerak di sepanjang permukaan braket yang dibentuk. "Kami menetapkan kecepatan berbeda untuk setiap area braket untuk mencapai temperatur gabungan yang homogen, mengurangi stres termal untuk hasil gabungan terbaik," kata Eckstaedt.
Secara umum, pengelasan laser dapat menggunakan penggabungan transmisi atau konduksi panas. Untuk penggabungan transmisi laser, komposit yang digabung harus transparan untuk panjang gelombang laser yang dipilih. Laser kemudian melewati komposit, mengenai permukaan logam braket dan memanaskannya. Namun, metode ini tidak digunakan dalam demonstrator FlexHyJoin karena laminat organosheet penstur atap tidak transparan laser. Sebaliknya, metode alternatif penggabungan konduksi panas digunakan. Ini cukup menerapkan laser langsung ke permukaan logam, yang menghantarkan panas melalui bahan dasar logam ke komposit, melelehkan matriks PA6 pada 220-300°C dan menciptakan gabungan. "Karena konduktivitas termal yang tinggi dari braket baja, panas laser menyebar dengan cepat, menggabungkan braket samping secara efisien," kata Voithofer.
Langkah 1. Busur atap TPC dan braket logam dimuat secara manual ke dalam laci bagian sel FlexHyJoin. Laci ditutup dan produksi dimulai.
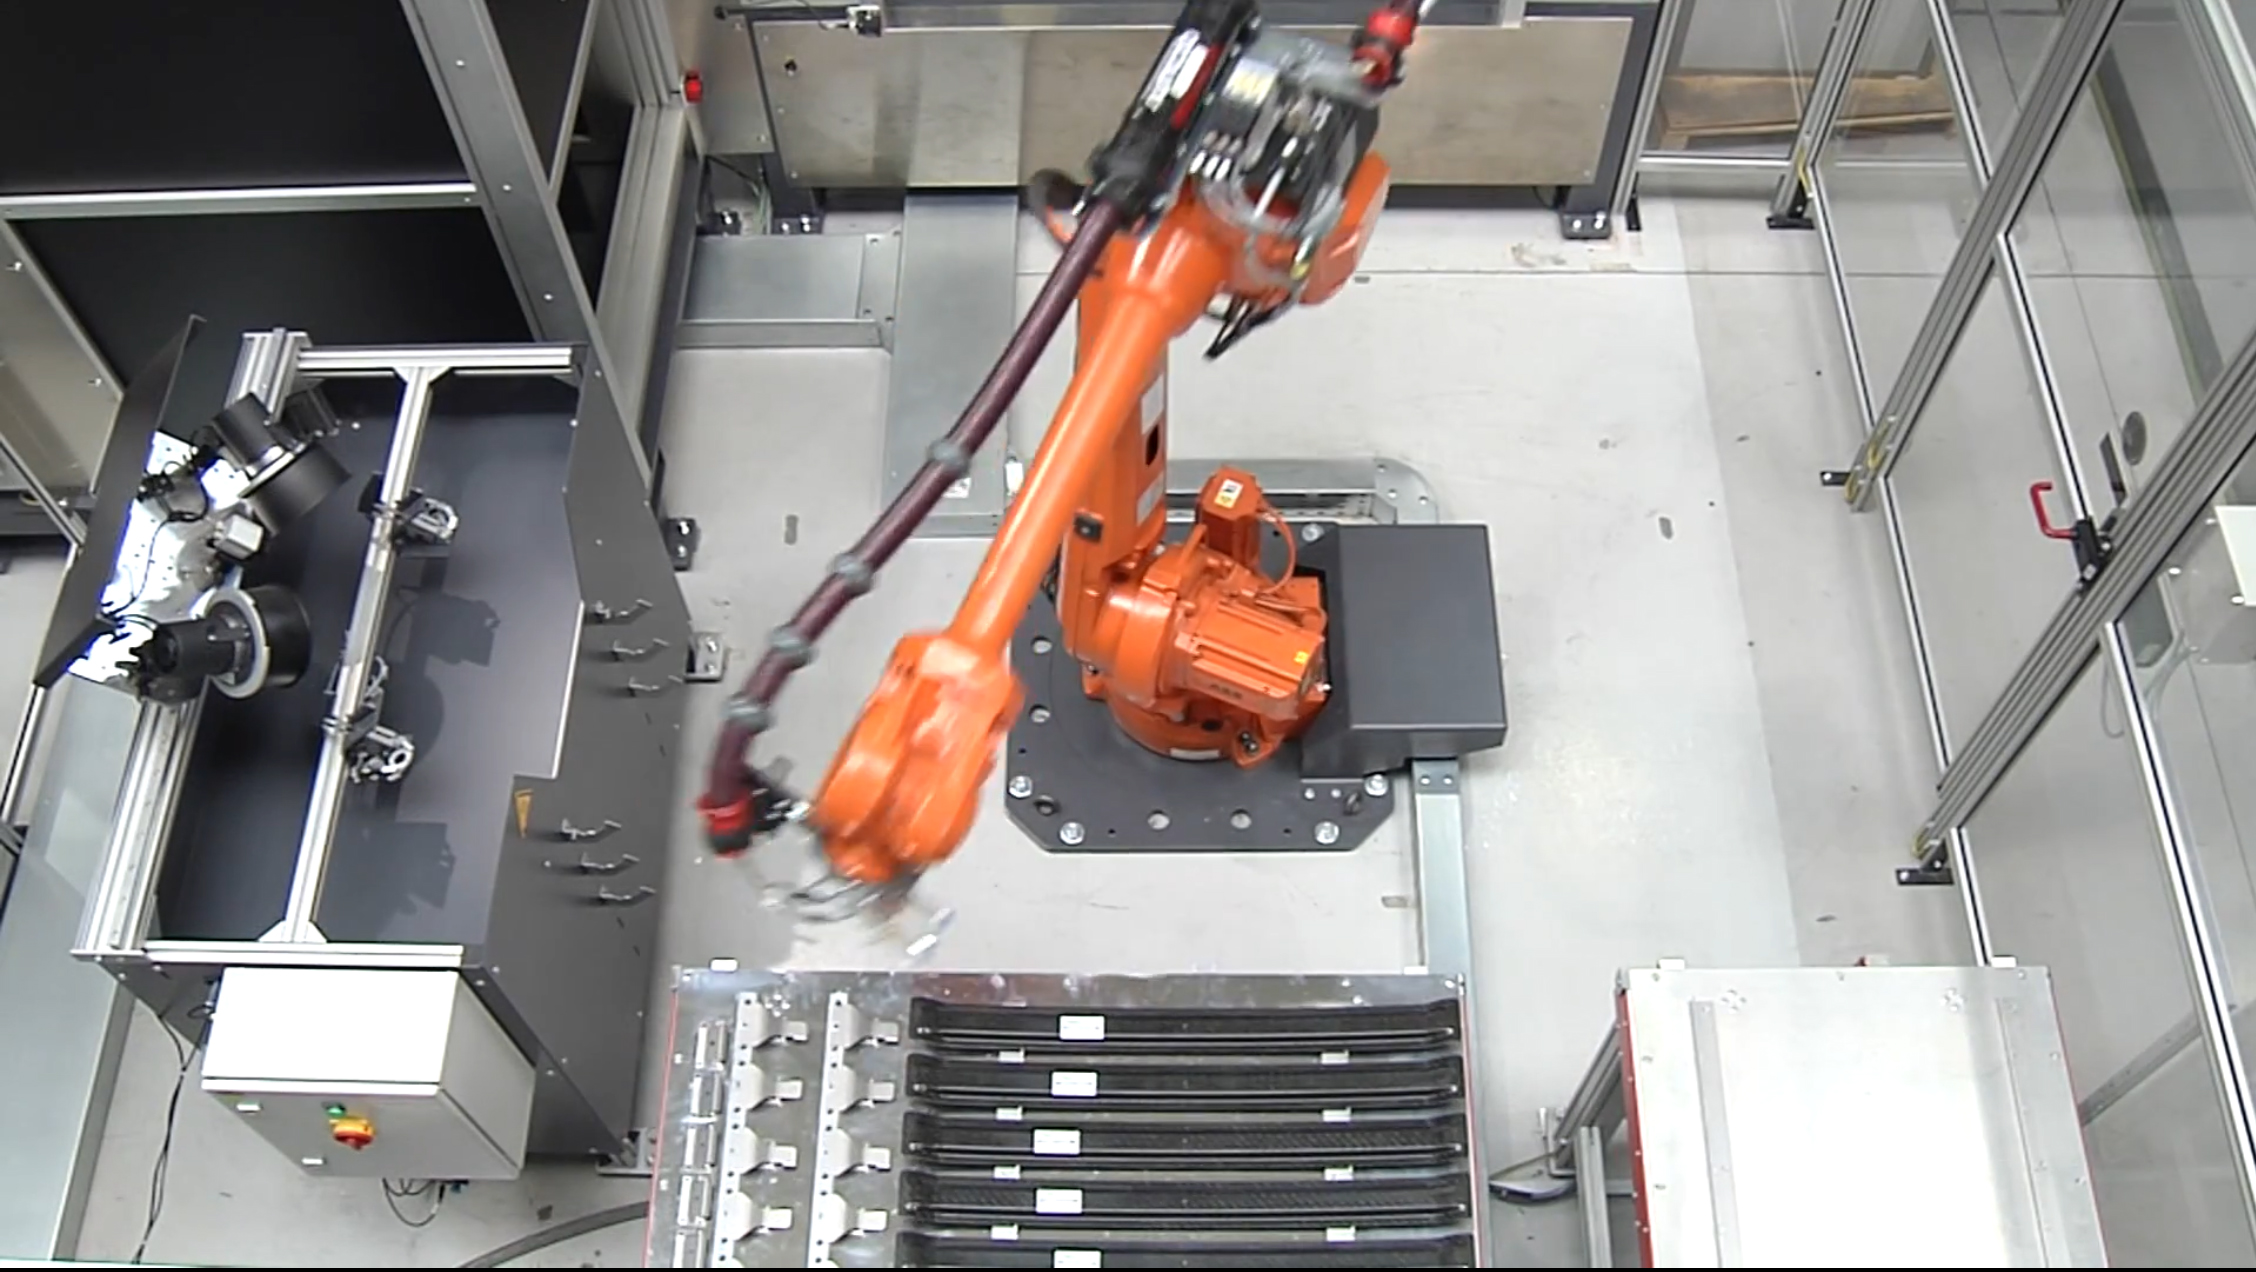 Langkah 2.
Robot mengambil serangkaian braket logam dan meletakkan ini di sel struktur. Pintu perlindungan laser ditutup.
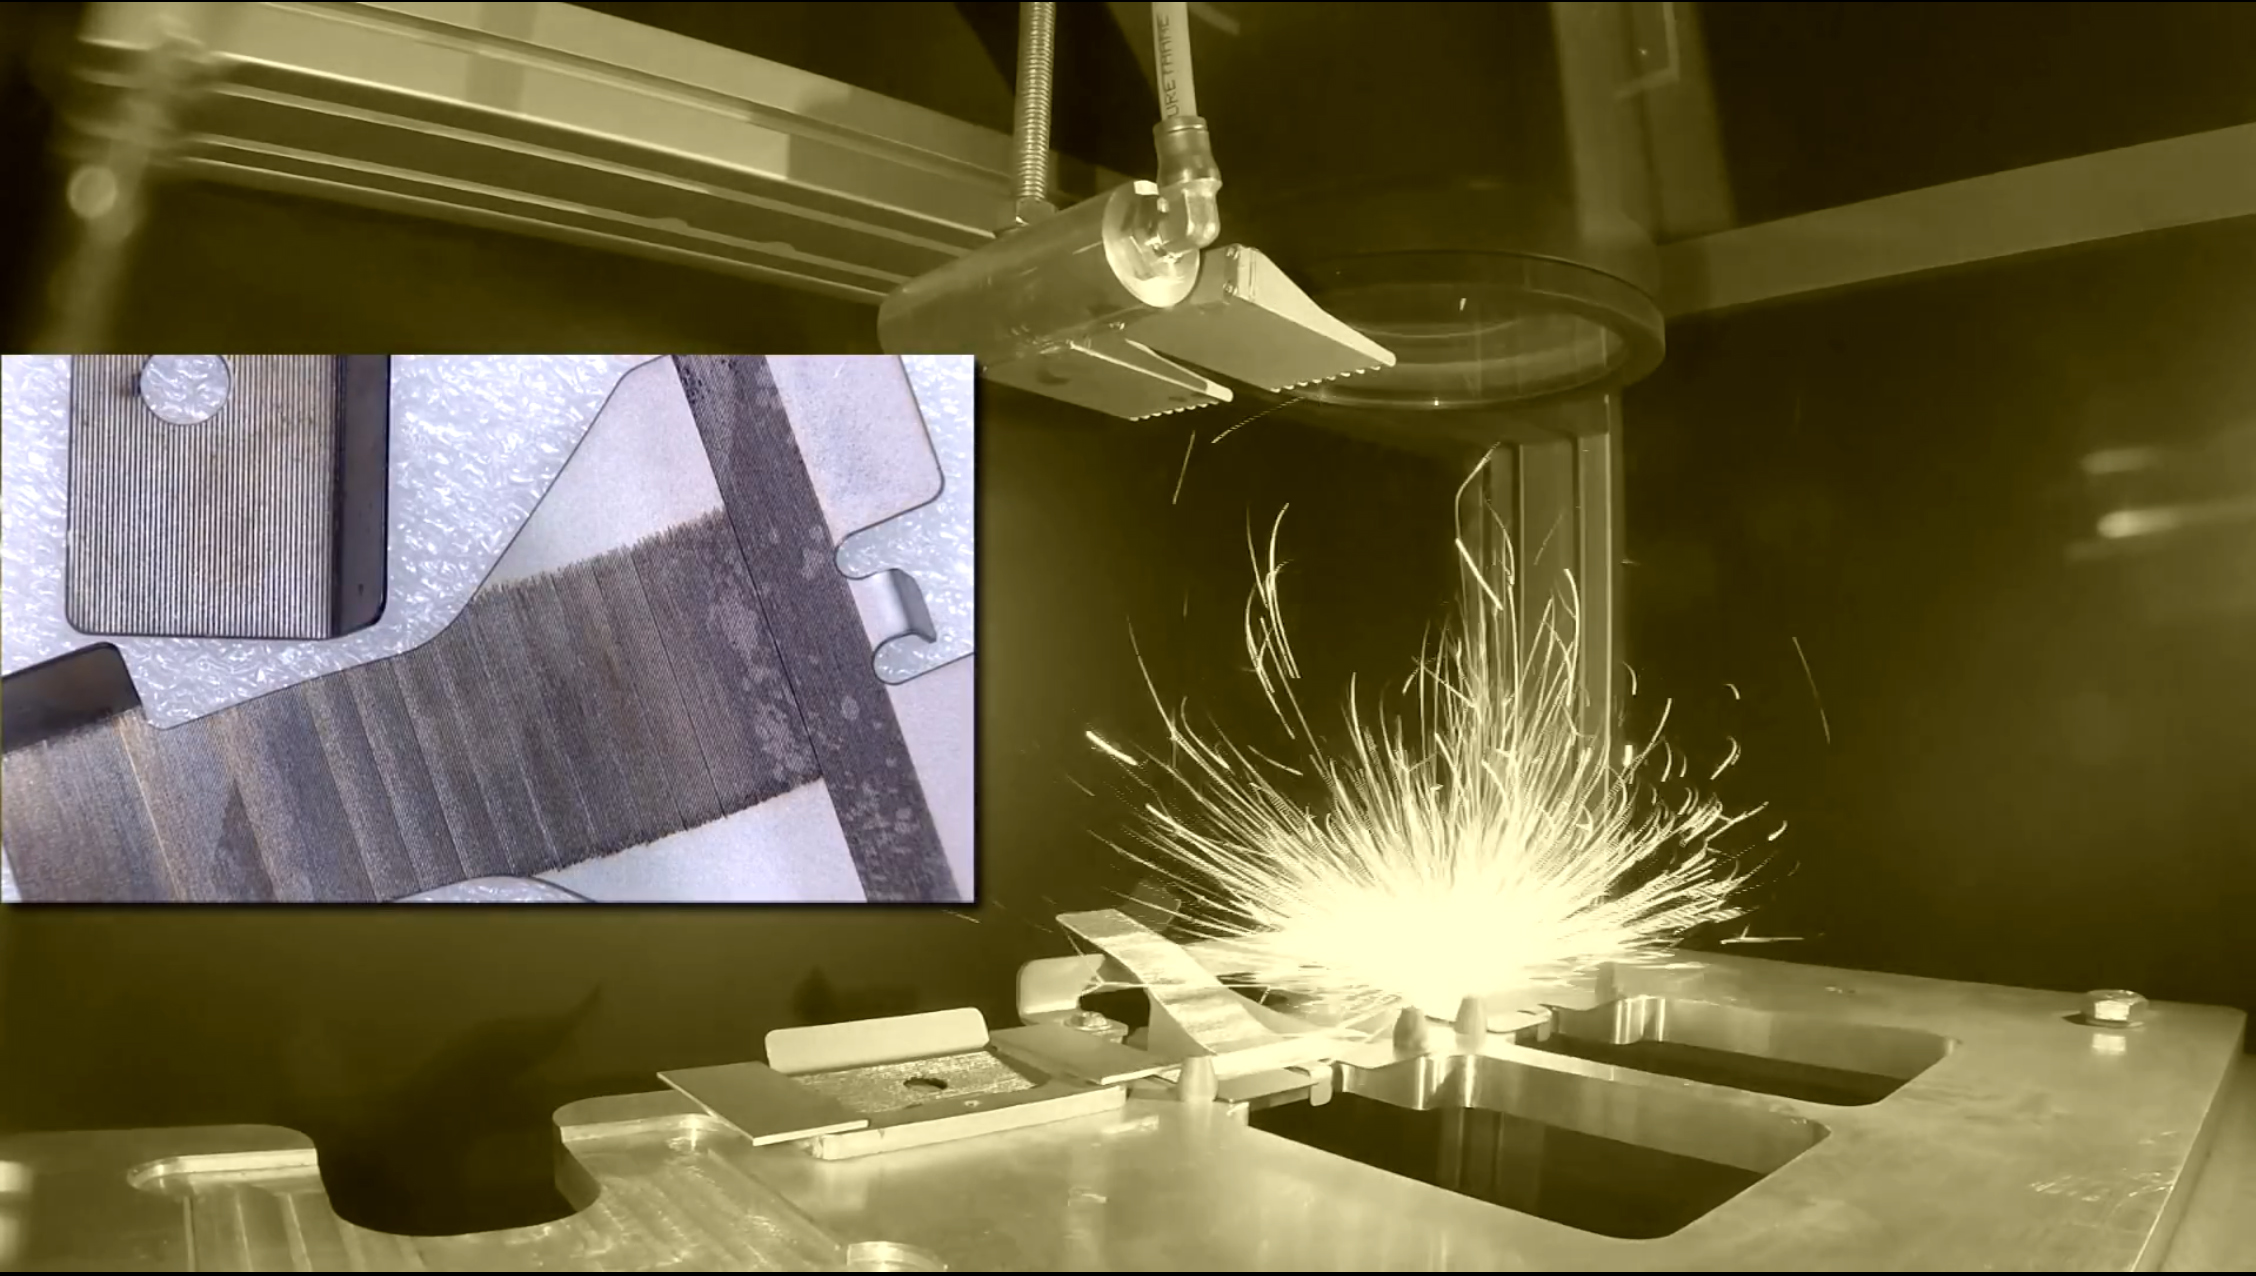
Langkah 3. Di dalam sel struktur, laser serat daya tinggi membuat undercut di permukaan braket yang akan digabung dalam penstur atap komposit.
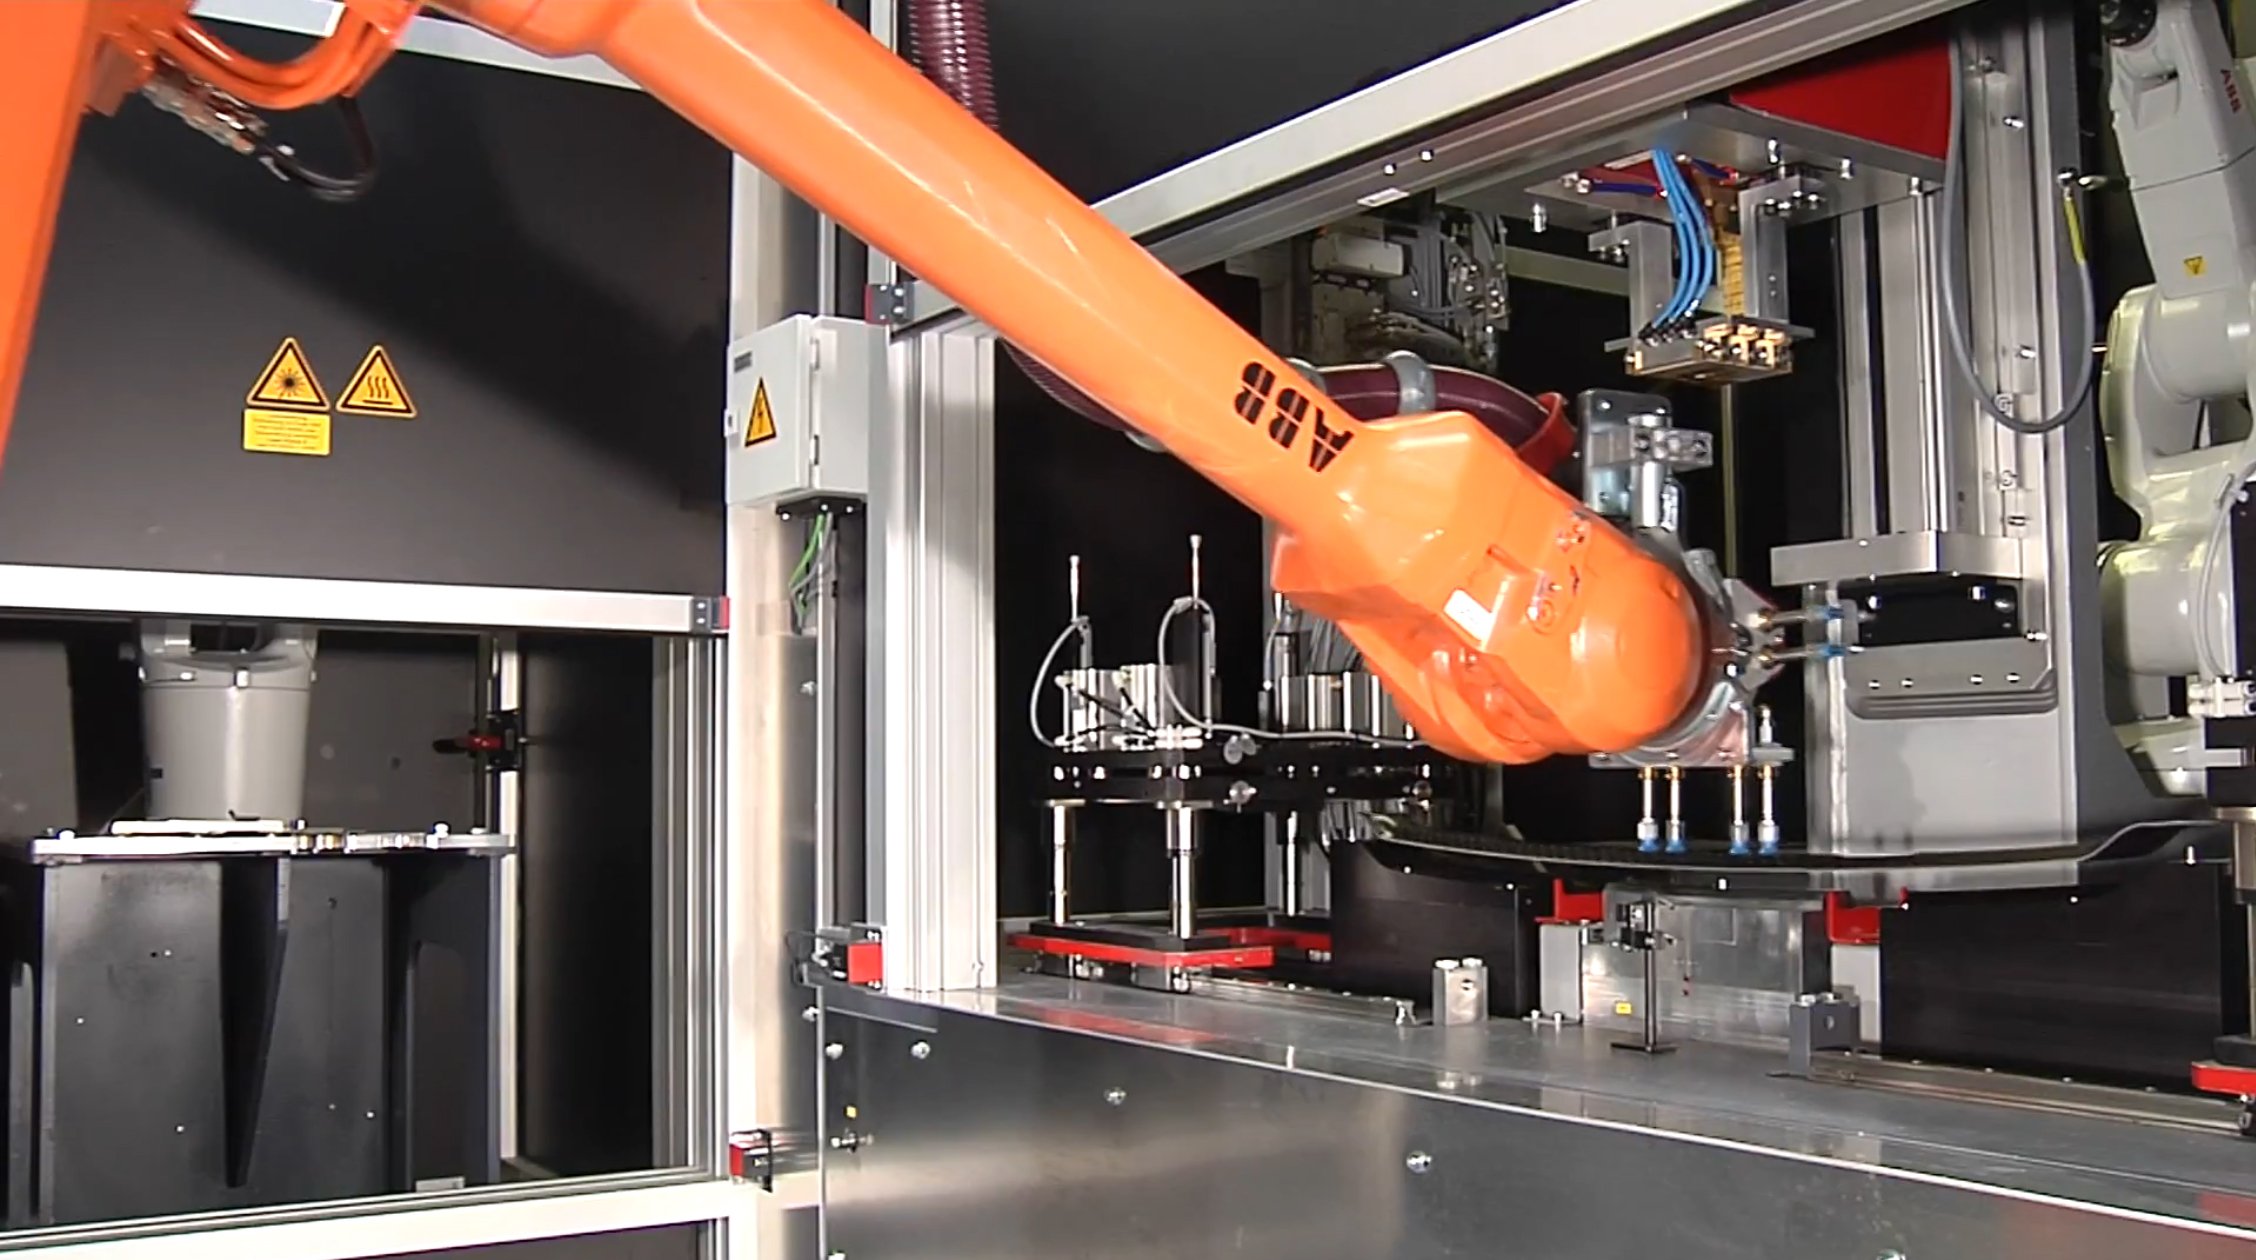
Langkah 4. Sementara braket diobati laser, robot mengambil busur atap TPC dari laci bagian dan meletakkan di sel penggabungan, di kanan sel struktur.
Langkah 5. Robot kembali ke sel struktur, mengambil braket yang telah diobati dan meletakkan, sisi yang distruktur ke bawah, pada busur atap TPC.
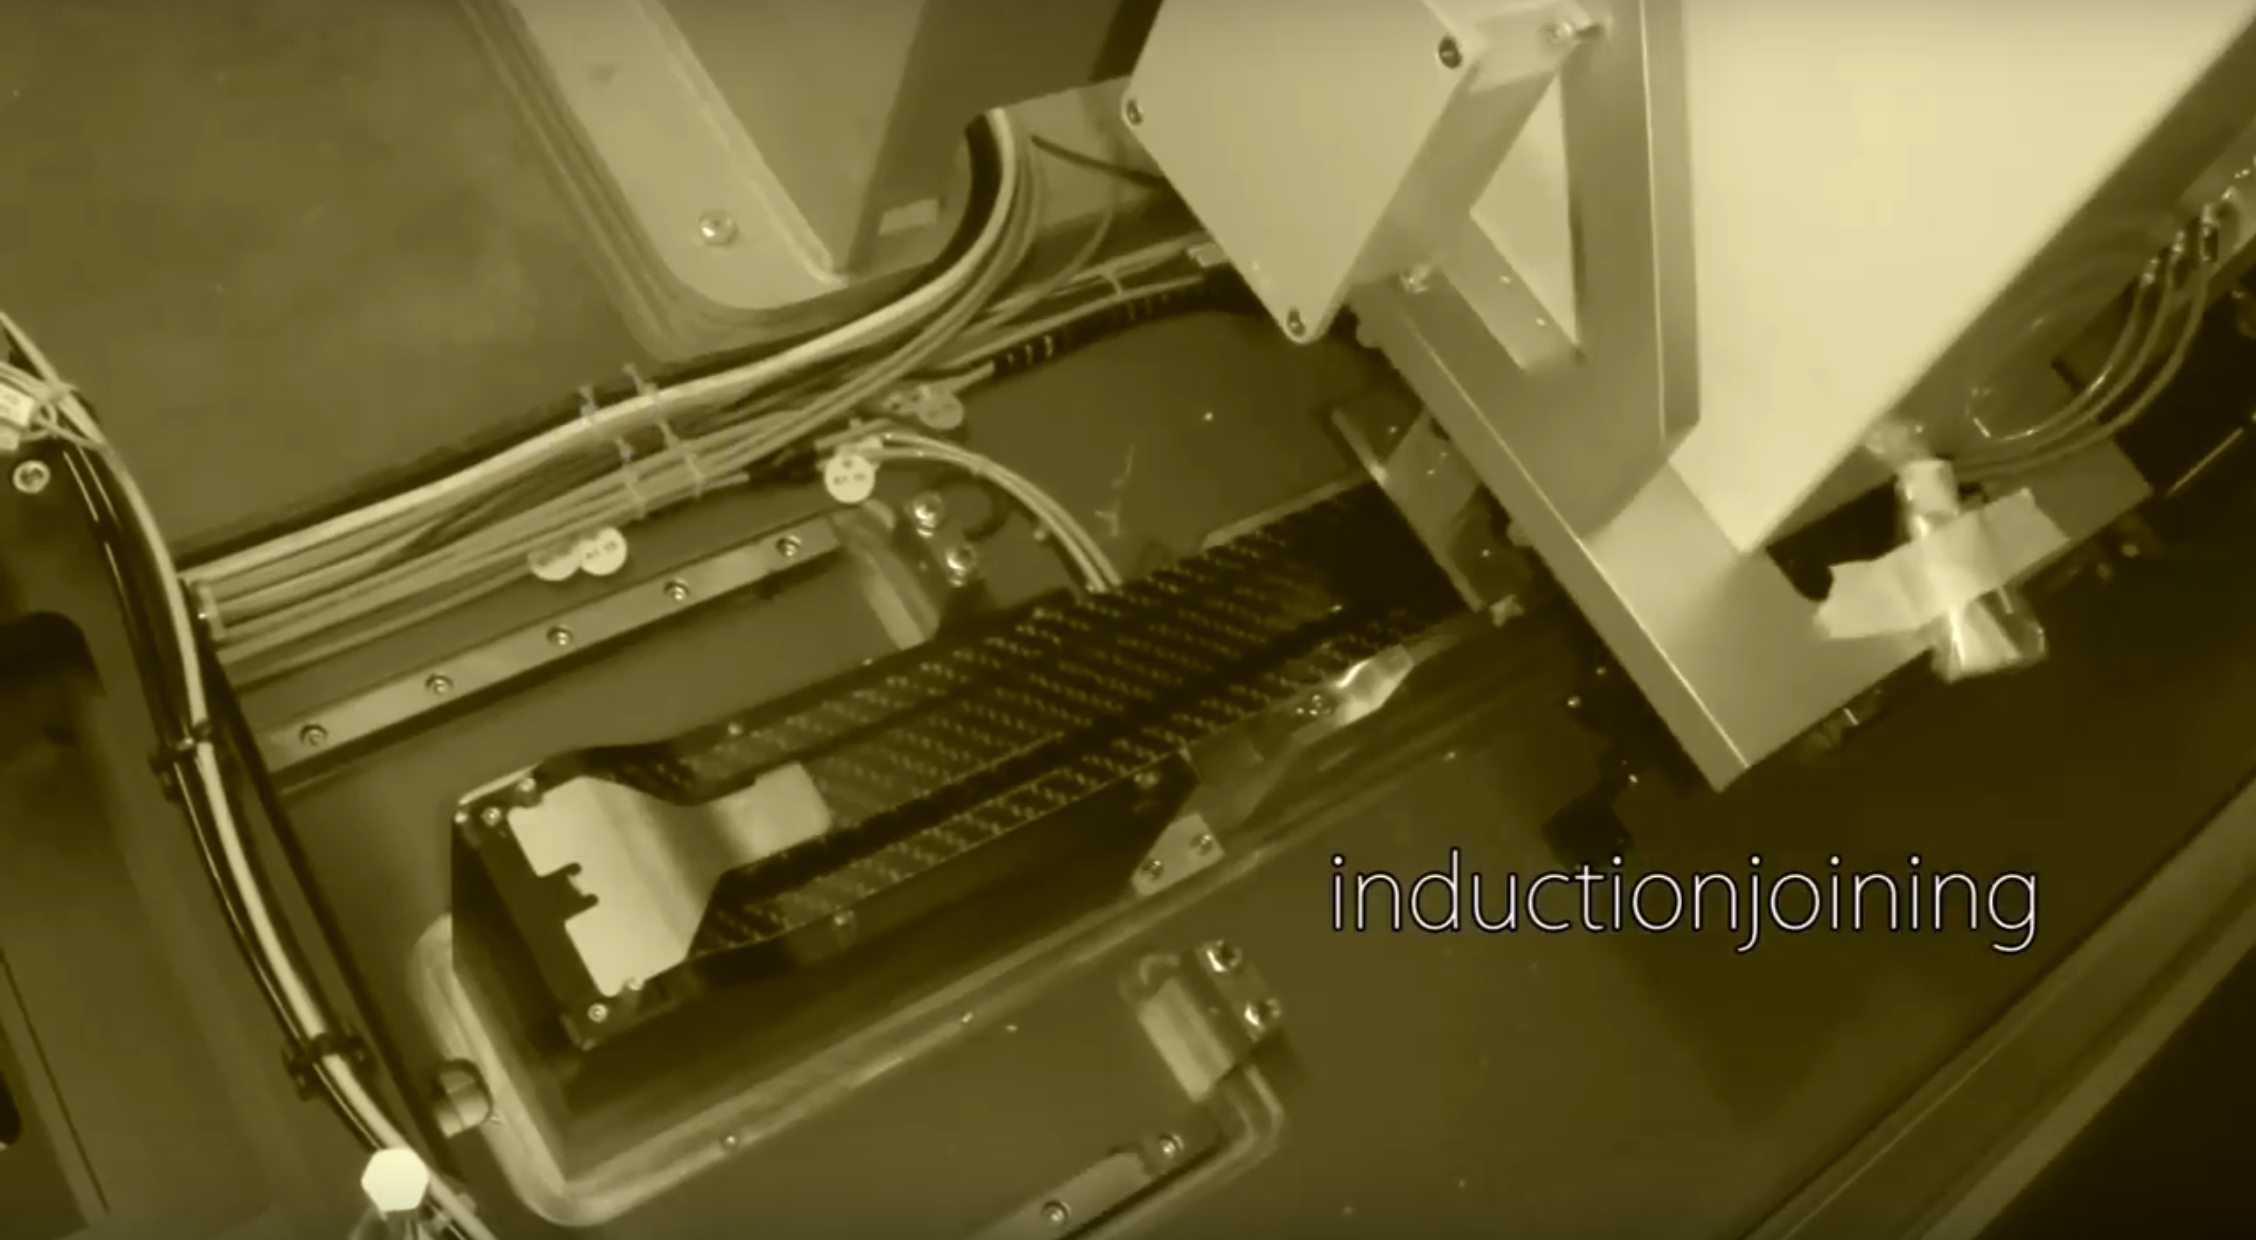
Langkah 6. Robot kemudian meletakkan unit clamping pada tiga braket. Unit pengelasan induksi diturunkan ke braket tengah. Koil induksi menyebabkan braket logam memanas, melelehkan matriks komposit di bawahnya PA6.
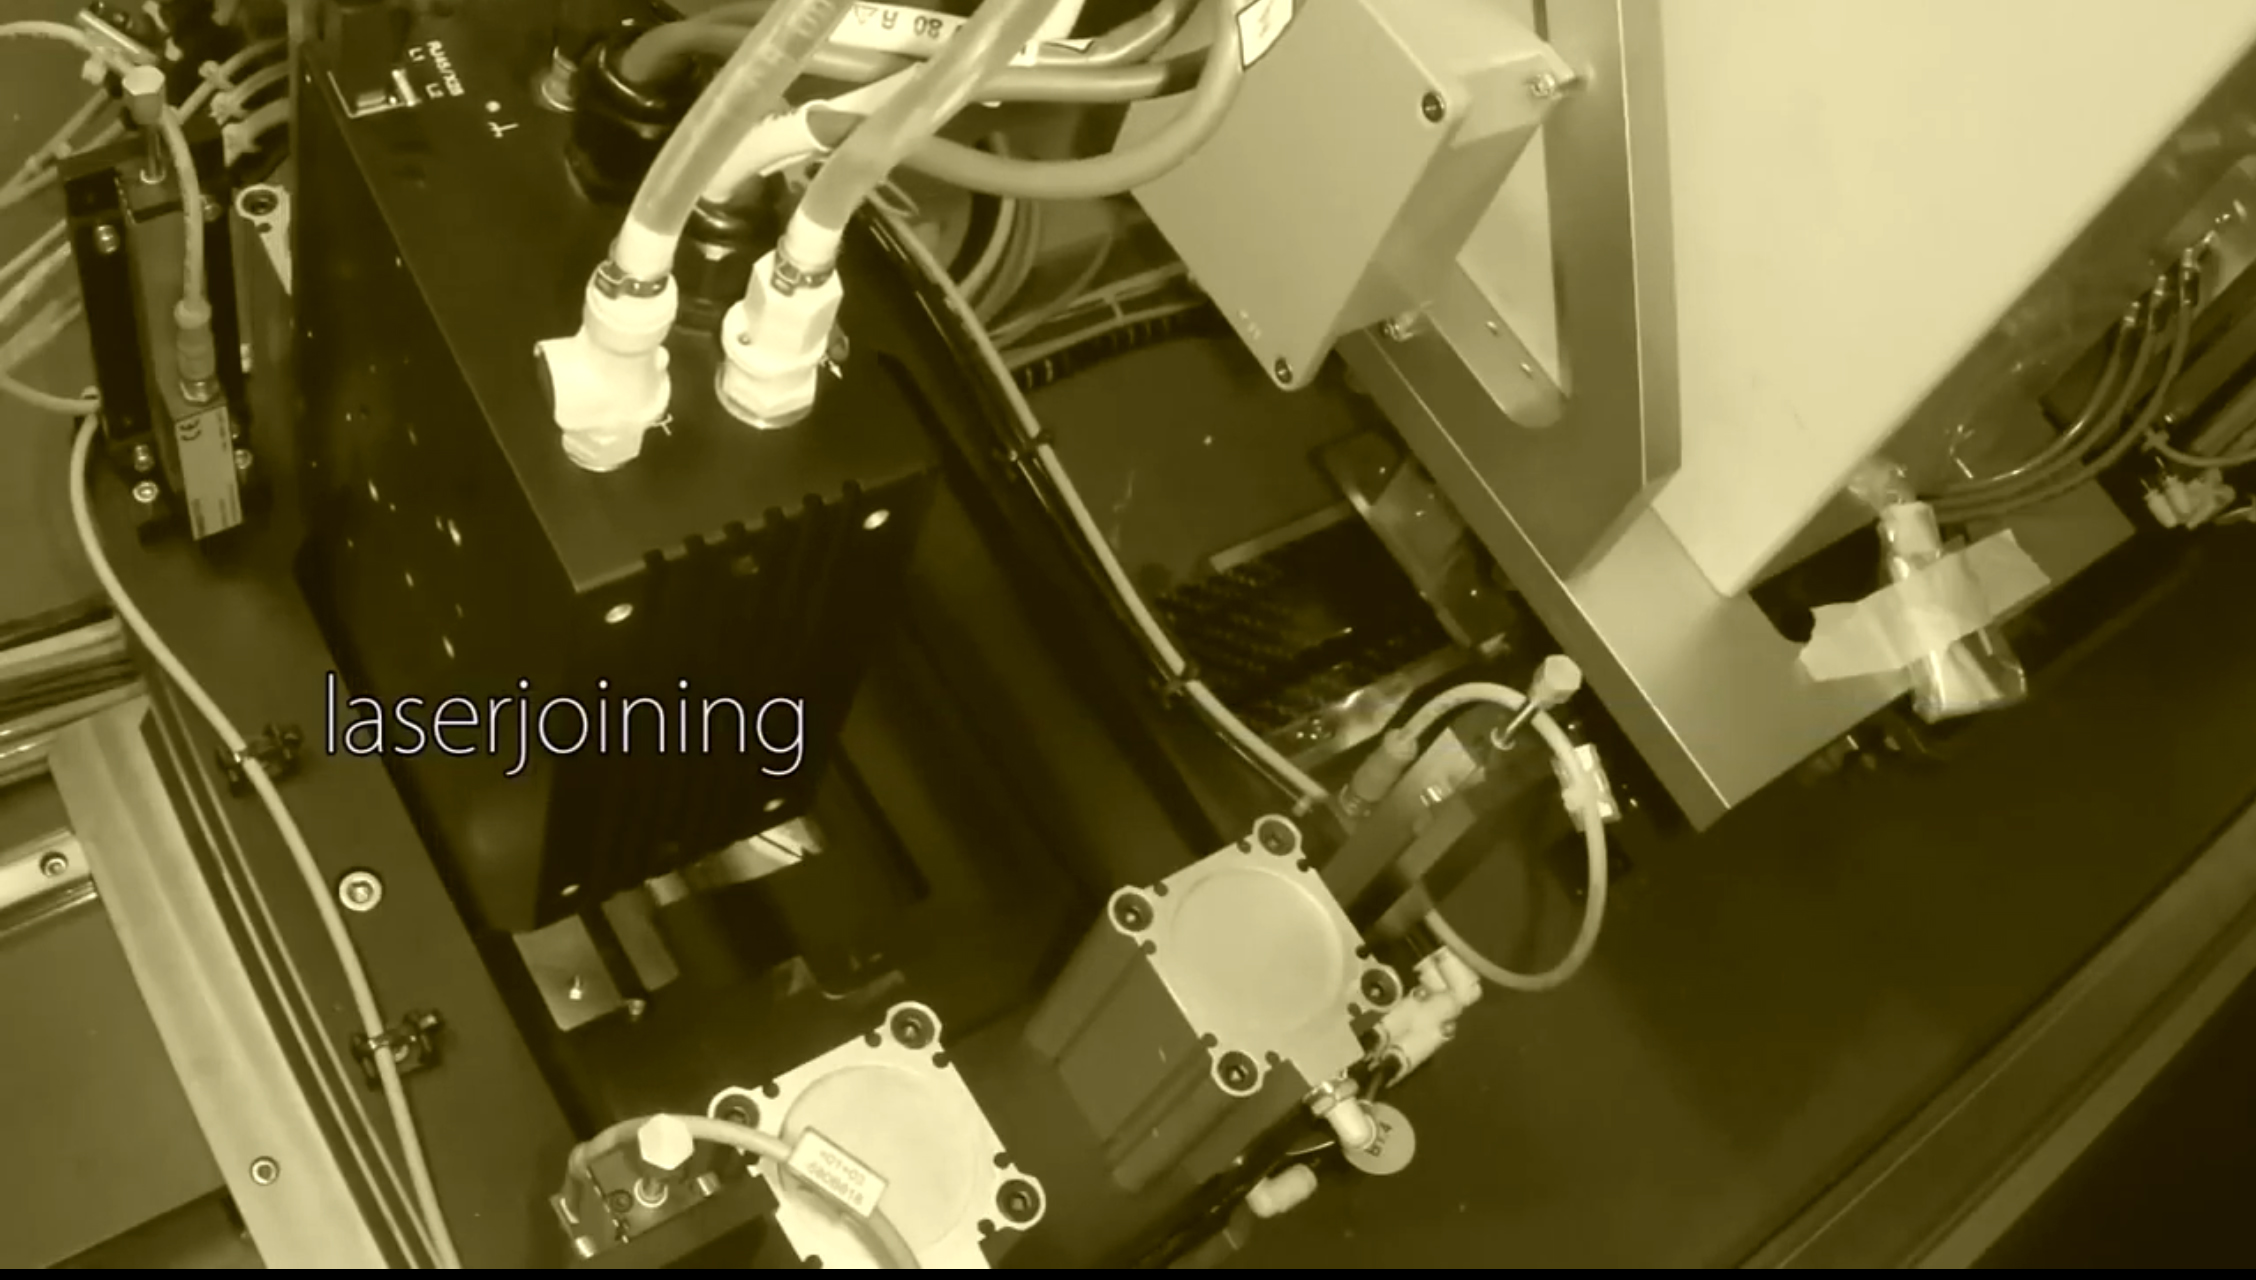
Langkah 7. Sementara pengelasan induksi selesai, unit pengelasan laser diturunkan untuk menggabungkan braket kiri dan kemudian kanan. Laser memanaskan logam, menyebabkan matriks PA6 di bawahnya meleleh ke dalam undercut, menciptakan gabungan kuat tinggi.
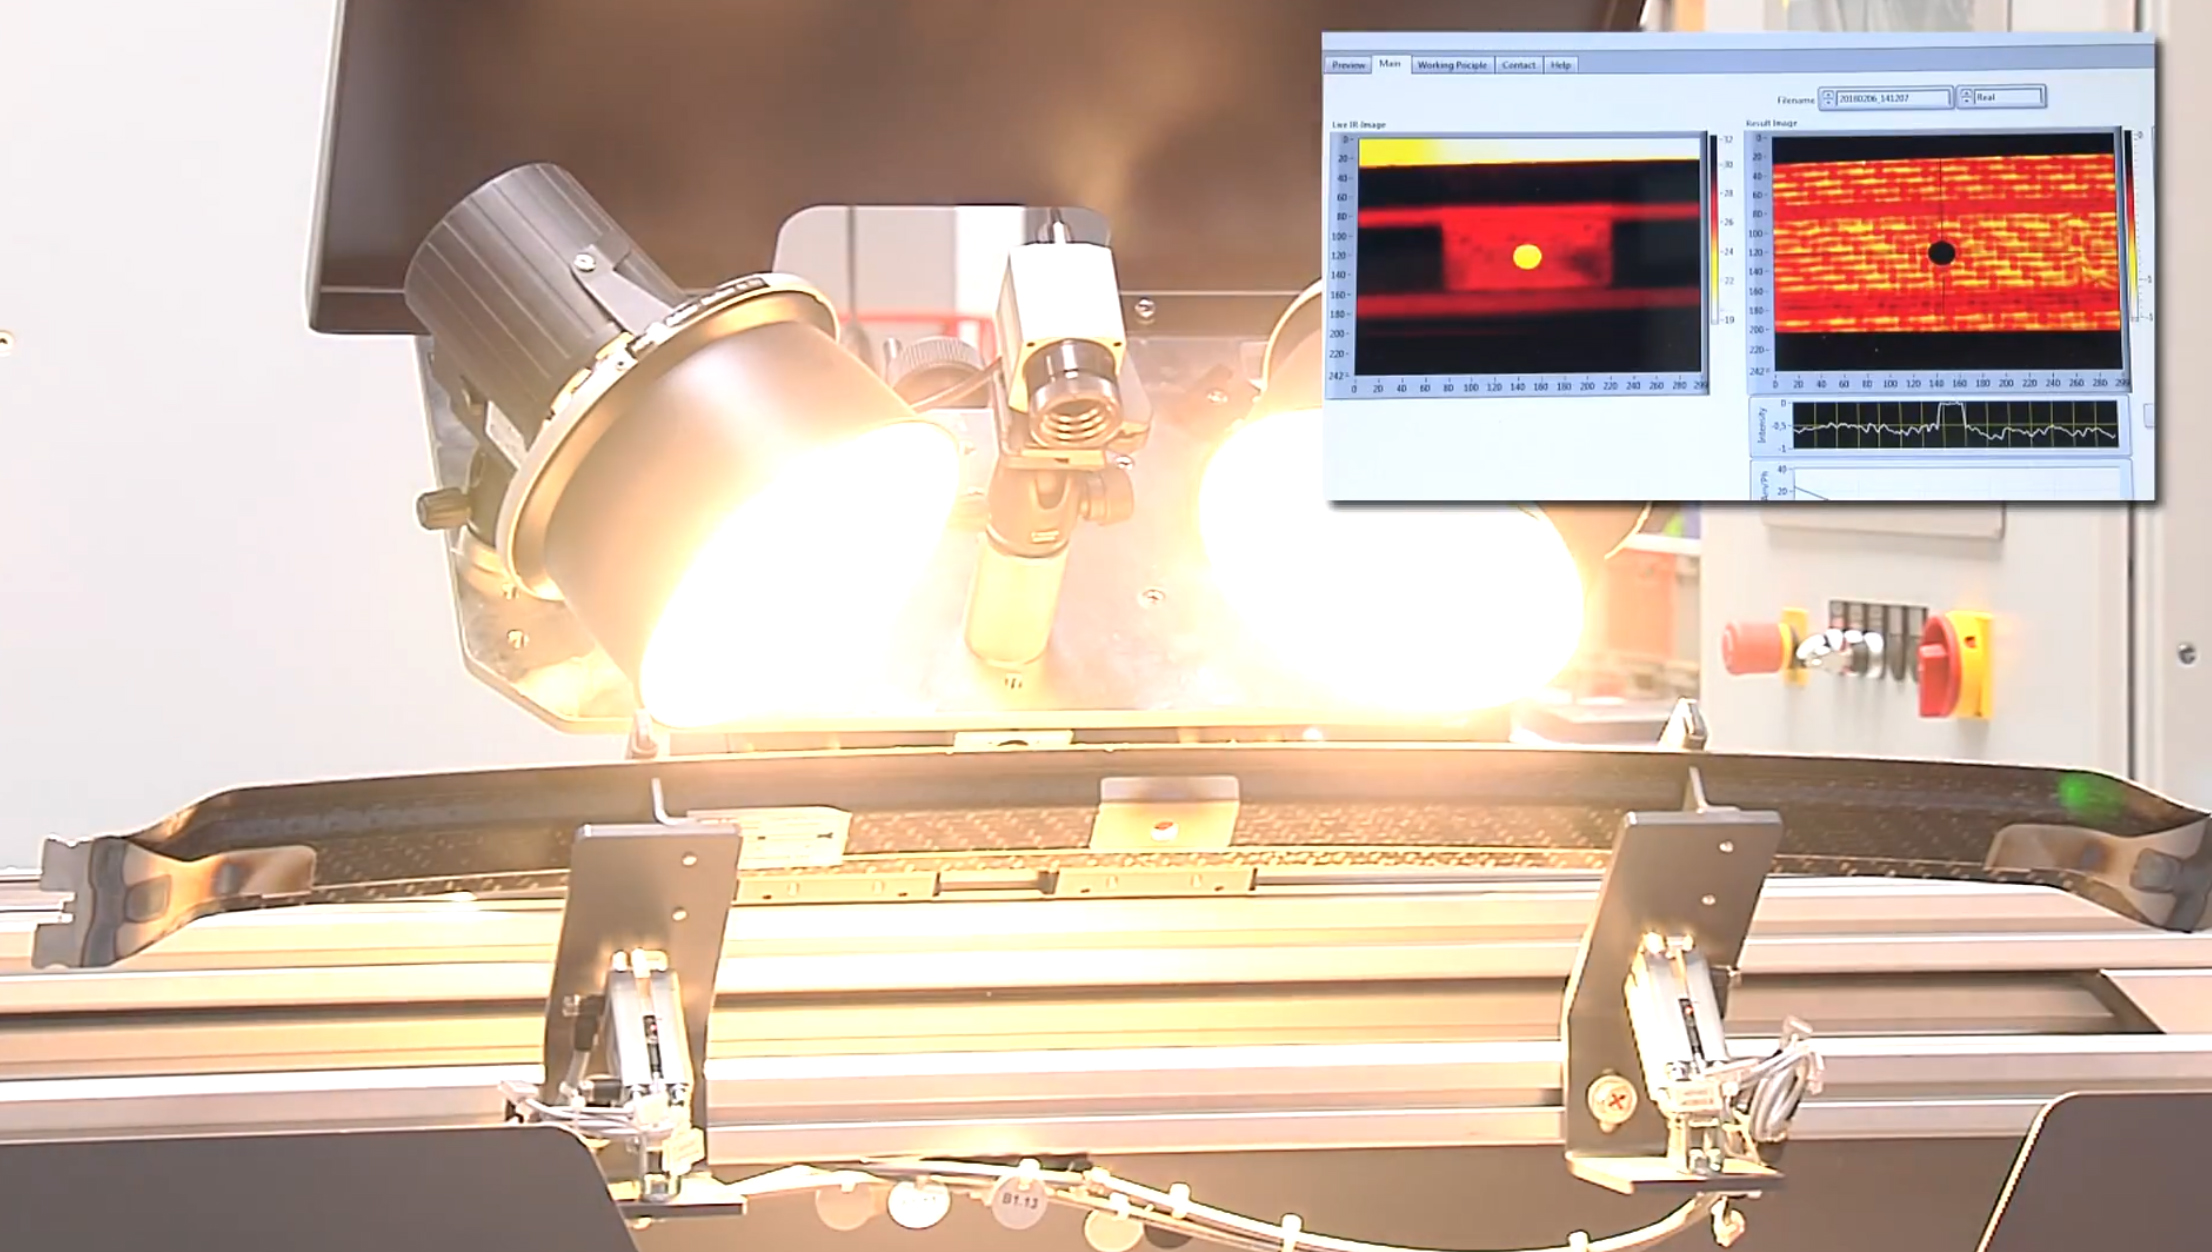 Langkah 8.
Struktur hybrid yang selesai ditempatkan di sel NDT di mana termografi lock-in digunakan untuk mendeteksi cacat. Lampu halogen memanaskan permukaan komposit dan kamera IR mengukur respons seiring waktu. Analisis data ini diproses untuk memberikan penilaian kualitas visual.
Kontrol Proses Penggabungan
Metode dasar untuk mengontrol kedua proses penggabungan adalah dengan mengukur temperatur dan waktu versus serangkaian parameter yang dioptimalkan yang didefinisikan melalui pengujian. "Oleh karena itu, kami membuat sampel pengujian gabungan dengan parameter yang berbeda dan melakukan pengujian mekanis untuk setiap set parameter menggunakan setup pengujian khusus. Untuk braket samping, kombinasi tes geser dan tes pelupan dikembangkan, dan untuk braket tengah kami menggunakan tes beban tekanan, dapat dibandingkan dengan tes geser lipat, tetapi Anda mendorong daripada menarik, untuk mendapatkan beban geser di area gabungan," kata Popow. Setup tes khusus ini dirancang bersama dengan EDAG Engineering GmbH (EDAG, Fulda, Jerman), yang juga melakukan analisis hasil tes. Mengikuti prosedur ini, set parameter terbaik untuk proses penggabungan diidentifikasi dan kemudian digunakan dalam sel produksi pilot.
"Proses pengelasan induksi dikalibrasi sebelumnya," kata Weidmann. "Kami tahu kami mencapai temperatur gabungan setelah sekitar 30 detik, tetapi kami juga mengukur temperatur in-situ untuk alasan keselamatan untuk menghindari overheat." Pyrometer, yang secara jarak jauh mengukur radiasi permukaan, digunakan untuk mengukur titik panas yang diketahui di area pengelasan induksi. "Tetapi ia tidak dapat memberikan pengukuran yang akurat untuk pengelasan laser karena tingkat cahaya dan panas yang tertiariasi in-situ," menjelaskan dia. Namun, sensor kontak dapat digunakan pada sisi komposit area pengelasan laser, meskipun tidak berlaku untuk proses pengelasan induksi karena biasanya terbuat dari logam dan akan memanas oleh induksi dan merusak pengukuran.
"Area yang dipanaskan untuk semua gabungan juga ditutupi oleh alat tekan dan penangkap clamping," catat Weidmann. "Dengan demikian, kami telah memvalidasi perubahan ketebalan komponen karena tekanan dan panas sebelum dan setelah penggabungan sebagai metode jaminan kualitas." Perubahan ketebalan ini diukur oleh sensor jarak yang terintegrasi dalam alat pemosisian untuk penstur atap (juga ditunjukkan di Fig. 3). "Ketika kita menekan bagian bersama, sensor jarak bergerak," menjelaskan dia. "Ketika kita menerapkan panas dan tekanan gabungan, polimer matriks yang meleleh mengalir ke dalam rongga struktur laser dan sedikit tertekuk keluar dari zona gabungan sampai gabungan pendingin. Ini mengakibatkan perubahan ketebalan yang dicatat oleh sensor jarak." Weidmann dan tim IVW telah mengkorelasikan jarak ini ke kualitas bagian. "Perubahan ketebalan — dalam kata lain, kompaksi — lebih besar dari 0,1 milimeter berarti kualitas gabungan baik," catat Weidmann.
NDT Inline
IVW mengembangkan metode lain untuk jaminan kualitas — pengujian termografi inline. "Untuk jaminan kualitas, tujuan utama adalah untuk melihat properti di area gabungan," menjelaskan Popow. "Tetapi ini sangat sulit, jadi kami melakukan termografi pada sisi komposit gabungan setelah bagian selesai."
IVW memilih teknik termografi aktif yang disebut Lock-In Thermography karena menawarkan rasio sinis-kebisingan yang lebih baik dari metode aktif lainnya (misalnya, Pulse Phase Thermography) dan dapat juga memeriksa cacat yang lebih dalam. "Ide dasar adalah memasukkan panas ke dalam komposit, yang kemudian menghantarkan ke area gabungan dan kembali ke permukaan," kata Popow. "Dengan Lock-in Thermography, komponen dieksciter dengan frekwensi yang ditetapkan selama beberapa periode. Kami kemudian menganalisis respons ini seiring waktu. Jika Anda memiliki area di antara permukaan komposit dan area gabungan yang tidak homogen karena rongga atau cacat, itu akan muncul dalam respons termal."
Respons termal ditangkap sebagai gambar. Titik-titik yang menyusun gambar ini adalah piksel, singkatan dari elemen gambar. Setiap piksel juga merupakan titik pengukuran. Dengan demikian, sinyal temperatur untuk setiap piksel di seluruh area pemeriksaan dianalisis. "Hasilnya, Anda mendapatkan informasi amplitudo dan fase untuk setiap piksel, dan perang lunak kemudian merekonstruksi ini menjadi gambar lagi, yang dapat diperiksa secara visual," tambah dia. Namun, ini juga menyediakan serangkaian pengukuran besar untuk 126 bagian yang diuji. "Kami telah mengkorelasikan hasil NDT ini dengan hasil pengujian mekanis yang dilakukan oleh EDAG," kata Popow. Timnya juga menguji area gabungan setelah menghapus braket — yaitu pengujian destruktif. "Kami telah mengkorelasikan tiga serangkaian hasil tes dan kini dapat mengidentifikasi area ikatan rendah kekuatan versus tinggi kekuatan dari analisis visual hasil termografi," katanya.
Sel Terintegrasi untuk Produksi Massal
Salah satu pencapaian terbesar FlexHyJoin, kata Weidmann, adalah mengintegrasikan semua unit teknologi, masing-masing dikembangkan oleh mitra proyek yang berbeda, ke dalam baris produksi otomatis yang dioptimalkan. Voithofer, yang mengintegrasikan peralatan di Fill, menjelaskan bahwa "setiap set peralatan yang dikirimkan ke kami menggunakan pengontrol yang berbeda. Saya harus merancang PLC master untuk mengontrol semua unit proses yang berbeda." Ini mencakup pelindung laser dan robot penanganan sel, yang disuplai oleh Fill. "Sulit juga untuk membuat semua langkah proses ini bekerja bersama karena mereka membutuhkan waktu yang berbeda," tambah dia.
Voithofer memulai dengan mengembangkan arsitektur untuk setiap unit proses dan robot, mempertimbangkan cara memosisikan ini untuk alur terbaik. "Konsep kami adalah untuk menjaga tiga stasiun — struktur, penggabungan dan NDT — modular, dalam tiga perabot terpisah," katanya. "Dengan cara ini, kami dapat mengekstrak unit tunggal dan menggunakannya di pameran atau proyek demonstrasi lainnya, lalu mengembalikan mereka. Jadi, sel kerja modular, namun terintegrasi."
Pengalaman dekade Fill dalam integrasi sistem jenis ini untuk produksi komposit seri membantu mencapai apa yang dilihat Popow sebagai pencapaian terbesar FlexHyJoin: bergerak dari skala laboratorium ke skala industri. "Kami adalah konsorsium pertama untuk merealisasikan proses seperti ini, yang cocok untuk produksi massal komposit yang digabungkan ke logam," katanya. "Proses ini dapat digunakan untuk banyak bagian otomotif seperti link stabilisator, bumper dan pintu," catat Voithofer. "Ada banyak bagian komposit yang terhubung ke bagian logam dalam BIW ringan."
Adaptasi untuk Beberapa Industri
Namun, ada beberapa perubahan yang diperlukan sebelum sel dimasukkan ke produksi seri. "Kami tidak akan lagi menyimpan struktur laser dan penggabungan dalam pelindung terpisah, tetapi menggabungkannya menjadi satu," kata Voithofer. "Ini akan menghilangkan kebutuhan untuk membuka dan menutup pintu pelindung di antara proses-proses ini, mengurangi waktu siklus." Dia juga akan menghubungkan semua stasiun secara linear pada sabuk pengiriman. Baris akan berjalan terus-menerus, dengan bagian diambil dan ditempatkan kembali pada sabuk untuk setiap stasiun sebelum keluar dari sel siap untuk dirangkaikan ke dalam BIW. Ini akan mengurangi waktu siklus lebih lanjut. Juga, laci yang diperluas yang dapat memberi ratusan bagian akan memungkinkan baris berjalan selama seluruh pergantian tanpa kebutuhan untuk persediaan ulang.
Meskipun sel produksi pilot ini ditujukan untuk industri otomotif, Popow mencatat dapat dengan mudah disesuaikan untuk penerbangan luar angkasa, barang olahraga/konsumen dan aplikasi industri. "Itu sebenarnya salah satu pedoman utama," kata Weidmann, "bahwa ia harus dapat menggabungkan geometri dan bagian yang berbeda. Perubahan satu-satunya harusnya alat kompaksi pengelasan induksi, penangkap clamping untuk pengelasan laser dan alat dukungan. Bagian utama sel harus tetap sama." Dia mencatat bahwa IVW juga telah mendemonstrasikan penggabungan hybrid titan dan baja dengan komposit organosheet serat karbon/polifenilena sulfida (PPS) terkawat dan kini mengembangkan demonstrasi polietheretherketon (PEEK) dan polietherketoneketon (PEKK). "Ini hanya memerlukan penyesuaian proses penggabungan untuk suhu yang lebih tinggi dan redefinisi parameter proses optimal," kata Weidmann. "Sel terbuka untuk berbagai material, termasuk aluminium dan tembaga serta sistem matriks komposit termoplastik lain seperti polipropilena dan polietilena."
"Mitra proyek telah bekerja sama dengan baik dan bersemangat untuk melanjutkan pengembangan," catat dia. "Kami pikir jenis produksi ini sangat menjanjikan, dan respons yang telah kami terima dari industri sejauh ini menunjukkan ada berbagai perusahaan yang melihat janji ini juga."



