Menguasai Pengaturan Ekspor STL Berkualitas Tinggi untuk Cetak 3D yang Presisi
Jika cetak 3D berakhir dengan tempat datar tidak diinginkan atau kurva berkilau, masalahnya hampir selalu resolusi file STL, bukan printer Anda. Anda bukan satu-satunya yang mengalami hal ini.
Kami telah menerima banyak pertanyaan dari pengguna baru tentang permukaan faceted pada cetakan mereka. Untuk membantu semua orang mencapai hasil terbaik, panduan ini menjelaskan cara menghasilkan file STL resolusi tinggi yang diterjemahkan menjadi bagian yang halus dan akurat secara dimensi.
Dalam panduan ini kita membahas:
Apa itu file STL
Mengapa file STL penting
Mengidentifikasi STL yang tidak optimal
Menentukan parameter STL
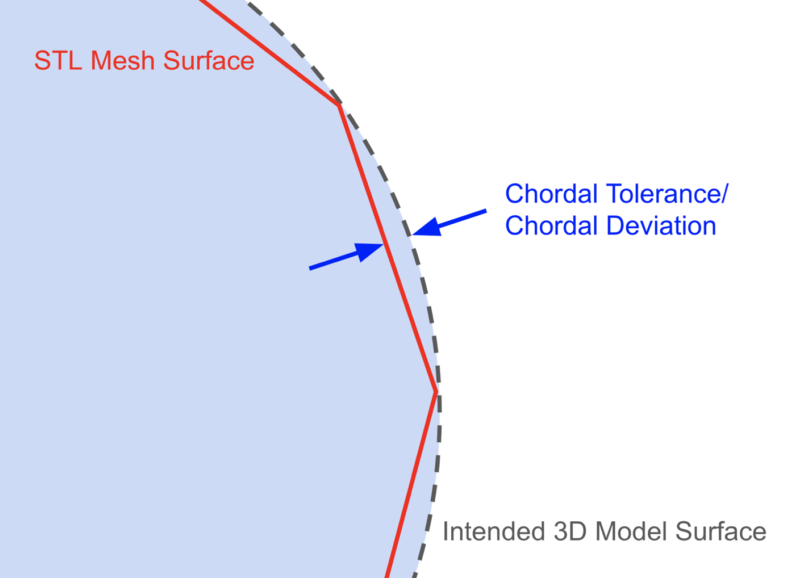
Toleransi/deviasi chordal
Toleransi/deviasi angular/normal deviation
Kualitas mesh vs ukuran file: rekomendasi kami
Pengaturan ekspor STL di program CAD utama
Studi Kasus Angkatan Bersenjata AS
Baca kisah sukses pelanggan terbaru kami tentang basis pelatihan besar bagi Angkatan Bersenjata AS.
TL;DR: Ekspor geometri CAD Anda dengan resolusi STL yang tepat untuk mencapai bagian yang akurat secara dimensi dan permukaan halus, tanpa memperlambat slicing.
Kami merekomendasikan memulai dengan pengaturan ini:
Format STL Binary (ukuran file lebih kecil daripada ASCII)
Toleransi/deviasi chordal 0,1 mm (0,004 in)
Toleransi/deviasi angular 1°
[Opsional] Panjang sisi segitiga minimum diatur ke 0,1 mm (0,004 in)
Jika file melebihi 20 MB, tingkatkan toleransi chordal dan/atau angular hingga ukuran turun di bawah 20 MB; file besar dapat secara signifikan memperlambat performa slicer. Jika tempat datar masih ada, kurangi toleransi sambil tetap mempertahankan file di bawah 20 MB.
Apa Itu File STL?
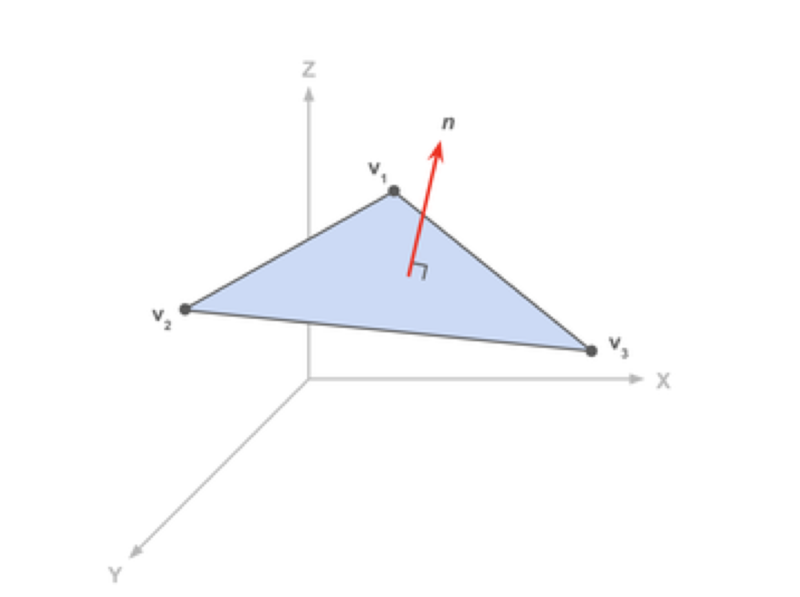
Format STL, yang dibuat untuk stereolithography pada tahun 1980-an, tetap menjadi standar industri untuk mengimpor model 3D ke dalam slicer seperti Eiger Markforged. File STL menggambarkan mesh segitiga yang mendekati permukaan model 3D. Setiap segitiga didefinisikan oleh tiga titik sudut dan vektor normal yang tegak lurus terhadap bidang segitiga.
Sebuah STL ASCII mencantumkan setiap segitiga dalam bentuk teks:
facet normal ni nj nk outer loop vertex v1x v1y v1z vertex v2x v2y v2z vertex v3x v3y v3z endloop endfacet
Jutaan segitiga seperti itu membangun mesh yang dapat diimpor ke perangkat lunak slicer untuk dicetak.
Untuk cetak 3D, mesh harus manifold—setiap tepi segitiga dibagi tepat oleh dua sisi—untuk menghindari celah dan kesalahan selama slicing. File STL dari program CAD biasanya memenuhi persyaratan ini, sedangkan file yang dihasilkan oleh scanner 3D mungkin berisi geometri non-manifold.
Mengapa File STL Penting untuk Cetak 3D
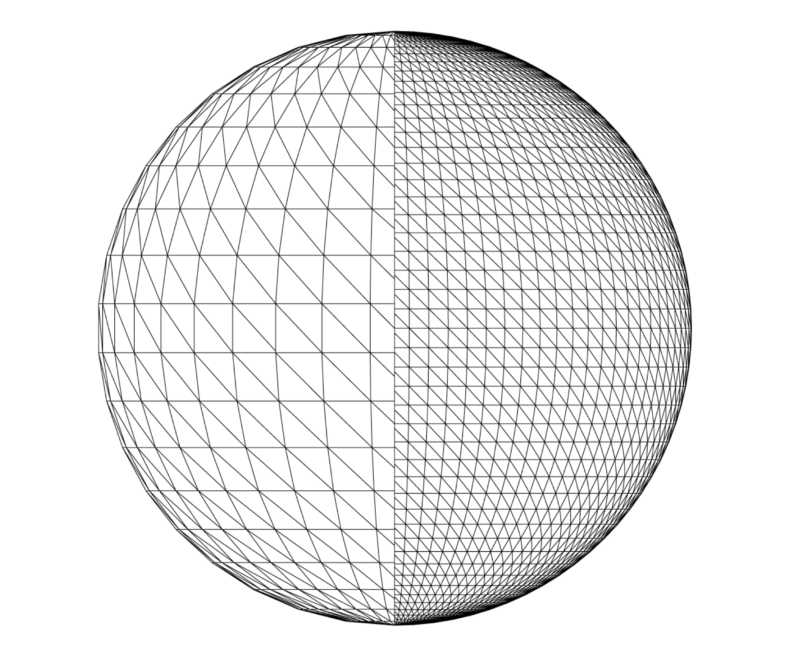
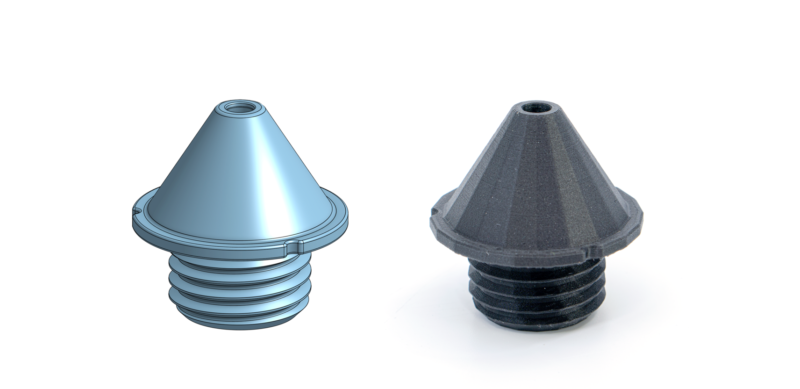
Karena segitiga adalah bentuk datar, mesh hanya dapat mereproduksi dengan sempurna geometri yang terdiri dari permukaan datar. Permukaan melengkung—fillet, lubang, bentuk organik—didekati oleh sekumpulan segitiga, dan keakuratan pendekatan itu tergantung pada pengaturan ekspor STL.
Apakah Saya Perlu Memperbarui File STL Saya?
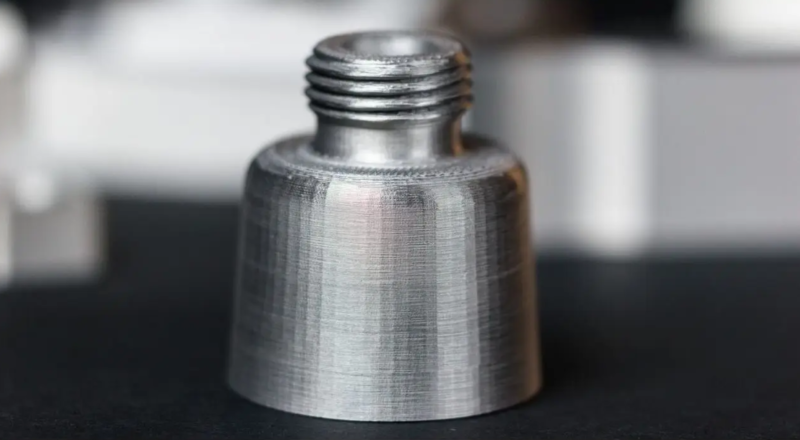
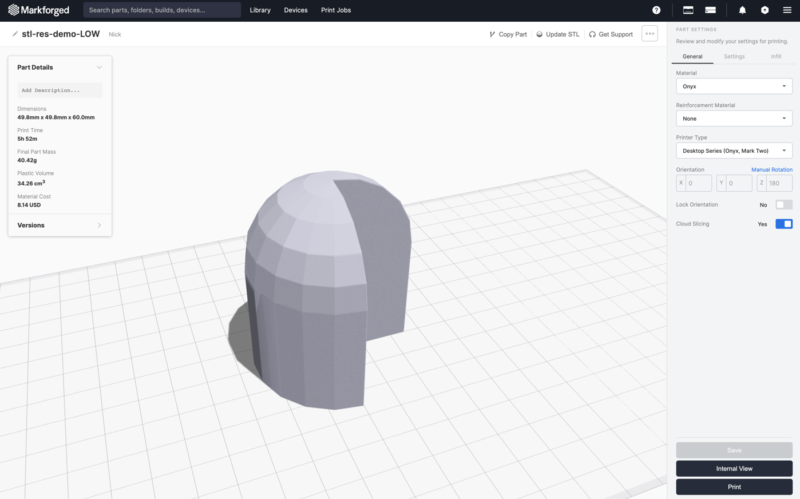
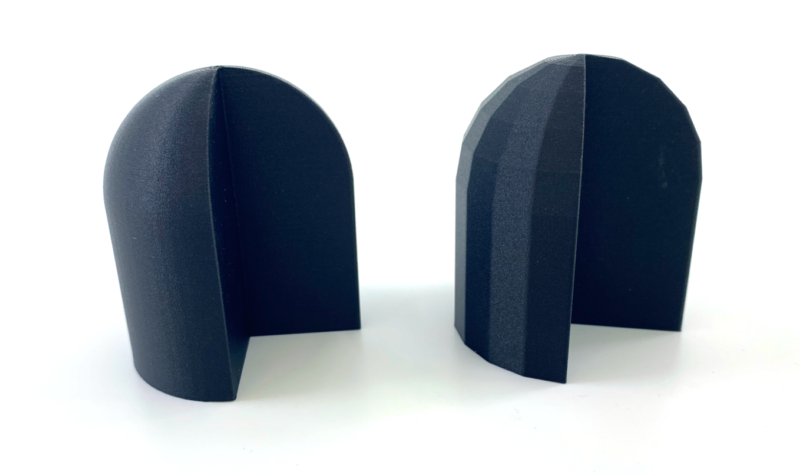
Jika cetakan Anda memenuhi harapan dan performa slicer memuaskan, tidak perlu perubahan. Namun, STL resolusi rendah menghasilkan tempat datar pada kurva, sementara STL yang terlalu halus memperbesar ukuran file, memperpanjang waktu slicing dan potensial mengganggu UI slicer.
STL tidak memiliki informasi satuan, sehingga resolusi harus disimpulkan dari pengaturan ekspor. Masalah yang paling umum adalah STL kasar yang gagal menangkap geometri halus, menghasilkan faceting yang terlihat.
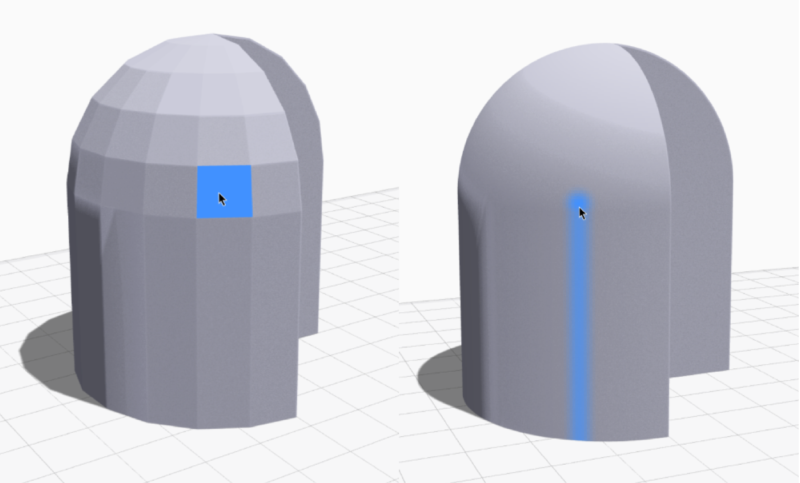
Perangkat lunak Eiger Markforged dapat membantu Anda mendeteksi STL resolusi rendah: saat Anda mengarahkan kursor pada bagian, slicer menyoroti sisi dalam biru. Facet yang jelas menunjukkan resolusi yang tidak mencukupi; gradasi halus menunjukkan fidelitas yang memadai.
Sebaliknya, STL yang terlalu halus dapat memperbesar ukuran file hingga performa slicer menurun. Resolusi praktis jarang perlu lebih halus dari ketebalan lapis printer; detail tambahan adalah waktu dan penyimpanan yang sia-sia.
Ikuti praktik terbaik untuk menyeimbangkan kualitas cetak dengan kecepatan alur kerja. Pengaturan ekspor mempengaruhi kepadatan mesh dan, pada akhirnya, akurasi dimensi dan finishing permukaan cetakan Anda.
Menentukan Parameter STL
Parameter ekspor mengontrol kepadatan segitiga mesh. Perangkat lunak CAD biasanya mengoptimalkan untuk file terkecil, tetapi parameter yang Anda tentukan dapat memaksa mesh yang lebih halus di tempat yang diperlukan.
Paket CAD modern menyediakan setidaknya dua kontrol ekspor utama: toleransi chordal (linier) dan toleransi angular (angular). Bergantung pada geometri, satu mungkin mendominasi kepadatan mesh.
Toleransi/Deviasi Chordal
Parameter ini membatasi jarak maksimum tegak lurus antara permukaan asli dan segitiga terdekat dalam STL. Toleransi chordal yang lebih kecil memaksa mesh yang lebih halus dan meningkatkan ukuran file.
Toleransi/Deviasi Angular / Normal Deviation
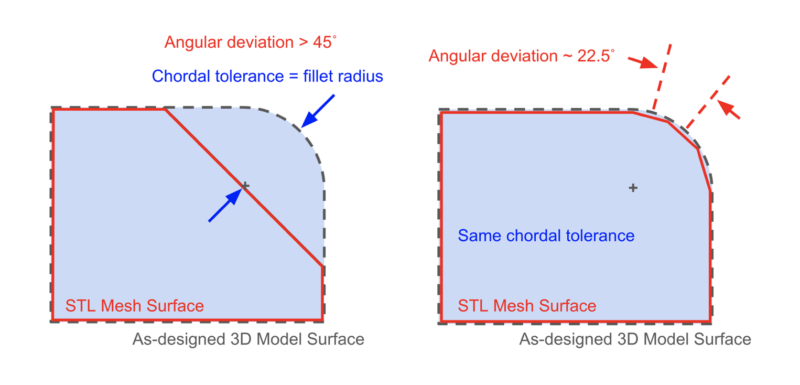
Toleransi angular membatasi sudut antara normal segitiga yang berdekatan, menyempurnakan mesh di wilayah dengan kelengkungan tajam. Jika radius fillet setara dengan toleransi chordal, toleransi angular yang rendah mencegah faceting yang terlihat atau chamfer yang tidak disengaja.
Jika deviasi angular adalah faktor pembatas, exporter menambahkan lebih banyak segitiga di sekitar radius kecil, meningkatkan kehalusan fitur melengkung di luar yang dapat dicapai toleransi chordal sendirian. Beberapa program CAD menyatakan kontrol angular sebagai nilai tanpa dimensi antara 0 dan 1; nilai yang lebih tinggi meningkatkan resolusi.
Opsi tambahan—seperti panjang facet minimum atau maksimum—tersedia dalam beberapa paket CAD. Gunakan hanya jika fitur tertentu memerlukannya; jika tidak, biarkan default.
Kualitas Mesh vs Ukuran File: Rekomendasi Kami
STL resolusi tinggi menghasilkan model yang lebih halus dan lebih akurat, tetapi juga memperbesar ukuran file, yang dapat memperlambat pemrosesan slicer. Sebagian besar printer tidak dapat mengeksploitasi resolusi yang lebih halus dari ketebalan lapis, jadi detail tambahan adalah overhead yang tidak perlu.
Mulai dengan pengaturan yang seimbang berikut:
Binary format STL (lebih kecil dari ASCII)
Toleransi chordal 0,1 mm (0,004 in)
Toleransi angular 1°
Panjang facet minimum 0,1 mm (0,004 in)
Jika file yang dihasilkan melebihi 20 MB, tingkatkan toleransi hingga ukuran turun di bawah 20 MB. Eksperimen didorong—toleransi Anda untuk ukuran versus kualitas cetak mungkin berbeda.
Pengaturan Ekspor STL di Perangkat Lunak CAD Utama
Berikut adalah titik awal yang direkomendasikan untuk paket CAD populer. Hubungi kami jika kami telah melupakan vendor atau jika pengaturan yang Anda sukai berbeda.
Creo (PTC)
Di Creo, parameter “Angle control” menyempurnakan deviasi angular di atas tinggi chord. Nilainya berkisar dari 0,0 hingga 1,0. Default yang disarankan:
Format: Binary
Chord height: 0,1 mm (toleransi chordal)
Angle control: 0,25
Panjang tepi maksimum & rasio aspek: default
Fusion 360 (Autodesk)
Format: Binary
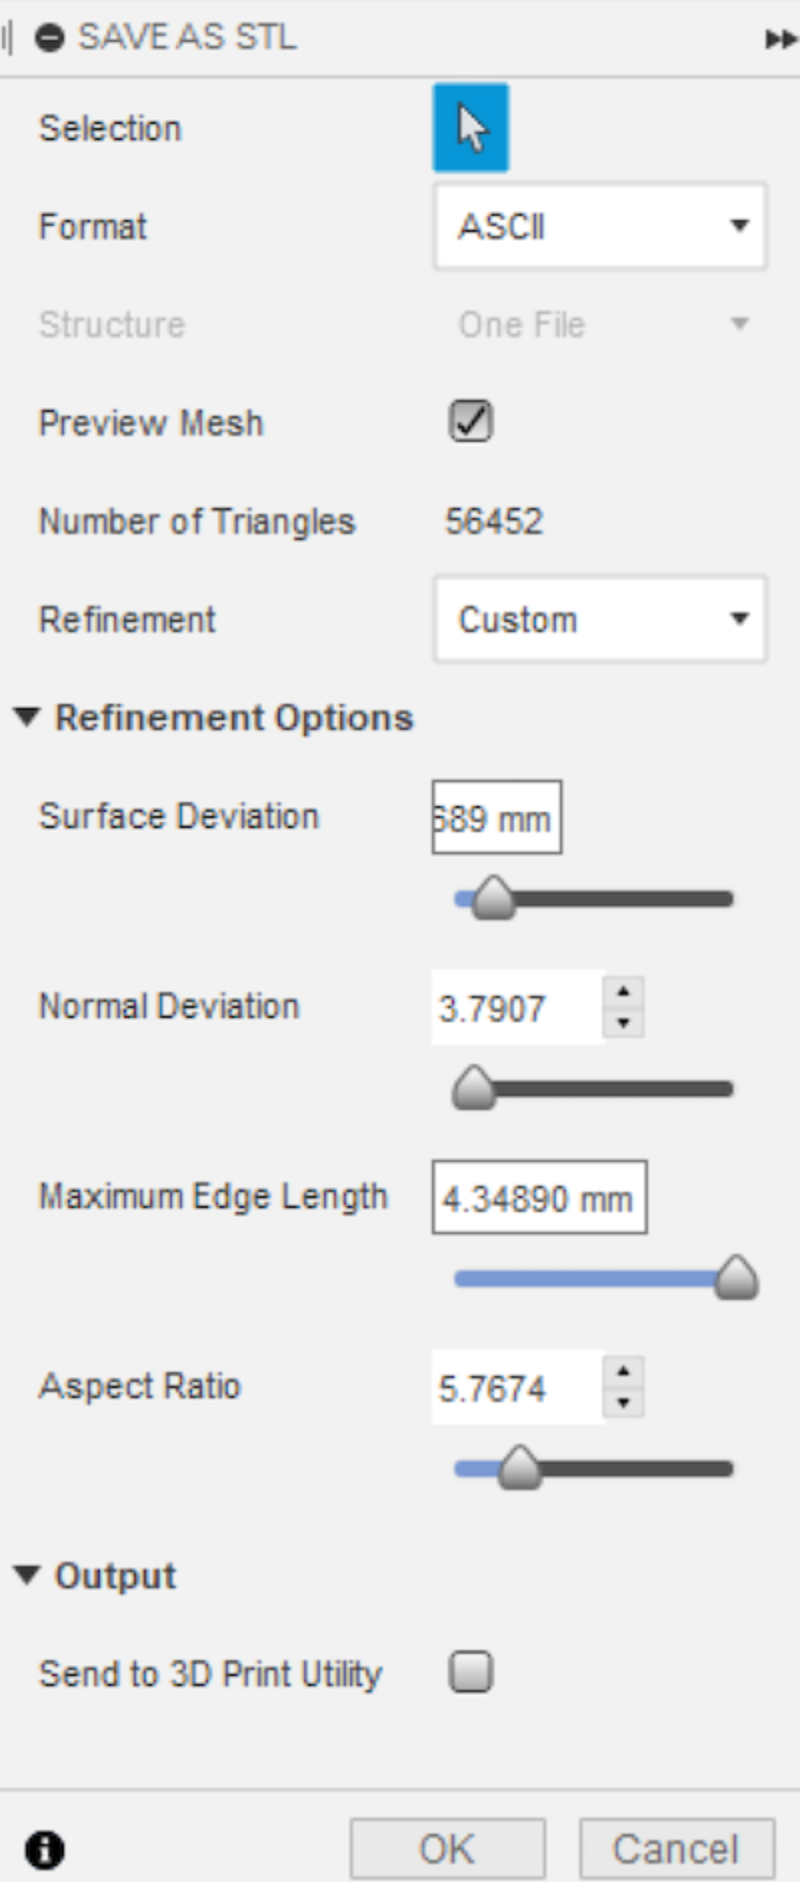
Surface deviation: 0,1 mm (toleransi chordal)
Normal deviation: 1° (toleransi angular)
Panjang tepi maksimum & rasio aspek: default
NX (Siemens)
Output type: Binary
Toleransi chordal: 0,1 mm (satuan dokumen)
Toleransi angular: 1°
Onshape (PTC)
Format: Binary
Deviasi angular: 1°
Toleransi chordal: 0,1 mm (0,004 in)
Lebar facet minimum: 0,1 mm (0,004 in)
SOLIDWORKS (Dassault Systèmes)
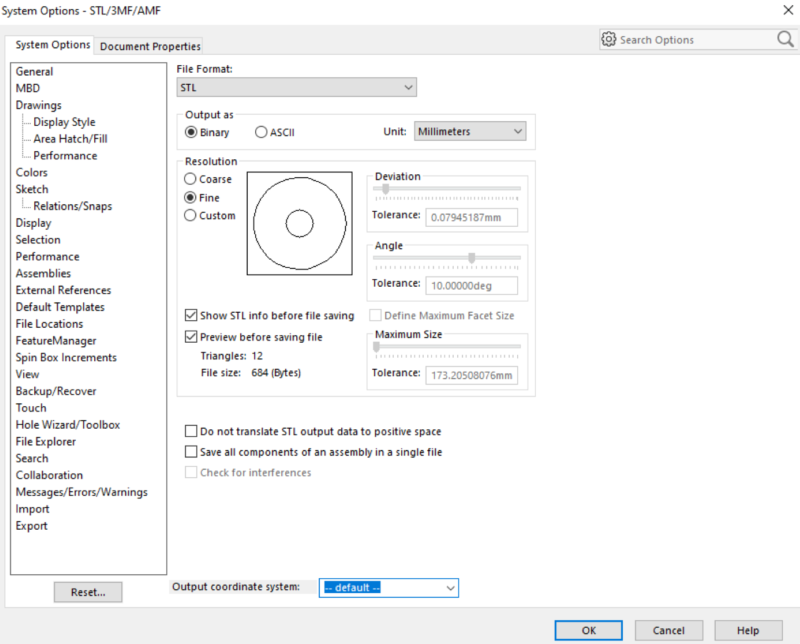
Format: Binary
Resolusi: Custom
Deviasi: 0,1 mm (toleransi chordal)
Sudut: 1° (toleransi angular)
Definisikan ukuran facet maksimum: tidak dicentang