Pengaturan PETG Optimal untuk Ender 3 Pro & V2: Hasilkan Cetakan Sempurna
Saya memutuskan untuk menguji seberapa baik Ender 3 saya dapat mencetak PETG dan mencetak beberapa kubus 20mm bahkan sebuah va.
Dalam artikel ini, saya akan berbagi dengan Anda temuan saya, pengaturan apa yang bekerja dan yang tidak, dan banyak lagi!
Saya juga akan menyertakan beberapa gambar model yang saya ciptakan sehingga Anda dapat melihat kualitas cetak yang saya berhasil capai.
Jika Anda tidak ingin melewati semua uji coba dan kesalahan yang kami lakukan untuk menemukan Pengaturan Ideal untuk menciptakan cetakan berkualitas tinggi pada Ender 3 Anda, maka tentu cek profil Cura kami sendiri yang disesuaikan khusus untuk Seri Printer Ender 3 (Anda bisa mendapat semuanya hanya dengan $7).
Tanpa basa-basi lagi, mari kita mulai!
Suhu Pencetakan
Secara umum, PETG mencetak sangat baik antara rentang 220°C dan 250°C. Namun, Ender 3 menggunakan pengaturan tipe Bowden yang tidak dirancang untuk mencetak melebihi 240°C atau 245°C karena bisa rusak, jadi saya akan merekomendasikan tetap dalam rentang 220°C hingga 240°C.
Dalam pengujian saya, mencetak pada 220°C memberikan kualitas cetak terbaik secara keseluruhan.
Suhu pencetakan PETG ideal pada Ender 3:
- 220°C – 240°C (dengan 220°C memberikan hasil yang sedikit lebih bagus)
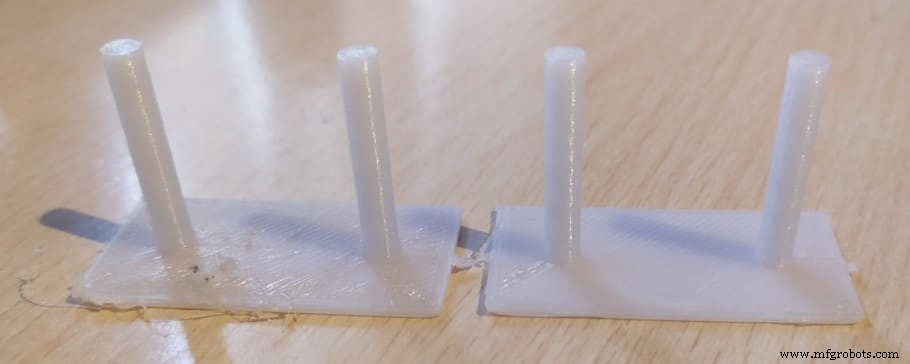
Setelah mencoba berbagai suhu pencetakan pada lebih dari 20 cetakan yang berbeda, saya menemukan bahwa dalam kasus saya, 220°C memberikan hasil terbaik. 230°C ke atas akan membuat benang dan gumpalan pada lapisan teratas model saya, sebenarnya Anda dapat melihatnya di sini dalam tes stringing yang saya lakukan (Saya mencetak lebih dari 10 tes stringing menggunakan dua filament yang berbeda sampai saya mendapatkannya dengan benar):
Adhesi Meja Cetak
Adhesi meja cetak mungkin adalah faktor paling penting yang perlu dipertimbangkan saat mencetak karena Anda ingin lapisan pertama menempel dengan baik ke permukaan cetak untuk menghindari warping dan mencegah cetakan terlepas.
Faktor seperti suhu pencetakan, suhu meja cetak, jenis permukaan cetak yang Anda gunakan, dll. akan mempengaruhi seberapa baik model tetap menempel pada permukaan.
Suhu Meja Cetak
PETG perlu dicetak pada suhu yang cukup tinggi, yang berarti untuk menghindari warping Anda perlu mengatur meja cetak antara 60°C dan 70°C (60°C adalah yang umumnya direkomendasikan, namun saya tidak mendapatkan hasil bagus dengannya).
Sekarang, ini adalah sesuatu yang mungkin Anda tidak tahu, semakin tinggi suhu meja cetak semakin kuat adhesinya. Faktanya, sebuah studi dilakukan di mana hasilnya menunjukkan bahwa adhesi meja cetak paling kuat saat sedikit melebihi Suhu Transisi Kaca plastik, yang dalam kasus PETG adalah 80°C (esensialnya, Anda perlu mengatur suhu meja cetak sedikit di atas 80°C).
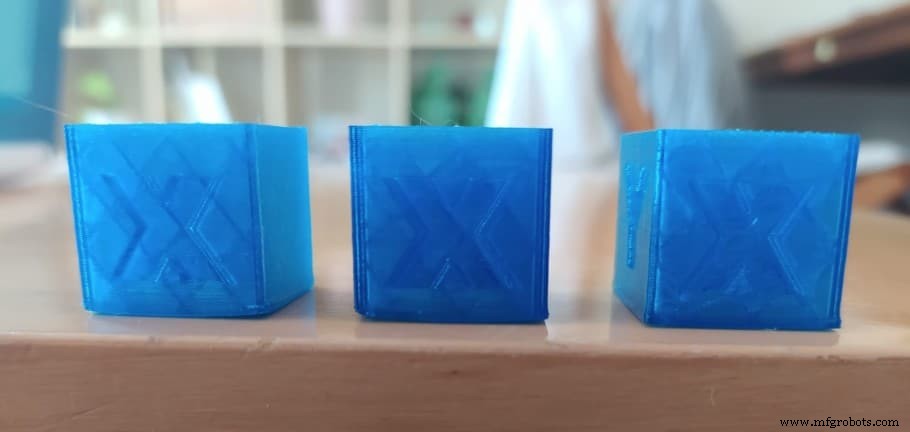
Saya mencetak beberapa kubus 20mm berbeda pada 230°C dengan berbagai suhu meja cetak (60°C, 70°C dan 85°C), dan sudut bawah dua kubus pertama berwarping (60 dan 70°C), tetapi pada 85°C adhesi cukup kuat sehingga warping hampir dihilangkan.
Jadi, mulai dengan 60°C dan jika cetakan berwarping, pertimbangkan untuk meningkatkan suhu meja cetak ke 70°C dan jika itu tidak berhasil, coba 80°C atau 85°C.
Suhu Meja Cetak PETG Ideal untuk Ender 3:
- Untuk mencapai adhesi yang sekuat mungkin, atur meja sedikit di atas suhu transisi kaca PETG (80°C). 85°C tampaknya menghasilkan adhesi terkuat.
Permukaan Cetak
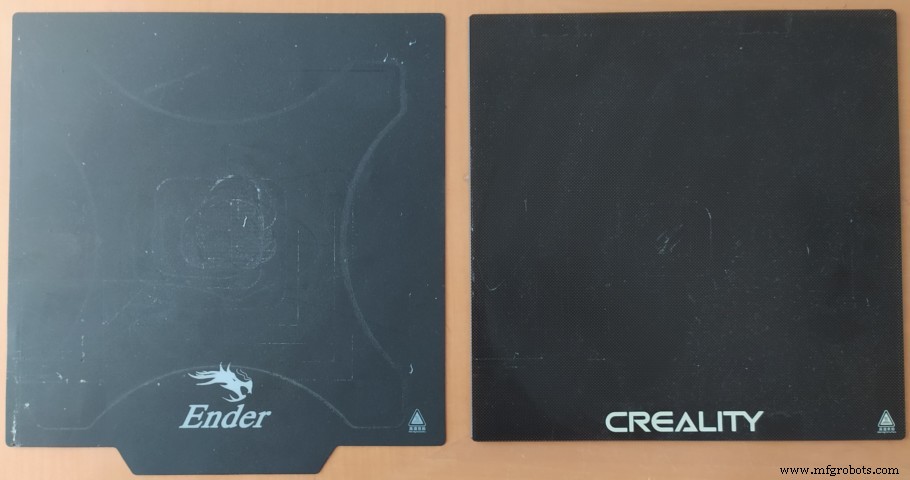
Tes cetakan PETG saya pada Ender 3 dilakukan menggunakan meja kaca Creality dan meskipun objek kecil seperti kubus 20mm mengalami sedikit warping, mereka tidak pernah melepas dari meja cetak, terlepas dari suhu meja cetak.
Banyak orang merekomendasikan penggunaan Kapton tape atau blue painter's tape karena keduanya memungkinkan PETG untuk menempel jauh lebih kuat.
Namun, solusi ideal tampaknya adalah permukaan cetak yang datang bersama dengan Ender 3 Pro dan V2, bukan Ender 3, yaitu BuilTak atau permukaan cetak magnetik, karena menyediakan permukaan yang sangat baik bagi PETG untuk menempel, dan menghapus cetakan juga cukup sederhana.
Catatan Penting: Beberapa situs web mengatakan bahwa PETG mungkin menempel begitu kuat pada meja kaca sehingga menghapusnya mungkin menyebabkan kaca pecah atau bahkan mungkin mengambil beberapa potongan kaca dengan itu. Saya tidak pernah mengalami hal itu sama sekali, sebaliknya, pengalaman saya dengan PETG adalah adhesinya tidak sekuat beberapa bahan lain seperti PLA, TPU, dll.
Cobalah sendiri dan lihat apa yang bekerja. Jika Anda merasa sulit untuk menghapus cetakan, biarkan meja cetak mendingin terlebih dahulu (bahkan menempatkan meja cetak di kulkas mungkin membantu menyusutkan agar menghapus PETG menjadi lebih mudah).
Mencetak dengan Skirt, Brim atau Raft untuk PETG?
Saya telah menulis artikel lengkap yang menjelaskan apa itu skirt, brim dan raft dan Anda pasti harus memeriksanya karena itu sangat membantu meningkatkan adhesi meja cetak.
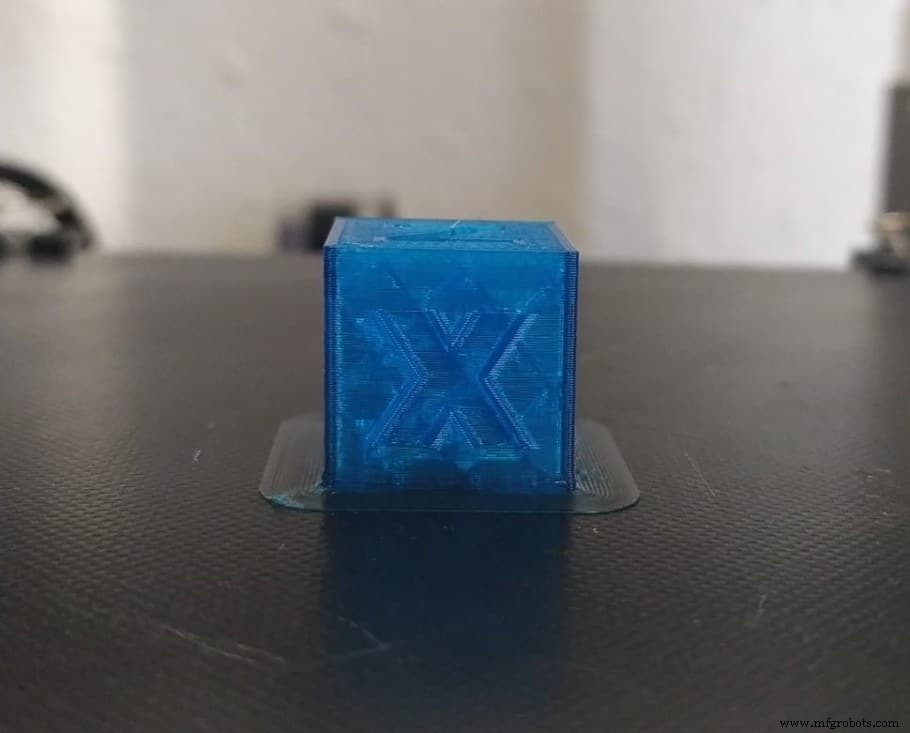
Saat mencetak kubus tes yang berbeda, semuanya berwarping saat mencetak dengan Skirt, jadi saya mencoba mencetak satu lagi menggunakan Brim dengan meja cetak pada 60°C dan tidak hanya berwarping, tapi sebenarnya melepas dari meja cetak (Saya mencoba ini beberapa kali dan selalu mendapatkan hasil yang sama).
Hasil terbaik yang saya dapatkan adalah mencetak dengan Brim dan mengatur suhu meja cetak pada 85°C karena ini menjaga cetakan tetap menempel pada meja cetak setiap saat tanpa mengizinkannya berwarping sedikit pun.
Raft akan meningkatkan adhesi meja cetak lebih jauh lagi, tetapi pastikan untuk membaca artikel yang baru saja saya tautkan tentang raft, brim dan skirt, karena raft akan menggunakan lebih banyak bahan dan meninggalkan tanda pada model.
Saya secara umum merekomendasikan menggunakan skirt, dan jika Anda memerlukan adhesi yang lebih baik pilih brim.
Pengaturan Retraction
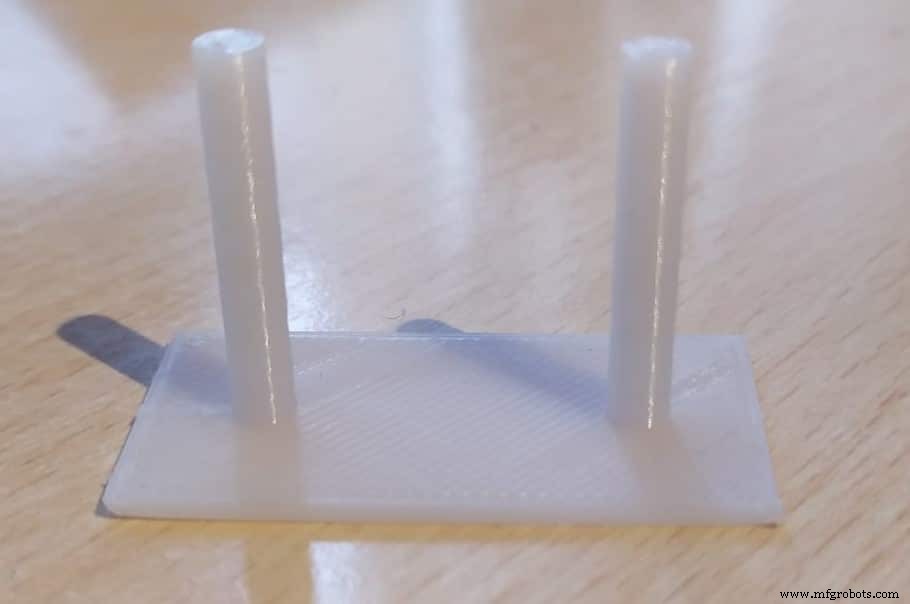
Retraction adalah ketika extruder menarik filament kembali untuk mengurangi beberapa tekanan di dalam hotend untuk mencegah filament mengucur, yang penting saat mencoba menghindari stringing. Sekarang, PETG, saat dalam keadaan meleleh, jauh lebih viskosa daripada filament lainnya dan memerlukan pengaturan retraction yang tepat diaktifkan jika menghindari stringing adalah prioritas bagi Anda.
Namun, PETG mencetak sangat mirip dengan PLA dan pengaturan retraction sering kali sama, atau sangat mirip.
Jadi, jika Anda menggunakan Cura, pengaturan retraction default seharusnya bekerja dengan baik, dalam sebagian besar kasus.
Pengaturan retraction PETG ideal untuk Ender 3:
- Retraction Distance: 6.5mm.
- Retraction Speed: 25mm/s.
- Maximum Retraction Count: 10.
- Minimum Extrusion Distance Window: 10mm.
- Combing Mode: ON dan diatur ke "Within Infill" (tanpa stringing).
Jika Anda ingin mempelajari semua detail tentang retraction pada Ender 3, cek artikel yang kami tulis ini!
Kecepatan Cetak
PETG tidak perlu dicetak lebih lambat daripada PLA, jadi pengaturan Cura default untuk Ender 3 seharusnya bekerja dengan baik (50mm/s).
Jika Anda ingin meningkatkan kualitas cetak Anda bisa tentu memperlambat semau Anda, tetapi antara 30mm/s dan 50mm/s tampaknya menjadi titik indah.
Pengaturan kecepatan PETG ideal untuk Ender 3:
Pendinginan Cetak
Seperti yang saya sebutkan sebelumnya, Anda ingin mencapai lapisan pertama yang menempel dengan baik dan untuk mencapai ini kipas lapisan harus dimatikan selama beberapa lapisan pertama dicetak.
Setelah ini, kipas harus pada 100% untuk meningkatkan detail dan mengurangi stringing.
Namun, jika detail bukan prioritas dan kekuatan lebih diinginkan, cetak seluruh model dengan kipas lapisan dimatikan selama durasi penuh cetakan. Ini akan memastikan ikatan yang lebih baik di antara lapisan dan akan meningkatkan kekuatan lapisan serta kekuatan keseluruhan model.
Pengaturan kecepatan PETG ideal untuk Ender 3:
- Untuk detail, kipas lapisan harus pada 100%, kecuali untuk beberapa lapisan pertama untuk memastikan adhesi lapisan pertama yang baik.
- Untuk kekuatan, cetak seluruh model dengan kipas lapisan dimatikan.
Apakah Anda membutuhkan Enclosure untuk mencetak dengan PETG?
Enclosure tidak diperlukan saat mencetak dengan PETG karena ini adalah bahan yang cukup mudah dikerjakan, namun, itu pasti akan membantu dalam mencegah model berwarping atau melepas dari permukaan cetak karena suhu di dalamnya tetap relatif hangat dan konsisten.
Sekarang, mencetak dengan enclosure umumnya membantu menghindari beberapa masalah dan meskipun mungkin bukan keharusan, memiliki printer yang tertutup dapat menyelamatkan Anda dari beberapa cetakan yang gagal.
PETG cukup mudah dikerjakan tetapi tentu saja berwarping lebih banyak daripada PLA, tidak seberat ABS meskipun, dan jika Anda tinggal di iklim yang lebih sejuk Anda mungkin ingin menutupnya untuk mengurangi risiko warping.
Pengaturan Ender 3 ideal untuk mencetak dengan PETG
Pengaturan untuk mencetak dengan PETG sangat mirip dengan yang digunakan untuk mencetak dengan PLA, karena bahan-bahan ini sangat mirip. Namun, ada beberapa perbedaan kunci:
- Suhu Pencetakan: 220-240°C (lapisan teratas terlihat lebih bagus pada 220).
- Suhu Meja Cetak: 85°C untuk adhesi terbaik.
- Tinggi Lapisan Awal: 0.2mm untuk adhesi lapisan pertama terbaik.
- Jarak Retraction: 6.5mm.
- Kecepatan Cetak: 30mm/s – 50mm/s.
- Kecepatan Kipas: 100% untuk detail, mati untuk kekuatan.
Jika Anda tidak ingin melewati semua uji coba dan kesalahan yang kami lakukan untuk menemukan Pengaturan Ideal untuk menciptakan cetakan berkualitas tinggi pada Ender 3 Anda, maka tentu cek profil Cura kami sendiri yang disesuaikan khusus untuk Seri Printer Ender 3 (Anda bisa mendapat semuanya hanya dengan $7).
Kesimpulan
Masalah utama yang saya hadapi dengan PETG adalah adhesi meja cetak, terutama saat mencoba mencetak dengan meja cetak pada 60°C, yang biasanya adalah suhu yang direkomendasikan yang saya lihat online, karena cetakan akan berwarping atau bahkan melepas dari meja cetak.
Saya memutuskan untuk meningkatkan suhu meja cetak ke 70°C tetapi tidak ada perubahan nyata.
Karena suhu transisi kaca PETG adalah 80°C, saya memutuskan untuk mencoba 85°C dan ini bekerja dengan sangat baik (cek studi yang saya tautkan sebelumnya di mana kesimpulannya adalah bahwa sedikit melebihi suhu transisi kaca meningkatkan adhesi), baik saat mencetak dengan maupun tanpa brim, tetapi ini mungkin karena saya menggunakan meja kaca dan bukan yang BuildTak, mungkin dengan meja BuilTak Anda dapat nyaman mencetak pada 60°C.
Jadi, jika Anda mengalami masalah adhesi meja cetak dengan PETG, coba tingkatkan suhu meja cetak!
Selain itu, Ender 3 sepenuhnya mampu mencetak PETG tanpa masalah dan cetakan keluar terlihat bagus, meskipun saya harus mengatakan bahwa PLA tampaknya mencetak lebih baik pada mesin ini dan mencapai finishing yang lebih bagus, tetapi cetakan PETG masih sangat dapat diterima.
Lihat bagian produk rekomendasi kami
Kami membuat bagian produk rekomendasi yang akan memungkinkan Anda untuk menghilangkan tebakan dan mengurangi waktu yang dihabiskan untuk meneliti printer, filamen, atau upgrade yang harus diperoleh, karena kami tahu ini dapat menjadi tugas yang sangat menakutkan dan umumnya mengakibatkan banyak kebingungan.
Kami telah memilih sejumlah printer 3D yang kami anggap baik untuk pemula, menengah, dan bahkan para ahli, membuat keputusan menjadi lebih mudah, dan filamen serta upgrade yang tercantum semuanya telah diuji oleh kami dan dipilih dengan cermat, jadi Anda tahu bahwa apa pun yang Anda pilih akan bekerja sesuai harapan.



