Menguasai Penjemuran PETG: Masalah Umum, Pengaturan Optimal, dan Perbaikan Cepat
Penjemuran PETG semakin populer dalam pencetakan 3D tetapi tidak tanpa tantangan yang terkadang membuat pencetakan menjadi berantakan.
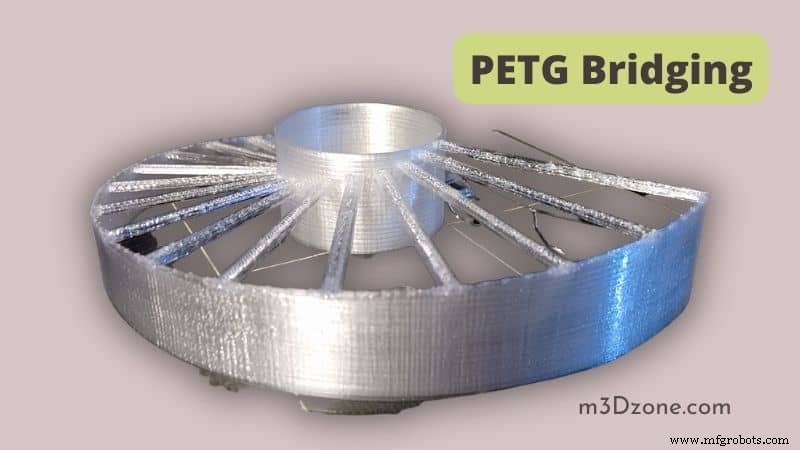
Masalah penjemuran paling umum dalam PETG adalah jembatan yang berubah bentuk karena merungkai dari bawah, menciptakan lingkaran yang tidak diinginkan.
Apa Itu Penjemuran dalam Pencetakan 3D?
Penjemuran menyajikan banyak tantangan yang merupakan hasil dari penjemuran yang buruk. Banyak faktor seperti suhu ekstruder yang tidak tepat, kecepatan cetak yang salah, dan kecepatan pendingin yang rendah menyebabkan masalah penjemuran.
Meskipun masalah penjemuran bersifat teknis dan sulit untuk menghasilkan jembatan yang sempurna, kesalahan seharusnya terutama jatuh pada kegagalan Anda untuk memiliki pengaturan penjemuran yang benar.
Sebagai operator, kredibilitas Anda dalam mengelola parameter akan menyelesaikan masalah penjemuran dan menghentikan kebocoran pencetakan sebelum terjadi.
Artikel ini akan memberikan informasi yang kaya tentang pengaturan penjemuran yang benar untuk printer 3D Anda dan cara memecahkan masalah penjemuran.
Apakah PETG Bagus untuk Penjemuran?
Kemampuan Anda dalam mengelola proses penjemuran dan pencetakan akan menentukan apakah PETG bagus untuk penjemuran. Namun, menurut definisi, PETG (Polyethylene terephthalate glycol) menghasilkan hasil yang lebih baik dalam penjemuran.
Itu karena polyester termoplastik memiliki ketahanan, keformabilan, dan ketahanan kimia yang tinggi dalam manufaktur. Jadi, kita dapat mengatakan PETG bagus untuk penjemuran.
Masalah Penjemuran PETG
Masalah penjemuran terjadi saat Anda mencetak, dan sebagian dari objek yang Anda cetak memiliki dukungan yang buruk dari bawah. Masalah penjemuran ini terjadi karena beberapa benang filament meluber secara horizontal dari komponen.
Berikut adalah garis besar masalah umum yang menyebabkan kesalahan penjemuran PETG:
- Filament tidak menjadi padat jika Anda tidak memberinya waktu pendingin yang cukup
- Anda mengatur laju aliran pada kecepatan cetak yang sangat tinggi
- Anda memilih kecepatan cetak terlalu tinggi
- Anda menggunakan suhu ekstruder yang sangat tinggi untuk mencetak
- Dukungan buruk saat mencetak jembatan panjang
Bagaimana Cara Menjemur dalam PETG?
Penjemuran dalam PETG mungkin kompleks dan sulit untuk mencapai jembatan yang sempurna, tetapi Anda dapat mengelola cetakan berkualitas terbaik dengan cukup latihan dan perbaikan berkelanjutan.
Pembagian berikut akan memandu Anda bagaimana menjemur dan mencapai jembatan yang sempurna.
Pengaturan Penjemuran PETG Optimum
Untuk mencapai hasil terbaik dari pencetakan 3D Anda, sesuaikan pengaturan penjemuran berikut.
Pastikan Suhu Tidak Secara Anormal Tinggi
Suhu ekstruder yang secara anormal tinggi adalah alasan umum PETG jembatan merungkai. Anda mungkin mempertimbangkan untuk menggunakan tower suhu karena membantu menentukan suhu ideal.
Jika suhu ekstruder Anda diatur terlalu tinggi, pendinginan PETG akan membutuhkan waktu. Karena jembatan tidak memiliki dukungan di bawah, PETG akan merungkai.
Anda harus mengatur suhu Anda paling sedikit 10 derajat Celsius di bawah rekomendasi aktual. Itu akan mencegah Anda dari kelebihan yang dapat menyebabkan PETG terlalu panas.
Misalnya, terkait dengan di atas, jika suhu nozzle PETG Anda 230 derajat Celsius, Anda mungkin mempertimbangkan untuk mengatur suhu Anda pada 220 derajat Celsius.
Kecepatan Cetak/Kecepatan Penjemuran
Faktor kecepatan penjemuran jauh lebih rumit karena kecepatan yang terlalu tinggi atau rendah memberikan efek negatif.
Kecepatan penjemuran yang terlalu tinggi akan menyebabkan masalah penyaluran lapisan. Itu karena kecepatan tinggi tidak memberi mereka cukup waktu pendingin.
Di sisi lain yang lain, kecepatan yang terlalu rendah akan menyebabkan merungkai jembatan karena filament tidak diberi cukup waktu untuk diekstrusi.
Untuk pengaturan penjemuran yang benar, atur kecepatan penjemuran paling sedikit 10 mm/s di atas kecepatan cetak standar yang direkomendasikan untuk PETG Anda.
Kecepatan Pendinginan
Pendinginan yang lambat akan menyebabkan PETG tetap cair untuk waktu yang lebih lama yang mengakibatkan merungkai. Untuk menangani masalah merungkai, Anda harus mengatur kecepatan kipas pada 100%.
Jika Anda memperhatikan masalah penyaluran lapisan yang dihasilkan dari pendinginan berlebihan, mulai mengurangi kecepatan kipas dalam peningkatan 5%.
Anda harus mengatur dan mempertahankan kecepatan pendinginan pada kecepatan optimal di mana masalah tersumbatnya nozzle dan penyaluran lapisan tidak terjadi. Itu berarti Anda harus mempertahankan kecepatan pendinginan pada titik tertinggi yang mungkin selama masalah penyaluran lapisan tidak terjadi.
Laju Aliran Perkalian Ekstrusi Penjemuran
Anda harus mengatur perkalian ekstrusi penjemuran pada nilai default 100% dan menguranginya dalam peningkatan 1% jika terjadi over-extrusion. Kemudian Anda terus mengurangi dengan laju 1% hingga Anda sepenuhnya mengontrol over-extrusion.
Laju aliran perkalian ekstrusi sangat sensitif, dan jika Anda mengaturnya dengan salah, itu akan dengan mudah merusak jembatan PETG.
Uji Penjemuran. Apa Itu Uji Penjemuran?
Pengujian jembatan adalah langkah yang diperlukan untuk membantu Anda menentukan di mana Anda perlu meningkatkan pengaturan penjemuran Anda.
Dalam pengujian penjemuran, Anda memeriksa semua aspek yang mempengaruhi kualitas cetak, seperti suhu, perkalian ekstrusi laju aliran, dan efek pendinginan. Uji penjemuran PETG juga akan membantu Anda belajar cara memperbaiki kesalahan penjemuran seperti over-hanging dan filament basah.
Dalam proses uji penjemuran, Anda harus melatih diri sendiri untuk memperbaiki masalah penjemuran PETG. Kami telah uraikan perbaikan mudah untuk masalah umum yang dihadapi pengguna jembatan PETG.
Perbaikan Mudah Masalah Penjemuran PETG
Berikut adalah rekomendasi yang disederhanakan tentang bagaimana Anda dapat dengan mudah memperbaiki masalah pencetakan.
Pastikan Filament Anda Kering
Berikut adalah tanda-tanda filament Anda basah:
- Ekstruder akan mulai menghasilkan suara retakan atau ledakan.
- Setelah filament cair meninggalkan nozzle, Anda akan melihat gelembung secara acak menyebar padanya.
- Anda mungkin memperhatikan cetakan memiliki tepi kasar, menggeletek, atau menarikan benang.
- Anda akan memperhatikan kualitas permukaan yang buruk dan penyaluran lapisan cetakan.
- Setelah Anda memperhatikan tanda-tanda di atas, Anda harus mengeringkan filament Anda.
- Pastikan Anda menyimpan filament Anda di ruangan dengan tingkat kelembaban di bawah 30%.
- Gunakan pengering filament untuk mengeringkan filament Anda.
- Anda dapat menggunakan oven untuk mengeringkan filament Anda. Atur suhu dan tunggu hanya beberapa jam.
- Pengering makanan juga merupakan opsi untuk mengeringkan filament basah. Mereka lebih aman daripada oven karena rentang suhu yang digunakan untuk mengeringkan buah sama dengan yang digunakan untuk mengeringkan gulungan Anda.
Anda harus memastikan suhu dipertahankan dalam rentang suhu transisi kaca selama proses pengeringan.
Gunakan Berbagai Penopang sebagai Fondasi
Berbagai penopang akan membantu mengstabilkan jembatan saat mereka terhubung dengan plate cetak. Itu membantu jembatan dalam memiliki fondasi.
Jembatan biasanya sulit dicetak karena mereka tidak memiliki fondasi dibandingkan bagian pencetakan lain yang menyentuh plate cetak.
Penggunaan penopang membuat pekerjaan lebih mudah. Namun, kelemahan menggunakannya adalah kontak dengan penopang membuat permukaan lebih kasar. Anda dapat membantu menyelesaikan masalah ini dengan meningkatkan jarak antara penopang dan cetakan.
Kelemahan lain adalah beban kerja tambahan untuk mencopot penopang yang memperlambat Anda.
Kurangi Laju Aliran Perkalian Ekstrusi Penjemuran
Pengurangan laju aliran akan membantu merendahkan aliran filament. Itu akan mencegah aliran berlebih plastik cair dari nozzle, menolaknya cukup waktu pendingin.
Hasilnya akan menjadi jembatan yang akan terlihat seperti lava yang mengeras. Disarankan untuk mengatur laju aliran pada 100% dan menguranginya dalam peningkatan 1% hingga Anda mencapai kualitas terbaik yang diinginkan.
Pertimbangkan untuk Membuat Lapisan Tipis
Lapisan tipis berarti menciptakan area kontak yang lebih besar dan lebih banyak penyaluran lapisan dengan menyesuaikan ketinggian lapisan. Berikut adalah manfaat lapisan tipis.
- Mereka akan meningkatkan kekuatan dan mengurangi celah.
- Lapisan tipis akan membuat pencetakan lebih akurat, terutama jika Anda menggabungkannya dengan sudut penjemuran yang tepat.
- Pencetakan 3D lebih efektif dengan lapisan tipis, terutama saat mencetak sudut tajam.
Pertimbangkan untuk Meminimalkan Suhu Ekstruder
Efek suhu ekstruder tinggi akan menjadi filament panas berair, over-hanging yang rusak, dan jembatan. Suhu rendah mengurangi penyaluran dan membuat filament lebih padat, menghasilkan hasil berkualitas.
Kami telah membahas pengaturan suhu ekstruder di bagian pengaturan di atas. Anda harus waspada bahwa suhu ekstruder tinggi adalah penyebab umum kualitas cetak buruk.
Sejauh Mana Anda Bisa Menjemur dengan Printer 3D?
Meskipun penjemuran PETG 3D semakin populer di seluruh dunia, ada keterbatasan yang perlu Anda ketahui.
- Penjemuran printer 3D memiliki ukuran cetak yang terbatas
- Masalah hak cipta umum dalam pencetakan 3D
- Ini mengambil pekerjaan manufaktur
Ada beberapa komplikasi hukum, misalnya, saat mencetak senjata api. Sebagian besar printer 3D tidak dapat menghasilkan perangkat kompleks karena keterbatasan seberapa banyak bahan yang dapat mereka setorkan sekaligus.
Kesimpulan
Meskipun Penjemuran PETG adalah konsep yang kompleks, dengan upaya, Anda akan memahami semua elemen dasar yang akan membuat perjalanan pencetakan Anda menyenangkan. Mengelola pengaturan dan pemecahan masalah adalah keterampilan yang harus Anda peroleh seiring waktu.
Hanya satu parameter yang salah dikonfigurasi dapat menjadi resep untuk banyak komplikasi yang mengganggu kualitas cetak Anda. Namun, itu akan membuat pencetakan 3D Anda menyenangkan jika Anda sabar.



