Optimalkan Pengaturan Retraksi Ender 3: Selesaikan Masalah Stringing pada Pro & V2
Jika kita memikirkan cetak 3D, hal pertama yang muncul adalah mesin yang melelehkan plastik sementara ekstruder bergerak sepanjang tiga sumbu ortogonal untuk membentuk objek padat. Tampaknya sangat sederhana, tetapi saat mulai menelusuri teknologi ini lebih dalam, kita segera menemukan bahwa ada banyak parameter yang menentukan bagaimana hal ini terjadi.
Bergantung pada jenis model, pengaturan retraksi dapat membuat atau merusak cetakan Anda. Jika Anda memiliki printer Ender 3 (atau mesin tipe Bowden lainnya), pengaturan retraksi berikut pasti akan berguna:
Karena merupakan printer tipe Bowden, Ender 3 membutuhkan jarak retraksi yang lebih panjang dan disarankan untuk mengaktifkan "Combing Mode" serta mengatur ke "Within Infill". Selain itu, atur Jarak Retraksi ke 6 mm, Kecepatan Retraksi ke 20 mm/s, Jumlah Maksimum Retraksi ke 5, dan Jarak Ekstruksi Minimum ke 10 mm.
Jika Anda tidak ingin melewati semua percobaan dan kesalahan yang kami lakukan untuk menemukan Pengaturan Ideal untuk menghasilkan cetak berkualitas tinggi pada Ender 3 Anda, pastikan periksa Profil Cura kami sendiri yang disesuaikan khusus untuk Seri Printer Ender 3 (Anda bisa mendapatkan semuanya hanya dengan $7).
Apa itu retraksi dan mengapa penting dalam cetak 3D?
Seperti yang mungkin Anda ketahui, hotend menerima filament dari ekstruder, yang mendorong materi melalui roda bergigi. Dorongan ini menghasilkan peningkatan tekanan di dalam nozzle. Jika suhu mencukupi dan langkah motor ekstruder telah terkalibrasi dengan benar, plastik akan mulai mengalir dalam jumlah yang tepat untuk membuat model yang diinginkan.
Masalah dari mekanisme ini adalah masih ada tekanan tersisa di dalam barel setelah motor ekstruder berhenti, yang memaksa filament untuk terus mengalir melalui outlet bebas satu-satunya yang dimilikinya (yaitu nozzle). Ketika mencetak mengharuskan hotend bergerak dari satu titik ke titik lain tanpa menyetor materi, diperlukan untuk melegakan tekanan tersisa tersebut, untuk menghindari plastik "meluap" selama gerakan ini.
Cara untuk mencapai ini adalah dengan membalikkan rotasi motor stepper ekstruder, sehingga beberapa milimeter filament keluar dari hotend dan menyesuaikan tekanan tersebut. Pembalikan rotasi ini disebut "retraksi" dan merupakan parameter dasar untuk mencapai objek cetak dengan permukaan yang bagus.
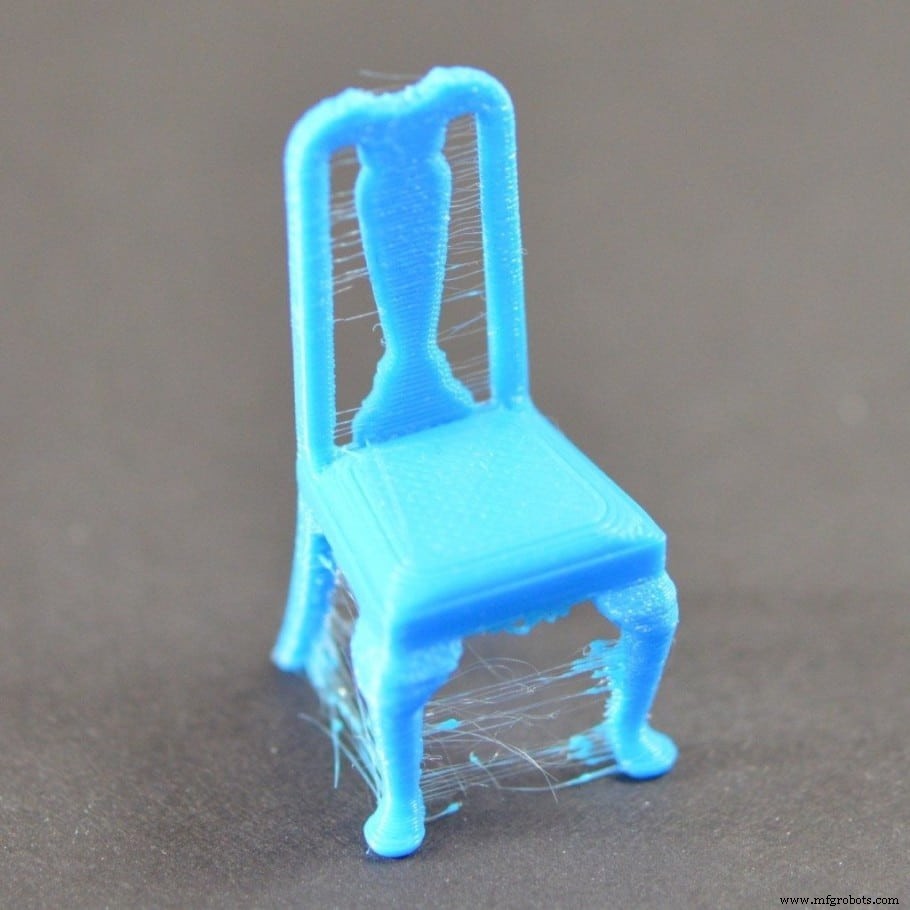
Materi yang diekstrus berlebih dari nozzle akan menjadi lebih tipis saat hotend bergerak, deixando "benang" atau "string" di antara dua dinding bagian. Ini dikenal sebagai "stringing" dan dapat dihindari (setidaknya diminimalkan) melalui beberapa parameter cetak. Anda mungkin sebelumnya belum mendengar istilah ini, tetapi saya hampir yakin Anda telah melihatnya sebelumnya. Lihat gambar berikutnya tentang kursi yang memiliki banyak stringing.
Parameter yang terkait dengan retraksi
Pertama, kita harus memastikan bahwa kotak "enable retraction" diaktifkan, untuk mengakses parameter retraksi. Dari sekarang, kita akan fokus pada pengaturan Cura. Anda akan menemukan parameter setara di banyak slicer.
Saya harus mengklarifikasi bahwa saya akan menggunakan konvensi penamaan dari Cura, tetapi prinsip yang sama pasti berlaku untuk semua slicer.
Jarak Retraksi
Jarak retraksi memberitahu printer berapa milimeter filament yang akan ditarik kembali saat diperlukan. Menarik hanya jarak yang sangat kecil mungkin tidak akan menyelesaikan stringing, sedangkan menglebihkan nilai ini akan menyebabkan tidak ada plastik yang tersedia di nozzle saat awal ekstruksi berikutnya.
Untuk menghindari ini, ada yang disebut pengaturan "priming", yang mengembalikan filament ke posisi yang sama sebelum retraksi. Artinya, jika 5 mm filament ditarik kembali, setelah bergerak di antara dua titik tanpa ekstruksi, 5 mm filament akan didorong kembali ke dalam nozzle.
Berkali-kali, model yang dihadapi memerlukan terlalu banyak retraksi berurutan dalam waktu yang sangat singkat. Jika jarak retraksi terlalu tinggi, gigi roda gigi yang mendorong filament akan mulai menggerindinya. Jika filament menjadi terlalu tipis, roda gigi tidak akan mendorongnya melainkan meluncur di atasnya. Akibatnya, tidak ada lagi filament yang diekstrus, dan cetakan tentu saja akan hancur sepenuhnya.
Untuk menghindari ini, kita akan menetapkan jarak retraksi minimum yang memungkinkan untuk mengurangi stringing. Rentang 3-6 mm biasanya bekerja untuk sebagian besar printer 3D tipe Bowden. Anda dapat mulai dengan jarak retraksi 3 mm dan tambahkan 1 mm jika Anda menganggap perlu.
Sementara printer Ender3 telah ada di pasar selama beberapa tahun dan dikenal karena keandalan mereka, banyak pengguna memilih untuk memodifikasi pengaturan mereka untuk mencapai hasil cetak yang lebih baik. Salah satu modifikasi yang paling umum adalah mengubahnya menjadi sistem ekstruksi langsung. Meskipun kami tidak merekomendasikan memodifikasi desain yang sudah teruji (kecuali Anda sangat yakin dengan keterampilan teknik Anda), Anda dapat mencobanya dan mengambil kesimpulan Anda sendiri.
Salah satu keuntungan sistem drive langsung adalah kontrol yang lebih presisi atas retraksi. Untuk jenis printer tersebut, mulai dengan jarak 0,5 mm dan tambahkan dengan nilai yang sama hingga Anda mendapatkan hasil optimal.
Jumlah Maksimum Retraksi
Parameter ini memungkinkan kita untuk menentukan jumlah maksimum retraksi yang dapat dilakukan di sepanjang segmen filament yang sama. Dengan cara ini, penggerusan filament yang disebut di atas dapat dihindari. Mulai dengan menetapkan nilai ini dalam rentang 5 hingga 10. Default untuk Cura adalah 100, tetapi itu terlalu tinggi.
Jarak Ekstruksi Minimum Jendela
Di sini Anda dapat menentukan panjang segmen filament yang akan diterapkan pada retraksi yang ditentukan dalam "Jumlah Maksimum Retraksi". Karena retraksi akan antara 3 dan 6 mm, nilai yang tepat adalah 10 mm. Dengan cara ini, Anda akan yakin bahwa filament tidak akan rusak oleh retraksi berlebih.
Kecepatan Retraksi
Ini menentukan seberapa cepat ekstruder akan berputar ke belakang. Ini harus cukup cepat untuk mencegah bocornya filament melalui nozzle, tetapi tidak berlebihan karena kecepatan berlebih juga akan memerlukan daya yang tidak dapat diberikan oleh motor ekstruder, menyebabkan kehilangan langkah. Nilai yang baik untuk dimulai adalah 20 mm/s. Anda kemudian selalu dapat meningkatkan nilai ini melalui uji stringing (tautan di bawah).
Kecepatan Priming Retraksi
Nilai ini memungkinkan Anda mengatur kecepatan di mana bahan dikembalikan ke dalam nozzle. Parameter ini memungkinkan Anda mengontrol cara hotend siap untuk terus mengekstrus seolah-olah tidak ada yang terjadi.
Kecepatan retraksi dibagi menjadi dua parameter berbeda karena alasan yang baik. Saat menyedot filament, tekanan lebih tinggi di awal retraksi daripada di akhir, yang mengurangi beban pada roda gigi ekstruder. Di sisi lain, selama priming, tekanan (dan oleh karena itu kekuatan pada roda gigi) semakin meningkat.
Oleh karena itu, priming dapat merusak filament lebih dari pada retraksi. Kami merekomendasikan Anda untuk menggunakan kecepatan 5 mm/s lebih rendah pada parameter ini daripada yang Anda atur di "Kecepatan Retraksi".
Jumlah Priming Tambahan
Dengan parameter ini, Anda dapat menyesuaikan jumlah bahan yang hilang karena lenturan. Jika Anda mengatur jarak dan kecepatan retraksi dengan benar, Anda tidak perlu menyesuaikan apa pun, jadi kami merekomendasikan untuk membiarkan parameter ini pada 0 dan melakukan pengujian kalibrasi sebagai gantinya. (tautan di bawah)
Pengaturan Retraksi yang Direkomendasikan untuk Printer Ender 3 (Pro / v2)
Karena printer Ender 3 tentu adalah salah satu printer yang paling populer (jika bukan yang terpopuler), saya akan membahas pengaturan spesifik yang saya rekomendasikan dan juga gunakan pada mesin saya sendiri. Meskipun semua printer cukup unik, pengaturan ini akan berfungsi sebagai titik awal yang sangat baik.
- Mode Combing: ON dan diatur ke "Dalam Infill"
- Jarak Retraksi: 6 mm
- Kecepatan Retraksi: 20 mm/s
- Jumlah Maksimum Retraksi: 5
- Jarak Ekstruksi Minimum Jendela: 10 mm
Pengaturan ini akan terbukti berguna untuk semua printer tipe Bowden. Anda jelas dapat menyesuaikan nilai-nilai ini dan meningkatkannya untuk kebutuhan spesifik Anda. Uji cetak yang dirancang khusus untuk mengurangi stringing akan membantu mempercepat penyesuaian halus. Saya mencantumkan semuanya di akhir artikel ini.
Anda mungkin juga terkejut dengan fakta bahwa mencetak miniatur memerlukan konfigurasi retraksi tertentu untuk menghasilkan hasil terbaik. Tentu saja, saya juga akan mencantumkan mereka sekarang!
Pengaturan Retraksi yang Direkomendasikan untuk Mencetak Miniatur dengan Printer Ender 3 (Prov / v2)
- Mode Combing: ON dan diatur ke "Dalam Infill"
- Jarak Retraksi: 6 mm
- Kecepatan Retraksi: 45 mm/s
- Jumlah Maksimum Retraksi: 10
- Jarak Ekstruksi Minimum Jendela: 10 mm
Menarik untuk diketahui bahwa Z-hop, parameter yang mengangkat sumbu Z sejauh tertentu sebelum bergerak tanpa ekstruksi dan menurunkannya kembali saat mencapai titik cetak berikutnya, secara signifikan meningkatkan stringing (terlepas dari kalibrasi yang sebelumnya Anda lakukan). Saya sangat merekomendasikan Anda untuk menonaktifkannya, terutama jika Anda telah mencapai pengaturan parameter yang optimal.
Secara pribadi, video ini oleh Makers Muse sangat berharga ketika saya pertama kali menemui masalah ini.
Mengapa "Aktifkan Mode Combing" direkomendasikan?
Masalah dengan stringing adalah hal ini menyebabkan permukaan luar objek Anda tidak enak dipandang. Jika stringing hanya terjadi di dalam objek, kita tidak akan kecewa padanya. Oleh karena itu, retraksi hanya bermakna saat nozzle bergerak dari satu titik ke titik lain melalui area yang tidak memiliki lapisan cetak di bawahnya. Dengan mengaktifkan mode combing, Anda dapat memerintahkan slicer untuk hanya menggerakkan hotend dalam area yang dicetak (kapan saja mungkin).
Ada 4 opsi berbeda yang dapat dipilih, tetapi favorit saya adalah "dalam infill". Meskipun meningkatkan waktu cetak, ini mengurangi jumlah retraksi ke minimum yang tidak dapat dihindari.
Uji Kalibrasi Retraksi dan Stringing
Menara Suhu
Meskipun kita belum menyebutkannya, satu parameter cetak yang secara serius mempengaruhi stringing adalah suhu hotend. Semakin panas, semakin mudah filament mengalir, yang akan sangat meningkatkan lenturan dari nozzle. Karena hal ini, hal pertama yang harus Anda lakukan adalah mengkalibrasi suhu printer Anda, hingga Anda mencapai hasil terbaik. Untuk ini, saya merekomendasikan Anda untuk mencetak uji berikut, yang terdiri dari menara suhu yang meningkat 5 ºC dalam interval lapisan yang telah ditentukan.
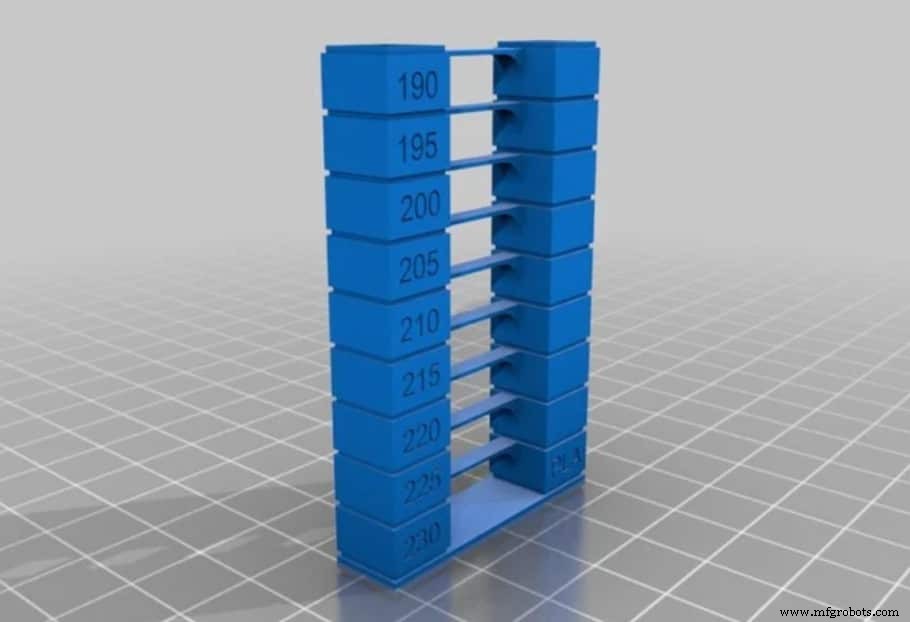
Jika Anda mengklik "Berkas Thing" Anda akan melihat berkas G-code yang sudah kompatibel dengan Ender3. Jangan gunakan program slicer Anda untuk menghasilkan G-code seperti biasanya, karena itu tidak akan mengubah suhu selama cetak. Menggunakan proses berbeda di Cura adalah opsi, tetapi berkas yang dilampirkan bekerja sempurna.
Uji Stringing Dasar
Setelah suhu dikalibrasi, nonaktifkan retraksi di slicer Anda dan cetak berkas berikut. Lihat gambar dan tebak apa yang ingin dinilainya.
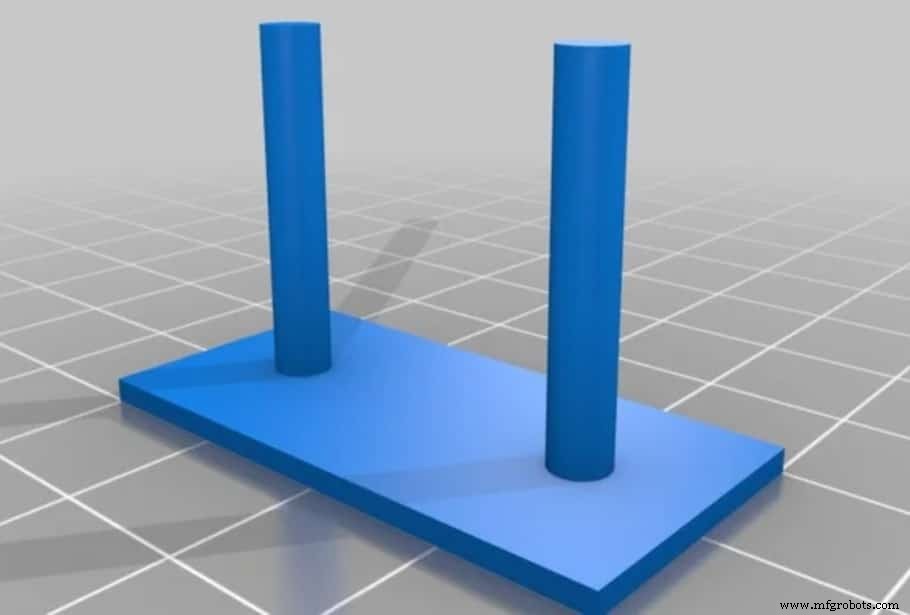
Hasilnya akan berupa potongan penuh dengan rambut di antara kedua silinder. Aktifkan kembali retraksi dan bandingkan hasilnya dengan bagian yang baru dicetak. Dari sana, tingkatkan atau kurangi nilai Kecepatan Retraksi dan Jarak Retraksi hingga kedua silinder dicetak dengan benar dan tidak ada rambut di antara mereka.
Alat Kalibrasi Retraksi
Jika Anda belum terkesan dengan betapa luarnya komunitas printer 3D, periksa alat online gratis ini yang dibuat oleh seseorang. Ini memungkinkan kita untuk membuat G-Code untuk tujuan pengujian yang kompatibel dengan printer spesifik kita. Instruksi sangat rinci dan berguna, tetapi pastikan untuk membacanya.
Pertanyaan yang Sering Diajukan (FAQ)
Apakah retraksi sama untuk sistem Bowden dan ekstruksi langsung?
Meskipun mengaktifkan retraksi berguna terlepas dari jenis printer, mesin tipe Bowden biasanya memerlukan jarak retraksi yang lebih tinggi dibandingkan printer driver langsung.
Alasannya adalah sebagai berikut: printer 3D yang menggunakan sistem Bowden (seperti Ender3) menempatkan ekstruder jauh dari hotend, dan filament disalurkan melalui tabung PTFE. Karena tabung memiliki diameter internal 2 mm dan filament memiliki diameter 1,75 mm, ketidakseimbangan di antara keduanya memerlukan perbedaan ini untuk dikompensasi dengan meningkatkan jarak retraksi.
Sistem ekstruksi langsung tidak memiliki masalah ini, dan penyusutan filament cenderung tidak menjadi masalah besar.
Esensialnya, sistem Bowden memerlukan jarak retraksi yang jauh lebih panjang.
Apakah retraksi sama untuk semua jenis filament?
Untungnya, PLA adalah polimer yang sangat stabil, sehingga mungkin untuk menyesuaikan printer kita untuk mencapai hampir tidak ada stringing. Hal yang sama terjadi dengan ABS, meskipun memberikan masalah lain seperti warping dan retakan. Bahan lain, seperti PETG, memerlukan suhu yang jauh lebih tinggi untuk meleleh, yang mendukung pembentukan benang saat pendingin.
Bahan fleksibel, seperti TPU, terkompresi selama ekstruksi dan meregang selama retraksi, sehingga tidak sangat nyaman untuk mengaktifkan retraksi untuk mencetaknya. Dalam hal ini, stringing tidak dapat dihindari.
Selain pengaturan retraksi, kelembaban pada filament juga dapat meningkatkan probabilitas stringing, itulah sebabnya saya selalu merekomendasikan menyimpan gulungan kami dalam wadah tertutup kantong, dengan banyak kantong silica gel.
Jika Anda tidak ingin melewati semua percobaan dan kesalahan yang kami lakukan untuk menemukan Pengaturan Ideal untuk menghasilkan cetak berkualitas tinggi pada Ender 3 Anda, pastikan periksa Profil Cura kami sendiri yang disesuaikan khusus untuk Seri Printer Ender 3 (Anda bisa mendapatkan semuanya hanya dengan $7).
Kesimpulan
Sekarang, Anda memiliki pemahaman yang lebih baik tentang semua pengaturan retraksi yang tersedia dan bagaimana harus dikonfigurasi secara berbeda tergantung pada jenis printer kita (Bowden atau Direct Drive). Printer tipe Bowden, seperti Ender 3 (Pro dan v2), memerlukan jarak retraksi yang lebih panjang. Dalam kesimpulan, Anda harus mengaktifkan "Mode Combing" dan mengatur ke "Dalam Infill". Jarak Retraksi harus 6 mm, Kecepatan Retraksi 20 mm/s, Jumlah Maksimum Retraksi 5, dan Jarak Ekstruksi Minimum Jendela 10 mm.
Periksa bagian produk kami yang direkomendasikan
Kami membuat bagian produk yang direkomendasikan yang akan memungkinkan Anda untuk menghilangkan teka-teki dan mengurangi waktu yang dihabiskan untuk meneliti printer, filament, atau upgrade mana yang harus didapatkan, karena kami tahu bahwa ini bisa menjadi tugas yang sangat menakutkan dan yang umumnya mengarah pada banyak kebingungan.
Kami telah memilih sejumlah printer 3D yang kami anggap bagus untuk pemula serta menengah, dan bahkan para ahli, sehingga membuat keputusan lebih mudah, dan filament, serta upgrade yang terdaftar, semuanya telah diuji oleh kami dan dipilih dengan hati-hati, jadi Anda tahu bahwa mana pun yang Anda pilih akan bekerja sesuai keinginan.



