Cara Memperbaiki Pemisahan Lapisan dalam Pencetakan 3D: Tingkatkan Lekat dan Cegah Delaminasi
Saat mencetak, apakah model Anda retak dan lapisan terpisah? Ini umumnya disebut sebagai pemisahan lapisan atau delaminasi dan ini pada dasarnya disebabkan karena aerasi lapisan yang buruk.
Dalam artikel ini, saya akan membahas apa itu delaminasi lapisan, mengapa itu terjadi, dan cara menyelesaikannya.
Jadi, tanpa berlama-lagi lagi, mari kita mulai!
Delaminasi atau Pemisahan Lapisan, apa itu?
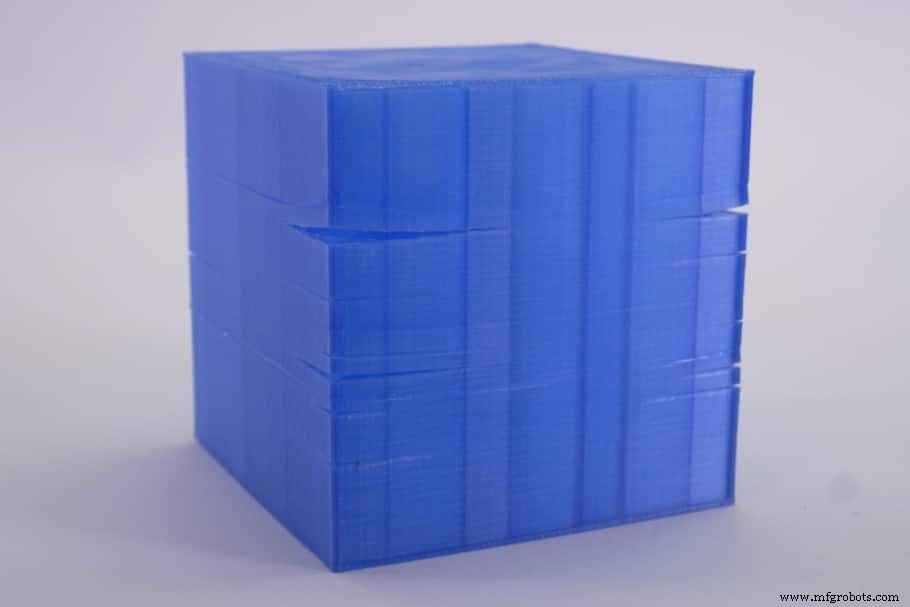
Pencetakan 3D FDM bekerja dengan membangun objek lapis demi lapis, di mana lapisan terakhir dicetak di atas lapisan sebelumnya. Jika aerasi lapisan tidak kuat cukup, maka bagian mungkin terbelah atau terpisah di berbagai titik, yang dapat terlihat sebagai potongan atau retakan di luar cetakan.
Ini sering terjadi dengan ABS karena ia menyusut saat pendingin dan ini kadang-kadang dapat memisahkan lapisan jika tidak dicetak dengan enclosure atau meja pemanas yang benar.
Mari kita lihat lebih dekat mengapa pemisahan lapisan terjadi;
Mengapa Pemisahan Lapisan Terjadi?
Pemisahan lapisan terjadi ketika objek 3D retak karena gaya yang diberikan oleh plastik saat lapisan pendingin dengan laju yang berbeda, dan ini menciptakan gaya yang umumnya disebut "warping" di tengah cetakan, yang melebihi aerasi lapisan dan memisahkan lapisan.
Sementara memperbaiki cetakan yang sudah retak tidak mungkin, cukup mudah untuk memastikan bahwa itu tidak terjadi lagi dengan beberapa langkah sederhana, jadi mari kita lihat cepatnya sekarang.
Cara menyelesaikan Pemisahan Lapisan
Dalam sebagian besar kasus, ini berkaitan dengan mencetak dengan enclosure karena ini akan menjaga bagian dari pendingin yang tidak merata dan dengan mengatur suhu meja dengan benar. Ini seharusnya menyelesaikan masalah dalam sebagian besar situasi.
Namun, berikut adalah daftar semua solusi yang mungkin untuk menangani pemisahan lapisan dan untuk meningkatkan aerasi lapisan.
Gunakan enclosure
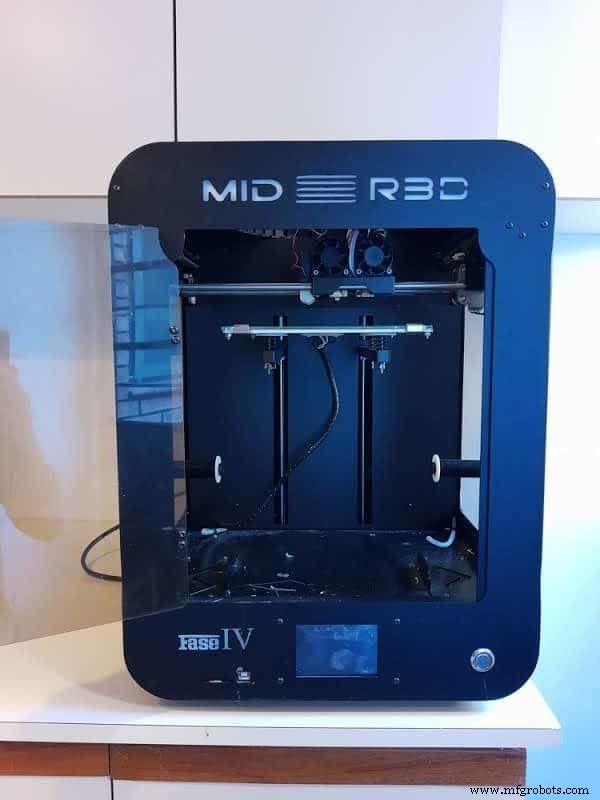
Enclosure akan membantu menstabilkan suhu di dalam printer 3D, dan ini akan menjaga bagian dari pendingin terlalu cepat, yang pada gilirannya akan mengurangi kemungkinan warping dan lapisan terpisah.
Tidak semua printer hadir dengan enclosure, tetapi Anda tidak harus membeli printer yang hadir dengan satu atau bahkan membeli enclosure karena Anda dapat membuatnya sendiri. Cukup pastikan bahwa material yang digunakan untuk enclosure tidak mudah terbakar. Anda juga dapat membeli enclosure dengan dimensi standar untuk sebagian besar printer!
Jika Anda ingin membuat enclosure sendiri, ikuti panduan ini yang sangat mendalam.
Catatan: Sebagian besar enclosure tidak dipanaskan secara aktif tetapi lebih menjaga panas yang dihasilkan oleh meja dan nozel di dalamnya, dan ini secara umum cukup untuk menyelesaikan masalah apa pun yang terkait dengan meja pemanas.
Saya menulis artikel lengkap mengapa Anda mungkin ingin mempertimbangkan untuk mencetak dengan enclosure, yang dapat Anda temukan di sini.
Kurangi Tinggi Lapisan
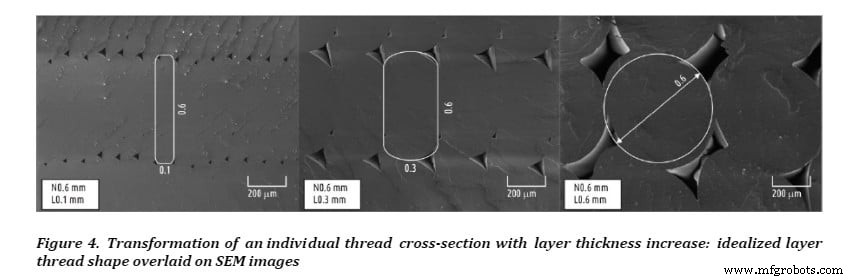
Saat mencetak dengan tinggi lapisan yang lebih rendah ada luas permukaan kontak yang lebih luas, yang berarti ikatan di antara setiap lapisan akan jauh lebih kuat daripada jika Anda mencetaknya pada tinggi yang lebih besar. Jika lapisan cetakan Anda memiliki aerasi yang buruk, maka menurunkan tinggi lapisan akan memperkuat ikatan tersebut.
Seperti yang dapat Anda lihat dari gambar yang saya tautkan di atas, mengurangi ketebalan lapisan secara drastis meningkatkan luas permukaan kontak di antara setiap lapisan, dan ini diterjemahkan langsung menjadi kekuatan yang lebih baik untuk cetakan Anda.
Tinggi lapisan terkuat: 0.1mm hingga 0.15mm.
Saya menulis artikel lengkap yang mendalam tentang apa yang merupakan tinggi lapisan terbaik untuk pencetakan 3D, baik dari segi kekuatan maupun detail, jadi pastikan untuk memeriksa itu.
Tingkatkan Suhu Pencetakan
Plastik berikatan jauh lebih baik semakin panas dan jika lapisan cetakan Anda tidak berikatan dengan benar dan pecah, maka tingkatkan suhu pencetakan. Misalnya; ABS biasanya dicetak pada sekitar 220-235C yang akan menciptakan ikatan yang bagus di antara lapisan, mencetak di bawah ini, katakanlah 200C, kemungkinan besar akan menghasilkan cetakan yang lemah.
Selalu periksa instruksi pada filamen yang Anda beli untuk memastikan pada suhu apa ia harus dicetak untuk hasil terbaik, tetapi jika Anda merasa aerasi lapisan dapat lebih baik, coba tingkatkan secara bertahap sebesar 5C dan lakukan beberapa tes cetakan untuk melihat hasilnya.
Berikut adalah tabel dengan suhu pencetakan ideal untuk sebagian besar filamen serta suhu meja pemanas, suhu transisi kaca, dan lainnya.
| Filament | Suhu Nozel | Suhu Transisi Kaca Tg (C) | Suhu Leleh Tm (C) | Suhu Meja Pemanas | Risiko Warping | Kemudahan Penggunaan |
| PLA | 180°C – 230°C | 60-65°C | 155°C | 60°C (tapi tidak diperlukan) | Rendah | Mudah |
| ABS | 230°C – 250°C | 105°C | 210°C | Perkiraan 100°C | Sedang | Menengah |
| PETG | 230°C – 250°C | 80-82°C | 200°C | Perkiraan 100°C | Rendah | Mudah |
| Nylon | 230°C – 260°C | 70-80°C | 217°C | 80°C – 100°C | Sedang | Menengah |
| ASA | 220°C – 250°C | 100°C | 250-260°C | Perkiraan 100°C | Rendah | Menengah |
| Polycarbonate | 270°C – 310°C | 147°C | 260°C | 90°C – 110°C | Tinggi | Sulit |
| HIPS | 230°C – 250°C | 88-92°C | 180 – 270°C | Perkiraan 100°C | Rendah | Menengah |
| TPE | 210°C – 230°C | 60-130°C | 150–210°C | Tidak diperlukan | Rendah | Mudah |
Atur Kipas Pendingin
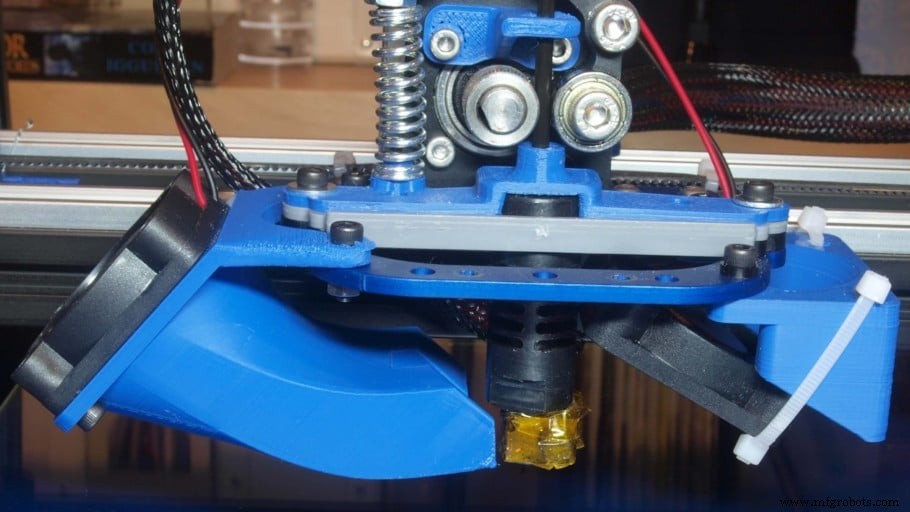
Kipas pada printer 3D pendingin lapisan plastik yang baru saja diletakkan, namun, jika ia pendingin terlalu cepat maka plastik yang baru ditambahkan tidak akan dapat menempel pada lapisan sebelumnya dengan kuat, jadi menurunkan kecepatan kipas dapat secara potensial meningkatkan aerasi lapisan dan, oleh karena itu, kekuatan cetakan. Jika Anda tidak
Ini mengikuti konsep yang sama dengan poin sebelumnya karena meningkatkan suhu pencetakan akan menghasilkan ikatan lapisan yang lebih baik dan pendingin terlalu cepat dapat menghasilkan hasil yang tidak diinginkan yang sama.
Catatan: Lakukan beberapa tes cetakan di mana Anda menurunkan kecepatan kipas sebesar 10% setiap kali hingga Anda mencapai titik ideal.
Tingkatkan Debit Aliran (Multiplier Ekstrusi)
Bahkan jika printer Anda tidak menderita under-extrusion mungkin membantu untuk sedikit meningkatkan debit aliran jika lapisan tidak berikatan dengan benar karena ini akan mengeksstrusi lebih banyak plastik cair, dan semakin banyak material semakin baik aerasi.
Under-extrusion dapat dilihat sebagai celah di antara lapisan plastik, lapisan yang tidak cukup kecil, lapisan yang hilang, atau bahkan titik-titik kecil yang ada pada cetakan, dan under-extrusion memainkan peran penting dalam kekuatan bagian Anda juga.
Seperti segalanya dalam pencetakan 3D, saat menyesuaikan debit aliran (multiplier ekstrusi) jangan lakukan secara drastis melainkan dalam langkah kecil dan uji hasilnya.
Secara default, debit aliran adalah 100% (atau 1.0), tetapi karena tidak semua filamen dan printer dibuat sama Anda mungkin perlu menyesuaikan nilai ini baik ke bawah atau ke atas.
Rekomendasi: Tingkatkan debit aliran dalam kenaikan 5% dan uji hasilnya hingga Anda mencapai titik ideal.
Turunkan Kecepatan Cetak
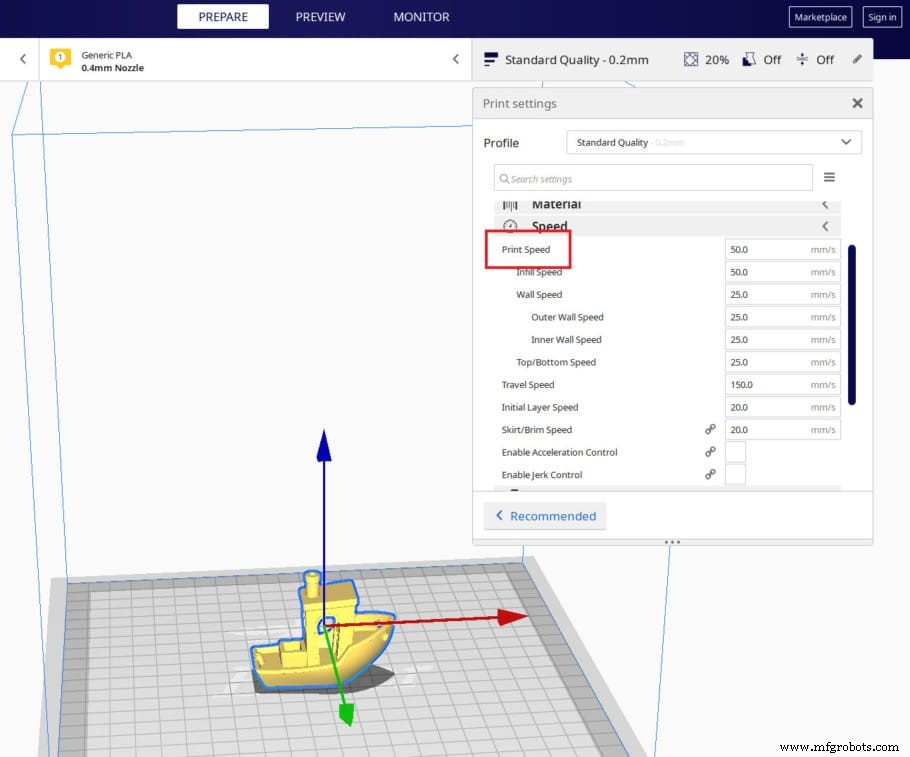
Sama seperti meningkatkan suhu pencetakan akan memungkinkan plastik yang baru diekstrusi untuk berikatan lebih baik dengan lapisan sebelumnya, menurunkan kecepatan cetak akan memiliki efek yang sama. Jika printhead bergerak terlalu cepat, maka plastik yang diekstrusi mungkin tidak memiliki cukup waktu untuk berikatan dengan benar dengan lapisan sebelumnya.
Tidak hanya itu, tetapi mencetak pada kecepatan tinggi juga dapat menghasilkan banyak masalah lain, seperti under-extrusion (yang juga melemahkan bagian), ringing, artefak yang terlihat, dan aerasi lapisan yang buruk secara umum.
Rekomendasi: Turunkan kecepatan pencetakan dalam kenaikan 5mm/s atau 10mm/s dan uji hasilnya hingga Anda mencapai titik ideal.
Gunakan Nozel yang lebih lebar
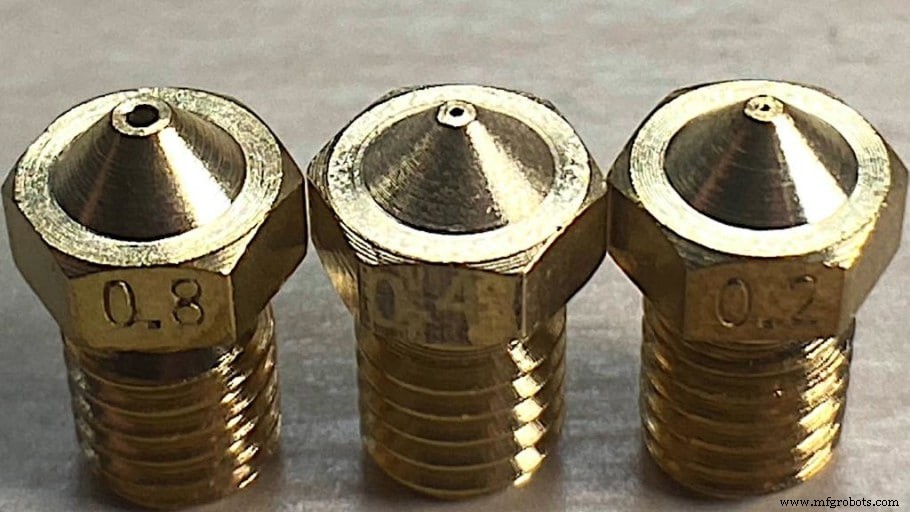
Diameter nozel mempengaruhi lebar plastik yang diekstrusi. Esensialnya, menggunakan nozel 0.8mm akan meletakkan strip plastik dua kali lebih lebar dari nozel 0.4mm dan meningkatkan luas permukaan kontak, membuat aerasi di antara lapisan jauh lebih kuat.
Saya sudah menyebutkan bahwa menggunakan tinggi lapisan yang lebih rendah menghasilkan aerasi lapisan yang lebih kuat karena meningkatkan luas kontak permukaan. Nah, jika Anda meningkatkan ukuran nozel dan masih menggunakan tinggi lapisan yang sama yang rendah, semua lapisan akan memiliki banyak lebih banyak luas permukaan kontak untuk menciptakan ikatan yang lebih kuat.
Perlu dicatat, bahwa meningkatkan ukuran nozel akan menghasilkan cetakan yang jauh lebih kurang detail pada bidang horizontal (saat melihat dari atas atau bawah) karena lapisan jauh lebih lebar.
Rekomendasi: Tingkatkan ukuran nozel sebesar 0.2mm dan pertahankan tinggi lapisan yang sama seperti sebelumnya dan periksa hasilnya. Anda selalu dapat beralih ke nozel yang lebih lebar jika Anda perlu cetakan yang lebih kuat. Anda juga dapat membeli koleksi nozel murah ini dalam semua ukuran (dengan beberapa alat tambahan).
Catatan Penting: Meningkatkan ukuran nozel mungkin memerlukan Anda untuk meningkatkan suhu pencetakan. Contoh; Dengan nozel 1.2mm Anda mungkin perlu mencetak PLA biasa pada 240C daripada pada 200-220C.
Periksa apakah Nozel Tersumbat
Penumpukan pada nozel berarti lubang kecil di ujungnya tersumbat, baik karena debu atau partikel asing lainnya, impuritas filamen, heat creep, dan penggunaan filamen yang kurang umum, seperti serat karbon, plastik infused kayu, dll., dan penumpukan ini akan menghasilkan under-extrusion (kurang plastik yang mengalir keluar dari nozel) yang mengarah pada cetakan yang lebih lemah.
Berita baik adalah memperbaiki nozel yang tersumbat cukup mudah, dan dalam sebagian besar kasus, karena sebagian besar dari kita mencetak dengan PLA, PETG atau ABSpun, penumpukan tidak really sering terjadi.
Tetapi, jika cetakan Anda menderita aerasi lapisan yang buruk, itu mungkin karena nozel tersumbat.
Cara membersihkan nozel yang tersumbat
Ada beberapa cara untuk mendekati masalah ini, tetapi berikut ini dua cara yang cukup sederhana yang tidak akan memakan waktu terlalu banyak dan menyelesaikan masalah dalam sebagian besar kasus:
Panasin nozel dan kemudian gunakan jarum:
Ini cukup sederhana dan seharusnya menyelesaikan masalah sebagian besar waktu.
- Panasin hotend ke suhu pencetakan filamen.
- Menggunakan jarum, biasanya disertakan dengan printer 3D, dorong filamen melalui lubang nozel ke dalam hotend.
- Dorong filamen secara manual dan lihat apakah ia keluar dari nozel.
Di sini Anda tidak mencoba untuk mengeluarkan partikel yang menyumbat nozel dari dalamnya, melainkan mencoba mendorongnya kembali ke dalam dan memecahnya.
Cara lain adalah dengan melakukan "cold pull" yang seperti ini;
- Langkah 1: Panasin nozel ke 220°C (Jika Anda baru saja mencetak dengan PLA).
- Langkah 2: Masukkan sepotong Abs, Nylon, atau filamen kuat lainnya yang warna putih atau terang dengan resistensi termal yang baik.
- Langkah 3: Dorong secara manual sekeras mungkin.
- Langkah 4: Perhatikan apakah filamen mengalir melalui nozel (jika hambatan total, ia mungkin tidak akan mengeksstrusi apa pun).
- Langkah 5: Biarkan printer pendingin ke sekitar 90°C untuk PLA dan 160°C untuk ABS. Pertahankan tekanan selama pendinginan.
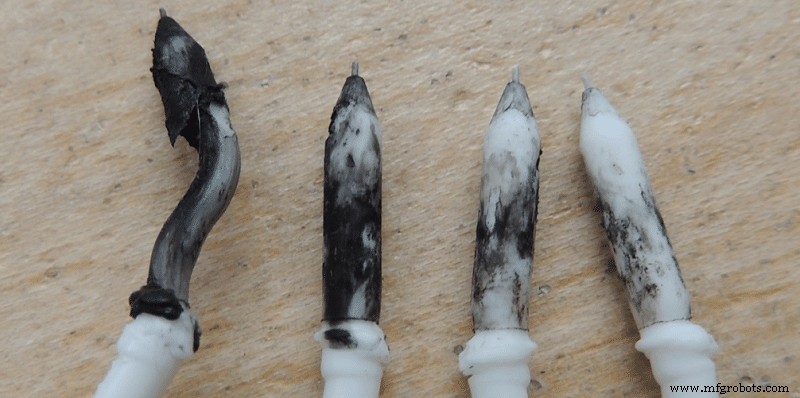
- Langkah 6: Ketika printer mencapai suhu terendah yang disebutkan dalam langkah 5, lepaskan filamen dengan cepat dan paksa dari hotend dan periksa bagian yang setengah meleleh dari filamen. Ini harus memiliki sedikit kotoran (titik hitam). Titik hitam tersebut adalah yang menyebabkan penyumbatan.
- Langkah 7: Potong bagian kotak filamen dan ulangi dari langkah 2 hingga filamen keluar bersih.
Kesimpulan
Delaminasi lapisan bukan lagi masalah besar saat ini karena produsen printer 3D telah menemukan cara untuk mengatasinya dengan cukup sukses.
Namun, jika itu terjadi pada Anda (lebih umum dengan ABS), coba ikuti langkah-langkah yang saya sampaikan dalam panduan ini. Perbaikan terbaik adalah menggunakan enclosure atau bahkan menutup seluruh printer dengan kantong sampah, tetapi ini bisa menjadi bahaya kebakaran nyata.
Jika itu tidak bekerja, coba semua opsi yang saya sebutkan satu per satu sehingga Anda dapat dengan tepat mengukur pengaturan mana yang memberikan hasil terbaik.
Lihat bagian produk kami yang direkomendasikan
Kami membuat bagian produk yang direkomendasikan yang akan memungkinkan Anda untuk menghilangkan tebakan dan mengurangi waktu yang dihabiskan untuk meneliti printer, filamen, atau upgrade yang harus diperoleh, karena kami tahu bahwa ini dapat menjadi tugas yang sangat menakutkan dan umumnya mengarah pada banyak kebingungan.
Kami telah memilih sejumlah printer 3D yang kami pertimbangkan baik untuk pemula, menengah, bahkan para ahli, membuat keputusan lebih mudah, dan filamen serta upgrade yang terdaftar semuanya telah diuji oleh kami dan dipilih dengan cermat, jadi Anda tahu bahwa mana pun yang Anda pilih akan bekerja sesuai harapan.



