Mencegah Over-Extrusion pada Cetak 3D: Solusi Sederhana untuk Hasil Cetak yang Lebih Bersih
Over-extrusion pada cetak 3D terjadi ketika printer mencetak terlalu banyak bahan. Tentu saja, over-extrusion merusak kualitas model 3D Anda.
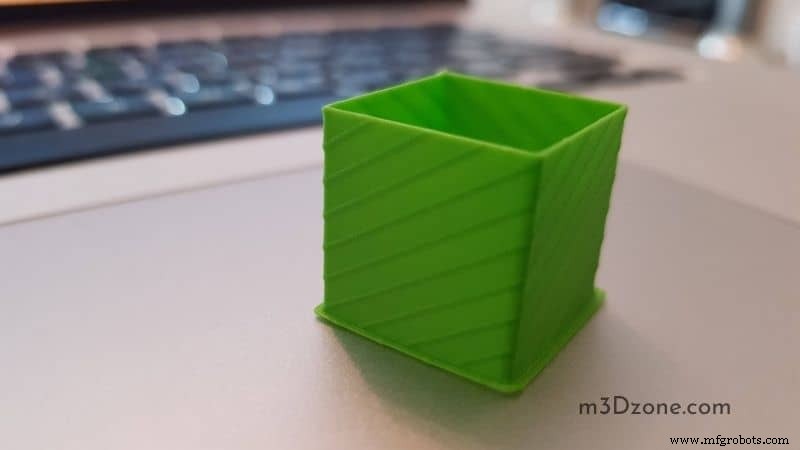
Beberapa hal yang mengurangi kualitas cetak 3D karena over-extrusion meliputi ketidakakuratan dimensi, jatuhnya lapisan, stringing, blob, oozing, dan jam. Oleh karena itu, menghindari over-extrusion perlu diprioritaskan.
Untuk mengatasi over-extrusion, Anda dapat menerapkan beberapa teknik. Di antaranya adalah menyesuaikan pengaturan slicer, menurunkan extrusion multiplier, dan menghindari penggunaan diameter filamen yang salah.
Artikel ini bertujuan untuk menjelaskan secara mendalam masalah seputar over-extrusion pada cetak 3D dan langkah-langkah yang dapat Anda ambil untuk menghindarinya guna menghasilkan cetakan 3D berkualitas.
Apa Itu Over Extruding dalam Cetak 3D?
Kerusakan, hambatan, dan gangguan yang disebabkan oleh over-extrusion bahan yang berlebihan bisa menjadi hal yang frustran dan memaksa bagi penggemar teknologi 3D. Over-extrusion menyebabkan pemborosan daya listrik dan bahan filamen printer 3D.
Printer 3D menggunakan perangkat lunak untuk beroperasi. Perangkat lunak selalu berkomunikasi dengan printer untuk memastikan nozil mencetak filamen plastik yang benar.
Secara khusus, sebagian besar printer 3D tidak memiliki mekanisme yang tepat untuk memantau jumlah plastik yang dicetak.
Oleh karena itu, jika pengaturan extrusion tidak dikonfigurasi dengan benar, printer dapat mencetak terlalu banyak bahan dan menyebabkan kualitas cetak yang buruk.
Apa yang Menyebabkan Over Extrusion dalam Cetak 3D?
Over extrusion merujuk pada situasi di mana printer 3D mencetak bahan plastik berlebihan yang menghasilkan model 3D berkualitas rendah. Tanda-tanda printer Anda over extruding dapat berupa oozing, stringing, blob, dan ketidakakuratan dimensi, di antaranya lainnya.
Tanda-tanda ini harus memperingatkan Anda bahwa, memang, Anda mungkin menghadapi over-extrusion printer 3D.
Bagaimana Cara Memperbaiki Over Extruding?
Suhu Pencetakan
Filamen plastik yang dicetak memiliki suhu antara 190 hingga 240 derajat Celsius. Pada suhu pencetakan ini, filamen plastik tetap panas dan dengan mudah dapat dibentuk menjadi bentuk apa pun yang diinginkan. Namun, saat pendingin, filamen akan membeku menjadi produk akhir.
Oleh karena itu, Anda perlu mengambil langkah pencegahan untuk memastikan Anda mencapai suhu pencetakan yang tepat untuk mendorong aliran plastik yang optimal.
Filamen yang berubah warna karena pembakaran filamen dapat membuat beberapa lapisan menjadi gelap dan mungkin disebabkan oleh mengabaikan pengamatan suhu pencetakan yang optimal.
-
Pengaturan Extrusion Multiplier
Saat Anda menemui tanda-tanda yang menunjukkan printer Anda mungkin over-extruding, Anda perlu menghentikan pencetakan dan bekerja pada pengaturan extrusion multiplier Anda. Kadang-kadang, Anda mungkin hanya perlu mengubah beberapa pengaturan, dan Anda siap digunakan.
Extrusion multiplier mengontrol laju aliran extrusion. Secara khusus, laju aliran extrusion ditentukan oleh kecepatan dan jumlah bahan filamen 3D yang keluar dari nozil printer.
Untuk mengontrol extrusion, sesuaikan pengaturan multiplier di printer 3D Anda atau pengaturan laju aliran printer 3D Anda. Pengaturan multiplier perlu dilakukan menggunakan nilai spesifik filamen yang direkomendasikan untuk printer 3D.
-
Laju Aliran Filamen Tinggi
Anda dapat mengenali laju aliran tinggi ketika terlalu banyak bahan filamen terus mengalir keluar dari nozil printer. Ingat, jika over-extrusion berlanjut, produk akhir akan dikompromikan kualitasnya.
Masalah mungkin terletak pada pengaturan laju aliran Anda, dan Anda mungkin perlu segera mengatasinya. Laju aliran tinggi menghancurkan ketajaman dimensi dan permukaan model 3D.
Laju aliran filamen tinggi menyebabkan lapisan atas lebih luas dibandingkan lapisan bawah. Karena filamen keluar dengan cepat, lapisan mungkin tidak dingin cukup cepat sebelum lapisan lain ditambahkan di atasnya. Ini bahkan dapat menyebabkan pergolehan pada cetakan.
Laju aliran tinggi juga menyebabkan lebih banyak bahan filamen panas yang dicetak. Meskipun ini menjamin ikatan yang kuat antara lapisan, ini bisa merusak dalam hal tertentu.
Mencapai kualitas cetak yang baik meminta Anda untuk menghindari masalah over extrusion. Anda dapat melakukannya dengan mengontrol seberapa banyak plastik yang dapat dicetak melalui nozil. Oleh karena itu, menurunkan laju aliran filamen dapat mengatasi tantangan ini.
-
Penggunaan Diameter Filamen yang Salah
Penerapan ukuran diameter filamen yang salah pada slicer printer 3D Anda memaksa printer mencetak bahan plastik pada laju yang lebih tinggi yang menyebabkan over extrusion.
Jika slicer printer 3D menerima diameter filamen yang lebih tipis dari diameter filamen yang benar, maka filamen akan dicetak pada laju yang lebih tinggi yang menghasilkan over-extrusion.
Diameter filamen ideal adalah 1,75, 2,85, dan 3 mm. Ini cocok dengan lebar extrusi printer, meningkatkan kualitas cetak, dan secara signifikan memungkinkan operasi nozil printer yang optimal.
Saat membeli printer 3D, Anda perlu memperhatikan ukuran nozil printer.
Nozil datang bersama printer, dan mungkin cukup tantang untuk mencoba menyesuaikannya saat mencetak. Ukuran nozil printer memainkan peran integral dalam kualitas keseluruhan model cetakan 3D Anda.
Ukuran nozil printer yang salah dapat merusak pengalaman cetak 3D Anda. Namun, ukuran nozil yang benar mempengaruhi cetakan akhir Anda secara positif karena pencetakan bebas dari filamen yang meleleh berlebihan.
Ukuran nozil mempengaruhi lebar extrusi printer dari cetakan Anda. Jadi, semakin baik spesifikasi ukuran nozil, semakin baik kualitas cetak, karena nozil akan mencetak jumlah bahan plastik yang tepat.
-
Memperbaiki Over Extrusion Cetak 3D
Reset Extrusion Multiplier
Perangkat lunak slicer printer Anda memiliki alat pengaturan extrusion multiplier. Jadi buka pengaturan dan identifikasi pengaturan multiplier. Pengaturan default tetap satu meskipun Anda menikmati opsi untuk mengaturnya antara rentang 0,9 hingga 1,1.
Masih, merek printer yang berbeda mungkin memiliki rentang pengaturan yang sedikit berbeda. Ini berarti Anda dapat sedikit naik atau turun, tergantung pada kebutuhan Anda.
Anda kemudian dapat melanjutkan mengubah pengaturan dengan menimpa nilai-nilai yang berkisar antara 90 hingga 100. Di sini, Anda juga menikmati kebebasan pilihan karena Anda masih dapat mengaturnya sedikit lebih rendah atau lebih tinggi bersama dengan rentang yang ditetapkan.
Menurunkan Suhu Pencetakan
Untuk menurunkan suhu printer ke suhu idealnya, buka pengaturan dalam perangkat lunak printer dan turunkan sedikit suhu extruder printer Anda.
Ini membantu mengontrol suhu extruder dan memungkinkan pencetakan bahan yang presisi karena bahan plastik meleleh jauh lebih lambat.
Suhu extruder dapat diturunkan saat mencetak 3D. Mulai menurunkan saat Anda melihat tanda-tanda over-extrusion, seperti produksi lapisan besar atau blob yang bocor.
Sesuaikan suhu sambil Anda secara cermat memantau cetakan Anda untuk menghentikannya saat cetakan terlihat tajam seperti yang diinginkan.
Hindari Terlalu Banyak Bahan dengan Menurunkan Laju Aliran
Anda dapat menghindari penggunaan terlalu banyak bahan yang pada akhirnya menyebabkan pemborosan dengan menemukan laju aliran terbaik yang cocok dengan menu printer Anda. Berbagai printer memiliki laju aliran yang berbeda tergantung pada ukuran nozil.
Ini tetap merupakan metode coba dan error saat Anda mencoba mengakhiri masalah extrusion. Pilih model yang ingin Anda cetak dan sengaja bekerja untuk menghentikan lebih banyak bahan filamen yang dicetak oleh nozil printer.
Anda dapat mencapai penurunan laju aliran dengan menyesuaikan pengaturan sampai Anda mendapatkan pengaturan ideal yang memungkinkan pembuatan cetakan berkualitas.
Bagaimana Cara Menguji Over Extrusion?
Anda dapat mengadopsi berbagai model uji untuk menguji over extrusion dan, oleh kesenjangannya, under extrusion. Over extrusion mungkin disebabkan oleh filamen yang keluar dari extruder terlalu cepat karena ukuran nozil yang besar atau laju aliran filamen, di antaranya lainnya.
Irinya berarti bahwa kebalikan ekstrim dari faktor-faktor ini menyebabkan under extrusion.
Anda dapat memutuskan untuk menguji over extrusion menggunakan model uji di mana Anda mencetak dengan 0% infill dan ketebalan 1,2 mm. (Kira-kira tiga sel) untuk nozil 0,4 mm.
Anda mungkin perlu menunggu sampai dingin sebelum mengeluarkannya dari panggung cetak. Pengujian ini mungkin memakan waktu sekitar 7 menit.
Pengujian ini menguji extrusion tepi, dan karena alasan ini, semua sudut cetakan dibulatkan untuk menghindari over extrusion sudut. Bawahnya diubah untuk menghindari masalah pengukuran karena lapisan pertama cenderung membulir ke luar karena ditekan untuk meningkatkan aerasi.
Untuk menguji dengan gunting kuku, Anda dapat mencetak satu pengukuran ke dalam dan yang lainnya ke luar. Jika ternyata bagian luar lebih besar dari bagian dalam, perbedaannya dapat dikaitkan dengan over extrusion.
Tetapi jika bagian dalam lebih besar dalam ukuran, perbedaannya mungkin disebabkan oleh under extrusion.
Anda juga dapat menguji tanpa alat apa pun. Cetak dua bagian dan mereka harus cocok dengan sempurna. Jika mereka tidak dapat tetap terhubung, maka Anda mungkin mengalami over extrusion. Tetapi jika Anda melihat jarak di antara mereka, maka itu mungkin under extrusion.
Apakah Lebih Baik Over Extrude atau Under Extrude?
Tidak satu pun yang dapat dianggap lebih baik dari yang lain karena sederhana alasan bahwa keduanya menghasilkan kualitas cetak yang inferior. Namun, tergantung pada jenis model 3D tertentu dan kegunaannya, over-extrusion mungkin lebih disukai daripada under extrusion.
Over extrusion terjadi jika printer Anda tidak dikonfigurasi dengan benar, resulting in the nozzle extruding more plastic than the software anticipates. Bahan plastik berlebihan dapat merusak dimensi cetakan.
Under extrusion, sebaliknya, terjadi ketika kurang plastik ada di nozil dari yang diharapkan perangkat lunak. Ini menyebabkan celah antara lapisan extrusion yang dapat menghasilkan model yang rusak dan lemah.
Over extrusion mungkin lebih baik dari under extrusion karena Anda dapat bekerja untuk memperbaiki tepi kasar bagian yang over extruded dengan metode seperti pengosongan yang luas.
Di sisi lain, under extrusion membuat celah dalam lapisan yang menyebabkan bagian-bagian yang rentan terhadap kerusakan parah dan cukup lemah.
Kesimpulan
Over extrusion menyebabkan tantangan serius dalam industri cetak 3D. Ini adalah penyebab cetakan berkualitas rendah dan pemborosan daya serta bahan dan harus dihilangkan.
Artikel ini memberikan wawasan yang berguna tentang aspek penting cetak 3D yang sebagian besar hobiis temukan berulang kali.



