Mesin Suma Axis Matsuura Memungkinkan Produksi Tanpa Pengawas yang Andalkan
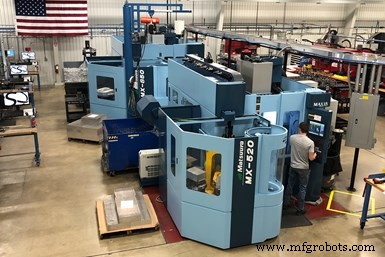
Seiri berdiri 2001 di Palestine, Illinois, perusahaan rekayasa penerbangan dan angkasa Flying S didirikan dengan niat untuk membangun bagian berkualitas tinggi. Seiring bagian lima axis yang mereka buat menjadi lebih rumit, menjadi jelas bahwa kemampuan mesin yang lebih besar diperlukan untuk mencapai operasi tanpa pengawas yang andal.
"Banyak fitting angkasa kami memerlukan fitur toleransi ketat," kata insinyur manufaktur Peter Bowman. "Kekurangan akurasi posisi dan repeatability yang andal karena pertumbuhan termal atau variabel lain sangat merugikan upaya kami untuk konsisten membuat bagian pertama yang baik, dan bagian berikutnya setelahnya."
Tetapi seiring pertumbuhan permintaan pada bengkel dan harapan terhadap jadwal single-shift yang lama dipertahankan, Flying S mulai memeriksa teknologi multi-axis baru. Matsuura menarik perhatian bengkel, dan pengalaman positif masa lalu dengan distributor lokalnya, Yamazen, memberikan bengkel kepercayaan untuk membeli Matsuura lima axis MX-520 PC4 dan MX-850 PC4.
Bagian yang Lebih Baik, Usaha yang Lebih Sedikit
Mesin ini segera terbukti cocok untuk kebutuhan Flying S. Beberapa palet memungkinkan bengkel untuk beroperasi tanpa pengawas dengan keandalan proses yang besar, personel lantai produksi sudah familiar dengan kontrol FANUC, mesin memberikan repeatability 0,000039 inci, dan repeatability setiap axis rotatif A/C adalah ±2 arcseconds, yang penting untuk manufaktur workpiece besar.
Yamazen melatih insinyur bengkel di CAMplete dan fungsionalitas mesin, dan terus mendukung mesin Matsuura baru Flying S melalui dukungan telepon dan email sesuai kebutuhan.
Flying S menjalankan blok uji akurasi standarnya, yang mencakup beberapa lubang lima axis yang bersimpang, pada MX-520 dan terkesan oleh akurasi hampir sempurna bagian. "Kami juga terkesan dengan waktu aktif poros yang kami capaikan, dan kami mulai menjalankan shift 24 jam dalam seminggu pertama setelah instalasi," kata Bowman.
Dengan mesin Matsuura mencapai bagian pertama jauh lebih cepat dan dengan usaha yang jauh lebih sedikit dari dulu, tantangan berikutnya bengkel adalah mengatasi bottleneck yang baru tercipta di departemen inspeksi. Flying S harus secara fisik memperluas ukuran departemen ini untuk menampung inspeksi bagian akhir akibat volume bagian yang diproduksi oleh mesin Matsuura.
Produktivitas dan Kualitas Bagian
Selama enam bulan pertama operasi, Flying S membuat 533 bagian pada MX-520 dan 144 pada MX-850, berjalan total 5.187 jam dengan hanya dua pemotong. Ini adalah output yang hampir sama seperti empat mesin pemesinan lima axis lain yang dihadiri oleh tiga hingga empat pemotong dalam periode waktu yang sama. Untuk menggambarkan kemampuan Matsuura untuk menangani produksi campuran tinggi, volume rendah dengan perencanaan dan eksekusi yang tepat, Flying S menyoroti pencapaian MX-520. Dengan mempertimbangkan 533 bagian dengan ukuran batch rata-rata tujuh berarti 75 setup pergi ke bagian pertama sambil mempertahankan waktu aktif poros 75%.
Flying S juga melaporkan bahwa, dalam periode tujuh bulan, satu mesin Matsuura menghasilkan lebih banyak jam poros dibandingkan lima axis lain yang dimilikinya selama lima tahun.
Pada bagian yang lebih sulit, setup lima axis typis ke bagian pertama akan memerlukan satu bagian awal untuk memeriksa offset, dan kemudian bagian kedua akan memiliki peluang 50% untuk benar. Bagian berikutnya akan memiliki peluang 80-90% untuk tetap bebas kesalahan selama proses. Proses yang panjang ini membakar banyak jam manusia dan membottleneck sumber daya inspeksi. Antara mesin Matsuura, Flying S membuat 677 bagian dengan ukuran batch rata-rata tujuh, yang melibatkan sekitar 100 setup ke bagian pertama. Singkatnya, bengkel telah mencapai integritas bagian pertama lebih dari 90% dari waktu pada percobaan pertama saat memesin dengan Matsuura. Sejak instalasi, tidak ada satu bagian pun pada Matsuura yang dibuang karena kesalahan terkait mesin.
Dampak
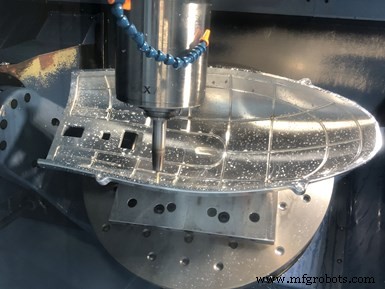
Sebagian besar apa yang dihasilkan Flying S tidak dapat ditampilkan untuk kepatuhan ITAR, namun cetakan dan fixture untuk kerja komposit juga sering dibuat pada Matsuura mereka.
Karena kurangnya paletisasi, Flying S tidak dapat menggunakan mesin lima axis pesaing yang dimiliki untuk setup tambahan bagian lain selama inspeksi bagian pertama. Selain itu, semua peralatan harus dibuat dan dimuat ke dalam mesin tersebut segar setiap kali.
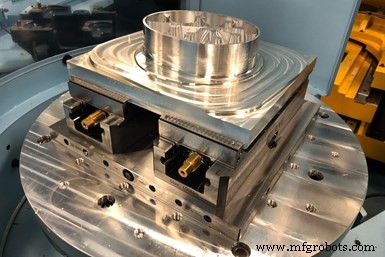
Mesin Matsuura biasanya memiliki dua atau tiga bagian pertama yang diperiksa secara bersamaan dari mesin yang sama. Mesin memiliki kapasitas penukar alat tambahan, yang bekerja baik dengan library alat Flying S. Flying S juga menggunakan pemegang benda kerja zero-point Lang, menggabungkannya dengan fitur lokasi palet yang akurat untuk membuat probing bagian tidak perlu.
Penyelidik bengkel mesin Ben Parish memiliki komentar yang sangat positif tentang Matsuura MX-520 PC4 dan MX-850 PC4. Dia senang pada "esensialmente tidak harus khawatir tentang akurasi posisi, repeatability atau konsistensi mesin, menghilangkan beberapa risiko paling mencemaskan dalam membuat produk non-konform." Dia juga memberikan pujian pada antarmuka kontrol Matsuura, sambil mencatat bahwa itu menyediakan opsi untuk antarmuka FANUC tradisional untuk operator yang memiliki pengalaman dengan antarmuka tersebut dan memilihnya.
"CAMLETE adalah kenyamanan sejati," tambah Parish. "Kombinasi perangkat lunak definisi mesin/postprosesor/verifikasi kode NC membantu untuk menghilangkan potensi masalah dan tabrakan lebih lanjut. Ini juga menyediakan kemampuan untuk menyesuaikan post dan menyertakan perbaikan jalur potong untuk meningkatkan kualitas pemotongan sambil benar-benar menahan akurasi fitur dan kualitas permukaan."



