Kuningan: Komposisi, Sejarah, dan Manufaktur Modern
Latar Belakang
Kuningan adalah logam campuran tembaga-seng yang bervariasi dari coklat merah gelap hingga kuning perak terang, tergantung pada kandungan seng. Dengan 55–95 % tembaga dan 5–40 % seng, ia lebih kuat dan lebih keras dari tembaga murni tetapi lebih lunak dari baja. Konduktivitas termal yang baik dan resistensi terhadap korosi air laut menjadikannya ideal untuk pipa, tabung, pengental cuaca, hiasan arsitektur, baut, radiator, instrumen musik, dan casing peluru senjata api.
Sejarah
Pekerja logam di wilayah Suriah modern dan Turki Timur pertama kali menggabungkan tembaga dan timah sekitar 3000 SM untuk menghasilkan perunggu. Diabad-abad berikut, pencampuran secara tidak sengaja bijih timah dan seng kadang-kadang menghasilkan kuningan awal. Pada 20 SM–M 20, tukang dapat membedakan bijih seng dari timah dan sengaja mencampur seng dengan tembaga untuk mencetak koin dan memproduksi barang-barang lainnya. Prosesnya disempurnakan di Jerman dan Belanda dari sekitar 300 M, tetapi sifat kimia seng tetap tidak diketahui hingga 1746, ketika Andreas Sigismund Marggraf mengidentifikasinya sebagai logam yang berbeda. Proses campuran kuningan industri pertama dipatenkan di Inggris pada 1781.
Pada 1852, casing peluru kuningan pertama diperkenalkan. Kemampuan kuningan untuk melebar dan mengecil di bawah tekanan tembak, kemudian menyusut untuk ekstraksi, memungkinkan pengembangan senjata api otomatis cepat tembak.
Bahan Baku
Dalam campuran kuningan tipikal, tembaga terdiri 55–95 % menurut berat. Grade tembaga tinggi menggunakan tembaga listrik yang dikurniakan dengan kemurnian paling sedikit 99,3 % untuk membatasi pengotor. Grade tembaga rendah seringkali menggunakan sisa logam campuran tembaga daur ulang, dengan persentase tembaga dan campuran yang diukur dengan hati-hati untuk mencapai komposisi target.
Seng membentuk 5–40 % campuran. Kandungan seng yang lebih tinggi menghasilkan logam yang lebih kuat dan lebih keras tetapi mengurangi resistensi korosi dan formabilitas. Seng komersial, kadang-kadang disebut spelter, umum digunakan.
Elemen campuran kecil ditambahkan untuk menyesuaikan properti: paling sedikit 3,8 % timbal meningkatkan kemesinan; timah meningkatkan resistensi korosi; besi mengeras logam dan menyempurnakan struktur biji; arsen dan antimoni menghambat korosi dalam campuran seng >20 %; jumlah kecil manganese, silikon, dan fosfor mungkin juga ada.
Desain
Nama kuningan tradisional mencerminkan warna atau aplikasi—kuningan merah (≈15 % seng), kuningan kuning (≈35 % seng), kuningan kartrid (≈30 % seng), kuningan laut (paling sedikit 39,7 % seng). Ilohan seperti “perunggu komersial” (10 % seng) dan “perunggu arsitektur” (40 % seng + 3,8 % timbal) mengarah pada adopsi Unified Numbering System (UNS). Dalam UNS, logam campuran kuningan dimulai dengan “C” untuk tembaga, diikuti oleh lima digit: digit pertama menunjukkan apakah logam campuran adalah wrought (1–7) atau cast (8–9).
Proses Manufaktur
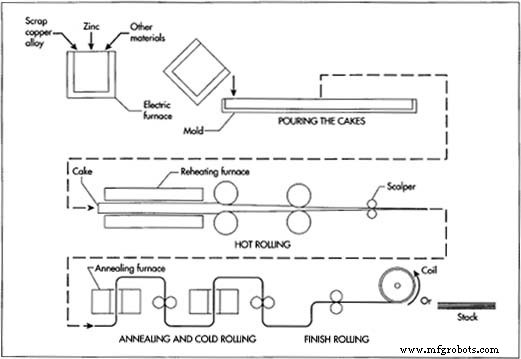
Produksi kuningan melibatkan serangkaian langkah terkontrol yang mentransformasi bahan baku menjadi stok jadi dalam berbagai bentuk—plat, lembar, strip, foil, batang, bar, kawat, dan billet.
Pencairan
- Timbang sisa logam campuran tembaga yang sesuai dan lelehkan di furnace listrik pada ~1920 °F (1050 °C). Sesuaikan kandungan seng dalam sisa dan tambahkan seng yang diperlukan, plus cadangan 50 % seng untuk mengkompensasi penguapan.
- Tuang logam cair ke dalam cetakan 8 in × 18 in × 10 kaki untuk membentuk slab (cake). Beberapa operasi menghasilkan slab semi-kontinu panjang.
- Setelah dingin, pindahkan cake ke area rolling untuk penyimpanan.
Rolling Panas
- Panas kembali cake di furnace ke suhu target untuk bentuk akhir yang diinginkan.
- Lewatkan cake panas melalui roller baja yang berhadapan, secara bertahap mengurangi ketebalan hingga ~0,5 in (13 mm) sambil meningkatkan lebar—proses yang dikenal sebagai breakdown rolling.
- Gunakan scalper untuk menghapus oksida permukaan dari kuningan yang baru dirolling.
Analing dan Rolling Dingin
- Analing kuningan yang dirolling panas untuk melegakan kekerasan dan mengembalikan duktilitas. Furnace batch atau kontinu dengan atmosfer nitrogen mencegah oksidasi.
- Roll dingin kuningan yang telah dianaling melalui roller kedua untuk mengurangi ketebalan hingga ~0,1 in (2,5 mm). Rolling dingin menyempurnakan struktur biji, meningkatkan kekuatan dan kekerasan.
- Ulangi siklus analing dan rolling dingin sesuai kebutuhan untuk mencapai ketebalan dan properti mekanis target.
- Konversi lebar lembar menjadi strip dengan slitting, lalu bersihkan dengan mandi asam dan bilas.
Rolling Finishing
- Terapkan rolling dingin akhir untuk mengetatkan toleransi dan memberikan finishing permukaan yang halus.
- Potong sesuai spesifikasi, tumpuk atau gulir, dan simpan untuk distribusi.
Kontrol Kualitas
Selama produksi, setiap batch melalui inspeksi yang ketat. Komposisi bahan baku diverifikasi sebelum pencairan. Parameter proses—suhu, waktu, laju pendingin—dikontrol ketat. Ketebalan diukur di setiap tahap, dan sampel akhir diuji untuk kekerasan, kekuatan tarik, dan akurasi dimensi untuk memastikan kepatuhan dengan standar industri.
Masa Depan
Campuran kuningan antara kekuatan, resistensi korosi, dan kemudahan pengolahan memastikan perannya di aplikasi masa depan—dari komponen aerospace hingga plumbungan berkelanjutan. Kemampuan daur ulang yang tinggi—sebagian besar produk kuningan diproses kembali daripada diimbangi—memastikan rantai pasokan yang andal dan selaras dengan tujuan ekonomi lingkaran.



