Kertas Gerika & Abrasif Terlapisi: Solusi Industri dan DIY
Latar Belakang
Meskipun jenis abrasif terlapisi yang paling familiar mungkin adalah lembar kertas gerika individu yang digunakan oleh pengrajin kayu di rumah untuk menyiapkan furnitur atau kerajinan untuk dicat, istilah perdagangan "abrasif terlapisi" sebenarnya mencakup array yang jauh lebih luas dari produk untuk penggunaan individu dan industri. Meskipun produk ini mengambil banyak bentuk, semua pada dasarnya adalah satu lapisan grit abrasif yang ditempelkan pada backing fleksibel. Selain bentuk terbaiknya, kertas gerika juga tersedia bagi konsumen pada sabut, gulungan, dan cakram. Namun, pengguna terbesar abrasif terlapisi adalah produsen yang menggunakan abrasif skala besar dalam berbagai tahap produksi industri. Misalnya, abrasif terlapisi kritis baik di industri furnitur maupun industri otomotif.
Abrasif terlapisi berasal sejauh abad ketiga belas, ketika Tiongkok menggunakan cangkang dan biji yang dihancurkan ditempel dengan gusi alami pada pergamen. Pada tahun 1769 kertas abrasif terlapisi dijual di jalan-jalan Paris. Sebuah artikel tahun 1808 menggambarkan proses pembuatan abrasif terlapisi, dan pada tahun 1835 paten Amerika Serikat diterbitkan untuk mesin yang menghasilkan abrasif terlapisi.
Tidak selalu alat yang sangat serbaguna, abrasif terlapisi awalnya terbatas pada aplikasi finishing seperti mengkilap atau menyiapkan permukaan untuk cat atau pelapisan. Dengan perbaikan pada kekuatan backing dan properti mineral abrasif, abrasif terlapisi sekarang dapat digunakan untuk aplikasi berat. Saat ini, penggunaan industri abrasif terlapisi bervariasi dari mengkilap tangan dengan lembar abrasif terlapisi hingga menggerinda baja dengan mesin besar yang menggunakan motor listrik 300-tenaga kuda untuk mendorong sabut yang lebar beberapa kaki.
Saat ini, sekitar empat puluh perusahaan memproduksi atau mengimpor gulungan besar di Amerika Serikat. Ukuran industri ini terbatas karena memerlukan investasi yang besar dalam peralatan, bahan baku, energi, dan tenaga kerja. Sebuah jumlah perusahaan yang lebih besar mengonversi gulungan besar menjadi produk yang dapat digunakan seperti cakram dan sabut.
Bahan Baku
Nama "kertas gerika" sebenarnya adalah nama yang salah, karena sebagian besar produk perekat terlapisi tidak mengandung pasir atau kertas. Umumnya, mereka terdiri dari beberapa jenis mineral abrasif, yang dapat organik atau sintetis; backing fleksibel; dan perekat. Bahan lain dapat ditambahkan untuk aplikasi khusus. Sebagian besar perusahaan yang memproduksi gulungan besar abrasif terlapisi membeli mineral dan bahan backing dari perusahaan independen yang spesialis dalam pembuatan item ini. Mineral alami datang dari perusahaan yang menambang dan memproses mineral, mineral sintetis datang dari perusahaan yang spesialis dalam bahan tahan api tersebut, dan sebagian besar backing datang dari produsen kain.
Biji abrasif, bagian kunci dari produk abrasif terlapisi, dapat berupa mineral alami atau sintetis. Karena kekekuatanannya yang ekstrem, mineral alami seperti granat atau emery (korundum dengan impuritas besi) terbatas penggunaan dalam produk untuk aplikasi kayu, sementara mineral crocus (oksida besi alami) terbatas digunakan sebagai agen pengkilap karena kelembutannya. Namun, mineral alami tersebut mencakup kurang dari satu persen pasar abrasif. Aplikasi logam memerlukan mineral sintetis secara eksklusif karena mineral tersebut menawarkan kualitas yang konsisten dan dapat diproduksi khusus dengan struktur elongasi yang menempel dengan baik pada backing fleksibel.
Penggunaan produk abrasif terlapisi tertentu menentukan mineral yang akan digunakan dalam produk tersebut. Aluminium oksida adalah abrasif yang paling umum, diikuti oleh karbida silicone. Karena karbida silicone lebih keras dan lebih tajam, ia digunakan untuk aplikasi yang melibatkan kaca dan bahan nonlogam lainnya. Aluminium oksida, yang merupakan abrasif yang lebih tahan, digunakan untuk aplikasi logam di mana gaya tinggi adalah hal yang umum. Mineral yang mengandung zirkonia alumina dan alumina biasanya digunakan di tempat abrasif yang sangat kuat diperlukan, seperti di pabrik cor. Mineral yang mahal dan sangat keras seperti berlian atau boron nitride kubik terbatas pada proses pengkilapan khusus.
Ukuran biji abrasif bervariasi dari partikel halus yang terlihat seperti tepung (2.000 grit) hingga partikel besar yang terlihat seperti gula halus (60 grit). Biji halus digunakan untuk aplikasi finishing permukaan dan biji besar untuk aplikasi pembentukan dan penghapusan bahan. Perkembangan terbaru dalam pembuatan biji abrasif yang seragam dan sangat kecil dengan partikel berukuran partikel udara dalam asap telah menciptakan aplikasi dalam pengkilap halus yang dikenal sebagai superfinishing. Perbaikan lainnya termasuk teknologi paten untuk mengelompokkan mineral halus menjadi bola berongga kecil atau konglomerat berukuran biji konvensional. Refinement tersebut telah meningkatkan kemampuan pemotongan dan memperpanjang umur produk abrasif terlapisi.
Backing adalah platform fleksibel tempat mineral abrasif ditempel. Pengembangan abrasif terlapisi sebagai alat manufaktur serbaguna dapat sebagian diatribusikan pada perbaikan pada bahan backing. Tanpa backing yang kuat dan fleksibel, abrasif terlapisi tidak dapat bertahan pada penanganan kasar atau efek cairan yang sering digunakan sebagai agen penggerinda.
Backing datang dalam empat bahan dasar, masing-masing dengan atribut unik. Kertas adalah bahan backing yang paling ringan dan juga yang paling lemah. Meskipun kekuatan materialnya yang terbatas membatasi kegunaan kertas untuk aplikasi tangan, fleksibilitasnya membuatnya ideal untuk aplikasi di mana abrasif terlapisi harus menempel erat pada kontur benda kerja. Digradasikan pada skala yang meningkat dengan berat fisik risma, backing kertas datang dalam bobot yang dinilai A hingga F. Kecuali ditangani secara khusus, kertas tidak dapat digunakan dengan air atau cairan lain.
Backing yang terbuat dari serat benang datang dalam pengaruh bobot yang semakin berat J, X, Y, M, dan H dan biasanya terbuat dari kapas, polyester, atau rayon. Pola benang dalam backing bervariasi dari serat yang benang di sudut 90 derajat hingga serat yang ditumpang di sudut 90 derajat dan dijahit bersama-sama. Pola jaring atau layar yang kurang umum digunakan untuk backing dalam bahan yang dibutuhkan untuk aplikasi basah, tekanan rendah. Backing fiber terbuat dari beberapa lapisan serat kain yang diimpregnasi resin yang digunakan dalam beberapa aplikasi kering, tekanan tinggi. Backing film, perkembangan terbaru, telah meningkatkan efektivitas abrasif terlapisi dalam finishing presisi. Film sintetis yang tebalnya seragam dapat digunakan dengan mineral berukuran mikron khusus untuk menghasilkan finishing yang sangat refleksif dan dimensi presisi pada bagian.
Perekat atau perekat diaplikasikan pada backing dalam dua lapis, masing-masing melayani tujuan yang berbeda. Lapis perekat pertama, disebut make coat, menahan mineral abrasif pada backing. Setelah lapis perekat pertama dan biji telah diaplikasikan, perekat kedua, size coat, diaplikasikan dengan ketebalan yang bervariasi tergantung pada jenis produk yang diproduksi. Lapis size coat yang tipis lebih banyak mineral abrasif yang terbuka, menghasilkan produk yang memotong lebih agresif. Lapis size coat yang lebih tebal, yang menutupi lebih banyak mineral, menciptakan produk yang memotong kurang agresif tetapi menghasilkan finishing yang lebih halus.
Proses Manufaktur
Menerapkan make coat pada backing 1
- 1 Sabut gerik khas berasal dari pembuatan gulungan besar abrasif terlapisi yang mengandung backing kain kapas bobot "X", 100 grit aluminium oksida, dan perekat resin. Produksi dimulai ketika make coat diterapkan pada satu sisi bahan backing.
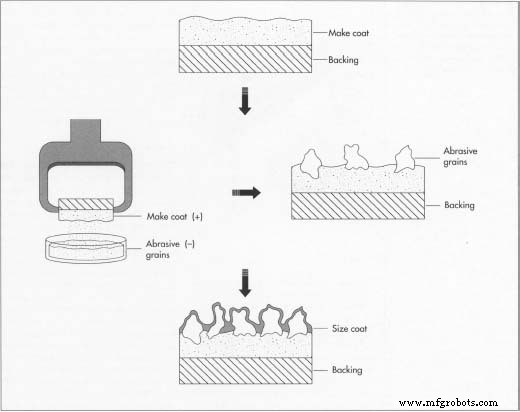 Istilah "kertas gerika" adalah nama yang salah, karena sebagian besar abrasif terlapisi tidak mengandung pasir atau kertas. Sebaliknya, abrasif terlapisi khas mengandung backing kapas, polyester, atau rayon, dengan lapis awal perekat backing—make coat—yang diterapkan padanya. Biji abrasif kemudian diterapkan menggunakan proses depo elektrostatis, di mana biji diberikan muatan listrik. Terakhir, lapis perekat lain—size coat—diterapkan.
Menerapkan abrasif pada make
coat
- 2 Langkah berikutnya, menerapkan mineral abrasif, adalah yang paling penting dalam proses manufaktur karena menentukan orientasi dan densitas mineral. Di masa lalu, backing dengan lapis pertama perekat dilewatkan di bawah aliran abrasif yang dikontrol, yang menerapkan lapis tipis grit yang diorientasikan secara acak. Saat ini, backing dilewatkan, sisi perekat di bawah, melalui panci abrasif yang telah diisi muatan elektrostatis—diberikan muatan listrik yang berlawanan dengan backing. Muatan yang berlawanan menyebabkan abrasif menempel merata pada backing, menghasilkan alat abrasif terlapisi yang sangat tajam, memotong cepat dengan umur panjang yang mungkin.
- 3 Mengontrol densitas mineral pada backing fleksibel menghasilkan dua variasi penting dalam desain produk: abrasif open-coat dan closed-coat. Produk open-coat mengandung biji abrasif yang menutupi dari 50 hingga 70 persen luas permukaan backing. Densitas yang lebih rendah ini memungkinkan produk jadi fleksibel dan mencegahnya tersumbat atau terlapor dengan potongan bahan kerja. Dalam produk closed-coat, mineral menutupi 100 persen luas permukaan yang tersedia, membuat produk jadi lebih baik untuk aplikasi finishing dan lebih sesuai untuk penanganan yang lebih kasar dibandingkan produk open-coat.
Menerapkan size coat
- 4 Setelah biji telah tersedot dalam make coat, gulungan dikeringkan dan dipindahkan untuk aplikasi size coat. Setelah aplikasi size coat, gulungan dikeringkan lagi dan dikuringkan di bawah kondisi suhu dan kelembaban yang dikontrol dengan hati-hati. The
 Kertas gerika dapat berukuran dan bentuk berapa pun dan dapat digunakan untuk berbagai aplikasi, dari lembar umum yang ditangani yang ditunjukkan di sini hingga mesin besar yang menggunakan motor listrik 300-tenaga kuda untuk mendorong sabut yang lebar beberapa kaki. produk jadi kemudian dilipat pada gulungan besar dan dikirim ke perusahaan yang akan mengonversinya menjadi sabut gerik atau item lainnya.
- 5 Bahan dan proses tambahan dapat dimasukkan untuk memberikan produk yang dikonversi karakteristik khusus. Salah satu perlakuan tersebut adalah penambahan agen penggerinda dalam size coat yang meningkatkan penggerindaan beberapa logam dalam aplikasi tekanan tinggi. Perlakuan lain melibatkan penerapan perekat sensitif tekanan pada sisi non-abrasif backing untuk membuat beberapa jenis cakram gerik. Bahan dapat ditambahkan untuk mengurangi listrik statis yang dihasilkan ketika sabut digunakan pada kayu. Melewati gulungan melalui dua roller baja yang berdekatan dalam proses yang disebut satining menghancurkan mineral yang membesar dan menghasilkan produk dengan ketebalan seragam yang dirancang untuk aplikasi finishing halus.
Melenturkan gulungan
- 6 Sebelum gulungan abrasif terlapisi dikonversi menjadi sabut atau produk lainnya, ia secara sistematis dilenturkan atau dibengkokkan untuk memutus lapisan perekat kontinu. Lenturan ini diperlukan karena gulungan yang baru diproduksi sangat kaku sehingga tidak akan berfungsi dengan baik jika dikonversi menjadi produk lainnya. Lenturan dapat diterapkan dalam satu arah atau dalam beberapa arah. Lenturan satu arah memutus perekat biasanya pada sudut 90 derajat terhadap tepi gulungan. Untuk aplikasi khusus di mana sabut harus mengikuti kontur permukaan bagian secara akurat, lenturan satu arah diterapkan di sepanjang garis yang sejajar dengan sisi sabut. Lenturan berganda memutus perekat pada sudut 45 derajat terhadap sisi sabut dalam pola silang atau kombinasi arah 90 derajat dan 45 derajat. Meskipun yang terakhir menghasilkan sabut yang sangat fleksibel, lenturan seperti itu sangat mengurangi umur produk.
Konversi
- 7 Mengonversi material gulungan menjadi sabut abrasif dimulai dengan memotong strip abrasif terlapisi ke lebar yang diinginkan. Setiap strip kemudian dipotong ke panjang yang tepat, dan ujungnya digabungkan. Sempur pada sabut umum adalah sempuran tumpang tindih pada 45 derajat. Sabut sempit disempurnakan pada sudut yang lebih tajam dan sabut lebar pada sudut yang lebih besar. Berbagai teknik sempuran dapat diterapkan tergantung pada pentingnya perubahan ketebalan sabut pada irisan dan jumlah stres yang akan diterima sabut selama penggunaan. Praktik umum dalam mempersiapkan sempuran untuk digabungkan adalah skiving, proses yang menghapus lapisan abrasif atau backing dari ujung sabut. Untuk meminimalkan ketebalan sempuran dalam produk yang digunakan untuk aplikasi finishing, kedua ujung di-skived. Produk dengan biji kasar, yang digunakan untuk aplikasi yang kurang presisi, di-skived pada satu ujung saja. Konversi produk lain berjalan secara serupa. Misalnya, cakram gerik dimulai dengan bagian gulungan yang berukuran tepat, dan mesin mencetak cakram individu lengkap dengan lubang di tengah.
Kontrol Kualitas
Kualitas produk abrasif terlapisi dikontrol oleh berbagai standar pemerintah dan sukarela yang ditetapkan oleh organisasi perdagangan dalam industri abrasif. Standar ini terutama berkaitan dengan keamanan dan dengan pengelompokan dan identifikasi produk yang konsisten. Standar keamanan muncul dalam publikasi American National Standards Institute (ANSI) B7.7, dan standar pengukuran dan identifikasi biji ada dalam publikasi ANSI B74. 18.
Masa Depan
Abrasif terlapisi akan terus menjadi alat yang dapat diandalkan dan berguna bagi konsumen dan industri manufaktur, meskipun perubahan dalam penggunaan beberapa produk mungkin terjadi. Misalnya, seiring dengan perbaikan produk abrasif nonwoven dan pengakuan yang lebih baik, mereka mungkin menggantikan beberapa produk abrasif terlapisi. Pengembangan berkelanjutan mineral dan backing akan meningkatkan kinerja produk abrasif terlapisi yang ada. Backing film baru dan mineral abrasif ultra-halus akan memungkinkan pendekatan baru untuk finishing yang sangat refleksif dan presisi. Juga, abrasif terlapisi akan lebih banyak digunakan dengan peralatan otomatis seiring dengan perbaikan desain dan kontrol komputer yang lebih baik tersedia.



