Obeng: Dari Archimedes hingga Manufaktur Modern
Latar Belakang Sejarah
Hampir setiap rumah tangga Amerika sekurang-kurangnya memiliki satu obeng—salah satu alat tangan yang paling umum di dunia. Keturunannya merentang hingga kuno, mencerminkan sejarah panjang inovasi dan teknik manufaktur yang berkembang.
Archimedes dikreditkan dengan menemukan sekrup pada abad ke-3 S.M. — bukan untuk pemasangan tetapi untuk mentransfer gerakan, seperti dalam rangkaian gear cacing berkelanjutan. Pada abad ke-1 S.M. sekrup kayu sudah digunakan dalam press anggur dan minyak zaitun, dengan genggam seperti bor liang untuk memutarnya.
Pemangku logam muncul pada abad ke-15, namun kepala sekrup awalnya berupa persegi atau heksagonal dan diputar dengan kunci pas. Sekrup pertama yang didokumentasikan dengan slot—yang kompatibel dengan obeng—muncul pada abad ke-16, meskipun alat yang tepat tetap tidak diketahui.
Obeng modern berkembang dari bit pipih yang digunakan dalam palang tukang kayu sekitar tahun 1750. Tukang kayu mulai menggunakan obeng tangan pada awal abad 1800, dan alat itu menjadi umum setelah 1850 ketika produksi mesin sekrup dan obeng menjadi mungkin.
Obeng awal memiliki batang yang rata secara merata. Desain modern menggunakan tangkai yang membulat yang hanya diperhalus di ujung, meningkatkan kekuatan dan menggunakan kawat bundar yang digunakan dalam manufaktur. Tipe tertua dan paling umum tetap adalah obeng slot tunggal, yang dirancang untuk sekrup dengan satu slot. Saat ini, ada sekitar tiga puluh tipe obeng yang berbeda, masing-masing disesuaikan dengan kepala sekrup tertentu.
Tandamen Desain
Obeng Philips, yang diperkenalkan pada akhir tahun 1920-an oleh Henry Phillips, merevolusi rangkitan dengan memungkinkan torsi yang lebih besar dari alat tenaga. Fitur "cam-out" nya—di mana obeng tergeser keluar saat penuh—memastikan sekrup dipenuhi sepenuhnya. Obeng Philips modern menggabungkan modifikasi desain untuk meminimalkan cam-out, seperti tepi miring atau lapisan pegangan canggih.
Untuk mengatasi cam-out sambil mempertahankan torsi, obeng Torx diciptakan untuk otomotif dan aplikasi torsi tinggi lainnya. Pola bintang enam tepinya cocok untuk kepala sekrup berbentuk persegi, menawarkan kekuatan dan presisi. Obeng Torx sering dijual dalam set yang menyertakan opsi slot tunggal dan Philips.
Obeng khusus lainnya—seperti Robertson (persegi), Pozidriv, dan tipe slot ganda unik—melayani aplikasi niche. Meski ada inovasi, adopsi konsumen terhadap tipe obeng baru tetap terbatas, seringkali karena inersi inventori sekrup yang ada.
Bahan Baku
Komponen inti obeng adalah kawat baja untuk tangkai dan plastik selulosa-asetat untuk pegangan. Ujung baja biasanya dilapisi nikel atau krom untuk menahan karat.
Proses Manufaktur
Produksi Batang Baja
- Gulungan besar kawat hijau—seringkali 3.000 lb (1.362 kg)—ditarik ke diameter yang diperlukan (≈0,375 in, 0,95 cm) menggunakan mesin tarik yang dapat disesuaikan.
- Kawat dianil pada ~1.350 °F (732 °C) selama 12 jam untuk mencapai kekuatan tarik optimal.
- Setelah diluruskan, pres pembentukan dingin memotong kawat ke panjang, membentuk ujung dan sayap, dan batang mengalami pendinginan suhu tinggi (~1.555 °F, 846 °C) diikuti oleh baking tarik balik (450–500 °F, 232–259 °C) untuk menetapkan kekekuatan.
- Model konsumen menerima plating nikel sebelum rangkitan. Model profesional dirajang tangan, dimilling kimia, dirapikan, dan kemudian diplating nikel-krom.
Obeng Philips
- Setelah pembentukan dingin, operasi swage-and-grind membentuk ujung dan sayap. Model profesional kemudian melalui mesin tipping otomatis untuk membuat titik peluru dan profilator untuk mengukir empat slot Philips.
- Batang dirawat panas secara identik dengan obeng pipih. Obeng Philips konsumen dilapisi nikel; versi profesional menerima rapikan dan plating nikel/krom.
Pembuatan Pegangan
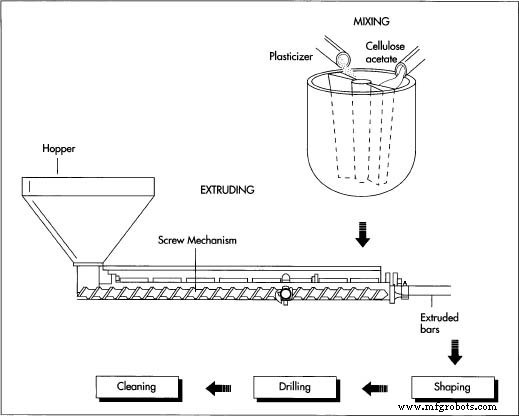
- Bubuk selulosa-asetat dicampur dengan plastisir cair dan pigmen opsional dalam mixer besar. Pasta yang dihasilkan diekstrusi menjadi batang (8–10 kaki, 2,4–3 m) dan dipotong menjadi pelet.
- Pelet diekstrusi lagi untuk membentuk bentuk pegangan akhir, kemudian dipotong ke panjang. Lubang dibor untuk pemasangan tangkai.
- Pegangan dicuci, dikeringkan, dan dilakukan pada mandi uap aseton—dilakukan dalam kamar tahan ledak—untuk meratakan permukaan.
Rangkitan
- Model profesional dirangkit secara individual pada pres hidrolik yang mendorong batang ke dalam pegangan plastik, dengan branding stempel panas diterapkan tepat sebelum rangkitan.
- Model pasar massal dirangkit pada pres hidrolik dalam batch (tiga atau enam unit), kemudian dikemas robot dalam kartu kulit.
- Aksesori opsi—seperti pegangan karet atau penutup pegangan besar—dapat ditambahkan untuk peningkatan ergonomi, terutama bagi pengguna profesional.
Kontrol Kualitas
Consumer Reports (1983) menemukan bahwa jenis finishing memiliki dampak minimal pada kualitas keseluruhan obeng; namun, plating dan pengrajangan yang buruk dapat mengorbankan daya tahan. Tepi bundar dari pengrajangan yang tidak memadai atau ujung yang terbakar karena panas berlebihan mengurangi efisiensi torsi dan umur.



