Bagaimana Inklusi Mempengaruhi Kinerja dan Kekuatan Baja
Efek Inklusi terhadap Properti Baja
Baja adalah bahan serbaguna yang memiliki aplikasi yang sangat luas. Baja menarik untuk beberapa aplikasi karena beberapa keuntungannya seperti rasio kekuatan terhadap berat yang tinggi, daya tahan, serbaguna, daur ulang, dan yang paling penting daya saing ekonomisnya dibandingkan dengan bahan teknik lainnya. Selain penggunaan umum, baja juga adalah pilihan bahan untuk banyak komponen industri yang digunakan dalam aplikasi kritis. Aplikasi kritis ini menuntut persyaratan yang sangat ketat terhadap properti baja. Persyaratan ini bervariasi dalam hal kebutuhan spesifiknya yang berkisar dari berat ringan, kekuatan tinggi, daya tahan yang tinggi, kemampuan menahan tekanan tinggi, kemampuan menahan suhu di bawah nol, kelasan las yang baik, daya tahan korosi yang baik, dan lebih sering dari tidak kombinasi dari properti tersebut diperlukan.
Serbagunanya baja memungkinkan insinyur untuk menyesuaikan properti dengan memodifikasi kimia dan / atau mikrostrukturnya. Meskipun banyak perkembangan telah terjadi terkait dengan dua variabel ini, aspek krusial lainnya yang menentukan kinerja baja dalam layanan adalah seberapa bebasnya baja dari pengotor (kadang disebut kebersihan). Kebersihan baja ditentukan oleh Inklusi non-logam (atau sekedar inklusi) yang tertanam di dalamnya. Untuk meningkatkan kinerja baja, inklusi harus dikontrol karena inklusi adalah masalah kritis dari baja untuk aplikasi struktural dan tergantung pada ukuran, bentuk, dan distribusinya, mereka dapat sangat merusak pada properti mekanis.
Inklusi adalah senyawa kimia yang terdiri dari kombinasi elemen logam (besi, mangan, silikon, aluminium, kalsium, dll.) dan elemen non-logam (oksigen, sulfur, nitrogen, karbon, dll.). Inklusi yang paling umum termasuk oksida, sulfida, oksi-sulfida, fosfat, nitrida, karbida, dan karbo-nitrida. Tergantung pada sifatnya dan kondisi pendingin selama tahap penggerapan, mereka dapat menunjukkan keadaan kristal atau kaca. Inklusi membentuk fase yang berbeda dari baja meskipun beberapa mewakili ketidakcocokan yang lebih tinggi dari yang lain tergantung pada struktur kristal dan ukuran atomnya. Inklusi yang mengandung lebih dari satu senyawa disebut inklusi kompleks (spinel, oksi-sulfida, dan karbo-nitrida, dll.).
Dalam hal ukuran, inklusi dapat berupa inklusi mikro atau inklusi makro. Nilai ambang yang telah digunakan untuk membedakan antara inklusi mikro dan inklusi makro biasanya diasumsikan 100 mikrometer. Namun, lebih akhir-akhirnya dengan kemajuan praktik pembuatan baja untuk mengontrol ukuran inklusi, cara lain untuk merujuk pada inklusi mikro telah diajukan, yaitu diameter di bawah batas terapungnya dan memiliki nilai yang pada puluhan mikrometer untuk proses baja modern. Inklusi mikro adalah yang paling banyak karena ukurannya yang kecil dan cenderung lebih terdistribusi secara seragam dalam baja cair, dan oleh karena itu dilihat sebagai kurang berbahaya. Inklusi makro karena ukurannya yang lebih besar bertanggung jawab atas inisiasi kegagalan dalam produk akhir atau cacat pada produk semi-jadi.
Inklusi mempengaruhi beberapa properti baja yang relevan dengan kinerjanya dalam aplikasi mekanis dan struktural. Beberapa efek berbahaya yang ditampilkan oleh inklusi dalam baja cor dapat dikurangi dengan hot working karena proses ini dapat menginduksikan perubahan orientasi dan break up inklusi. Oleh karena itu, eksplorasi berbagai faktor yang mempengaruhi kualitas baja dalam hal pembuatannya dan pemrosesan lebih lanjut bersama-sama membantu untuk lebih memahami hubungan mereka untuk memastikan kualitas konsisten untuk memenuhi persyaratan properti mekanis yang semakin ketat dari komponen baja untuk aplikasi yang menuntut. Pemahaman bagaimana ini terjadi telah berkembang di masa lalu yang tidak lama ini. Kemajuan besar dalam pengukuran pemahaman ini telah dilakukan.
Sementara penekanan besar diberikan pada pentingnya mikrostruktur baja, pengaruh inklusi terhadap properti baja relatif diabaikan. Namun, di industri perhatian terhadap pentingnya inklusi pada kinerja baja ada dan fokusnya adalah untuk studi dan perbaikan yang konstan. Ini telah menjadi sangat penting karena baja telah ditantang oleh berbagai bahan alternatif dan oleh aplikasi yang lebih menuntut. Peningkatan beberapa properti hanya menjadi mungkin dengan pemahaman hubungan mereka dengan tipe, ukuran, dan distribusi inklusi yang ada dalam matriks. Dalam waktu terbaru, industri baja telah mengembangkan perbaikan proses yang signifikan yang telah mengarah pada kontrol yang jauh lebih baik atas fraksi volume, ukuran, dan komposisi inklusi.
Menyesuaikan inklusi untuk meningkatkan properti dan kinerja adalah fitur penting dari pembuatan baja dan istilah ‘inclusion engineering’, yang diciptakan pada tahun 1980-an banyak digunakan. Inclusion engineering dimulai dengan definisi properti yang diinginkan yang inklusi perlu memiliki. Kemudian, melalui definisi kondisi pemrosesan yang memadai, produk dibuat di mana inklusi yang diinginkan ini terutama terbentuk. Mengontrol distribusi inklusi dalam produk akhir, terutama inklusi yang terbentuk setelah awal penggerapan (inklusi sekunder) masih merupakan tantangan yang besar.
Inklusi adalah senyawa kimia yang tidak terhindarkan yang tertanam dalam matriks baja, yang terdiri dari setidaknya satu komponen non-logam, seperti oksigen, nitrogen, atau sulfur. Senyawa-senyawa ini dapat berasal pada berbagai tahap proses pembuatan baja. Peran proses pembuatan baja dalam hal kontrol inklusi sangat penting karena inklusi berasal dan dapat dimodifikasi pada berbagai tahap sepanjang rute proses. Selain itu, inklusi merusak karena mereka memecah homogenitas struktur saat telah mengeras. Tahap-tahap secondary steelmaking yang memainkan peran penting untuk kontrol inklusi meliputi deoksidasi, desulfurisasi, vacuum degassing, dan argon stirring. Selama operasi ini agen pelingkungan ditambahkan, gas terlarut dalam baja dikurangi, dan inklusi dihapus dan / atau diubah secara kimiawi untuk memastikan kualitas baja yang tinggi. Fig 1 menunjukkan reaktor metalurgi kritis (ladle, tundish dan mould) untuk kontrol inklusi dalam continuous casting baja.
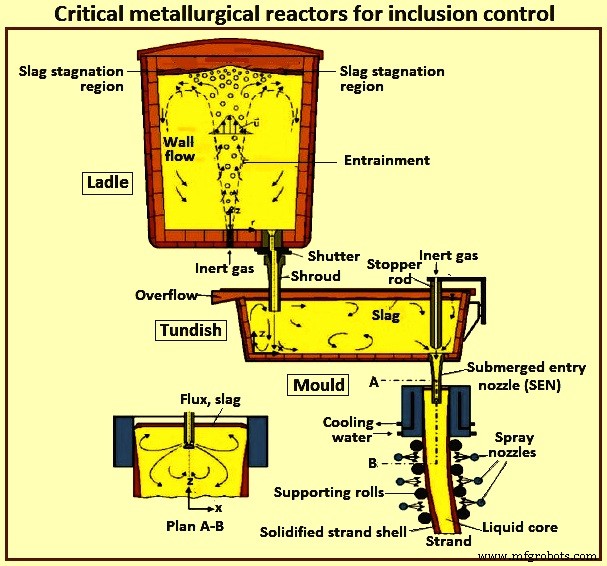
Fig 1 Reaktor metalurgi kritis untuk kontrol inklusi
Setelah melakukan operasi secondary steelmaking, baja yang telah disaring kemudian dipindahkan ke continuous casting machine untuk mencetak baja cair menjadi produk cetak (slab, bloom, atau billet dll.). selama pencetakan, berbagai interaksi antara baja dan inklusi dapat terjadi. Reaksi antara casting powder dan baja cair dapat terjadi, dan terjadinya terjadnya casting powder. Submerged entry nozzle (SEN) design dan fluid flow, electromagnetic stirring, dan penggunaan mould vertikal atau melengkung adalah beberapa fenomena utama yang berdampak pada konten inklusi akhir dari baja. Fig 2 menunjukkan fenomena inklusi yang terjadi dalam proses continuous casting karena berbagai interaksi antara baja dan inklusi.
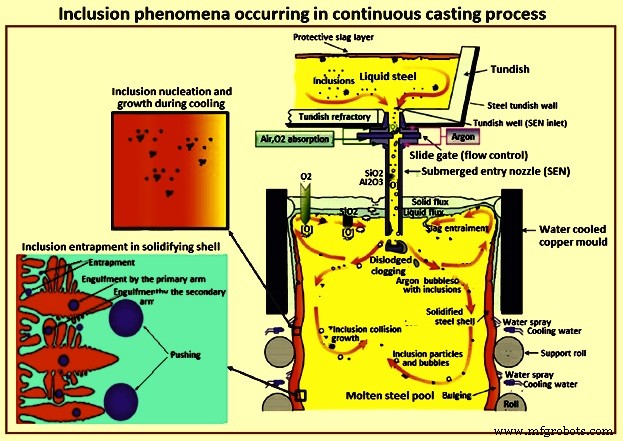
Fig 2 Fenomena inklusi yang terjadi dalam proses continuous casting
Seluruh proses penghapusan inklusi dalam keadaan cair terdiri dari siklus ‘nucleation-growth-removal’. Pembentukan inklusi dapat dibagi menjadi berbagai tahap tergantung pada fenomena yang terjadi di setiap satu dari mereka. Nucleation terjadi sebagai hasil dari super-saturasi baja cair dengan solute karena perubahan suhu atau komposisi kimia sistem. Pertumbuhan inklusi berlanjut hingga tidak ada super-saturasi atau kesetimbangan kimia tercapai. Gerakan baja cair karena konveksi termal atau gaya pengacauan magnetik menyebabkan koalesensi atau aglomerasi (inklusi cair atau padat masing-masing) inklusi. Inklusi dengan energi permukaan yang lebih tinggi cenderung bergabung lebih mudah daripada inklusi dengan energi permukaan yang lebih rendah. Lebih mudah untuk mengapungkan inklusi yang lebih besar ke dalam slag di mana mereka diserap, tetapi proses penghapusan ini bergantung pada radius partikel. Dalam Fig 3, proses, fenomena, dan mekanisme evolusi inklusi pada berbagai tahap pembuatan baja dijelaskan.
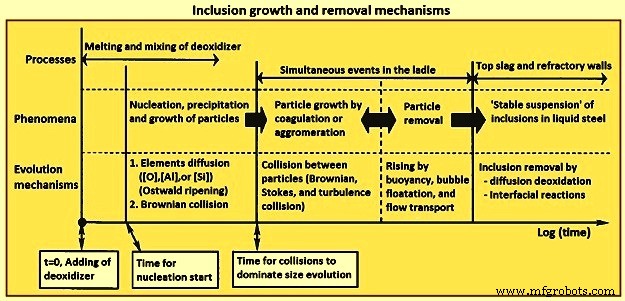
Fig 3 Mekanisme pertumbuhan dan penghapusan inklusi
Inklusi dapat berbentuk globular, platelet, dendrite, dan polyhedral. Dalam hal bentuknya yang paling diinginkan adalah bentuk globular karena sifatnya yang isotrof terhadap efeknya pada properti mekanis. Bentuk platelet atau tipis film terletak di batas biji karena transformasi eutektik selama penggerapan. Ini adalah yang paling berbahaya untuk properti mekanis karena mereka melemahkan ikatan di batas biji. Bentuk dendrite, disebabkan oleh jumlah aluminium yang berlebihan. Inklusi ini memiliki titik leleh yang tinggi dan dapat menyebabkan penumpukan pada tahap cair. Dalam baja yang telah mengeras, tepi dan sudut tajam dari dendrite dapat menyebabkan konsentrasi stres internal dan berdampak negatif pada properti mekanis. Inklusi polyhedral memiliki efek yang lebih kecil pada properti mekanis daripada inklusi berbentuk dendrite atau platelet karena bentuknya yang lebih globular. Morfologi inklusi berbentuk dendrite dapat dimodifikasi menjadi bentuk polyhedral dengan penambahan kecil elemen tanah langka (cerium, Lanthanum) atau elemen tanah alkali (kalsium, magnesium).
Untuk pemahaman yang lebih baik tentang perilaku inklusi, perlu memahami transisi dari keadaan cair ke padat baik untuk matriks baja maupun untuk inklusi. Properti fisik matriks sekitar dan inklusi pada suhu penggerapan penting, karena mereka dapat menunjukkan skenario yang berbeda. Jika inklusi cair (yaitu dengan titik leleh lebih rendah) pada suhu penggerapan baja, sistem stres residual kompresif berkembang memastikan kohesi antara inklusi dan matriks. Di sisi lain, jika inklusi padat saat baja mengeras, perkembangan stres bergantung pada koefisien ekspansi termal yang berbeda dari kedua spesies. Jika inklusi menyusut dalam tingkat yang lebih sedikit daripada matriks, stres residual kompresif berkembang dalam inklusi dan stres tarik hasil berkembang dalam matriks di sekitar inklusi. Di sisi lain, jika inklusi menyusut lebih cepat daripada matriks maka stres residual tarik dihasilkan dalam inklusi dan dekoesi dari inklusi dan matriks terjadi dalam bentuk celah.
Inklusi merupakan bagian yang sangat kecil dari baja yang telah mengeras dan biasanya sangat terdistribusi halus. Mereka merusak karena mereka memecah homogenitas struktur. Perilaku deformasi inklusi selama hot working baja sangat penting untuk properti produk akhir. Baik matriks baja maupun inklusi biasanya merupakan struktur multiphase, tetapi untuk tujuan perbandingan, baja dapat dianggap sebagai fase homogen karena struktur inklusi lebih kasar dibandingkan dengan mikrostruktur baja.
Stres internal dapat dihasilkan karena perbedaan ekspansi termal inklusi dan matriks. Efek aliran matriks baja melewati dan mengelilingi inklusi menghasilkan deformasi inklusi dan tingkat deformasi berkurang dengan elongation inklusi sebagai akibat dari gesekan di antarmuka dalam arah rolling. Jika inklusi memiliki ikatan antarmuka yang kuat, inklusi menjadi panjang dan tidak terpecah selama hot working. Di sisi lain, jika inklusi memiliki ikatan antarmuka yang lemah ia tidak berinteraksi dengan aliran baja dan diskontinuitas dapat dihasilkan. Dari sudut pandang ini, inklusi dapat dikategorikan sebagai (i) inklusi plastik bawaan (seperti sulfida mangan), (ii) inklusi kaca non-kristal yang berperilaku rigid tetapi menjadi plastik pada suhu karakteristik tertentu (seperti beberapa silikat kaca), dan (iii) padat ionik kristal (seperti kalsium aluminat, oksida aluminat dan beberapa silikat kristal) yang tidak menunjukkan plastisitas dan berperilaku rapuh.
Beberapa elemen yang dapat diterima dalam komposisi baja memiliki affinasi tinggi terhadap oksigen dan oleh karena itu dapat digunakan sebagai deoxidizer, membentuk produk deoksidasi non-logam saat ditambahkan ke dalam baja cair. Contohnya adalah silikon, mangan dan aluminium. Produk deoksidasi dapat menjadi inklusi oksida yang penting. Dalam hal sulfur, di sisi lain, hanya elemen dengan larutabilitas rendah dalam besi (seperti kalsium dan mangan) atau elemen tanah langka yang memiliki affinasi yang cukup tinggi terhadap sulfur untuk membentuk sulfida non-logam pada suhu baja cair. Oleh karena itu, mayoritas sulfur dalam baja harus dihilangkan dari larutan oleh refining slag dan sisanya, oleh reaksi presipitasi yang terjadi sebagian besar selama penggerapan. Sulfida yang paling umum melalahi saat penggerapan adalah sulfida mangan.
Berdasarkan pengamatan ini dua klasifikasi inklusi yang mungkin muncul adalah (i) menggunakan komposisi kimianya (oksida, sulfida, dll.), atau (ii) mempertimbangkan momen terbentuknya dengan respecto terhadap awal penggerapan seperti primary, sebelum penggerapan dimulai, dan secondary, setelah baja padat mulai terbentuk dalam cetakan. Selain itu, inklusi yang berasal dari proses pembuatan baja diklasifikasikan sebagai ‘endogenous’ dan yang muncul dari sumber ‘eksternal’ (pecahan refraktori, slag yang terperangkap, dll.) diklasifikasikan sebagai ‘exogenous’. Jarang namun, volume ‘exogenous’ material bertahan cukup lama dalam baja tanpa mengalami reaksi ekstensif dengan baja cair. Reaksi ini menghasilkan perubahan pada inklusi. Oleh karena itu, klasifikasi ini kadang-kadang dapat membingungkan.
Akhirnya, cara umum klasifikasi inklusi terkait pada ukuran inklusi dengan mana inklusi dapat diklasifikasikan sebagai inklusi makro dan inklusi mikro. Ambang wajar antara ukuran adalah bahwa inklusi adalah inklusi makro jika ia cukup besar untuk menyebabkan kegagalan segera dari produk baik selama pemrosesan atau penggunaan. Semua inklusi lainnya diklasifikasikan sebagai inklusi mikro. Oleh karena itu, meskipun penting, ini adalah klasifikasi yang sulit diterapkan.
Beberapa properti inklusi memiliki penting kunci bagaimana mereka mempengaruhi perilaku baja. Ini termasuk plastisitas atau kekejaman sebagai fungsi suhu, koefisien ekspansi termal (CTE), perilaku kristalisasi (dalam hal inklusi kaca), dan dalam kurva yang lebih sedikit, larutabilitas solute logam. Inklusi memiliki karakter ikatan ionik, kovalen, atau campuran. Sebagai hasilnya, mereka pada umumnya rapuh pada suhu kamar dan tidak memiliki ikatan yang kuat terhadap matriks logam. Seiring dengan peningkatan suhu, beberapa inklusi menjadi lebih plastik.
Beberapa pengukuran kekejaman dan plastisitas inklusi menunjukkan bahwa perubahan yang diamati terlalu kompleks untuk dijelaskan dengan cara sederhana. Salah satu konsep yang paling banyak digunakan untuk menggambarkan perilaku deformasi terus-menerus adalah ‘relative plasticity’ inklusi. Konsep ini sangat berguna ketika ada kurangnya pengetahuan yang akurat tentang properti inklusi. Konsep relative plasticity yang diperkenalkan pada tahun 1960-an menunjukkan rasio deformasi nyata inklusi terhadap deformasi nyata baja. Tergantung pada suhu dan komposisi inklusi, relative plasticities inklusi bervariasi, dan inklusi dapat melemah, retak, atau memiliki perilaku campuran. Ini ditunjukkan dalam Fig 4.
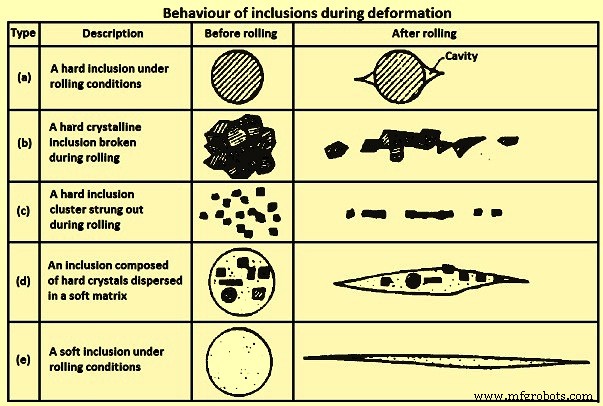
Fig 4 Perilaku inklusi selama deformasi
Seperti yang ditunjukkan dalam Fig 4, kombinasi kekuatan ikatan rendah terhadap matriks dan deformasi matriks menghasilkan pembentukan celah dan pemisahan (atau de-bonding). Selain itu, inklusi keras biasanya patah dan terdistribusi ulang dalam baja dalam kondisi ini. Ini telah dibahas mengambil kasus alumina. Pemahaman pecahan dan redistribusi alumina semakin rumit karena fakta bahwa inklusi alumina sering kluster selama pemrosesan dalam keadaan cair. Prediksi perilaku inklusi keras atau inklusi yang menjadi lebih kurang plastik pada suhu yang lebih rendah telah menjadi tantangan.
Namun, ada parameter dasar yang diperlukan untuk menggambarkan secara kuantitatif perilaku mekanis inklusi dan oleh karena itu efeknya pada properti baja. Inklusi yang plastik pada suhu kerja melemah saat baja dikerjakan. Ini menghasilkan elongation inklusi sepanjang arah kerja utama. Ini memperkenalkan, dalam beberapa kasus, anisotropi bentuk dalam inklusi. Ini menghasilkan anisotropi properti yang dipengaruhi oleh inklusi. Baru-baru ini hubungan antara plastisitas suhu tinggi dan titik leleh inklusi oksida telah dikonfirmasi, dengan mengkorelasikan suhu liquidus yang dihitung dari inklusi dengan aspect ratio yang diukurnya.
Dalam beberapa pekerjaan pemodelan deformasi inklusi selama hot working, deformasi plastik inklusi dikaitkan dengan aliran viskusnya dan prediksi anisotropi yang wajar tercapai. Dalam studi kuantitatif, telah ditunjukkan bahwa rasio stres aliran inklusi terhadap matriks menentukan elongation inklusi. Perilaku inklusi kompleks, yang memiliki alumina yang dikelilingi oleh sulfida mangan adalah seperti yang ditunjukkan dalam Fig 4(d). Hasilnya mengonfirmasi pengamatan eksperimental yang menunjukkan bahwa seiring dengan penurunan kandungan sulfur di bawah 60 ppm (parts per million), aspect ratio inklusi alumina / sulfida mangan menurun secara substansial. Hasil ini sangat penting untuk baja modern dengan kemurnian tinggi, baja bersih.
Anisotropi yang diperkenalkan oleh perubahan bentuk inklusi tidak dapat dihilangkan dengan perawatan panas lebih lanjut. Deformasi inklusi dan segregasi biasanya bertanggung jawab atas penampilan ‘serat’ yang diamati selama pemeriksaan makrografis baja. Kristalisasi inklusi pada akhirnya selama pemrosesan baja dapat menyulitkan prediksi tingkat deformasi mereka dan variasi plastisitas dengan suhu. Inklusi yang awalnya ‘kaca’ atau amorfik telah ditunjukkan kristal ketika diperlakukan pada suhu dalam rentang suhu hot working baja. Inklusi yang telah kristal memiliki perilaku reologi (atau relative plasticity) yang berbeda dibandingkan dengan inklusi ‘kaca’. Ini dapat sangat penting ketika plastisitas inklusi krusial.
Koefisien ekspansi termal (CTE) inklusi berbeda dari baja. Perbedaan CTE dapat mempengaruhi stres residual di sekitar inklusi. Inklusi yang dapat lebih berbahaya dengan dikelilingi oleh medan stres tarik yang terkait dengan stres tessellated (menunjukkan atau ditandai dengan pola bentuk berulang, terutama poligon, yang saling pas rapat tanpa celah atau tumpang tindih). Ini dapat sangat penting dalam kondisi fatigue. Stres ini juga dianggap relevan untuk machinability. Dipercaya bahwa pembentukan medan stres, rongga, dan pori dalam matriks baja di sekitar inklusi memiliki efek yang menguntungkan pada machinability. Inklusi yang memiliki CTE lebih tinggi daripada baja terpisah dari matriks saat pendingin dari suhu pemrosesan baja. Ini juga dapat menyebabkan masalah dalam persiapan sampel metalografi dan kesulitan dalam penentuan ukuran.
Jika metode otomatis digunakan, gray-level threshold diatur untuk membedakan antara oksida dan sulfida. Tergantung pada threshold yang dipilih, wilayah gelap antara matriks dan inklusi dapat berkontribusi secara berbeda terhadap ukuran inklusi yang diukur. Ada perbedaan yang signifikan dalam penggunaan ekspresi ‘inclusions’ dalam diskusi pemodelan retakan. Beberapa mencakup karbida, karbo-nitrida dan partikel fase kedua lainnya dalam definisi ‘inclusions’. Saat mempertimbangkan proses retak lentur, sepertinya penting untuk mempertimbangkan kedua jenis partikel. Perhatian khusus harus diberikan pada perbedaan kekuatan antarmuka matriks-inklusi, dan ukuran serta distribusi berbagai jenis partikel.
Antarmuka antara inklusi dan baja pada umumnya memiliki kekuatan yang sangat rendah atau tidak ada. Di sisi lain, kekuatan antarmuka antara karbida dan baja, misalnya, telah diperkirakan dalam kisaran 1.200 MPa hingga 2.000 MPa. Perbedaan ini sangat penting untuk efek inklusi pada properti baja, khususnya retak. Perbedaan antara inklusi dan partikel fase kedua dapat menjadi kabur. Dalam beberapa baja, titanium digunakan untuk peningkatan nitrogen, dan inklusi titanium nitride dapat terbentuk dalam keadaan cair. Di sisi lain, dalam baja listrik, sulfida mangan terbentuk sebagai presipitat halus untuk mengontrol gerakan batas biji. Dalam studi, menggunakan partikel alumina dalam baja, telah menunjukkan peran kontrol dari ukuran partikel dan fraksi volume dalam mempengaruhi gerakan batas biji.
Pengaruh inklusi terhadap properti baja
Pengaruh inklusi terhadap properti baja telah dipelajari sejak lama. Inklusi dapat disesuaikan dari proses pembuatan baja untuk produk as cast untuk meningkatkan properti baja. Juga dengan mengetahui kinerja yang diperlukan dari produk wrought, inklusi dari grade baja tertentu dapat ‘direkayasa’. Untuk mengatasi peningkatan properti baja dengan cara inclusion engineering dengan benar, penting untuk memiliki pengetahuan tentang fenomena dan perilaku inklusi sepanjang seluruh rute pemrosesan, dari keadaan cair melalui operasi setelah pencetakan dan efeknya pada produk wrought.
Pada tahun 2009, Komis Eropa menerbitkan ulasan penelitian yang terdiri dari studi yang dilakukan di 4 produsen baja besar, tujuannya adalah optimasi dan evaluasi berbagai rute metalurgi sekunder untuk mencapai strip baja berkualitas tinggi dengan mengontrol inklusi, di mana untuk produksi material bulk ini adalah masalah reproduksi, sedangkan untuk baja khusus ini disesuaikan secara individual. Oleh karena itu penting untuk memahami efek rute pada populasi inklusi dan efek yang inklusi miliki pada properti baja.
Studi terbaru tentang efek inklusi terhadap properti baja telah dilakukan pada pengukuran kritis dalam pembuatan baja modern untuk menilai pengaruh kondisi proses terhadap properti produk baja aluminum killed karbon, baja aluminum killed karbon menengah, advanced high strength steels, dan free machining steels, semuanya dengan mempertimbangkan persyaratan yang ketat dari properti baja untuk aplikasi otomotif, yang mencakup konten inklusi yang rendah dan modifikasi kalsium untuk memastikan formabilitas yang lebih tinggi dan kinerja mekanis yang ditingkatkan dari bagian otomotif.
Persyaratan kebersihan dengan respecto terhadap inklusi bervariasi dari produk ke produk. Tidak dapat ada definisi universal kebersihan dengan respecto terhadap inklusi. Persyaratan harus dipertimbangkan dengan respecto terhadap tuntutan aplikasi spesifik yang baja akan digunakan dan juga untuk banyak aspek lain seperti lokasi, bentuk, dan distribusi inklusi dalam komponen baja.
Efek pada pemrosesan (pemanasan dingin dan panas dan forming)
Kadang-kadang nyaman untuk memisahkan pengaruh inklusi selama pemrosesan dari itu selama aplikasi, karena kondisi dalam pemrosesan biasanya bukan yang diinginkan untuk aplikasi baja. Ini benar bahkan mengingat bahwa mayoritas masalah yang terkait dengan inklusi terkait pada relative plasticity mereka dan pengaruhnya pada ductile fracture baja. Inklusi yang mengisi bagian besar dari cross section material selama pemanasan dingin atau panas atau yang berada di wilayah di mana deformasi pemrosesan tinggi dapat menyebabkan retak selama pemrosesan. Oleh karena itu, kontrol fraksi volume, ukuran, dan distribusi inklusi penting. Juga, inclusion engineering penting untuk properti fatigue dan bahwa prediksi wajar dari anisotropi tercapai.
Area penting yang menampilkan tantangan untuk kemajuan lebih lanjut adalah (i) karakterisasi yang tepat dari properti inklusi dan antarmuka mereka dengan baja, (ii) metrik yang memadai untuk karakterisasi ukuran, bentuk, dan distribusi populasi partikel multi yang besar, dan (iii) kesulitan yang terkait dengan metode komputasi dengan mempertimbangkan populasi partikel multi.
Pengaruh pada kekuatan tarik
Kekuatan tarik baja dapat dipengaruhi oleh fraksi volume akhir inklusi, dan juga morfologi dan orientasi inklusi. Orientasi inklusi dengan respecto terhadap arah beban penting karena fakta bahwa tingkat inklusi tertentu mempengaruhi kelemahan material. Dalam kasus cross-section yang lebih kecil, efek inklusi lebih tinggi karena peran ukuran inklusi sebagai situs nucleation micro voids baik oleh dekoesi dengan matriks atau oleh fracture inklusi, yang berdampak negatif pada kelemahan baja. Tingkat fraksi volume inklusi dalam praktik pembuatan baja saat ini telah dikurangi secara signifikan, hingga titik di mana efeknya pada kekuatan tarik pada ukuran pengujian standar hampir tidak signifikan. Dalam studi yang telah menyelidiki baja dengan berbagai tingkat pengotor untuk menentukan tingkat toleransi terhadap inklusi dalam ultrahigh strength steels, telah ditemukan bahwa sementara sulfida mangan yang panjang mengurangi kelemahan dan lentur, namun mereka tidak memiliki efek yang signifikan pada kekuatan.
Efek pada keawetan
Fracture toughness adalah properti material untuk menahan propagasi retak, dan adalah properti krusial yang digunakan dalam desain beberapa komponen teknik. Mayoritas inklusi dianggap sebagai stress raiser dalam struktur yang telah mengeras dan dapat menyebabkan kegagalah melalui fracture. Distribusi partikel nucleation void dianggap melibatkan dua skala ukuran yaitu (i) inklusi yang lebih besar yang nucleation void pada strain yang relatif kecil, dan (ii) partikel yang lebih kecil yang nucleation void pada strain yang jauh lebih besar. Nucleation retak kecil biasanya terjadi pada ukuran inklusi yang lebih besar dan propagasi retak terjadi melalui linkage micro void yang diciptakan pada inklusi yang lebih kecil. Ukuran partikel nucleation void biasanya antara 0,1 mikrometer hingga 100 mikrometer, dengan fraksi volume tidak lebih dari beberapa persen meskipun persentase kecil ini memainkan peran besar dalam resistensi pertumbuhan retak dari alloy struktural. Modus fracture dalam baja terdiri dari tiga mekanisme utama yang berbeda seperti yang diberikan di bawah.
- Cleavage – Ini adalah mode fracture trans-granular di mana fracture menyebar melalui bidang kristalografis di dalam biji dan permukaan fracture tampak sebagai serangkaian bidang datar. Dalam mode fracture ini, cara utama untuk meningkatkan keawetan adalah dengan mengontrol unit mikrostruktur yang menghasilkan bidang propagasi, yang dalam baja ferritik adalah ukuran biji ferrit dan dalam pearlite dan bainite adalah ukuran biji austenit sebelumnya.
- Low-temperature inter-granular fracture – Ini adalah mode fracture yang terjadi di sepanjang batas biji karena mikro-segregasi atau presipitasi phase kedua di sepanjang batas biji. Dalam baja alloy rendah, presipitasi sulfida mangan sering ditemukan sebagai hasil dari perawatan suhu tinggi biasanya di atas suhu rekristalisasi baja (sekitar 1.250 derajat C). Partikel ini bertindak sebagai situs nucleation void untuk inter-granular dimpled fracture.
- Dimple rupture – Ini adalah jenis fracture di mana voids nucleation di inklusi dan fracture terjadi saat voids ini tumbuh dan bergabung di bawah kondisi strain (sering disebut sebagai ‘void coalescence’). Sulfida mangan dikenal dekoesi dari matriks bahkan sebelum strain, sementara sebagian besar inklusi oksida dekoesi pada strain kecil. Ini terkait dengan ikatan koesi oleh koefisien ekspansi termal. Permukaan yang dihasilkan adalah permukaan fracture dimple yang relatif equiaxed.
Dua mode pertama biasanya terjadi di bawah suhu transisi lentur ke rapuh, sedangkan yang ketiga terjadi di atas suhu transisi. Figure 5 menunjukkan nucleation voids pada strain kecil (5a), strain besar (5b), dan fracture baja (5c).
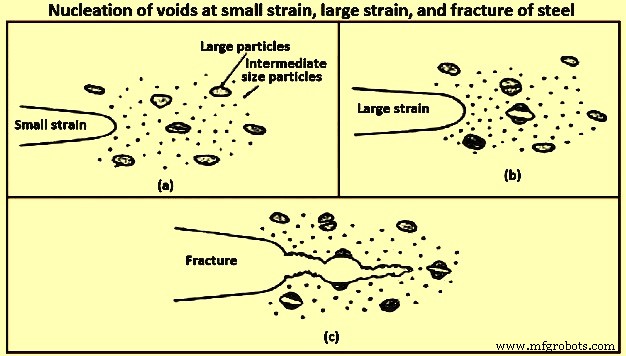
Figure 5 Nucleation voids pada strain kecil, strain besar, dan fracture baja
Fracture lentur dan rapuh adalah dua jenis kegagalan utama dalam baja alloy rendah. Fracture lentur terjadi saat material diekspose pada suhu tinggi sementara fracture rapuh biasanya terjadi pada suhu rendah. Fig 6 menunjukkan perbedaan antara kurva fracture mode statis dan dinamis, yang ditandai oleh perbedaan dalam strain rate yang diterapkan. Ada dua tes untuk mengevaluasi fracture mode statis dan dinamis. Tes Charpy V notch digunakan untuk menilai fracture dinamis dan tes ‘crack tip opening displacement’ (CTOD) untuk menilai fracture toughness quasi-static. Pengujian CTOD diterapkan pada material yang dapat menunjukkan beberapa deformasi plastik sebelum kegagalan komponen. Pengukuran perpindahan ini sangat penting untuk tujuan teknik dan pentingnya tes ini bergantung pada pengukuran yang akurat dari parameter ini.
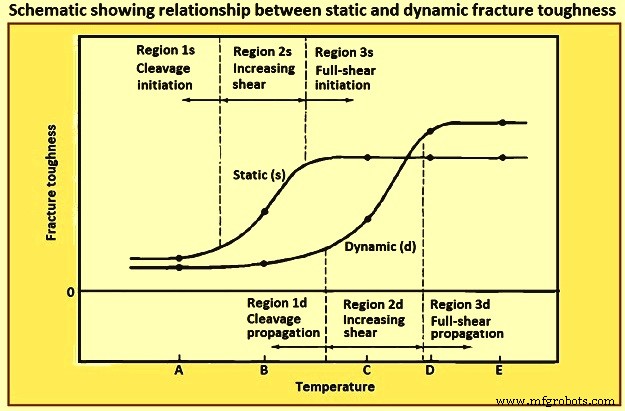
Fig 6 Skematis yang menunjukkan hubungan antara fracture toughness statis dan dinamis
Faktor penting lainnya yang mempengaruhi keawetan adalah anisotropi dalam perilaku fracture produk hot rolled. Ini terkait dengan orientasi inklusi yang panjang atau klaster inklusi. Energi tertinggi yang terserap terjadi pada sampel di mana bidang retak normal terhadap inklusi yang panjang, dan retak dapat dialihkan di sepanjang antarmuka inklusi. Energi lebih rendah terserap saat retak menyebar di sepanjang antarmuka inklusi yang panjang. Dalam Fig 7 dua baja dibandingkan, di kiri dapat terlihat baja rolled konvensional, anisotropi lebih tinggi karena elongation inklusi sejajar dengan arah rolling. Jika material dimuat dalam arah ini (panah merah) kekuatan lebih tinggi daripada jika material dimuat dalam arah transverse (panah kuning). Di baja di kanan adalah baja dengan kontrol inklusi. Dalam baja ini, anisotropi lebih rendah karena kontrol inklusi yang lebih baik yang menghasilkan inklusi lebih sedikit, terisolasi, dan lebih kecil. Jika material dimuat dalam kasus ini tidak ada perbedaan yang banyak antara kondisi beban yang paling dan paling tidak menguntungkan.
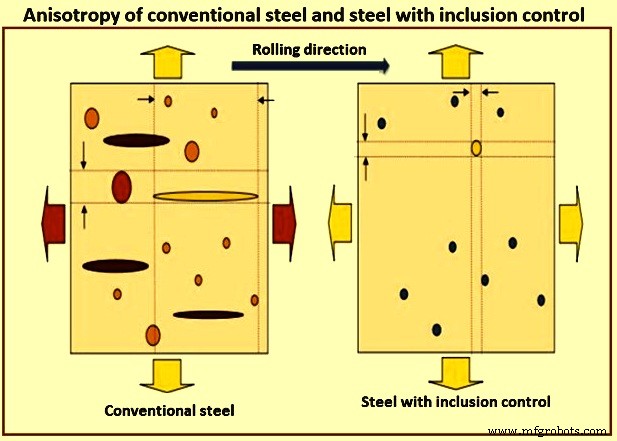
Fig 7 Anisotropi baja konvensional dan baja dengan kontrol inklusi
Inklusi sulfida mangan adalah penyebab utama dari anisotropi fracture. Akibat inklusi sulfida mangan, orientasi transverse dan through thickness paling dipengaruhi oleh anisotropi inklusi. Ini dapat diperbaiki dengan memodifikasi inklusi yang mengandung sulfur untuk membentuk inklusi keras yang tetap bola selama working atau jika biaya tambahan dipertimbangkan, kandungan sulfur dapat dikurangi dengan desulfurisasi lebih lanjut atau vacuum stirring.
Inklusi oksida terkait dengan ductile fracture yang ditandai dengan linking dimples. Pembentukan void di sekitar inklusi oksida memainkan peran dominan dalam shear fracture. Seiring dengan peningkatan tingkat kekuatan baja, efek inklusi terutama pada suhu rendah sangat terlihat.
Biasanya tingkat inklusi yang rendah cukup untuk menjamin kriteria kelemahan dan keawetan yang dapat diterima dalam ultra-high strength steels. Namun, jika di masa depan permintaan untuk mengembangkan properti ini, kebutuhan untuk menghindari sulfida mangan yang panjang dan meminimalkan jumlah titanium nitride kasar harus diusulkan, karena ini adalah tipe inklusi yang paling merusak pada kelemahan baja ultra high strength dengan tingkat pengotor yang relatif rendah.
Efek pada fatigue
Jika kegagalan komponen baja telah disebabkan oleh sejumlah aplikasi beban berulang (cycle) di bawah yield stress material, itu dianggap kegagalan fatigue. Dalam hal ini, ada aspek yang sangat penting di mana inklusi memainkan peran utama. Salah satu studi pertama untuk membangun hubungan antara kekejaman dan fatigue limit adalah yang dilakukan oleh Garwood dan rekan-rekannya. Sejak saat itu, relevansi yang inklusi non-logam miliki dengan respecto terutama untuk baja high strength telah menjadi subjek beberapa studi. Mayoritas studi ini telah menunjuk beberapa faktor yang terkait pada stress concentration, yaitu bentuk inklusi, adesi inklusi terhadap matriks, konstanta elastis inklusi, dan matriks serta ukuran inklusi.
Murakami dan Endo mengembangkan model area untuk mengevaluasi efek defek kecil (lubang) dalam material logam. Dalam studi mereka, mereka menunjukkan bahwa masalah defek kecil pada dasarnya adalah masalah retak kecil dan oleh karena itu masalah ini harus diselesaikan dengan stress intensity factors alih-alih stress concentration. Mereka menemukan bahwa ada korelasi yang kuat antara maximum stress intensity factor dengan projected area defek pada bidang yang tegak lurus terhadap maximum principal stress. Inklusi sebenarnya dapat diperlakukan secara mekanis setara dengan defek kecil yang memiliki nilai projected area yang sama (square root of crack area).
Bukan hanya faktor-faktor yang mempengaruhi umur fatigue komponen, tetapi juga lokasi inklusi atau defek di dalam komponen. Inklusi dengan ukuran tertentu yang ditemukan dekat permukaan memiliki dampak yang lebih tinggi pada umur fatigue daripada inklusi dengan ukuran yang sama di lokasi yang lebih jauh dari permukaan. Murakami menerbitkan persamaan kuantitatif untuk prediksi fatigue strength material dengan defek permukaan, dekat permukaan dan defek internal. Fig 8 memberikan klasifikasi inklusi berdasarkan lokasi.
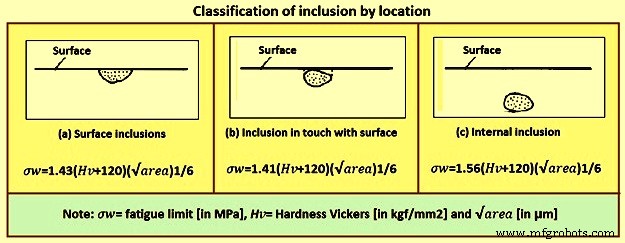
Fig 8 Klasifikasi inklusi berdasarkan lokasi
Hubungan antara efek berbahaya inklusi pada umur fatigue dan ukuran inklusi ditunjukkan dalam Fig 9. Gambar ini dapat membantu untuk mengilustrasikan bahwa inklusi globular yang besar paling berbahaya karena ukurannya, bukan karena bentuknya. Juga, bahwa sulfida kalsium dibandingkan dengan oksida dengan ukuran yang sama kurang berbahaya. Akhirnya, bahwa titanium nitride adalah tipe inklusi yang paling berbahaya dalam rentang ukuran yang sama dibandingkan dengan oksida atau sulfida lainnya.
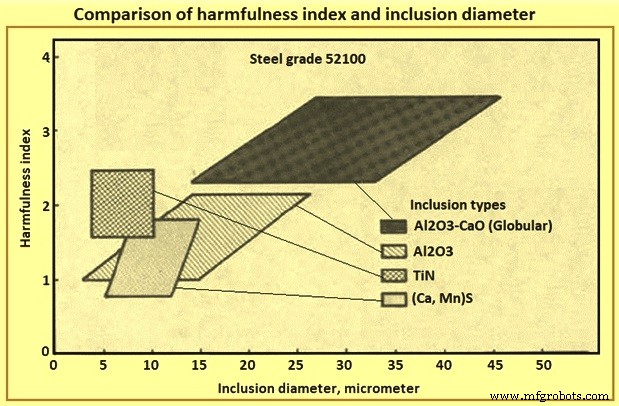
Fig 9 Perbandingan indeks kerusakan dan diameter inklusi
Pentingnya inklusi pada fatigue baja telah lama diakui. Namun, efek tipe, komposisi, bentuk, dan ukuran inklusi pada fatigue telah dipelajari secara ekstensif tanpa kesimpulan yang teguh. Studi terbaru telah memberikan wawasan baru dalam memahami efek inklusi pada fatigue yang diringkas di sini. Fatigue limit dikorelasikan dengan keberadaan retak non-propagating. Ini tidak terkait dengan crack initiation. Fatigue limit adalah threshold stress untuk crack propagation dan bukan critical stress untuk crack initiation. Fatigue limit dikorelasikan dengan kekejaman, hingga sekitar 400 HV. Dalam region ini, ‘fatigue limit ditentukan oleh properti material yang menunjukkan resistensi rata-rata terhadap deformasi plastik material’.
Saat melewati ambang 400 HV, ideal fatigue limit, yang terkait dengan properti material tidak dapat dicapai, pada umumnya, karena kehadiran defek (seperti inklusi). ‘Defek yang lebih kecil dari ukuran kritis tidak merusak (tidak merusak) pada fatigue strength dan ukuran kritis lebih kecil untuk material yang memiliki static strength yang lebih tinggi, sehingga defek dengan ukuran tertentu lebih merusak pada high strength steels daripada pada low strength metals’. Telah divisualisasikan dengan beberapa contoh eksperimental bahwa karena fatigue limit adalah stress di mana crack propagation tidak terjadi, defek kecil dapat dan memiliki retak yang dimulai darinya yang dapat atau tidak dapat menyebabkan fatigue, tergantung pada ukuran dan stress. Diajukan bahwa, karena alasan ini, ketika retak berasal di antarmuka inklusi-logam atau melalui retak inklusi, stres dalam inklusi dilepaskan dan domain inklusi dapat dianggap secara mekanis setara dengan defek atau pori bebas stres. Oleh karena itu, stres tessellated, misalnya dapat kurang penting daripada yang sebelumnya dianggap.
Menggunakan pendekatan ini, memungkinkan untuk menemukan hubungan yang memadai untuk memprediksi fatigue limit dari high strength steels, menyatukan endurance limit relationship dengan kekejaman dengan menyertakan istilah yang terkait dengan cross-section area yang tegak lurus terhadap loading, yang ditempati oleh inklusi. Tergantung pada loading, posisi inklusi dapat penting, dan ini diperhitungkan. Dengan demikian, untuk inklusi dekat permukaan dalam rotation-bending, hubungan empiris antara endurance limit dan kekejaman telah diajukan.
Efek dari wawasan ini pada development bearing steels (SAE 52100 atau 100Cr6) telah sangat penting. Oleh karena itu, misalnya, hasil dari, di mana relevansi tertentu telah diatribusikan pada komposisi inklusi yang berbeda, dapat ditinjau ulang. Hasilnya menunjukkan pentingnya yang jauh lebih kecil dari tipe inklusi saat dianalisis sesuai dengan formalisme Murakami, seperti yang ditunjukkan dalam Fig 9. Menurut hasil Murakami, inklusi terbesar yang ada di area yang diberi beban bertanggung jawab atas kegagalan fatigue. Dengan kebersihan tinggi dari baja ini, metode klasik evaluasi dan pengukuran inklusi telah cukup tidak efektif dalam memprediksi perilaku fatigue dan statistik nilai ekstrem telah disajikan sebagai solusi. Dalam konteks ini, Murakami mengembangkan metode untuk pengukuran inklusi nilai ekstrem.
Nanti, standar ASTM dikembangkan, sebagian besar dengan komunitas bearing dalam pikiran. Dengan metode ini, Murakami dan rekan-rekannya telah dapat memprediksi properti fatigue berdasarkan statistik nilai ekstrem untuk inklusi. Juga, mereka menunjukkan bahwa, ketika populasi inklusi dan ukuran inklusi menjadi sangat kecil, seperti dalam baja microstructural heterogeneities (bainite areas) yang mencair elektron-beam (EB) lebih besar daripada inklusi dan bertindak sebagai fatigue nuclei. Pentingnya inklusi dalam fatigue masih menjadi subjek diskusi yang sering, terutama dalam yang disebut very high cycle fatigue.
Perkembangan yang dipimpin oleh Murakami dan rekan-rekannya dalam memahami pentingnya inklusi dalam fatigue dari high strength steel juga memiliki dampak yang dalam pada inclusion engineering dari spring dan valve steels .Merangkum, saat mempertimbangkan literatur tentang crack origination dan propagation dalam fatigue, seseorang harus mempertimbangkan ukuran dan volume fraction inklusi. Crack origination dapat terjadi ‘in the matrix’ atau terkait dengan second-phase particles, khususnya inklusi. Sepertinya untuk low strength steels, crack size kritis yang lebih besar dari inklusi terbesar diperlukan untuk fatigue terjadi. Oleh karena itu, inklusi memainkan peran yang kurang penting pada low strength clean steels. Di sisi lain, dalam high strength steel inklusi dapat cukup besar dan memainkan peran penting.
Kondisi antarmuka inklusi-baja juga memainkan peran dalam umur fatigue. Di sisi lain, kekuatan antarmuka inklusi-matriks telah dianggap sebagai faktor penting dalam fenomena mikroskopi yang terlibat dalam fatigue cracking. Spriestersbach dan rekan-rekannya, misalnya, mencatat bahwa ‘classical’ inclusions (oxides, complex oxides and sulphides) mudah de-bonding karena kekuatan antarmuka inklusi-baja yang rendah.
Juga, perbedaan CTEs dapat mempromosikan inklusi-matriks pemisahan. Oleh karena itu, classical inclusions dapat dianggap berperilaku sebagai lubang, sebagaimana diusulkan oleh Murakami. Di sisi lain, titanium nitride, misalnya, memiliki ikatan yang kuat terhadap matriks dan antarmuka titanium nitride-baja tidak menunjukkan pemisahan. Saat titanium nitride diberikan pada stres tinggi ia retak, dan retak menyebar ke dalam matriks. Oleh karena itu, korelasi antara ukuran titanium nitride dan perilaku fatigue dapat berbeda dari yang diamati untuk ‘classical’ inclusions.
Efek pada machinability
Machinability mencakup berbagai parameter, termasuk chip formation, cutting tool wear, properti permukaan work piece yang diolah, dan faktor lingkungan. Pemesinan dapat terutama dijelaskan sebagai terdiri dari dua proses, metal fracture dan metal removal untuk menghasilkan bentuk tertentu atau lubang bor pada lokasi tertentu pada work piece.
Beberapa inklusi oksida dapat memiliki efek positif pada proses chip formation (yang tergantung pada kemampuan untuk membuat fracture di sepanjang struktur) tetapi dapat memiliki efek negatif pada cutting tool wear yang dapat mengalahkan efek positif awal pada chip formation. Inklusi sulfida mangan juga memiliki efek positif pada chip formation, dan efek positif dari kandungan sulfur yang tinggi pada free machining steels telah dilaporkan sejak lama, karena inklusi sulfida mangan tidak menyebabkan cutting tool wear sama dengan yang dilakukan oleh oksida. Investigasi menyeluruh tentang efek berbagai tipe inklusi pada berbagai grade baja untuk berbagai aplikasi telah menunjukkan bahwa berbagai grade baja memiliki inklusi yang berbeda dengan karakteristik yang sangat berbeda. Oleh karena itu, karakteristik ini harus dioptimalkan untuk setiap grup grade baja untuk membuat perbaikan pada machinability baja tanpa secara signifikan menghasilkan pengurangan dalam properti mekanisnya.
Mungkin salah satu properti yang paling tradisional terkait dengan inklusi adalah machinability. Efek sulfida sudah dikenal dan desain inklusi ini untuk machinability telah cukup sukses. Komputasi termodinamika telah digunakan untuk merancang baja dengan machinability yang baik dengan menyesuaikan sulfida untuk mengganti lead ‘metallic inclusions’. Lead added steel menimbulkan ancaman kesehatan yang penting selama pembuatan baja dan memiliki dampak lingkungan yang besar. Saat ini industri otomotif sedang menentukan kandungan sulfur minimum untuk baja non-resulfurized untuk meningkatkan machinability mereka. Ini telah menempatkan tantangan yang menarik bagi produsen batang yang perlu menyesuaikan proses mereka untuk mencegah penumpukan nozzle dengan penggunaan kalsium dalam kehadiran sulfur dalam kisaran 0,02 %. Kontrol proses yang ketat diperlukan, dalam kasus ini
Efek pada nucleation ferrite
Inklusi dapat memainkan peran penting dalam transformasi fase. Mereka juga memainkan peran kritis dalam nucleation dari fine acicular ferrite dalam weld metal. Mikrostruktur ini penting untuk mencapai properti mekanis yang memuaskan dengan komposisi karbon rendah tanpa hot / controlled working. Dengan demikian, komposisi weld metal disesuaikan untuk menyebabkan presipitasi nucleus yang memadai untuk acicular ferrite. Beberapa faktor yang dianggap relevan agar inklusi dapat bertindak sebagai nucleus untuk acicular ferrite adalah struktur kristal, perbedaan CTE, dan pengurangan elemen yang menstabilkan austenite seperti mangan di sekitar inklisi. Yang terakhir adalah penjelasan yang paling diutamakan, diikuti oleh stres yang dihasilkan oleh perbedaan CTE antara inklusi dan matriks austenite. Ini mendapat relevansi khusus dengan prospek thin slab casting, di mana sejumlah hot / controlled working yang dapat dilakukan untuk meresmikan grain austenite sangat terbatas.
Salah satu observasi in situ pertama dan lebih jelas tentang proses nucleation telah dilakukan oleh Sugiyama dan Shigesato yang membahas secara detail observasi mereka tentang pentingnya sulfida mangan pada ferrite nucleation. Li dan rekan-rekannya telah menunjukkan secara eksperimental dan menggunakan perhitungan first principle bahwa oksida zirconium dan titanium mempromosikan zona pengurangan mangan pada antarmuka inklusi-matriks, mendukung ferrite nucleation. Juga, mereka telah menunjukkan bahwa sulfida mangan dapat nucleate pada zirconium oxide. Sebagai hasilnya, mereka telah menunjukkan efek positif dari zirconium-titanium deoxidation dalam micro-alloyed steels, mempromosikan dispersi yang lebih halus dan lebih seragam dari sulfida mangan dan mikrostruktur acicular ferrite. Grong dan rekan-rekannya meninjau kemungkinan produksi ‘dispersi’, inklusi dengan ukuran yang cukup halus dan komposisi untuk mempengaruhi nucleation dalam penggerapan serta ferrite nucleation. Untuk mencapai ini, partikel-partikel ini, namun, harus terbentuk dengan cara yang lebih kompleks daripada hanya merupakan hasil dari reaksi pembentukan inklusi klasik.
Efek pada surface finish
Meskipun surface finish dapat dianggap sebagai masalah machinability, kasus tool steels untuk plastic moulds, misalnya, menampilkan persyaratan yang luar biasa. Studi telah menunjukkan bahwa baik mikrostruktur dan kebersihan memainkan peran penting. Bentuk sederhana dari pengukuran kebersihan, namun, tidak dapat, pada umumnya, dikorelasikan dengan kualitas polishing. Tipe inklusi memainkan peran yang pasti dalam proses seperti dalam kasus ESR (electro slag remelting) dari P20 steel, misalnya, telah ditunjukkan bahwa desulfurisasi tipikal dari ESR berdampak buruk pada surface finish dan inert atmosphere remelting harus digunakan untuk mencegah desulfurisasi dan memastikan bahwa sulfida melingkupi inklusi oksida yang memungkinkan surface finish yang baik. Hasil yang dibandingkan dari VAR (vacuum arc remelting) dan yang disebut PESR (ESR di bawah gas inert) dapat dijelaskan dalam cahaya observasi ini.
Efek pada korosi
Dua contoh pengaruh inklusi terhadap kinerja korosi baja adalah pentingnya inklusi pada kegagalan terkait hidrogen seperti hydrogen-induced cracking (HIC) dan pada pembentukan lubang korosi.
Inklusi dan kegagalan terkait hidrogen
Pentingnya inklusi sebagai trap dan nucleus untuk HIC telah diakui setidaknya sejak tahun 1970-an. Pentingnya efek sinergis dari segregasi dan inklusi, terutama sulfida mangan segera juga diakui. Nakai dan rekan-rekannya mengamati bahwa kontrol bentuk sulfida memiliki pengaruh tinggi pada HIC. Mereka menunjukkan bahwa oxygen yang lebih tinggi dalam baja dengan tipe I sulfida (yang tidak memiliki plastisitas tinggi) memiliki resistensi yang lebih baik terhadap HIC dibandingkan dengan aluminum killed steel dengan tipe II sulfida yang panjang selama rolling. Namun, mereka memilih modifikasi kalsium atau cerium sulfida untuk memastikan properti yang baik.
Juga telah jelas bahwa hanya mengurangi sulfur dan mengontrol bentuk sulfida tidak cukup untuk memastikan resistensi HIC yang baik karena propagasi retak dikontrol oleh segregasi. Oleh karena itu, baja dengan karbon rendah dan mangan rendah telah dikembangkan, serta strategi pendingin cepat untuk mempromosikan segregasi yang lebih rendah, terutama banding, dan kekerasan yang lebih seragam dalam mikrostruktur.
Interaksi segregasi dan modifikasi kalsium telah ditunjukkan dalam studi yang telah menunjukkan bahwa dalam segregasi besar perawatan kalsium normal dapat tidak efektif untuk mencegah pembentukan sulfida mangan. Dengan demikian, sulfur yang sangat rendah dan penghindaran sulfida mangan telah menjadi aturan untuk memastikan resistensi HIC yang baik. Namun, inklusi terus memainkan peran penting pada nucleation retak HIC. Dalam baja yang sangat bersih, telah ditunjukkan bahwa sulfida mangan mempromosikan retak hidrogen. Saat mempelajari resistensi dari micro-alloyed steel API X120, Huang dan rekan-rekannya telah mengaitkan kebersihan baja dengan efek yang dikurangi dari hidrogen, terlepas dari tipe inklusi. Namun, mereka tidak memberikan informasi tentang kandungan sulfur dari baja mereka.
Jin dan rekan-rekannya melaporkan bahwa dalam API X100 steel yang dirawat kalsium dengan 50 ppm sulfur, oksida merusak terhadap resistensi hidrogen. Domizzi dan rekan-rekannya tidak dapat mengaitkan panjang sulfida atau kandungan sulfur dengan resistensi HIC dalam baja dengan sulfur dalam kisaran 50 ppm hingga 150 ppm. Mereka mengajukan bahwa kandungan sulfur dan ukuran inklusi mempengaruhi resistensi terhadap hidrogen. Mereka menunjukkan bahwa sejumlah kecil inklusi yang sangat panjang dapat mengurangi resistensi HIC dengan cara yang sama seperti sejumlah partikel yang lebih pendek. Mereka juga menekankan relevansi dari banding, yang dalam micro-alloyed steels biasanya terkait dengan kandungan mangan yang lebih tinggi.
Banding juga ditunjukkan sebagai kritis untuk kegagalan hidrogen induced dari bolt AISI 4140 dalam aplikasi sub-sea yang diberlakukan perlindungan katoda. Du dan rekan-rekannya telah menunjukkan efek positif dari menghasilkan dispersi yang halus dari inklusi oksida dan sulfida melalui zirconium-titanium deoxidation pada resistensi HIC, dibandingkan dengan aluminum deoxidation konvensional. Dalam ulasan terbaru, Ohaeri dan rekan-rekannya telah mengonfirmasi bahwa inklusi pada umumnya dapat merusak terhadap resistensi terhadap degradasi hidrogen tetapi mengonfirmasi bahwa inklusi yang panjang tampaknya memiliki efek yang lebih negatif. Pentingnya sulfida yang panjang pada tingkat hydrogen blistering juga telah ditunjukkan. Oleh karena itu, bentuk, kuantitas, dan tipe inklusi memainkan peran penting dalam hydrogen cracking.
Pengelompokan inklusi, terutama wilayah banding mikrostruktur, memiliki efek sinergis dalam mempromosikan masalah terkait hidrogen dan harus dihindari dengan hati-hati. Selain itu, perlu dicatat bahwa Murakami telah menunjukkan bahwa pengemasan hidrogen pada inklusi memiliki efek yang cukup besar pada fenomena fatigue super panjang hayat. Jelas dari diskusi di atas bahwa inclusion engineering memainkan peran yang semakin penting dalam desain baja tahan hidrogen
Pitting
Wranglen melaporkan pentingnya sulfida mangan sebagai situs inisiasi pitting baik pada baja karbon maupun stainless steel. Dia mengajukan bahwa dalam baja karbon, serangan dimulai di matriks di dekat inklusi sulfida, yang lebih noble daripada matriks sementara dalam stainless steel, serangan dimulai pada inklusi sulfida yang tepat. Dengan perkembangan teknik karakterisasi, Ryan dan rekan-rekannya telah mengukur kehadiran wilayah chromium depleted yang melingkupi inklusi sulfida dalam stainless steel dan mengajukan bahwa ini menjadi situs inisiasi. Mereka tidak, namun, mengajukan mekanisme untuk pembentukan wilayah ini dan juga tidak menggambarkan riwayat termal sampel mereka. Hasil mereka dikontes oleh pengukuran yang dilakukan oleh Meng dan rekan-rekannya dalam berbagai baja (termasuk sampel asli Ryan).
Observasi Ryan mirip dengan profil komposisi di sekitar karbida chromium dalam stainless steel yang disensitasi. Meskipun ada penjelasan yang jelas untuk pembentukan wilayah chromium depleted di matriks di sekitar karbida dalam sensitasi, ini bukan kasus untuk matriks di sekitar inklusi sulfida. Baru-baru ini, Williams dan rekan-rekannya telah mengamati lapisan sulfide kaya besi yang melingkupi inklusi sulfida dalam stainless steel. Lapisan ini secara preferensi larut dan memulai proses pitting. Dalam kesimpulan mereka, mereka telah mengusulkan bahwa inclusion engineering dapat digunakan untuk mengontrol komposisi sulfida manganese-iron-chromium dan mencegah hal ini terjadi. Park dan Kang baru-baru ini meninjau isu inklusi dalam stainless steels. Mereka membahas proses penggerapan sulfida yang dapat mengarah pada situasi yang diamati oleh Williams.
Sepertinya jelas bahwa perbedaan komposisi kimia yang halus di sekitar inklusi dapat memiliki kepentingan yang utama untuk pitting stainless steel. Hasil yang saat ini tersedia menunjukkan bahwa variasi komposisi yang disebabkan selama pembentukan sulfida dapat memainkan peran yang sangat penting. Liu dan rekan-rekannya baru-baru ini telah menunjukkan efek kluster alumina pada pitting baja karbon. Ma dan rekan-rekannya telah menunjukkan perilaku anisotropi pitting yang terkait dengan inklusi sulfida mangan. Oleh karena itu, jelas bahwa inklusi, terutama inklusi sulfida, memiliki peran krusial dalam pitting. Park dan Kang telah menyatakan bahwa kehadiran inklusi oksida juga dapat memainkan peran penting dalam pitting stainless steels.
.



