Fitur Esensial Pabrik Benang Besi Modern untuk Kinerja Optimal
Fitur Utama Pabrik Benang Besi Modern
Tujuan pabrik benang besi (WRM) adalah memanaskan ulang dan menggiling billet baja menjadi benang besi. Produksi benang besi di pabrik benang besi selalu berubah. Permintaan yang meningkat terhadap kualitas benang besi serta fleksibilitas dan efektivitas biaya pabrik benang besi telah menuntut pengembangan teknologi dan proses baru dan inovatif. Pabrik benang besi modern adalah pabrik kecepatan tinggi yang mampu menggiling dimensi yang lebih kecil pada laju produksi tinggi, sambil pada saat yang sama mempertahankan investasi dan biaya operasional pada tingkat yang wajar. Sebagai aturan, pabrik benang besi dirancang untuk output tahunan antara 300.000 t dan lebih dari 800.000 t (pabrik dua benang). Pabrik mampu menggiling pada kecepatan 50 meter per detik hingga 120 meter per detik. Ukuran produk tipikal berada dalam rentang 5,0 mm hingga 20 mm. Rentang bahan mencakup baja karbon rendah hingga tinggi, baja pemanas dingin, baja tarik kawat, baja legasi, baja pegas, baja balirol, baja kualitas elektroda, tulang besi dan baja perkakas. Pabrik benang besi modern diharapkan memenuhi persyaratan berikut.
- Ketersediaan pabrik tinggi yang dikombinasikan dengan produktivitas tinggi dan hasil tinggi.
- Memenuhi kebutuhan akan perawatan rendah.
- Memenuhi kebutuhan akan konsumsi energi yang lebih rendah.
- Toleransi dimensi yang ketat untuk benang besi dalam rentang +/- 0,10 mm dan ovalitas dalam rentang sekitar 0,2 mm.
- Kerugian skala rendah pada benang besi sekitar 0,5 % hingga 0,6 %.
- Toleransi negatif (dalam berat bagian).
- Tidak ada variasi dimensi sepanjang panjang batang.
- Sifat fisik yang seragam.
- Bobot seragam dengan variasi nominal antara tengah dan ujung belakang.
Untuk mencapai persyaratan yang menuntut ini, banyak fitur penting diintegrasikan ke dalam pabrik benang besi modern. Beberapa di antaranya dijelaskan di bawah ini.
- Peruangan pemanas – Pabrik benang besi modern dilengkapi dengan peruan pemanas beam berjalan atau peruan hearth berjalan yang hemat energi yang biasanya dikontrol komputer. Peruan pemanas ini memanaskan billet secara merata ke suhu target pada laju produksi yang diperlukan dan tanpa bekas skid dan tanpa titik dingin. Peruan ini mampu menerima billet dingin atau panas sebagai bahan muatan di dalam peruan.
- Stander roll tanpa bingkai – Stander roll tanpa bingkai (HL) biasanya digunakan di kelompok stander kasar dan menengah di pabrik benang besi modern. Desain modular memungkinkan penggunaan kaset stander HL dalam semua konfigurasi yang mungkin seperti horizontal, vertikal, dapat dimiringkan dan konfigurasi universal. Ukuran stander bervariasi tergantung pada dimensi yang diperlukan dari roll dan jurnal roll, jadwal pasar, bentuk pasar serta karakteristik gearbox dan motor. Fitur utama stander HL adalah kepadalan dan kekakuan komponen, modulus lentur roll yang rendah, bearing roller multi baris yang awet dengan chock yang menyesuaikan diri sendiri di bawah beban, penyeimbangan chock tanpa backlash, balok roller yang dirancang untuk penyesuaian panduan dan pengawal yang sederhana dan akurat dll. Keuntungan stander ini meliputi (i) penghematan kedalaman dan ukuran pondasi (ii) produk yang digiling memenuhi bentuk dan toleransi dimensi yang diperlukan, (iii) ada penghematan waktu untuk perubahan stander karena penggantian roll dilakukan di luar garis penggilingan, (iv) ada pengurangan waktu yang signifikan untuk perawatan karena jumlah komponen yang lebih sedikit dan aksesibilitas yang lebih mudah, (v) penyesuaian celah roll yang terotomatisasi, dan (vi) fleksibilitas operasional karena unit stander yang sama dapat digunakan di setiap posisi.
- Stander roll console – Stander roll console (CL) adalah stander padat yang digunakan dalam berbagai ukuran untuk berbagai aplikasi. Aplikasi ini meliputi (i) pabrik satu benang dalam susunan horizontal dan vertikal, (ii) dalam split intermediate train dari dua atau lebih pabrik benang, dan sebagai stander prefinsher di bagian pengiriman benang besi. Keuntungan stander ini meliputi (i) pondasi yang lebih kecil; (ii) kaset tipe stander yang sama dapat ditukar bahkan antara stander horizontal dan vertikal, (iii) kekuatan beban yang tinggi bahkan dengan diameter kecil sehingga ideal untuk blok benang besi kecepatan tinggi, (iv) aksesibilitas optimal, dan (v) pergantian roll dan stander yang cepat.
- Lingkaran pendingin dan equalizer – Bahan yang memasuki blok no twist harus didinginkan secara intensif untuk penggilingan akhir pada suhu rendah. Ini kemudian harus diikuti oleh bagian equalizer yang cukup panjang untuk memungkinkan properti metalurgi dicapai secara merata di seluruh penampang benang besi yang jadi. Tanpa bagian equalizer, perbedaan suhu antara permukaan dan inti dapat sangat besar sehingga struktur mikro yang berbeda dapat dibuat selama proses pembentukan selanjutnya. Di sisi lain, ada grade baja yang harus digiling sepanas mungkin dan untuk bagian equalizer yang panjang mengakibatkan degradasi kualitas. Teknologi loop memungkinkan kedua permintaan ini untuk disejajarkan dengan sempurna. Bahan dari intermediate train dapat mengambil rute singkat langsung atau rute melalui loop dengan kotak air tambahan dan bagian equalizer panjang sebelum digiling di no twist blocks.
- Blok no twist – Ini juga dikenal sebagai pabrik no twist. Di pabrik benang besi, ini merupakan salah satu elemen kunci. Hanya melalui pengembangan ini, menjadi mungkin untuk menggiling benang besi tipis dengan aman pada kecepatan di atas 120 m/detik. Blok no twist dapat berupa stander roll 4, 6, 8, dan 10 untuk penggilingan tanpa twist. Gearbox primer memutar unit roll melalui dua poros umum. Blok no twist tersedia dengan dua ukuran unit roll yang berbeda, dengan roll ? 170/150 mm dan ? 223/200 mm. Semua unit roll identik dan dapat ditukar. Blok no twist tersedia dengan rasio pengurangan bervariasi dari 10 % hingga 25 % per passing, tergantung pada grade baja yang akan digiling. Blok sekarang bahkan dirancang untuk kecepatan 150 m/detik. Blok no twist menggunakan cincin karbida tungsten dengan umur passing 600 t hingga 700 t dengan permukaan finishing super dari produk akhir. Keuntungan blok no twist adalah (i) perabot beban ekstra berat, (ii) waktu penggantian cincin rendah, (iii) aksi spring yang tidak signifikan, (iv) perawatan yang dikurangi, (v) kontrol bagian yang lebih sederhana, penyesuaian jarak jauh di bawah beban, dan (vi) fleksibilitas penggilingan berbagai grade benang besi.
- Blok FRS (Flexible Reduction Sizing) – Blok ini dikembangkan oleh SMS Meer untuk menggiling grade yang lebih tinggi sekaligus meningkatkan properti metalurgi produk yang digiling. Ini adalah blok empat benang dengan gearbox perpindahan kecepatan. Ini dipasang di bawah garis dari blok benang besi no twist. Di blok FRS semua dimensi dapat digiling finishing dengan keuntungan satu family rolling, yang berarti hanya satu ukuran passing yang digunakan di setiap stander dalam seluruh rentang ukuran. Karena bagian pendingin di antara blok no twist dan blok FRS, penggilingan termo-mekanikal menjadi memungkinkan. Ada banyak fitur desain yang baik dalam blok ini.
- Reducing sizing mill (RSM) – Ini adalah teknologi penggilingan serbaguna yang dicari. RSM memanfaatkan fitur khusus dari teknologi roll 3, di mana penyebaran selama deformasi rendah dan efisiensi deformasi tinggi. Keuntungan reducing sizing mill benang besi banyak. Ini dapat diintegrasikan setelah blok finishing konvensional, meningkatkan produktivitas pabrik untuk ukuran kecil hingga 60 %. Presisi ekstrimnya telah terbukti dalam banyak aplikasi praktis. Desain passing dipatenkan dan memungkinkan satu family rolling yang sebenarnya dari stander pertama setelah peruan pemanas hingga stander terakhir dari blok di depan reducing sizing mill. Ditambahkan setelah blok finishing batang konvensional, unit RSM yang dipatenkan dapat secara signifikan meningkatkan kecepatan finishing untuk ukuran kecil.
- Penggilingan termo-mekanikal – Ini juga dikenal sebagai penggilingan suhu rendah dan pada dasarnya adalah metode untuk kontrol online properti material akhir selama proses penggilingan. Ini melibatkan deformasi material yang diterapkan di passing terakhir pabrik, dalam rentang suhu yang sesuai dengan rekristalisasi parsial atau penindasan rekristalisasi. Segera setelah rekristalisasi ditekan, fenomena refinemen butir terjadi, yang menghasilkan properti teknologis yang ditingkatkan dari produk benang besi akhir. Selain itu, kualitas permukaan batang meningkat secara signifikan. Keuntungan penggilingan termo-mekanikal adalah ukuran butir halus, penghindaran normalisasi offline, ketahanan suhu rendah yang ditingkatkan, properti yang lebih baik setelah perawatan panas untuk baja pemanas permukaan, waktu aniling yang lebih pendek untuk baja pegas, kekuatan kelelahan yang ditingkatkan pada komponen akhir, kekuatan tarik yang lebih tinggi untuk baja mikro-legasi yang dicapai langsung inline, dan kedalaman dekarburasi yang dikurangi dll. Penggunaan dua blok (biasanya enam stander dan empat stander) memungkinkan semua dimensi benang besi untuk digiling termo-mekanikal dan dengan biaya rendah dengan laju produksi tinggi. Dengan membagi blok no twist, menjadi mungkin untuk finishing roll dalam empat passing maksimal. Dengan pendingin yang cukup dan equalisasi suhu yang baik di seluruh penampang, penggilingan termo-mekanikal pada laju produksi tinggi memang memungkinkan. Loop pendingin dan equalizer sebelum blok no twist memainkan peran penting selama penggilingan termo-mekanikal. Ini memungkinkan suhu masuk ke dalam blok no twist pertama diturunkan menjadi 750 derajat C dan itu dengan profil suhu kurang dari 50 derajat C. Prasyarat mencapai 750 derajat C lagi sebelum blok no twist kedua untuk bagian yang akan digiling dengan sepuluh passing menjadi memungkinkan dan akibatnya membuat penggilingan termo-mekanikal memungkinkan bahkan dengan dimensi kecil.
- Drive untuk blok no twist – Biasanya semua stander dari blok no twist memiliki konfigurasi gearbox kompleks yang tunduk pada aus dan perawatan. Mereka digiring bersama oleh satu atau lebih motor besar (hingga 7000 kW) dalam susunan tandem melalui gearbox primer dan dua poros umum. Blok no twist memiliki keterbatasan karena hanya dapat menggiling dengan rasio pengurangan tetap yang memerlukan diameter cincin roll tetap. SMS Meer telah mengembangkan gearbox elektronik yang mengontrol motor dari blok no twist satu sama lain sehingga stander berfungsi seperti blok no twist dan dapat dikontrol dengan lebih presisi. Drive ini bernama MEERdrive dan karena itu rasio pengurangan tetap antara stander dihilangkan. Ini membantu dalam penyesuaian ukuran roll karena rentang luas berbagai pengurangan area dapat digiling di stander yang sama. Manajemen cincin roll juga menjadi lebih sederhana dan jumlah passing yang diperlukan juga dapat dikurangi.
- Loop laying head – Penataan berbagai ukuran benang besi dalam loop seragam dengan loop laying head bahkan pada kecepatan penggilingan tinggi adalah kriteria penting. Lebih lanjut karena penggilingan termo-mekanikal untuk banyak grade suhu penataan untuk grade tertentu sangat diturunkan karena alasan metalurgi. Ini telah menuntut lebih banyak pada laying head khususnya tabung penataan dan harus terbuat dari bahan khusus.
- Conveyor kontrol pendingin – Sistem conveyor pendingin terkontrol adalah salah satu bagian penting dari pabrik benang besi untuk mencapai properti yang diinginkan dari benang besi untuk berbagai grade baja yang berbeda. Kombinasi optimal kecepatan, daya kipas dan posisi tutup pada conveyor memungkinkan pemrosesan dalam berbagai kondisi, termasuk mode pendingin cepat dan lambat dalam satu sistem. Kemampuan ini memungkinkan pabrik benang besi untuk menghasilkan spektrum luas baja karbon polos dan legasi, serta baja karat tidak dan grade spesial lainnya. Selama 'forced cooling', udara ditiup melalui loop yang longgar dengan tenaga manusia maksimal dan tutup terbuka untuk mendinginkan benang besi secepat mungkin untuk mencapai pearlit laminar. Selama 'delayed cooling', loop benang besi diangkut tanpa kipas, dengan tutup tertutup dan pada kecepatan conveyor rendah untuk menjaga suhu dalam rentang yang ditentukan selama yang lama. Ini memungkinkan pencapaian mikrostruktur ferritik/pearlitik dari benang besi. Hasilnya adalah properti batang yang ditingkatkan. Ini memungkinkan produksi lebih banyak grade dalam kondisi yang dapat digunakan langsung, sehingga mengurangi atau menghilangkan proses downstream, seperti spheroidize annealing.
- Distributor cincin reform – Distributor cincin reform mengumpulkan cincin tinggi di reform tub menggunakan blader berputar untuk penempatan optimal. Sistem ini mempersingkat paket coil, mengurangi masalah pengiriman dan penyimpanan, yang pada gilirannya mengurangi biaya. Pengumpulan yang ditingkatkan juga menghasilkan coil yang lebih berentuk untuk sedikit rantai dan kerantasan pada payoff.
Tata letak pabrik benang besi modern Arcelor Mittal di Duisburg Jerman ditunjukkan pada Gambar 1. Pabrik beroperasi pada tahun 2012.
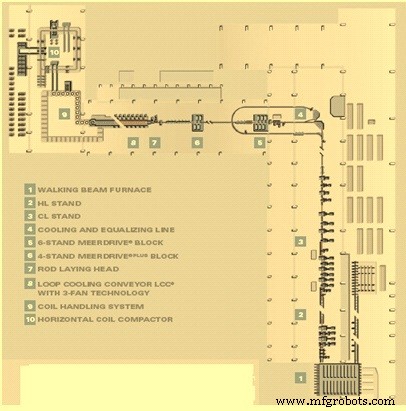
Gambar 1 Tata letak pabrik benang besi modern



