Memahami Proses Pengelasan: Jenis, Teknik, dan Aplikasi
Proses Pengelasan
Pengelasan adalah proses pembuatan yang menggabungkan bahan dengan menyebabkan coalescence. Pengelasan biasanya dilakukan dengan melelehkan work pieces dan menambahkan filler material untuk membentuk kolam material cair yang pendingin menjadi joint yang kuat, baik dengan tekanan yang terkadang digunakan bersama dengan panas, atau oleh dirinya sendiri, untuk menghasilkan las. Ini berbeda dengan soldering dan brazing, yang melibatkan melelehkan material dengan titik leleh lebih rendah antara work pieces untuk membentuk ikatan di antara mereka, tanpa melelehkan work pieces. Pengelasan biasanya memerlukan sumber panas untuk menghasilkan zona suhu tinggi untuk melelehkan material, meskipun mungkin untuk memelaskan dua potong logam tanpa peningkatan suhu yang banyak.
Pengelasan Fasa Padat
Ada beberapa metode dengan solid phase joining. Dalam metode ini tidak terjadi melelehkan elektroda, meskipun panas dihasilkan dalam proses. Juga karena work pieces ditekan erat, udara dikecualikan selama proses penggabungan. Dalam pengelasan normal, material yang meleleh dan membeku biasanya lebih lemah dari material wrought dengan komposisi yang sama. Dalam solid phase joining pemlelehan tidak terjadi dan oleh karena itu metode dapat menghasilkan joint berkualitas tinggi. Logam yang berbeda sifat juga dapat dengan mudah dielaskan dengan metode ini. Dalam proses pengelasan normal, penggabungan logam yang berbeda menunjukkan masalah karena senyawa intermetalik rapuh terbentuk selama pemlelehan.
Teknologi pengelasan modern dimulai tepat sebelum akhir abad ke-19 dengan pengembangan metode untuk menghasilkan suhu tinggi di zona lokal. Ada berbagai metode dan standar yang diadopsi dan masih ada pencarian yang berkelanjutan untuk metode pengelasan baru dan yang ditingkatkan.
Meskipun proses pengelasan yang berbeda memiliki keuntungan dan keterbatasan masing-masing dan diperlukan untuk aplikasi khusus dan spesifik, manual metal arc (MMA) welding terus menikmati posisi dominan dalam hal total logam las yang ditimpa. Proses pengelasan dapat diklasifikasikan berdasarkan kriteria berikut.
- Pengelasan dengan atau tanpa filler material – Pengelasan dapat dilakukan dengan atau tanpa aplikasi filler material. Ketika pengelasan dilakukan tanpa filler material disebut ‘autogenous welding’. Sebelumnya hanya gas welding yang merupakan proses fusion di mana penggabungan dapat dicapai dengan atau tanpa filler material. Namun, dengan pengembangan banyak proses pengelasan lain (misalnya TIG, electron dll.) klasifikasi ini membuat kebingungan karena proses ini termasuk ke dalam kedua kategori.
- Sumber energi pengelasan – Sejumlah sumber energi seperti kimia, listrik, cahaya, suara, energi mekanik dll digunakan. Namun, kecuali energi kimia, semua bentuk energi lainnya dihasilkan dari energi listrik. Jadi kriteria ini bukan kriteria yang baik untuk klasifikasi yang tepat.
- Arc dan non-arc welding – Dalam klasifikasi ini semua proses arc welding berada dalam satu kelas dan semua proses lain berada dalam kelas non arc welding. Namun sulit untuk memberikan salah satu kelas pada proses seperti electro slag welding (ESW) dan flash butt welding dll. dalam klasifikasi ini dan oleh karena itu klasifikasi ini juga tidak sempurna.
- Fusion dan pressure welding – Klasifikasi ini adalah klasifikasi yang paling banyak digunakan karena mencakup semua proses di kedua kategori terlepas dari sumber panas dan pengelasan dengan atau tanpa filler material. Fusion welding mencakup semua proses di mana logam cair membeku secara bebas sementara dalam pressure welding logam cair jika ada dipertahankan di ruang yang terbatas (misalnya resistance spot welding atau arc stud welding) membeku di bawah tekanan atau semisolid metal pendingin di bawah tekanan. Fusion dan pressure welding processes ditunjukkan dalam Fig 1 dan Fig 2 masing-masing.
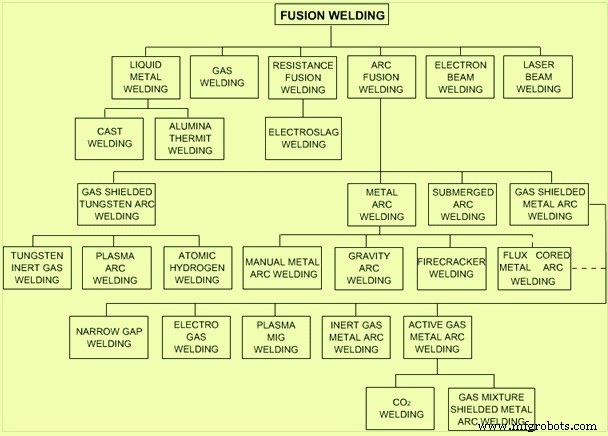
Fig 1 Fusion welding processes
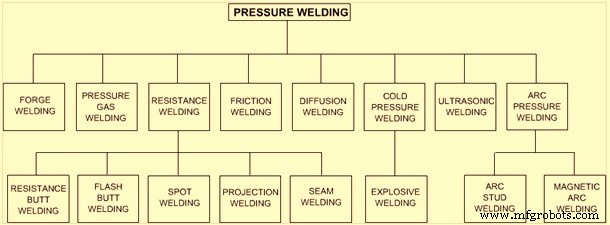
Fig 2 Pressure welding processes
Proses pengelasan utama dijelaskan singkat di bawah ini.
Gas Welding
Oxy acetylene gas welding adalah proses terpenting yang digunakan untuk menggabungkan berbagai macam logam. Gas bahan bakar lain seperti LPG, methane, hydrogen dll. juga dapat digunakan sebagai pengganti acetylene dalam gas welding. Bergantung pada rasio gas oxygen, tiga jenis flame dapat diperoleh yaitu (i) reducing flame, (ii) neutral flame, dan (iii) oxidizing flame. Reducing flame (juga disebut carburizing flame) memiliki karbon yang tidak terbakar yang dapat ditambahkan ke las selama pengelasan. Carburizing flame mungkin cocok untuk pengelasan carbon steel tinggi atau untuk carburizing permukaan carbon steel rendah atau mild steel. Neutral flame selalu digunakan untuk pengelasan steel dan logam lain. Dalam oxidizing flame zona dalam menjadi sangat kecil dan deria keras diinduksi. Oxidizing flame memberikan suhu tertinggi yang mungkin. Suhu maksimum oxy-acetylene flame sekitar 3200 derajat C dan pusat konsentrasi panas ini berada tepat di ujung ujung kon putih. Oxidizing flame biasanya memperkenalkan oksigen ke dalam logam las dan tidak disukai untuk pengelasan steel.
Torch pengelasan memiliki mixing chamber di mana oksigen dan acetylene dicampur dan campuran tersebut dihidupkan di ujung torch. Pengelasan dapat dilakukan dengan dua cara. Dalam teknik forehand torch bergerak dalam arah pengelasan dengan torch miring 65 derajat terhadap deposit las. Dalam teknik back hand torch miring 45 derajat terhadap wilayah yang belum dielas. Gas welding lebih cocok untuk plat dan lembar tipis karena nyala api tidak seberkas arc welding. Waktu pengelasan relatif lebih lama dan zona terpengaruh panas (HAZ) dan distorsi lebih besar daripada dalam arc welding.
MMA Welding atau Shielded Metal Arc Welding (SMAW)
Ini juga dikenal sebagai stick welding atau flux shielded arc welding (FSAW). Ini sangat fleksibel dan adalah proses arc welding yang paling banyak digunakan. Ini melibatkan pembentukan arc antara elektroda logam yang dilapisi dan work piece. Panas arc melelehkan parent metal dan elektroda yang mencampur bersama untuk membentuk, saat pendingin, massa padat kontinu. Daya listrik, dalam bentuk AC atau DC dari sumber daya pengelasan, digunakan untuk membentuk arc listrik antara elektroda dan logam yang akan digabungkan. Ketika las ditata, lapisan flux elektroda hancur, mengeluarkan uap yang berfungsi sebagai gas shielding dan menyediakan lapisan slag. Keduanya melindungi area las dari kontaminasi atmosfer. MMA welding dapat digunakan untuk menggabungkan steel, stainless steel, cast iron dan banyak material non ferrous. Untuk banyak mild dan high strength carbon steel, ini adalah metode penggabungan yang disukai.
Submerged Arc Welding (SAW)
Proses pengelasan dinamakan demikian karena las dan zona arc tenggelam di bawah selimut flux. SAW memanaskan logam menggunakan arc listrik antara elektroda polos dan material dasar, di bawah selimut material flux. Material flux menjadi konduktif saat cair, membuat jalur untuk arus melewati antara elektroda dan work piece. Proses ini menggunakan elektroda wire solid kontinu yang dilindungi oleh flux. Flux berfungsi untuk mengstabilkan arc selama pengelasan sambil melindungi kolam cair dari atmosfer. Selimut flux mencegah spatter dan sparks, sambil melindungi cahaya ultraviolet dan asap yang biasanya menjadi bagian dari SMAW. Ini juga melindungi dan melindungi las selama pendingin dan dapat mempengaruhi komposisi dan sifat las. SAW biasanya diotomatisasi, tetapi sistem semi-otomatis juga tersedia. Arus dapat AC atau DC dan untuk sistem otomatis, elektroda dapat wire tunggal atau multiple solid atau tubular wires, atau strips. Pengelasan hanya dapat dilakukan di posisi flat atau horizontal karena penggunaan flux granular dan kekentalan kolam las cair. Laju deposit yang tinggi dapat dicapai dan material tebal dan tipis sangat dapat dielaskan dengan proses ini.
Flux Cored Arc Welding (FCAW)
FCAW dikembangkan pada awal tahun 1950-an sebagai alternatif untuk SMAW. Keuntungan FCAW atas SMAW adalah menghilangkan penggunaan stick electrodes. Ini membantu FCAW untuk mengatasi banyak keterbatasan yang terkait dengan SMAW. Proses ini digunakan secara luas karena kecepatan pengelasan tinggi dan portabilitas. Ini adalah proses pengelasan semi-automatis atau otomatis yang dirancang untuk carbon steel, stainless steel dan low-alloy steels. Ini menggunakan arc listrik untuk menghasilkan coalescence antara elektroda filler metal tubular kontinu dan material dasar, dan dapat dilakukan dengan atau tanpa shield gas. FCAW memerlukan consumable tubular electrode yang terus-menerus diisi yang mengandung flux dan sumber daya pengelasan constant voltage atau, kurang umum, constant current. Secara eksternal supplied shielding gas terkadang digunakan, tetapi seringkali flux itu sendiri diandalkan untuk menghasilkan perlindungan yang diperlukan dari atmosfer, menghasilkan perlindungan gas dan liquid slag yang melindungi las. Dengan gas shielded flux-cored wire, agen shielding disediakan oleh flux yang terkandung dalam tubular electrode. Secara eksternal supplied gas menambah elemen inti elektroda untuk mencegah kontaminasi atmosfer dari logam cair. Ketika shielding gas digunakan, peralatan proses secara fisik sama yang digunakan dalam gas metal arc welding. Dengan special voltage sensing feeders mungkin untuk melakukan flux cored welding berkualitas tinggi dengan constant current welding power supply. Proses ini cocok untuk semua posisi pengelasan dengan pemilihan filler metal dan parameter yang tepat.
Gas Metal Arc Welding (GMAW)
Ini juga disebut metal inert gas (MIG) welding. GMAW adalah proses arc welding yang menggabungkan automatic feeding dari elektroda consumable solid kontinu yang biasanya dilindungi oleh externally supplied gas. Proses ini digunakan untuk memelaskan logam seperti steel, aluminium, stainless steel dan copper dan dapat digunakan untuk memelaskan di semua posisi ketika parameter dan peralatan pengelasan yang tepat dipilih. GMAW menggunakan direct current electrode positive (DCEP) polarity, dan peralatan menawarkan automatic arc control. Satu-satunya kontrol manual yang harus dilakukan oleh pengelasan adalah gun positioning, guiding dan travel speed. Dalam proses ini filler metal disimpan pada spool dan didorong oleh rollers (current diisi ke dalam wire) melalui tube ke dalam 'torch'. Jumlah besar filler wire pada spool berarti proses dapat dianggap kontinu dan las yang panjang dan tidak terganggu dapat dengan mudah dibuat. Sebuah inert gas juga diisi sepanjang tube dan ke dalam torch dan ada di sekitar wire. Sebuah arc terbentuk antara wire dan work piece dan karena suhu tinggi arc sebuah kolam las terbentuk hampir segera. Dalam proses ini isu kunci adalah pemilihan campuran gas yang tepat, laju alirannya, kecepatan wire pengelasan, dan arus. Setelah ini diatur, tingkat keterampilan yang diperlukan lebih rendah daripada proses oxy acetylene. Proses ini dengan mudah dapat diotomatisasi. GMAW welding sekarang biasanya dilakukan oleh robot. GMAW welding process digunakan secara luas pada steel dan aluminium. Meskipun gas shielding inert menjaga las tetap bersih, bergantung pada pengaturan proses, mungkin terjadi spatter dari metal globules di samping las yang mengurangi penampilannya kecuali jika mereka dihapus.
Tandem Welding
Dibandingkan dengan sistem GMAW konvensional, tandem welding menggunakan dua wire berdampingan, satu di belakang yang lain. Wire pengelasan diisi secara bersamaan dan dilelehkan menggunakan contact tips independen yang dipasang dalam torch yang sama. Hasilnya adalah kualitas las yang sangat baik dengan sedikit spatter dan hingga tiga kali lipat laju deposit dan kecepatan perjalanan dari sistem konvensional. Proses ini memiliki karakteristik ideal untuk aplikasi otomatis.
Tungsten Inert Gas (TIG) atau Gas Tungsten Arc Welding (GTAW)
Ini adalah proses pengelasan manual yang menggunakan elektroda tungsten non consumable, campuran gas inert atau semi inert, dan filler material terpisah. Khususnya berguna untuk memelaskan material tipis, metode ini ditandai dengan arc yang stabil dan las berkualitas tinggi, tetapi memerlukan keterampilan operator yang signifikan dan hanya dapat dilakukan pada kecepatan yang relatif rendah. Dalam proses ini elektroda tungsten non consumable digunakan dan arc dihidupkan antara ini dan permukaan work piece. GTAW dapat digunakan pada hampir semua logam yang dapat dielaskan, meskipun paling sering diterapkan pada stainless steel dan logam ringan. Ini sering digunakan ketika las berkualitas sangat penting.
Plasma Arc Welding (PAW)
PAW adalah variasi dari GTAW. Proses ini menggunakan elektroda tungsten tetapi menggunakan plasma gas untuk membuat arc. Arc lebih terfokus daripada arc GTAW, membuat kontrol melintang lebih kritis dan oleh karena itu umumnya membatasi teknik pada proses mekanis. Proses constriction sangat meningkatkan tegangan arc dan jumlah ionisasi yang terjadi. Selain meningkatkan suhu arc, area terpanas dari plasma diperluaskan di luar nozzle menuju ke arah permukaan kerja. Hasil akhirnya adalah sumber panas yang lebih terfokus pada suhu yang lebih tinggi yang sangat meningkatkan efisiensi transfer panas memungkinkan kecepatan perjalanan yang lebih cepat. Saat digunakan secara manual, tingkat keterampilan operator yang tinggi diperlukan. Karena arus yang stabil, metode ini dapat digunakan pada rentang ketebalan material yang lebih luas daripada proses GTAW. Ini jauh lebih cepat dan dapat diterapkan pada semua material seperti dalam GTAW kecuali magnesium. Pengelasan otomatis stainless steel adalah salah satu aplikasi penting dari proses ini.
Laser Beam Welding (LBW)
LBW adalah proses otomatis yang memanfaatkan panas dari beam cahaya koheren yang terpusat untuk menggabungkan dua material. Proses ini digunakan untuk memelaskan semua logam termasuk steel, stainless steel, aluminium, titanium, nickel dan copper, dan memberikan properti mekanis dan kecepatan perjalanan yang tinggi, dengan distorsi rendah dan tanpa slag atau spatter. Las dapat dibuat dengan atau tanpa filler metal dan dalam banyak aplikasi gas shielding digunakan untuk melindungi kolam cair. Peralatan yang digunakan memerlukan investasi modal yang signifikan dan tingkat keterampilan operator yang tinggi karena kecepatan pengelasan yang sangat tinggi dan area kecil yang terpengaruh oleh beam laser.
Electric Resistance Welding
Ini adalah proses non fusion welding. Panas dihasilkan ketika arus listrik tinggi melewati area kecil dari dua permukaan logam yang bersentuhan. Panas H yang dihasilkan diberikan oleh H = I² × R × t di mana I adalah arus, R adalah resistansi antarmuka dan t adalah waktu aplikasi arus. Ketika kenaikan suhu cukup, tekanan besar diterapkan pada antarmuka yang dipanaskan untuk membentuk joint las. Variabel proses adalah arus, waktu aplikasi arus, tekanan, durasi aplikasi tekanan, material yang akan dielaskan dan ketebalannya. Ada lima tipe utama resistance welding. Ini adalah (i) spot welding, (ii) seam welding, (iii) projection welding, (iv) upset butt welding, dan (v) flash butt welding.
- Spot welding – Dalam spot welding plat yang akan dielaskan ditempatkan satu di atas yang lain, setelah membersihkan dua permukaan yang bersentuhan. Dua stick electrodes ditempatkan di kedua sisi plat. Tekanan diterapkan pada elektroda dan dipertahankan untuk interval tertentu yang dikenal sebagai squeeze time sebelum memulai operasi lebih lanjut. Kemudian arus dilewatkan melalui elektroda. Waktu aplikasi arus yang dikenal sebagai weld time diukur dalam jumlah siklus. Tekanan dipertahankan selama waktu ini juga. Setelah arus diputuskan, tekanan dipertahankan untuk waktu singkat yang dikenal sebagai hold time, sehingga logam yang dipanaskan membeku dan membentuk weld nugget. Setelah hold time, tekanan akan dilepaskan dan off-time diberikan sebelum memulai operasi spot welding lain. Arus yang terlalu tinggi menyebabkan weld expulsion, cavitation dan weld cracking, properti mekanis yang berkurang dan embedment elektroda di permukaan. Di sisi lain, arus yang kurang menghasilkan permukaan yang tidak terlepas dan las yang buruk. Tekanan tinggi meningkatkan kontak dan menurunkan contact resistance sehingga panas yang dihasilkan lebih sedikit. Ini dapat menyebabkan distorsi dan umur elektroda yang berkurang. Waktu aplikasi arus yang lebih lama dapat menyebabkan boiling, porosity, pertumbuhan nugget hingga muka elektroda. Konduktivitas material memainkan peran penting dalam menentukan ketebalan plat yang dapat dengan mudah dielaskan oleh spot welding. Spot welding dari carbon steel tinggi memerlukan post weld heat treatment (PWHT). Keuntungan spot welding adalah adaptabilitasnya untuk produksi massal, kecepatan operasi yang tinggi, kebersihan, tanpa rod pengelasan dan keterampilan operasional yang lebih rendah. Material dengan konduktivitas termal dan listrik yang tinggi sulit dielaskan oleh spot welding dan memerlukan prosedur khusus.
- Seam welding – Dalam seam welding roller type electrodes digunakan. Roller-roller diputar di atas pekerja saat pengelasan berlangsung. Dengan mengontrol power supply, mungkin untuk mendapatkan kontrol panas yang baik. Seam pendingin di bawah tekanan pada interval yang pasti. Las memiliki sedikit gangguan permukaan. Saat pengelasan berlangsung arus yang diterapkan mencoba melewati bagian yang sudah dielas, sehingga mengurangi pemanasan di bagian yang akan dielaskan. Salah satu cara untuk mengatasi kesulitan ini adalah meningkatkan arus seiring kemajuan pengelasan. Kadang-kadang pemanasan eksternal seperti pemanasan frekuensi tinggi diadopsi untuk mengimbangi efek arus yang berkurang karena shunting. Panas yang dihasilkan selama pengelasan tinggi dan roller harus didinginkan dengan menggunakan sistem pendingin air untuk menghindari distorsi roller. Current interruption juga dapat digunakan sehingga arus mengalir untuk waktu tertentu untuk menyediakan panas yang diperlukan untuk las dan kemudian berhenti untuk panjang waktu yang ditentukan sebelumnya sebelum spot weld berikutnya dimulai. Cara ini juga mengontrol pemanasan roller. Seam welding dapat dilakukan pada steel, aluminium, magnesium dan nickel alloys dan tidak disarankan untuk copper dan legasinya. High frequency seam welding cocok untuk finned tubes dan tubing lainnya.
- Projection welding – Ini mirip dengan spot welding kecuali pengelasan dilakukan di tempat di mana ada projeksi yang dibuat untuk tujuan ini di material. Proyeksi dibuat dengan menekan di tempat yang dipilih dalam lembar. Resistansi terhadap panas terbatas pada proyeksi pengelasan antara bagian-bagian dilakukan dengan aplikasi tekanan yang memadai pada waktu yang tepat di titik kontak ini. Projection welding terutama berlaku untuk pekerjaan produksi massal, dan cukup cocok di mana banyak spot weld diperlukan di area yang terbatas. Metode pengelasan ini digunakan dalam pengelasan bracket, heavy steel stampings, dalam encapsulation of thyristors dll.
- Upset butt weld – Upset butt weld diperoleh dengan membawa dua potong logam ke kontak ujung ke ujung di bawah tekanan dan kemudian membiarkan arus mengalir dari satu potong ke yang lainnya. Permukaan kontak harus halus sebaik mungkin. Dalam upset welding (seperti juga dalam flash butt welding) struktur forge dihasilkan sebagai kontras dengan struktur cast yang diperoleh dalam spot dan projection welding. Pengelasan tools ke shank dilakukan oleh upset welding. Resistance butt welding digunakan untuk menggabungkan tabung
- Flash butt welding – Dalam metode pengelasan ini, dua potong yang akan dielaskan ditekan satu sama lain dengan menerapkan tekanan sehingga kontak akan di titik-titik karena ketidakhalusan permukaan. Arus pengelasan tinggi dilewatkan. Permukaan dipanaskan hingga kondisi cair, dan saat satu potong perlahan maju menuju yang lainnya logam cair dilebarkan keluar. Setelah wajah mencapai tahap plastis, tekanan upsetting diterapkan, yang mengarah pada ikatan kedua wajah. Flash butt welding berbeda dari resistance pressure welding dalam arti bahwa dalam las ini kontak antara dua permukaan dibuat pada beberapa titik saja karena ketidakhalusan permukaan. Dalam resistance butt weld permukaan kontak penuh yang halus disukai.
Dalam metode pengelasan ini, kontaminasi permukaan dihapus dalam spatter selama flashing dan logam cair diusir dalam upsetting akhir dari operasi forge. Sebuah fin kecil dibuat di joint las yang terdiri dari logam cair yang tersisa dan oksida. Fin ini dapat dipotong dengan grinding. Keuntungan proses ini terletak pada fakta bahwa logam cair dan arc memberikan perlindungan yang efisien untuk logam plastis yang akhirnya membentuk las, sehingga bahaya oksidasi dapat dihindari.
Tekanan yang diterapkan dalam kondisi dingin (tidak dipanaskan terlebih dahulu) bervariasi tergantung pada jenis material. Dengan pemanasan terlebih dahulu, tekanan yang diterapkan dapat dikurangi menjadi sekitar setengah dari nilai normal. Flash butt welding mudah diterapkan pada high alloyed steels yang tidak dapat dengan memuaskan dielaskan oleh proses lainnya.
Electro-slag Welding (ESW)
ESW menawarkan produktivitas dan kualitas yang baik dalam fabricasi struktur berat dan pressure vessel. Logam las dalam proses ESW diperoleh oleh fusionelectrode wire di bawah selimut lapisan flux. Panas untuk peleburan diperoleh sebagai resistansi heat oleh aliran arus melalui pool slag yang melindungi seluruh permukaan logam las. Sebuah pool slag cair terbentuk antara tepi bagian yang akan dielaskan dan travelling moulding shoes. Elektroda logam direndam ke dalam slag cair. Arus yang melewati elektroda dan slag cair memanaskan pool slag. Titik leleh slag lebih tinggi dari wire dan parent metal. Oleh karena itu elektroda wire meleleh dan logam cair menurun ke dasar pool slag dan membeku untuk membentuk logam las. Untuk menjaga pengelasan stabil, diperlukan agar pool slag mempertahankan suhunya.
Dalam ESW pool slag 40-50 mm dalam dan menawarkan jalur konduktif antara elektroda dan base metal. Jadi aliran arus dipertahankan setelah arc padam. Sebaliknya, dalam kasus SAW yang tampak mirip dengan ESW, arc tetap stabil di bawah slag molten, karena tegangan arc sekitar 25-30 V, dan lapisan slag cukup dangkal. Kedua non-consumable dan consumable guides digunakan dalam ESW. Metode non consumable guide memiliki contact tube yang mengarahkan wire elektroda ke dalam bath slag. Welding head bergerak ke atas secara stetis bersama dengan shoes saat las ditimpa. Dalam consumable guide arrangement, sebuah consumable tube digunakan. Welding head tetap di atas joint. Axis weld vertikal. Welding machine bergerak ke atas sesuai dengan laju deposit. Jumlah slag tetap konstan. Sebuah jumlah kecil flux harus ditambahkan ke slag. Ketika las selesai welding machine dapat ditarik. Wire pengelasan yang dipilih harus cocok dengan base material.
Proses ESW sepenuhnya kontinu dan oleh karena itu produktivitas lebih tinggi. Tidak diperlukan edge preparation dari bagian yang akan digabungkan. Akan ada penghematan dalam jumlah filler metal dan flux. Setelah proses pengelasan, bagian yang dielaskan memerlukan heat treatment. Proses harus kontinu dan tidak boleh terganggu. Dalam kasus gangguan logam cair akan menyusut membentuk rongga di pusat. Defek pengelasan normal seperti slag inclusion, porosity, undercut, dan notch dll., tidak ditemui dalam proses ESW.
Induction Pressure Welding
Ini adalah solid phase welding, diperoleh dengan penggunaan pemanasan induksi frekuensi tinggi dan dengan aplikasi tekanan yang bersamaan. Oksidasi dihindari dengan purging menggunakan gas hidrogen. Permukaan yang akan digabungkan dipanaskan oleh arus induksi yang dihasilkan oleh inductor dalam seri dengan dua kapasitor, daya dari transformer dengan dua alternator frekuensi tinggi. Arus terinduksi mengalir dalam loop longitudinal di sepanjang tepi yang akan dielaskan, memanaskan mereka secara merata melalui ketebalan mereka pada panjang tertentu. Forging rolls, kemudian memelaskan bibir yang terleleh, meninggalkan flash eksternal yang sedikit, yang dihapus nantinya. Kecepatan normal pengelasan bergantung pada daya yang disuplai. Induction pressure welding digunakan secara luas dalam menggabungkan boiler grade Cr-Mo steel tubes.
Electron Beam Welding (EBW)
Electron beam welding adalah proses di mana panas yang diperlukan untuk menghasilkan fusione diperoleh dari dampak aliran elektron berkecepatan tinggi dan densitas tinggi pada work piece. Saat dampak energi kinetik elektron dikonversi menjadi energi termal yang menyebabkan baik vaporisasi maupun peleburan. Vaporisasi material di bawah beam memungkinkan beam untuk menembus ke dalam material yang akan dielaskan, dengan beam dan vapor membentuk lubang. Saat bergerak di sepanjang joint, logam cair mengalir di sekitar lubang meninggalkan joint yang dielaskan dalam jejak beam. EBW memiliki rasio kedalaman terhadap lebar lebih dari 10:1 karena konsentrasi panas yang sangat tinggi. Beam sangat sempit dan kecepatan pengelasan tinggi. Input panas bersih sangat rendah.
Electron emitter adalah sistem cathode – anode dalam ruang vakum yang sangat tinggi. Cathode terbuat dari tantalum atau tungsten dan dipanaskan hingga sekitar 2560 derajat C. Electron cloud diciptakan di dekat permukaannya. Sebuah metallic shield dipasang di dekat cathode untuk membuat medan listrik lebih tajam dan mengatur aliran elektron. Medan listrik antara cathode dan anode mempercepat elektron dan melepaskan mereka dengan energi yang cukup. Jadi sebuah electron beam diciptakan yang dibuat untuk mengenai bagian yang akan dielaskan. Magnetic lenses digunakan untuk memfokuskan beam pada work piece. Magnetic coils juga digunakan untuk defleksi beam dan manipulasi spot beam pada work piece.
Kecepatan pengelasan yang bergantung pada lebar dan kedalaman las harus dikontrol dengan benar. Jika tidak akan menyebabkan penetrasi yang tidak sempurna atau overheating. Karena zona fusione dalam joint las sangat sempit, gangguan yang sangat kecil pada base material. Design shrinkage allowance yang diperlukan kecil dibandingkan dengan metode arc welding lainnya dan residual stress yang dihasilkan dalam komponen juga kecil. Karena focal length dari EB system cukup tinggi, EB gun dapat ditempatkan pada jarak, sejauh satu meter dari work pieces, tidak seperti dalam electric arc atau plasma jet welding. Jadi memelaskan area sempit dan terbatas mungkin dengan EBW. Pengelasan dapat dilakukan dalam rentang ketebalan yang luas (0,1 mm hingga 100 mm) dan logam yang berbeda dapat dengan mudah dielaskan oleh proses ini karena kontrol panas yang presisi. Kecepatan pengelasan dalam EB jauh lebih tinggi daripada metode electric arc, sehingga mengurangi waktu pengelasan. Juga repeatability dari EB welds lebih tinggi dibandingkan proses lainnya.
Explosive Welding (EW)
EW adalah proses berdasarkan aplikasi yang dikontrol dari kekuatan besar yang dihasilkan oleh detonasi explosives. Permukaan bagian yang akan digabungkan harus bersih tanpa kontaminasi oksida dll. Permukaan bersih ini ditekan pada tekanan sekitar jutaan kg/sq cm yang dihasilkan oleh explosive. Kombinasi logam yang berbeda-aluminium ke steel atau titanium ke steel – dapat dengan mudah diperoleh oleh proses ini. Logam yang terlalu rapuh untuk menahan dampak ledakan tidak dapat dielaskan oleh proses ini. EW adalah proses yang cocok untuk aplikasi cladding. Tidak ada batas atas untuk ketebalan backer plate.
Friction Welding (FW)
Friction antara dua wajah pengelasan digunakan untuk menciptakan panas hingga material di kedua permukaan menjadi plastis. Pengelasan dilakukan dengan menerapkan axial force. Proses friction welding dibagi menjadi dua mode yang berbeda yaitu (i) conventional drive friction welding, dan (ii) inertia welding.
Dalam conventional drive friction welding, potongan diselaraskan secara aksial. Satu komponen diputar pada kecepatan konstan oleh direct drive sementara yang lain dipindahkan ke kontak dengan yang pertama di bawah tekanan aksial. Waktu yang cukup diizinkan untuk generasi panas, sehingga suhu antarmuka membuat material plastis dan memungkinkan komponen dipadatkan bersama. Pada tahap ini rotasi dihentikan dengan cepat sementara tekanan masih dipertahankan untuk meng consolidate joint.
Meskipun prinsip dasar sama, dalam inertia welding energi kinetik dari sistem flywheel berputar digunakan untuk memanaskan wajah komponen yang akan dielaskan. Satu komponen terpasang pada flywheel yang berputar pada kecepatan tinggi. Komponen lain dibawa menghadap yang pertama, sehingga friction antara keduanya menghasilkan panas. Energi flywheel digunakan untuk mendapatkan ikatan yang baik antara komponen.
Variabel utama dalam proses ini adalah kecepatan relatif, pemanasan dan tekanan pemadatan serta durasi pemanasan. Faktor sekunder adalah peningkatan tekanan selama pemanasan dan pemadatan, degradasi selama braking dan properti material yang dielaskan. Kecepatan perifer dalam rentang 75 hingga 105 meter per menit tampaknya memberikan las yang memuaskan. Kecepatan terlalu tinggi dapat menghasilkan HAZ yang luas. Kecepatan rendah tidak akan dapat menghasilkan panas yang cukup dan meningkatkan suhu hingga tingkat yang diperlukan. Tekanan pemadatan bergantung pada hot strength dari legasi yang dielaskan. Tekanan yang dipilih harus cukup untuk memelaskan permukaan. Durasi waktu pemanasan bergantung pada kecepatan rotasi, friction dan tekanan. Durasi pemanasan menentukan input panas. Steel dari semua variasi, stainless steel, copper dan legasinya dapat dengan mudah dielaskan oleh proses friction welding.
Diffusion Bonding (DB)
DB adalah proses penggabungan yang memerlukan suhu tinggi untuk meningkatkan diffusi, tetapi melibatkan deformasi makroskopis yang sangat sedikit. Joint terbentuk tanpa filler metal dan mikrostruktur dan komposisi di antarmuka sama dengan base metal. Tekanan diterapkan yang menyebabkan deformasi plastis dan creep lokal pada suhu operasi. Bonding terjadi karena diffusi dan bergantung pada suhu, waktu dan tekanan yang diterapkan. Sebuah interlayer foil atau coating dapat digunakan untuk meningkatkan karakteristik bonding. Recrystallization dan grain boundary migration di antarmuka terjadi pada tahap akhir bonding dan proses ini penting untuk mendapatkan joint dengan kekuatan tinggi dan untuk menghilangkan planar boundary interface. Tekanan dapat diterapkan pada permukaan yang akan digabungkan melalui platen. Gas pressure juga dapat digunakan untuk mencapai hal yang sama. Untuk memelihara permukaan bersih bonding dapat dilakukan dalam vakum. Jika gas pressure digunakan untuk aplikasi beban, maka argon gas chamber dapat digunakan. Variabel penting yang akan mempengaruhi kualitas bond adalah (i) surface roughness, dan (ii) surface oxide films. Keuntungan utama DB adalah sebagai berikut.
- Kekuatan joint dapat mendekati base metal.
- Sintered products, material yang berbeda termasuk metal dan keramik dapat digabungkan oleh proses ini.
- Bonding melibatkan deformasi dan distorsi minimum sehingga kontrol dimensi yang ketat mungkin.
- Dalam joint metal keramik residual stress dapat dikurangi oleh multiple interpayers.
- Lembar tipis dari material superplastic berbutir halus dapat dengan mudah digabungkan dan dibentuk ke bentuk dan kontur apa pun yang diinginkan oleh diffusion bonding.
- Bonding area besar mungkin dan section tebal dan tipis dapat dengan mudah digabungkan. Waktu proses tidak bergantung pada area atau jumlah komponen.
- Biaya machining berkurang dan tidak diperlukan flux atau elektroda.



