Menguasai Pengelasan Besi Cor: Teknik Terbukti & Tips Ahli
Pengelasan besi cor memungkinkan dilakukan namun bermasalah karena kandungan karbon yang tinggi. Kandungan karbon ini biasanya 2-4%, yaitu sekitar sepuluh kali dari kebanyakan baja. Pada proses pengelasan, karbon ini bermigrasi ke logam las dan/atau zona terpengaruh panas, yang mengakibatkan meningkatnya kerapuhan/kekerasan. Ini, pada gilirannya, dapat menyebabkan retakan setelah pengelasan.
Besi cor terdiri dari besi dan karbon dalam proporsi yang bervariasi, dengan elemen tambahan seperti manganese, silikon, kromium, nikol, tembaga, molibdenum, dll. untuk meningkatkan properti tertentu. Selain itu, ia dapat mengandung kandungan sulfur dan fosfor yang jauh lebih tinggi dari pengotor, yang membuat pengelasan sulit tanpa retakan.
Jenis-jenis besi cor meliputi besi cor abu-abu, besi cor putih, besi cor ductile (nodular), dan besi cor malleable dengan lasabilitas yang sangat bervariasi. Semua kategori besi cor dengan pengecualian besi cor putih dianggap dapat di-las, meskipun pengelasan dapat jauh lebih sulit dibandingkan pengelasan baja karbon.
Namun, sulit untuk membedakan antara berbagai jenis besi cor ini tanpa analisis metalurgi rinci. Meskipun demikian, besi cor adalah logam yang tahan lama dan tahan aus yang telah digunakan selama berabad-abad.
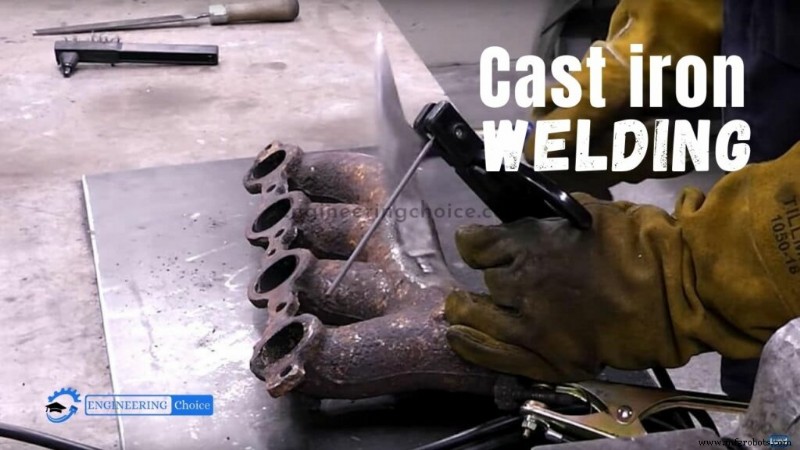
Langkah Pra-Pengelasan untuk Besi Cor
Empat langkah kunci harus dilakukan sebelum memulai untuk memastikan pengelasan besi cor yang efektif. Ini meliputi:
- Menentukan Jenis Besi Cor
- Membersihkan Cetakan
- Memilih Suhu Pra-Pemanasan yang Tepat
- Memilih Teknik Pengelasan yang Tepat
1. Menentukan Jenis Besi Cor
Langkah pertama dari jenis pengelasan ini adalah mengidentifikasi jenis besi cor apa yang digunakan. Ada banyak jenis, dan Anda tidak akan ingin melas sebagian besarnya.
Besi cor memiliki duktilitas yang buruk sehingga dapat retak akibat stres termal saat dipanaskan atau didinginkan dengan cepat. Ke rentanan terhadap retakan tergantung pada jenis/kategori besi cor. Ini berarti diperlukan untuk memahami jenis logam legas yang sedang Anda kerjakan:
- Besi cor abu-abu: Ini adalah bentuk paling umum dari besi cor. Karbon menyedot keluar menjadi bintang grafit selama pembuatan ke dalam mikrostruktur kristal pearlit atau ferit. Ini lebih duktil dan dapat di-las daripada besi cor putih. Namun, ini masih menantang bagi pengelas calon karena bintang grafit dalam besi cor abu-abu dapat masuk ke kolam las dan menyebabkan kerapuhan logam las.
- Besi cor putih: Besi cor putih mempertahankan karbon sebagai karbida besi tanpa menyedotnya keluar sebagai grafit. Mikrostruktur kristal sementit sangat keras dan rapuh. Besi cor putih secara umum dianggap tidak dapat di-las.
- Besi cor ductile, nodular, atau malleable: Besi cor ini semuanya lebih sedikit rapuh karena perbedaan mikrostruktur akibat pembuatan. Ketiganya memiliki mikrostruktur karbon sfenoid yang diciptakan oleh proses pembuatan unik mereka.
Cara termudah untuk menentukan jenis besi yang sedang Anda kerjakan adalah dengan memeriksa spesifikasi asli. Analisis kimia dan metalografi juga dapat membantu dalam mengidentifikasi kategori besi cor yang sedang Anda kerjakan.
Ada beberapa cara lain untuk membedakan antara legas; besi abu-abu akan menunjukkan warna abu-abu bersama dengan titik pecah, sedangkan besi putih akan menunjukkan warna yang lebih putih di sepanjang pecah karena sementit yang terkandung. Namun, besi ductile, misalnya, juga akan menunjukkan pecah yang lebih putih, namun jauh lebih dapat di-las.
Besi cor abu-abu adalah jenis besi cor yang paling sering di-las dan haruslah satu-satunya besi cor yang Anda coba lelehkan kecuali Anda berpengalaman dalam cetakan atau pengelasan besi cor. Memiliki seseorang yang berpengalaman untuk membantu Anda adalah opsi yang baik lainnya.
2. Membersihkan Cetakan
Terlepas dari legas, semua cetakan harus dipersiapkan dengan baik sebelum pengelasan. Saat menyiapkan cetakan untuk pengelasan, sangat penting untuk menghapus semua bahan permukaan. Cetakan harus sepenuhnya bersih di area las. Hapus cat, lemak, minyak, dan bahan asing lainnya dari zona las. Terbaik untuk memberikan pemanasan dengan hati-hati dan lambat pada area las untuk waktu singkat untuk menghilangkan gas terperangkap dari zona las logam dasar.
Teknik sederhana untuk menguji kesiapan permukaan besi cor adalah dengan menyetor lepas las pada logam—ia akan berpori jika ada pengotor yang ada. Lepas ini dapat digosokkan, dan proses diulang beberapa kali sampai porositas hilang.
3. Suhu Pra-Pemanasan
Semua besi cor rentan terhadap retakan di bawah stres. Kontrol panas adalah faktor paling penting dalam menghindari retakan.
Las besi cor memerlukan tiga langkah:
- Pra-pemanasan
- Input panas rendah
- Pendinginan lambat
Alasan utama untuk kontrol panas adalah ekspansi termal. Saat logam dipanaskan, ia mengembang. Tidak ada stres yang ditimbulkan ketika seluruh objek dipanaskan dan mengembang pada laju yang sama, namun stres akan timbul ketika panas terlokalisasi dalam zona kecil yang terpengaruh panas (HZ).
Pemanasan terlokalisasi menyebabkan ekspansi terbatas karena HZ terkandung oleh logam lebih dingin di sekitanya. Derajat stres yang dihasilkan tergantung pada gradien termal antara HZ dan tubuh cetakan. Dalam baja dan logam duktil lainnya, stres yang timbul akibat ekspansi dan penyerukan yang dibatasi dihilangkan dengan meregangkan.
Sayangnya, ini dapat menyebabkan retakan selama periode penyerukan karena besi cor memiliki duktilitas yang relatif buruk. Pra-pemanasan mengurangi gradien termal antara tubuh cetakan dan HZ, sehingga meminimalkan stres tarik yang ditimbulkan oleh pengelasan. Secara umum, metode pengelasan suhu tinggi memerlukan pra-pemanasan suhu yang lebih tinggi.
Saat pra-pemanasan yang memadai tidak mungkin, strategi terbaik adalah meminimalkan input panas, pilih proses pengelasan suhu rendah, dan batang pengelasan atau kawat dengan titik leleh rendah.
Laju pendinginan adalah faktor lain yang memiliki dampak langsung pada stres yang diinduksi pada las. Pendinginan cepat menyebabkan penyerukan, yang menghasilkan las yang rapuh dan mudah retak. Sebaliknya, pendinginan rendah mengurangi pengerasakan dan stres penyerukan.
4. Teknik Pengelasan yang Digunakan untuk Las Besi Cor
Secara teoritis, salah satu dari proses pengelasan busa umum seperti pengelasan busa logam manual (MMA), pengelasan flux-cored arc, pengelasan gas logam aktif, pengelasan busa tenggelam, pengelasan busa tungsten, dll. dapat digunakan, proses yang memfasilitasi pemanasan dan pendinginan lambat umumnya disukai.
1. Pengelasan Busa Logam Manual (MMA)
Jenis pengelasan ini, juga dikenal sebagai pengelasan busa logam dilindungi (SMAW), umumnya dipercaya sebagai proses terbaik secara keseluruhan untuk pengelasan besi cor – dengan syarat elektroda pengelasan yang tepat digunakan. Pemilihan elektroda akan tergantung pada aplikasi, kecocokan warna yang diperlukan, dan jumlah pengolahan las pasca.
Dua tipe elektroda utama untuk pengelasan busa logam manual adalah berbasis besi dan berbasis nikol. Elektroda berbasis besi akan menghasilkan logam las dengan martensit karbon tinggi, sehingga umumnya terbatas pada perbaikan kecil dari cetakan dan ketika kecocokan warna diperlukan.
Elektroda legas nikol adalah yang paling banyak digunakan, menawarkan logam las yang lebih duktil. Elektroda nikol juga dapat membantu mengurangi pra-pemanasan dan retakan HAZ dengan menyediakan logam las yang lebih rendah kekuatannya.
Dalam semua kasus, hati-hati harus dilakukan untuk meminimalkan pelelogan logam induk. Ini akan meminimalkan pengenceran.
2. Pengelasan MAG
Pengelasan MAG umumnya dilakukan dengan konsumsi nikol. Campuran gas 80% argon hingga 20% dioksida karbon akan bekerja untuk sebagian besar aplikasi. Meskipun kawat bras dapat digunakan, umumnya tidak disarankan karena logam bras akan jauh lebih lemah daripada cetakan.
3. Pengelasan TIG
Pengelasan TIG dapat memberikan las yang bersih pada besi cor namun umumnya tidak disukai karena karakteristik pemanasan yang sangat terlokalisasi. Seperti semua pengelasan TIG, kualitas las yang selesai besarnya ditentukan oleh keterampilan pengelas.
4. Pengelasan Oxy-Acetylene
Pengelasan oxyacetylene juga menggunakan elektroda, tetapi alih-alih busa yang dihasilkan oleh arus, lampu oxy-acetylene menyediakan energi untuk pengelasan. Elektroda besi cor, dan elektroda tembaga-seng, keduanya cocok untuk pengelasan oxy-acetylene besi cor.
Hati-hati harus dilakukan untuk tidak mengoksidasi besi cor selama pengelasan acetylene, karena ini menyebabkan kehilangan silikon dan pembentukan besi cor putih di las. Batang pengelasan harus dilelehkan dalam kolam las cair, bukan secara langsung oleh api, untuk meminimalkan gradien suhu.
5. Pengelasan Braze
Pengelasan braze adalah metode umum untuk menggabungkan bagian besi cor karena dampak minimal pada logam dasar itu sendiri. Batang pengelasan menyediakan penisi yang menempel pada permukaan besi cor. Karena titik leleh penisi yang lebih rendah dibandingkan besi cor, penisi tidak tercampur dengan besi cor melainkan menempel pada permukaan.
Kebersihan permukaan sangat penting untuk teknik pengelasan ini karena gabungan tergantung pada kualitas penisi yang membasahi permukaan logam dasar. Menurut Machine Design, penggunaan fluks untuk mencegah pembentukan oksida selama bras adalah hal yang umum.
Ia adalah cairan yang memfasilitasi basah, yang memungkinkan penisi mengalir melalui logam yang akan digabungkan. Ia juga membersihkan bagian dari oksida sehingga penisi menempel lebih erat pada bagian logam. Selain itu, fluks digunakan dalam pengelasan untuk membersihkan permukaan logam.
Teknik Pengelasan tanpa Pra-Pemanasan
Ukuran cetakan, atau keadaan lain, mungkin memerlukan perbaikan dilakukan tanpa pra-pemanasan. Jika ini adalah kasus, bagian perlu diinginkan sejuk, tapi tidak dingin.
Menaikkan suhu cetakan ke 100 derajat F membantu. Jika bagian berada pada mesin, mungkin mungkin untuk menjalankannya selama beberapa menit untuk mendapatkan suhu ini. Jangan pernah memanaskan cetakan terlalu panas sehingga Anda tidak dapat menaruh telanjang tangan Anda padanya.
Buat las pendek, sekitar 1 inci panjang. Peening setelah las penting dengan teknik ini. Biarkan las dan cetakan dingin. Jangan mempercepat laju pendinginan dengan air atau udara terkompresi.
Mungkin mungkin untuk las di area lain dari cetakan sementara las sebelumnya dingin. Semua krater harus diisi. Sederhananya mungkin, titik las harus ditetapkan dalam arah yang sama, dan disukai bahwa ujung titik las sejajar tidak sejajar satu sama lain.
Kawat Penisi atau Elektroda untuk Pengelasan Besi Cor
Seperti yang disebutkan di atas, pilihan batang pengelasan penting untuk pengelasan besi cor, meskipun sebagian besar ahli akan menyarankan menggunakan batang nikol.
1. Batang Nikol 99%
Elektroda ini lebih mahal daripada opsi lain tetapi juga memberikan hasil terbaik. Batang nikol 99% menghasilkan las yang dapat dimesin dan bekerja paling baik pada cetakan dengan kandungan fosfor rendah atau sedang. Batang nikol murni ini menghasilkan setoran las yang lemah dan dapat diubah bentuk.
2. Batang Nikol 55%
Lebih murah daripada batang 99%, ini juga dapat dimesin dan sering digunakan untuk perbaikan bagian tebal. Koefisien ekspansi lebih rendah berarti ini menghasilkan lebih sedikit retakan garis perpaduan daripada batang 99%. Batang ferro-nikol ini ideal untuk pengelasan besi cor ke baja.
Opsi yang lebih murah tersedia, seperti batang baja, meskipun ini tidak seefektif batang nikol:
3. Batang Baja
Batang baja memberikan opsi termurah dari tiga dan paling baik untuk perbaikan kecil dan pengisian. Elektroda baja menghasilkan las yang keras, yang memerlukan gosokan tambahan untuk menyelesaikan dan tidak dapat dimesin. Namun, meskipun kelemahan ini, batang baja memberikan kecocokan warna dan dapat lebih baik mentoleransi cetakan yang tidak sepenuhnya bersih daripada batang nikol.
4. Bras Perunggu
Anda dapat oxy-acetylene braze atau gunakan batang dengan pengelasan TIG. Ini adalah cara yang baik untuk memberikan pegangan kuat di retakan atau di antara dua komponen yang perlu digabungkan, tanpa menyebabkan retakan dan perubahan properti besi cor.
Pembersihan dan Peening Permukaan Las
Seperti kebanyakan pengelasan, semakin bersih permukaan, semakin baik las Anda akan menjadi. Terkadang bahan yang Anda las telah memiliki seumur hidup asap atau minyak di seluruh cetakan, dan ini akan menyebabkan tantangan dalam pengelasan. Ada hal-hal yang perlu diperhatikan saat Anda melas besi cor.
Menggunakan konsumsi pengelasan, seperti batang legas pengelasan besi cor MG-289, yang dirancang untuk besi cor terkontaminasi adalah cara terbaik untuk memastikan las yang memadai.
Peening adalah proses mengetuk las lemah saat pendingin dengan palu peening untuk mencegah retakan. Ini harus dilakukan dengan hati-hati dan hanya saat las dapat merubah bentuk, namun ini tidak selalu diperlukan, karena yang terutama menyebabkan retakan adalah pemanasan atau pendinginan yang tidak teratur atau cepat dari komponen. Pra-pemanasan dan pendinginan lambat proyek Anda adalah yang paling penting.
Pra-Pemanasan atau Las Dingin?
Ada beberapa pendapat berbeda tentang apakah Anda harus melas panas atau dingin. Semua setuju bahwa pra-pemanasan adalah opsi yang baik, namun ada beberapa orang yang menyarankan las dengan panas minimal sudah cukup.
Saat memutuskan cara melas besi cor, salah satu pendekatan ini diperlukan, karena, tidak seperti kebanyakan logam, besi cor rapuh dan memiliki kemampuan sangat minimal untuk merubah bentuk melalui regangan atau ekspansi dan penyerukan. Panas selalu memiliki efek merubah bentuk pada logam, dan jika satu bagian logam memanaskan atau dingin lebih cepat daripada yang lain, stres dan retakan terjadi pada besi cor atau las.
Pra-pemanasan meminimalkan efek ini dengan mendekatkan area sekitar las ke suhu pengelasan, sehingga seluruh komponen berubah secara seragam. Besi cor berubah karakteristik di atas 1400 derajat Fahrenheit, oleh karena itu sangat penting untuk tidak memberikan panas berlebihan pada komponen.
Pengelasan besi cor dengan cara dingin tanpa pra-pemanasan dan menggunakan panas minimal dianggap membantu dengan mengurangi suhu keseluruhan. Ini dapat bermanfaat untuk tidak menghasilkan retakan yang terlihat, dan akan menjadi las yang lebih kuat daripada las panas tanpa pra-pemanasan. Namun, stres internal masih terjadi, yang dapat nampak nanti dalam kehidupan komponen, dan ini menghasilkan las yang secara keseluruhan lebih lemah daripada pra-pemanasan yang tepat sebelum pengelasan.
Pengelas besi cor berpengalaman yang bekerja pada perbaikan atau pembuatan produk besi cor secara teratur selalu dan hanya pra-pemanasan. Ini adalah cara terbaik untuk memastikan las kuat secara internal, tidak hanya terlihat retak lebih sedikit.



