Mahir dalam G-Code: Bahasa Mesin CNC
Pemrograman adalah keterampilan dasar untuk semua jenis pemesinan CNC, bahkan saat otomatisasi dan teknologi baru sepertinya menggantikan tugas pemrograman. Setiap pemesin masih perlu memahami cara kerja program dan alat mereka. Apakah Anda baru dalam pemrograman CNC dan bahasa paling umum, G-code, atau Anda telah menulis kode dari nol selama bertahun-tahun, kode CNC masih bisa terasa seperti bahasa asing. Dan untuk membuatnya lebih buruk, setiap mesin berbicara dialek berbeda yang harus Anda pahami. Apakah Anda memahami apa yang mereka katakan? Berikut dasar-dasar pemrograman G-code yang perlu Anda ketahui untuk secara efisien memahami dan menulis program yang menghasilkan produk berkualitas tinggi.
Apa itu G-code?
G-code adalah bahasa pemrograman untuk CNC yang menginstruksikan mesin di mana dan bagaimana bergerak. Sebagian besar mesin berbicara “dialek” G-code yang berbeda, jadi kode-nya bervariasi tergantung pada tipe, merek, dan model. Setiap mesin datang dengan manual instruksi yang menunjukkan kode mesin tertentu untuk fungsi tertentu.
G-code berdiri untuk “kode geometrik,” dan mengikuti beberapa variasi pola alfanumerik:
N## G## X## Y## Z## F## S## T## M##
N: Nomor baris
G: Gerakan
X: Posisi horizontal
Y: Posisi vertikal
Z: Kedalaman
F: Kecepatan feed
S: Kecepatan spindel
T: Pemilihan alat
M: Fungsi miselaneous
I dan J: Pusat inkremental busur
R: Jari-jari busur
Kode alfanumerik digunakan untuk pemrograman G-code karena itu adalah cara sederhana untuk:
- Mendefinisikan gerakan dan fungsi (G##)
- Mendeklarasikan posisi (X## Y## Z##)
- Mengatur nilai (F## dan/atau S##)
- Memilih item (T##)
- Menyalakan dan mematikan sesuatu (M##), seperti pendingin, spindel, gerakan indexing, kunci sumbu, dll.
Contohnya,
G01 X1 Y1 F20 T01 M03 S500
umumnya akan menunjukkan gerakan feed linier (G01) ke posisi XY yang diberikan dengan kecepatan feed 20. Ini menggunakan Alat 1, dan kecepatan spindel adalah 500. Fungsi miselaneous akan bervariasi dari mesin ke mesin, jadi untuk mengetahui arti m-code, manual instruksi mesin akan perlu dirujuk.
Gerakan Mesin
Segala sesuatu yang dapat dilakukan mesin didasarkan pada tiga jenis gerakan dasar:
- Rapid move: gerakan linier ke posisi XYZ secepat mungkin
- Feed move: gerakan linier ke posisi XYZ dengan kecepatan feed yang ditentukan
- Circular move: gerakan lingkaran dengan kecepatan feed yang ditentukan
Setiap G-code memberitahu mesin variasi gerakan dasar mana yang akan dilakukan, dan bagaimana melakukannya.
X dan Y adalah koordinat Cartesian untuk posisi horizontal dan vertikal, dan Z mewakili kedalaman mesin. Numeral alfanumerik ini akan mengikuti perintah gerakan/fungsi (G) untuk mendeklarasikan posisi mesin.
Selanjutnya, F menentukan kecepatan feed (untuk feed move atau circular move), sementara S menentukan kecepatan spindel. T digunakan untuk memilih alat. Numeral alfanumerik lain yang digunakan dalam pemrograman mungkin termasuk I, J, dan R, yang berkaitan dengan pusat dan jari-jari busur.
Kode Miselaneous
Baris program mungkin juga mencakup m-code, yang pada umumnya adalah kode yang memberitahu mesin bagaimana melakukan tindakan. Meskipun tidak dijamin sama di semua mesin, beberapa m-code standar umum adalah:
- M00: Berhenti program
- M01: Berhenti program opsional
- M02: Akhir program
- M03: Spindel hidup berarah jarum jam
- M04: Spindel hidup berlawanan jarum jam
- M05: Spindel berhenti
- M06: Ganti alat
- M08: Pendingin hidup
- M09: Pendingin mati
- M30: Akhir program/kembali ke awal
- M41: Rentang gigi rendah spindel
- M42: Rentang gigi tinggi spindel
Modalitas
Sama seperti lampu akan menyala sampai dimatikan, fungsi G-code (pada kontrol yang mendukung modalitas) akan tetap aktif sampai dinonaktifkan oleh kode lain. Dengan kata lain, hanya satu fungsi yang dapat aktif pada waktu tertentu. Untuk menonaktifkan fungsi, cukup pilih fungsi baru.
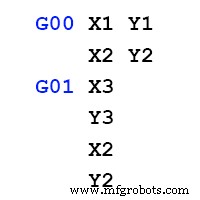
Contohnya, katakanlah sebuah kode dimulai dengan gerakan rapid linier di X1 Y1 (G00 X1 Y1). Jika fungsi berikutnya adalah gerakan rapid linier lainnya, tidak perlu menulis G00 lagi. Yang diperlukan pada baris kode berikutnya adalah posisi baru (katakanlah, X2 Y2) karena kondisi modal sama. Kemudian, untuk mengubah fungsi menjadi feed linier (G01), pemrograman G01 pada baris berikut akan menonaktifkan gerakan rapid linier dan mengaktifkan feed linier.
Setelah kondisi diatur, itu tetap aktif sampai dimatikan atau kondisi lain menggantikannya.
Canned Cycles
Canned cycles adalah jenis kondisi modal yang menggabungkan semua gerakan untuk menyelesaikan tugas umum dalam satu kode.
Contohnya, seringkali G81 adalah kode untuk fungsi bor dasar. Dalam kasus bor dasar, alat harus 1) dipindahkan ke titik awal lokasi lubang, 2) rapid ke clearance plane, 3) di-feed ke kedalaman, dan 4) rapid keluar. Itu akan menjadi empat baris kode dalam program yang harus diulang untuk setiap posisi bor baru! Dengan canned cycle G81, hanya lokasi lubang yang perlu ditentukan setelah diaktifkan. Canned cycles seperti G81 secara signifikan mengurangi jumlah kode dengan menggabungkan beberapa gerakan dalam satu kode.
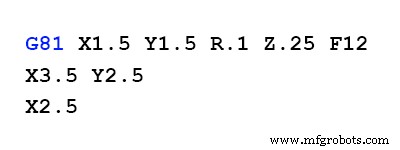
Dalam G-code, ada beberapa canned cycle umum lainnya untuk peck drilling, counter boring, dan tapping.
Grup Kode Modal
Grup kode modal memungkinkan ada beberapa kode pada satu baris, tetapi hanya boleh ada satu kode dari setiap grup pada baris. Ini karena kode dalam grup akan saling mengesampingkan.
Grup modal untuk G-code adalah:
- Grup 1 (gerakan): G00, G01, G02, G03, G80, G81, G82, G84, G85, G86, G87, G88, G89
- Grup 2 (pilihan plane – XY, YZ, ZX): G17, G18, G19
- Grup 3 (mode absolute/incremental): G90, G91
- Grup 5 (mode feed rate): G93, G94
- Grup 6 (satuan – inci/millimeter): G20, G21
- Grup 7 (kompensasi radius alat – CRC): G40, G41, G42
- Grup 8 (offset panjang alat – TLO): G43, G49
- Grup 10 (mode kembali dalam canned cycles): G98, G99
- Grup 12 (pilihan sistem koordinat kerja – WCSS): G54, G55, G56, G57, G58, G59)
Postprocessor
Postprocessor adalah penterjemah yang menerjemahkan gambar hitungan toolpath di layar komputer Anda menjadi bahasa untuk kontrol mesin. Anda dapat membuat postprocessor dengan mencari program contoh yang cocok dengan mesin Anda dan kemudian mengubah program untuk tepat sesuai dengan mesin Anda.
Tips Pemrograman G-code
- Beberapa mesin dan kontrol mengabaikan spasi. G01 X1 Y1 Z1 mungkin berarti hal yang sama dengan G01 X1Y1Z1.
- Sumbu Z positif ke arah atas. Z1 akan membawa alat ke atas, sementara Z-1 akan membawa alat ke bawah.
- Dialek G-code mesin Anda akan menentukan apakah nol leading diperlukan (seperti G01, bukan G1).
- Dialek juga akan menentukan apakah titik desimal selalu diperlukan (contoh: G01 X1. Y1. Z0.5)
- Idealnya untuk menjalankan program contoh yang datang dengan manual mesin Anda sebelum mencoba menjalankan program besar. Seringkali, program contoh tidak bekerja dan Anda perlu mencatat masalahnya dan menetapkan standar sendiri.
Mulai dengan G-Code
Siap untuk mulai menggunakan G-code untuk memprogram mesin Anda? Mulai dengan meninjau tabel kode unik mesin Anda. Ingat, setiap mesin sedikit berbeda. Kode Haas untuk suatu fungsi mungkin tidak sama dengan kode Anilam untuk fungsi itu. Anda harus tahu kode mana yang digunakan oleh mesin spesifik Anda untuk tugas yang ingin Anda lakukan.
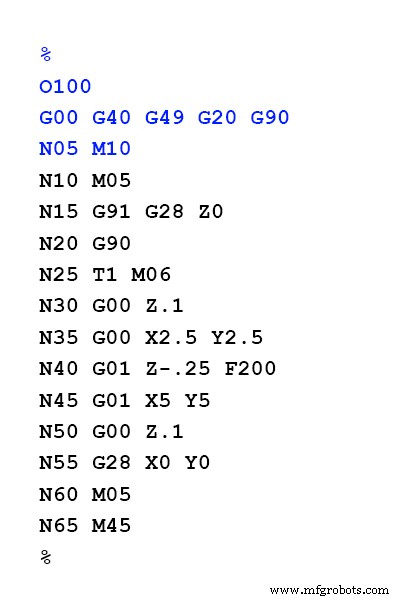
Program akan biasanya dimulai dengan kode inisialisasi (%), diikuti oleh nomor program. Kemudian, akan ada baris kode keamanan. Selanjutnya akan ada baris untuk ganti alat. Ini memasukkan alat yang sesuai ke dalam mesin dan mengatur kecepatan yang akan digunakan. Mayoritas program akan menjadi gerakan dan pemosisian mesin.
Jika menggunakan penomoran baris, ide baik untuk menamai setiap baris dengan kelipatan setidaknya lima. Dengan cara ini, jika Anda perlu menambahkan baris kode nanti, baris akan tetap diberi label sesuai urutan.
Saat Anda selesai memprogram G-code Anda, Anda biasanya akan mengakhiri program dengan serangkaian fungsi yang menghentikan dan mereset mesin sehingga siap untuk kalinya berikutnya.
Ketika digunakan dengan benar, G-code adalah alat yang sangat berharga bagi pemesin CNC, memungkinkan Anda untuk memanfaatkan kemampuan mesin Anda secara penuh. Solusi CAD/CAM terintegrasi seperti Fusion 360 terus menyederhanakan proses kode CNC, sehingga Anda tidak perlu memprogram bagian dengan tangan menggunakan G-code. Produksi bagian berkualitas tinggi belum pernah lebih cepat dengan pemrograman G-code.