Memilih Gaya Pegangan Kerja CNC yang Tepat: Pertimbangan Utama
Tukang mesin memiliki sejumlah variabel yang perlu dipertimbangkan saat menyiapkan alat untuk operasi penggerusan. Ketika datang untuk pegangan kerja CNC, ada beberapa perbedaan besar antara memegang bagian duplikasi yang toleransi longgar dengan waktu siklus 10 menit dan memegang bagian khusus yang toleransi ketat dengan waktu siklus 10 jam. Menentukan metode mana yang paling sesuai untuk pekerjaan penggerusan Anda sangat penting untuk mempertahankan operasi yang efisien.
Alat Pegangan Kerja CNC
Alat pegangan kerja yang ideal memiliki penyiapan yang mudah diulang. Untuk alasan ini, beberapa mesin memiliki alat pegangan kerja standar. Vise umumnya digunakan dengan mesin milling sementara chuck atau collet digunakan saat menjalankan mesin bor. Kadang-kadang, sebuah bagian mungkin membutuhkan penyiapan pegangan kerja CNC yang disesuaikan untuk mengamankan bagian dengan baik selama penggerusan. Fixtures dan jigs adalah contoh alat yang disesuaikan.
Fixtures dan Jigs
Jig adalah alat pegangan kerja yang memegang, mendukung dan menempatkan benda kerja dan memandu alat pemotong ke dalam operasi tertentu (biasanya melalui penggunaan satu atau lebih bush). Fixture adalah esensialmente tipe alat yang sama, tetapi perbedaan utamanya adalah bahwa itu tidak memandu alat pemotong ke dalam operasi yang ditentukan. Fixtures biasanya digunakan dalam operasi milling sementara jigs umumnya digunakan dalam bor, reaming, tapping dan boring. Jigs dan fixtures lebih tepat relatif terhadap alat pegangan kerja CNC standar, yang mengarah pada toleransi yang lebih ketat. Mereka juga dapat diindex, memungkinkan mereka untuk mengontrol gerakan alat pemotong serta gerakan benda kerja. Baik jigs maupun fixtures terdiri dari komponen dasar yang sama: badan fixture, locators, supports, dan clamps.
4 Jenis Badan Fixture
Ada 4 jenis dasar badan fixture: faceplates, baseplates, angle plates, dan tombstones.
Faceplates: Biasanya digunakan dalam operasi bor, di mana komponen diamankan ke faceplate dan kemudian dipasang ke poros.
Baseplates: Umum dalam operasi milling dan bor dan dipasang ke meja kerja.
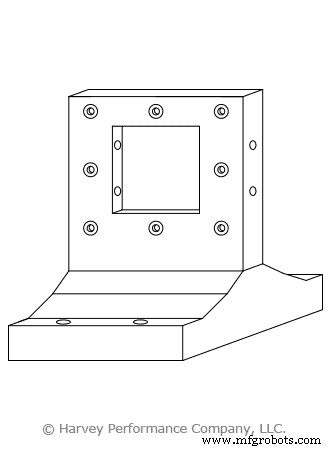
Angle plates: Dua plate yang tegak lurus satu sama lain tetapi beberapa dapat disesuaikan atau disesuaikan untuk mengubah sudut benda kerja.
Tombstones: Fixture persegi panjang besar yang berorientasi vertikal yang memasang benda kerja tegak lurus terhadap meja kerja. Tombstones juga memiliki dua sisi untuk menampung banyak bagian.
Locators
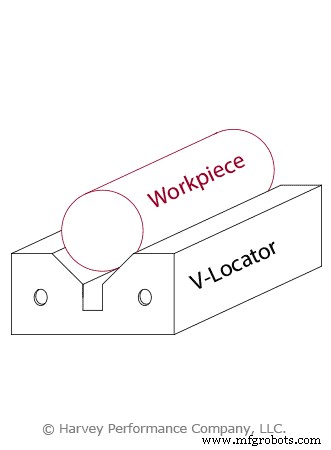
Locators ditandai oleh empat kriteria: assembled, integral, fixed, dan adjustable. Assembled locators dapat dipasang dan dilepaskan dari fixture, yang berlawanan dengan integral locators yang terintegrasi ke dalam fixture. Fixed locators tidak mengizinkan komponen yang bergerak, sementara adjustable locators mengizinkan pergerakan melalui penggunaan thread dan/atau spring, dan dapat menyesuaikan ukuran benda kerja. Ini dapat digabungkan untuk memberikan rasio kekakuan-kemudahan perakitan yang sesuai. Sebagai contoh, V-locator fixture adalah kombinasi dari assembled dan fixed locators. Ini dapat diamankan ke fixture tetapi tidak memiliki komponen yang bergerak.
Supports
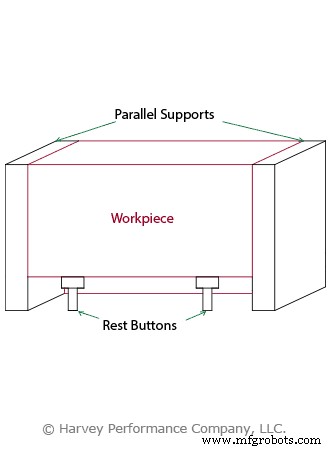
Supports melakukan persis apa yang namanya suggests, mereka mendukung benda kerja selama proses penggerusan untuk menghindari deformasi benda kerja. Komponen ini dapat berfungsi sebagai locators dan juga tersedia fixed, adjustable dan integral, atau assembled. Biasanya, supports ditempatkan di bawah benda kerja selama manufaktur tetapi ini juga tergantung pada geometri benda kerja, mesin yang dioperasikan dan di mana alat pemotong akan membuat kontak. Supports dapat dalam bentuk dan ukuran yang berbeda. Sebagai contoh, rest buttons adalah komponen pendukung yang lebih kecil yang digunakan dalam series baik dari bawah benda kerja atau dari sisi. Secara bersamaan, parallel supports ditempatkan di kedua sisi bagian untuk memberikan dukungan umum.
Clamps
Clamps adalah alat yang digunakan untuk memperkuat atau memegang sesuatu bersama, dan datang dalam bentuk, ukuran dan kekuatan yang berbeda. Vises dan chucks memiliki rahang yang dapat digerakkan dan dianggap sebagai clamps standar. Contoh yang tidak biasa adalah toggle clamp, yang memiliki pin fulcrum yang bertindak sebagai titik tumpu untuk sistem tuas. Salah satu yang lebih nyaman adalah sistem power clamping. Ada dua jenis metode power clamping: hydraulic dan pneumatic.
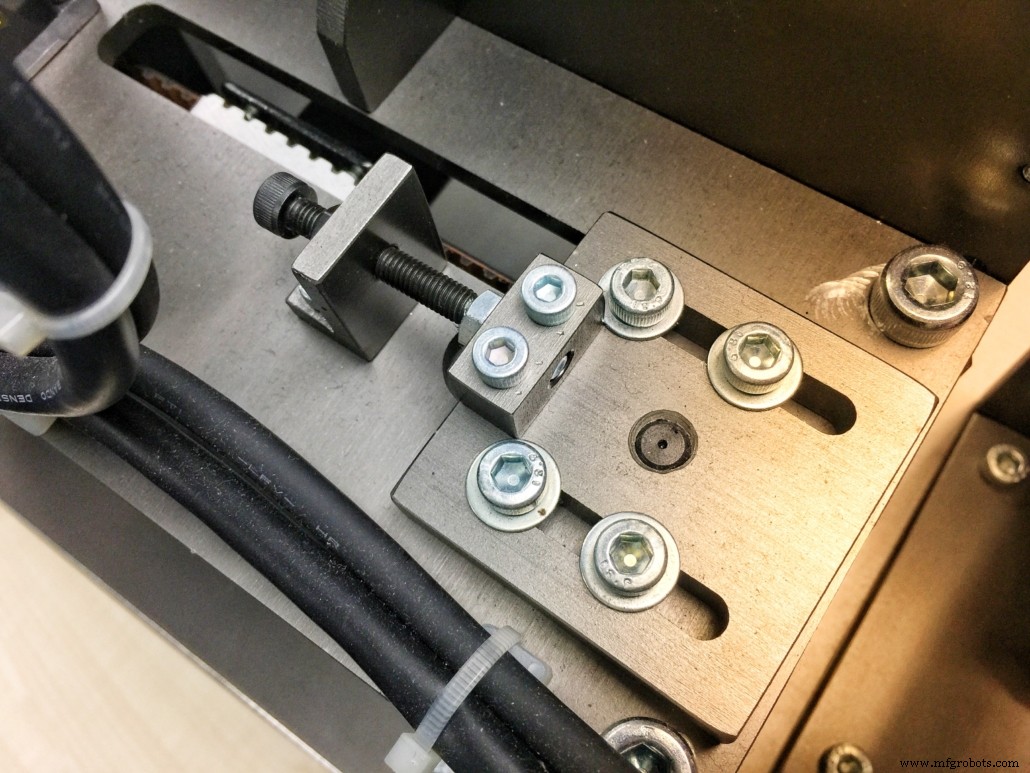
Contoh penyiapan fixture standar.
Sistem Pegangan Kerja Hidrolik
Sistem Hidrolik menciptakan gaya pegangan dengan mendapatkan daya dari kompresi cairan. Tipe power clamp ini umumnya digunakan dengan benda kerja yang lebih besar karena biasanya memakan lebih sedikit ruang relatif terhadap clamps pneumatic.
Clamps Pneumatic
Clamps Pneumatic mendapatkan gaya pegangannya dari daya yang diciptakan oleh gas terkompresi (biasanya udara). Sistem ini umumnya lebih besar dan digunakan untuk benda kerja yang lebih kecil yang memerlukan lebih sedikit ruang di meja kerja. Power clamping menawarkan beberapa keuntungan dibandingkan clamping konvensional. Pertama, sistem ini dapat diaktifkan dan dinonaktifkan dengan cepat untuk menghemat waktu pergantian. Kedua, mereka memberikan tekanan seragam pada bagian, yang membantu mencegah kesalahan dan deformasi. Kerugian signifikan yang mereka miliki adalah biaya sistem tetapi ini dapat dengan cepat dikompensasi oleh waktu produksi yang dihemat.
Pedoman Utama yang Harus Diikuti
Terakhir, ada beberapa pedoman yang harus diikuti saat memilih penyiapan fixture atau jig CNC yang tepat.
Pastikan Toleransi yang Tepat
Toleransi alat pegangan kerja yang digunakan harus 20%-50% lebih ketat daripada toleransi benda kerja.
Gunakan Pieces Penempatan dan Pendukung yang Dapat Diterima
Pieces penempatan dan pendukung harus dibuat dari bahan yang diperas untuk mencegah aus dan memungkinkan beberapa kali penggunaan tanpa benda kerja yang didukung mereka jatuh dari toleransi. Supports dan locators juga harus distandardisasi sehingga dapat dengan mudah diganti.
Tempatkan Clamps Pegangan Kerja di Lokasi yang Tepat
Clamps harus ditempatkan di atas lokasi supports untuk memungkinkan gaya clamp untuk melewati support tanpa melelehkan benda kerja. Clamps, locators dan supports juga harus ditempatkan untuk mendistribusikan gaya pemotongan se merata mungkin di seluruh bagian. Penyiapan harus memungkinkan clamping yang mudah dan tidak memerlukan banyak pergantian waktu
Maksimalkan Fleksibilitas Penggerusan
Desain fixture atau jigs harus memaksimalkan jumlah operasi yang dapat dilakukan dalam satu orientasi. Selama operasi penggerusan, penyiapan harus kokoh dan stabil.
Bottom Line
Pegangan kerja dapat dilakukan dengan berbagai cara yang berbeda dan mencapai tugas yang sama yaitu memegang bagian dengan sukses selama operasi penggerusan dengan hasil akhir dalam toleransi. Kualitas pegangan kerja ini dapat sangat berbeda karena beberapa penyiapan akan lebih efisien daripada yang lain. Sebagai contoh, tidak ada alasan untuk membuat jig yang rumit untuk membuat runcitan kecil di tengah balok persegi panjang aluminium; vise grip akan berfungsi dengan baik. Memaksimalkan efisiensi dan efektivitas penyiapan pegangan kerja CNC operator akan meningkatkan produktivitas dengan menghemat pergantian, waktu serta biaya bagian yang dibuang, di luar toleransi.



